
يتطلب تصميم المكونات متعددة المواد لتصنيع الحقن المزدوج بالكبس الواحد الالتزام الصارم بخلوصات الدوران، ونسب سُمك الجدران، وهندسة الإحكام البيني. غالبًا ما تؤدي الأخطاء في نمذجة CAD إلى تصادمات كارثية في القالب أثناء دوران صفيحة المكبس بزاوية 180 درجة أو إلى نتوءات تجميلية حادة على حدود الركيزة الأولية. تُلغي قواعد التصميم الدقيق للقابلية للتصنيع (DfM) تعديلات الفولاذ المكلفة وتضمن تكاملًا سلسًا بين البوليمرات المتعددة.
يتيح فهم كيفية انكماش الركيزة الأولية قبل التغليف بالحقنة الثانية لمصممي المنتجات التعويض المسبق عن ميزات CAD بدقة. تفحص هذه الوثيقة الهندسية الفنية قواعد سُمك الجدران، ومتطلبات خلوص الدوران، وهندسة التشابك الميكانيكي، وتصاميم مناطق الإغلاق.
نسب سُمك الجدران وزوايا السحب لمكونات 2K
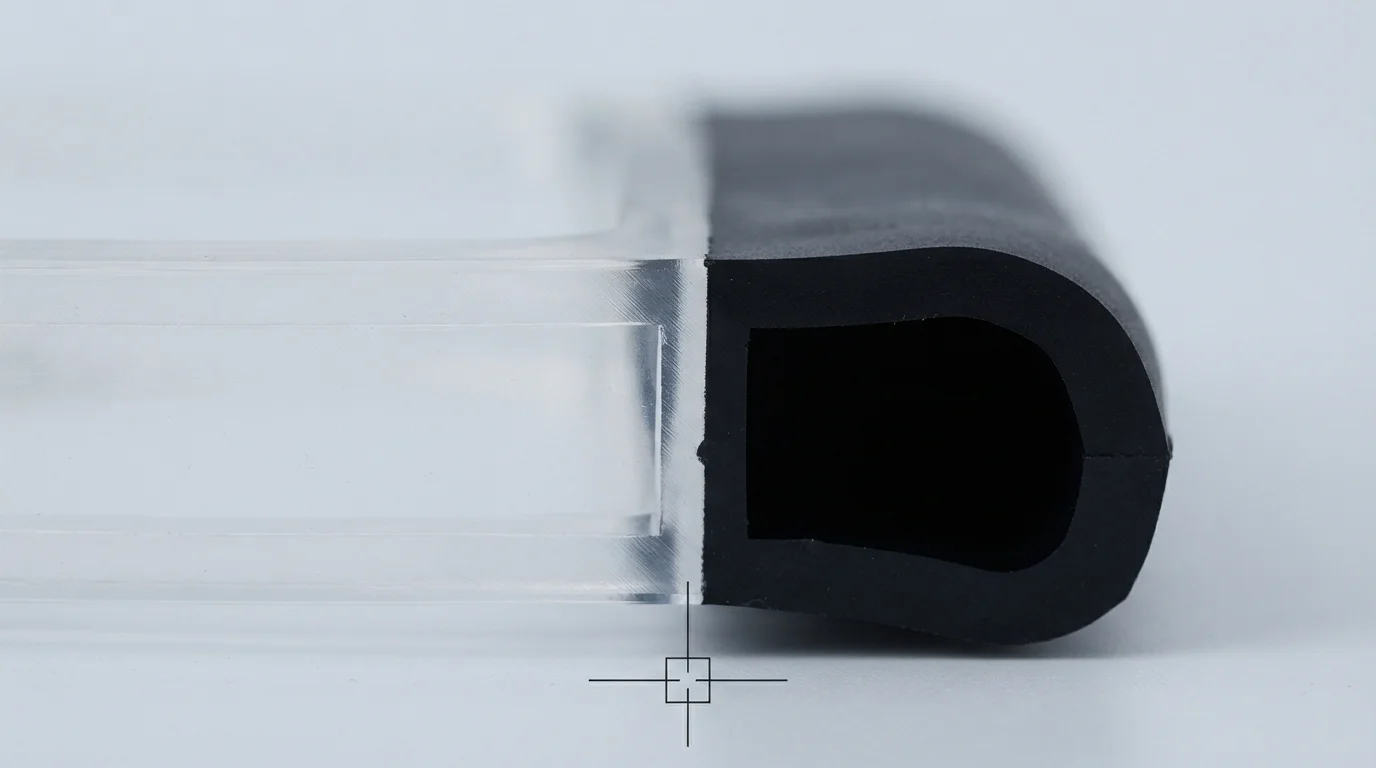
الالتزام بـ دليل تصميم القولبة بالحقن على مرحلتين المعيّاري يضمن أن تبرد مرحلتا المادة بشكل موحد دون ظهور علامات الانخفاض أو الفراغات الداخلية. يحدد التحكم في نسب سُمك الجدران بين الركيزة الصلبة والقالب المرن فوقها استقرار التعبئة. يجب أن يبقى سُمك الجدار الاسمي للركائز الأولية المصبوبة من بولي كربونات (PC) أو ABS بين 1.5 مم و3.0 مم.
الطبقات الإيلاستومرية الثانوية من TPE أو TPU يجب أن تتطابق أو تبقى أرق قليلاً من الركيزة الأساسية لمنع انخفاضات المصرف الحراري. يجب تحديد زوايا السحب على الجدران الرأسية للركيزة بحد أدنى 1.5° إلى 2.0° لضمان تحرير نظيف للجزء من التجويف الأساسي قبل الدوران 180 درجة. يوضح الجدول 1 أدناه قواعد تصميم CAD الأساسية للمكونات متعددة الحقن:
| ميزة CAD ثنائية المكونات (2K) | قاعدة التصميم الموصى بها | العيب المادي في حال المخالفة | استراتيجية تحسين الأدوات |
|---|---|---|---|
| جدار الركيزة الأساسية | 1.5 مم – 3.0 مم منتظم | علامات الانخفاض والتواء تفاضلي | الحفاظ على سماكة اسمية موحدة مع استدقاقات تدريجية |
| جدار القالب السطحي الثانوي | سماكة 1.0 مم – 2.5 مم | حقن قصير (3.0 مم) | ضمان مسارات تدفق سلسة دون بوابات مقيدة |
| زاوية السحب الرأسية | ميل أدنى 1.5° – 2.0° | احتكاك الركيزة أثناء دوران القلب | زيادة السحب في جيوب سحب القلب العميقة |
| خلوص التجويف الدوار | خطوة إراحة 0.1 مم – 0.2 مم | سحق الركيزة الأولى عند الإغلاق | جيوب إراحة مُشغَّلة على فولاذ التجويف الثانوي |
تصميم الخلوصات الدورانية وأسطح الإغلاق
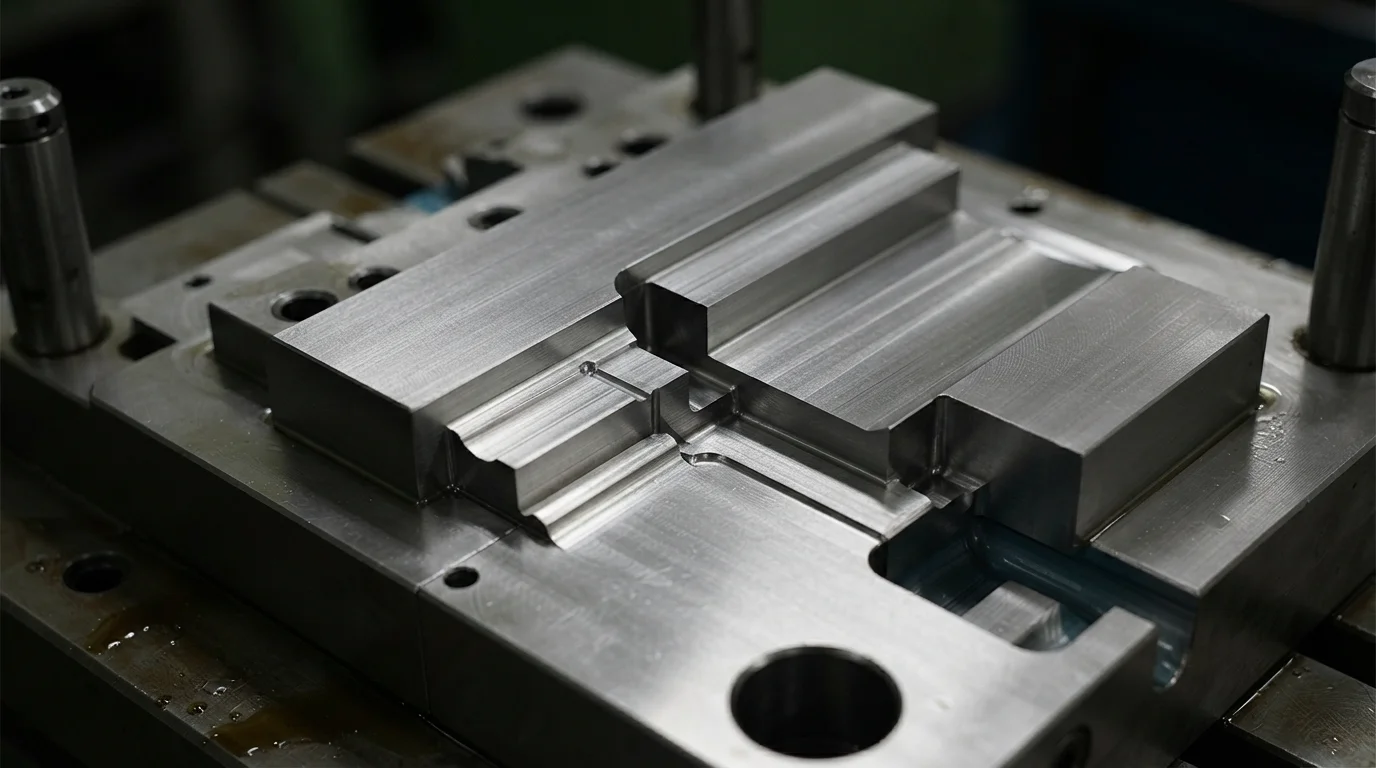
إن تطبيق المبادئ الواردة في دليل تصميم القولبة بالحقن على مرحلتين هذا يمنع تصادم فولاذ القوالب أثناء دورة دوران القالب بزاوية 180 درجة. يتطلب تصميم خلوصات دورانية كافية إنشاء جيوب إراحة بقياس 0.1 مم إلى 0.2 مم في فولاذ التجويف الثانوي. تمنع جيوب الإراحة التجويف الثانوي للقالب من سحق أو خدش الركيزة المُشكَّلة مسبقًا أثناء الإغلاق عالي الضغط.
أكتاف إغلاق أسطح الإغلاق مجلولة بدقة بزاوية 90 درجة تُنشئ حواجز ميكانيكية موجبة ضد تسرب المطاط المرن اللين. إن الحفاظ على تفاوتات ملاءمة أسطح الإغلاق أضيق من 0.01 مم يضمن فصلًا بصريًا واضحًا للألوان دون نتوءات تجميلية.
تشمل خطوات هندسة أدوات القولبة الدورانية:
- تصميم جيب إراحة التجويف—إن تشغيل خطوات خلوص 0.15 مم على أوجه التجويف الثانوي يمنع خدش الركيزة عند إغلاق القالب.
- تضمين خطوة إغلاق محيطية—إن دمج خطوة بزاوية 90 درجة بسماكة 0.5 مم على طول حافة القولبة الفوقية يُنشئ خط قطع حاد.
- التعويض المسبق لانكماش الركيزة—تضمن مراعاة الانكماش الحراري للقالب الأول ملاءمة دقيقة داخل التجاويف الثانوية.
- فصل موضع البوابة—يؤدي وضع نقاط الحقن الثانوية للقناة الساخنة بعيدًا عن البوابات الأولية إلى منع إعادة انصهار الركيزة.
ميزات التثبيت الميكانيكي: التعشيقات المتوازية والثقوب والتجاويف الجانبية
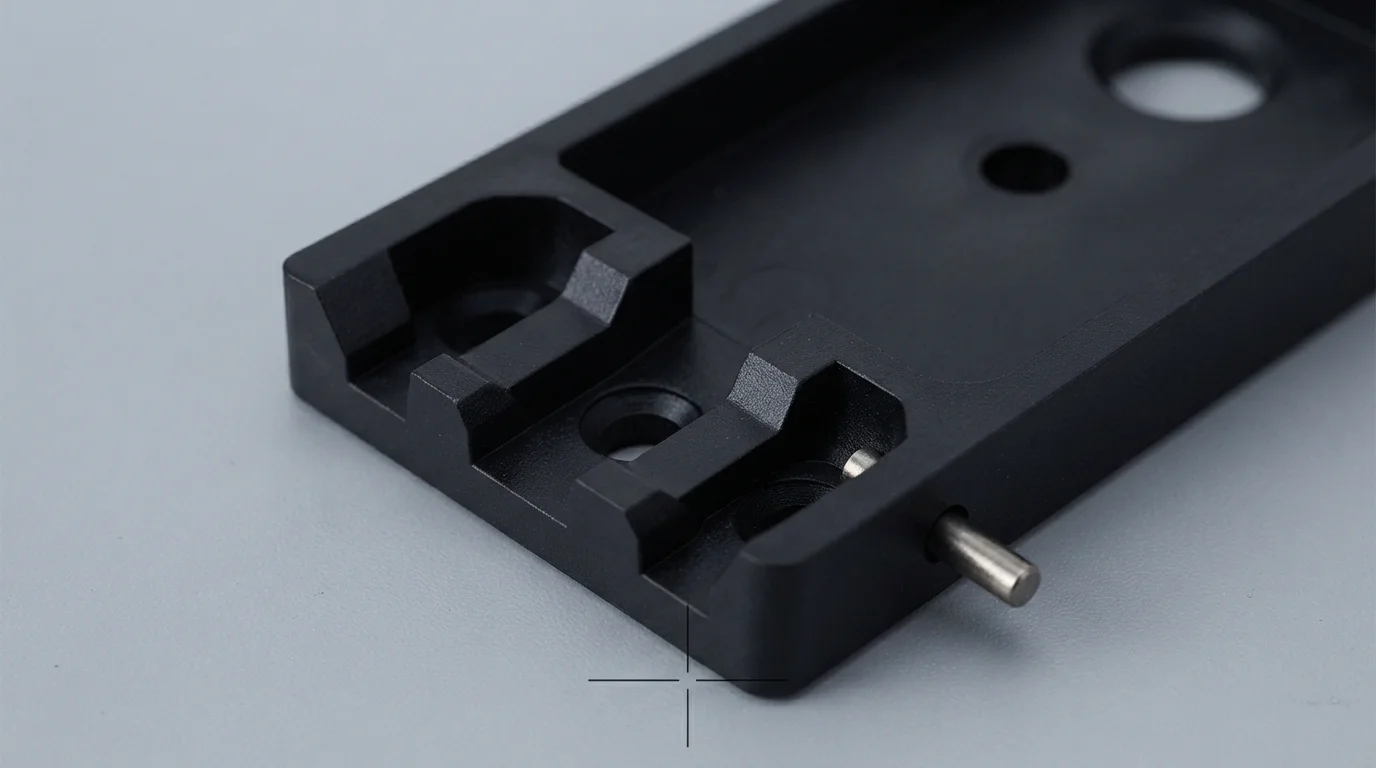
قد يضعف الالتصاق الكيميائي بين البوليمرات عندما تتعرض المكونات لمواد التنظيف الكيميائية القاسية أو الرطوبة أو القص الدوري الديناميكي. إن دمج ميزات التثبيت الميكانيكي في الركيزة البلاستيكية الصلبة يوفر تثبيتًا فيزيائيًا دائمًا يمنع التقشر.
تستفيد الركائز المصبوبة من البلاستيكات الهندسية القطبية مثل البلاستيك المعزز بالألياف الزجاجية PA66 استفادة كبيرة من قنوات التثبيت الميكانيكي. يتيح تصميم أخاديد التعشيق المتوازي بزاوية 90 درجة والتجاويف الجانبية والثقوب النافذة للبوليمر المنصهر بالتدفق عبر الركيزة والتثبيت على الجانب المقابل. إن اتباع دليل تصميم راسخ للقولبة بالحقن على مرحلتين يزيل مخاطر التقشر البيني عبر دورات الحياة الممتدة في قطاعي السيارات والقطاع الطبي.
لماذا تختار JUCHENG لمراجعة DfM للقولبة ثنائية المكونات وتصنيع القوالب
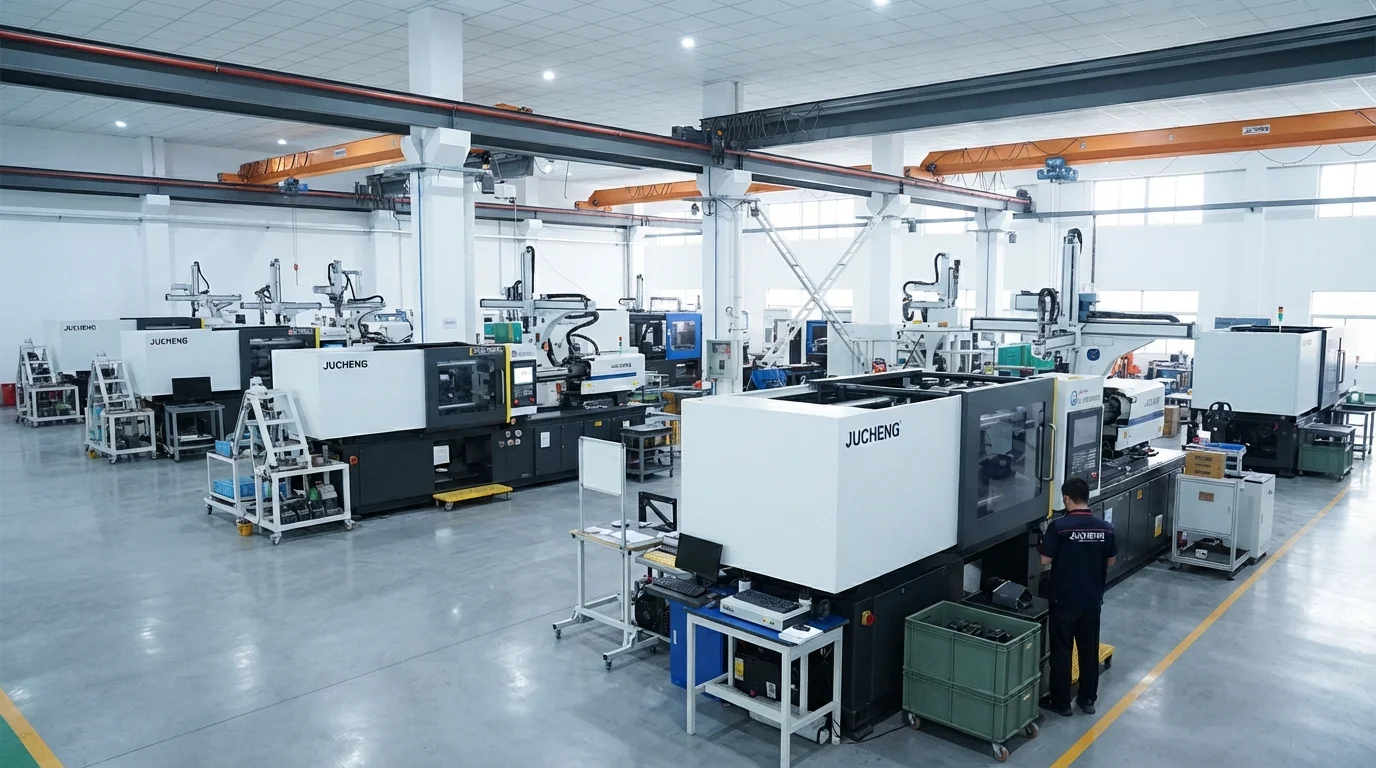
يوفر التعاون مع JUCHENG إمكانية الوصول إلى منشأة تصنيع متقدمة تضم أكثر من 35 مكبسًا آليًا للحقن تتراوح قوة تثبيتها من 15 طنًا إلى 3000 طن. كما يتيح تشغيل ورشة قوالب داخلية تضم 25 مجموعة من آلات CNC خماسية المحاور إجراء تصنيع دقيق لأسطح الفولاذ المانعة للتسرب من الفولاذ المقسى الفولاذ المقاوم للصدأ S136 أو فولاذ الأدوات H13. يقدم فريقنا الهندسي مراجعة DfM مجانية خلال 24 ساعة لكل ملف CAD يتم تقديمه، مع تحليل سماكة جدار الركيزة وزوايا السحب والخلوصات الدورانية قبل قطع الفولاذ.
تدعم أنظمة إدارة الجودة المعتمدة وفق IATF 16949 وISO 13485 كل عملية إنتاج متعددة الحقن، مع توفير وثائق PPAP الكاملة من المستوى 3 لبرامج السيارات. ويحمي قسم القولبة في غرفة نظيفة من الفئة ISO 8 المكونات الطبية من التلوث بالجسيمات أثناء القولبة والتعبئة بالإسقاط. إن اتباع دليل تصميم صارم للقولبة بالحقن على مرحلتين يمنع تصادم القوالب وظهور النتوءات أثناء قولبة الحقن ثنائية اللقطة.
الأسئلة الشائعة (FAQs)
لماذا تُعد الخلوصات الدورانية للتجاويف بالغة الأهمية في تصميم قوالب 2K؟
توفر الخلوصات الدورانية للتجاويف خلوصًا يتراوح من 0.1 مم إلى 0.2 مم في التجويف الثانوي للقالب لمنع سحق أو خدش الركيزة المصبوبة مسبقًا عند إغلاق القالب بعد الدوران 180 درجة. يؤدي الخلوص غير الكافي إلى إتلاف الركيزة وتدمير أسطح الإغلاق المانعة للتسرب في القالب.
ما هي نسبة سماكة الجدار الموصى بها بين الحقنة الأولى والثانية؟
تفرض قواعد التصميم الموصى بها أن تظل سماكة جدار القالب الثانوي (Overmold) مساوية أو أقل قليلاً من الركيزة الصلبة الأولية، وعادةً ما تتراوح بين 1.0 مم و2.5 مم. تبرد الجدران الثانوية الأكثر سماكة بشكل أبطأ، مما يُحدث علامات الانكماش وتشوّه التمدد الحراري.
كيف تمنع أسطح الإغلاق (Shut-off Lands) ظهور الزوائد (Flash) في الحقنة الثانية في قوالب 2K؟
تُحكم أسطح الإغلاق في القوالب إغلاقها بإحكام مقابل الركيزة الصلبة على طول درجة إحكام بزاوية 90 درجة بعرض 0.5 مم. إن الحفاظ على تفاوتات تركيب الفولاذ المُغلق أضيق من 0.01 مم يمنع تسرّب مصهور الإيلاستومر اللين منخفض اللزوجة عبر حدود الركيزة الظاهرية.
هل يمكن أن تتسبب الزوايا الداخلية الحادة في انفصال الطبقات (Delamination) في أجزاء 2K؟
تُحدث الزوايا الداخلية الحادة تركيزات موضعية لإجهادات الثلم (Notch Stress) وتعيق التدفق السلس للإيلاستومر. إن إضافة أنصاف أقطار سخية (بحد أدنى 0.5 مم) عند جميع زوايا الانتقال تعزز التعبئة المتجانسة للمصهور وتُحسّن متانة الرابطة البينية.
كيف يؤثر انكماش الركيزة الأولية على ملاءمة التجويف الثانوي؟
تنكمش الركائز الأولية قليلاً أثناء التبريد قبل حدوث الدوران بزاوية 180 درجة. يجب على مهندسي القوالب حساب معدلات الانكماش الحجمي والتعويض المسبق عن أبعاد التجويف الثانوي لضمان إحكام محكم دون قرص الركيزة.
لماذا تُعد مراجعة DfM لمدة 24 ساعة ضرورية قبل قطع فولاذ قالب 2K؟
يقيّم إجراء مراجعة DfM المبكرة الخلوصات الدورانية وزوايا الإغلاق ومواضع البوابات (Gates) بينما لا تزال ملفات CAD رقمية. إن تحديد مخاطر الزوائد أو التصادم المحتملة مبكرًا يلغي إعادة العمل المكلفة في القالب وتأخيرات الأدوات الطويلة.