
Die Konstruktion von Mehrkomponentenbauteilen für die Zweikomponenten-Fertigung im Einzelpressverfahren erfordert die strikte Einhaltung von Rotationsfreiräumen, Wanddickenverhältnissen und der Geometrie der Grenzflächenabdichtung. Fehler in der CAD-Modellierung führen häufig zu katastrophalen Werkzeugkollisionen während der 180-Grad-Formträgerrotation oder zu schwerwiegender kosmetischer Gratbildung über die Grenzen des Primärsubstrats hinweg. Sorgfältige Design-for-Manufacturability-Regeln (DfM) vermeiden teure Stahlmodifikationen und gewährleisten eine nahtlose Integration mehrerer Polymere.
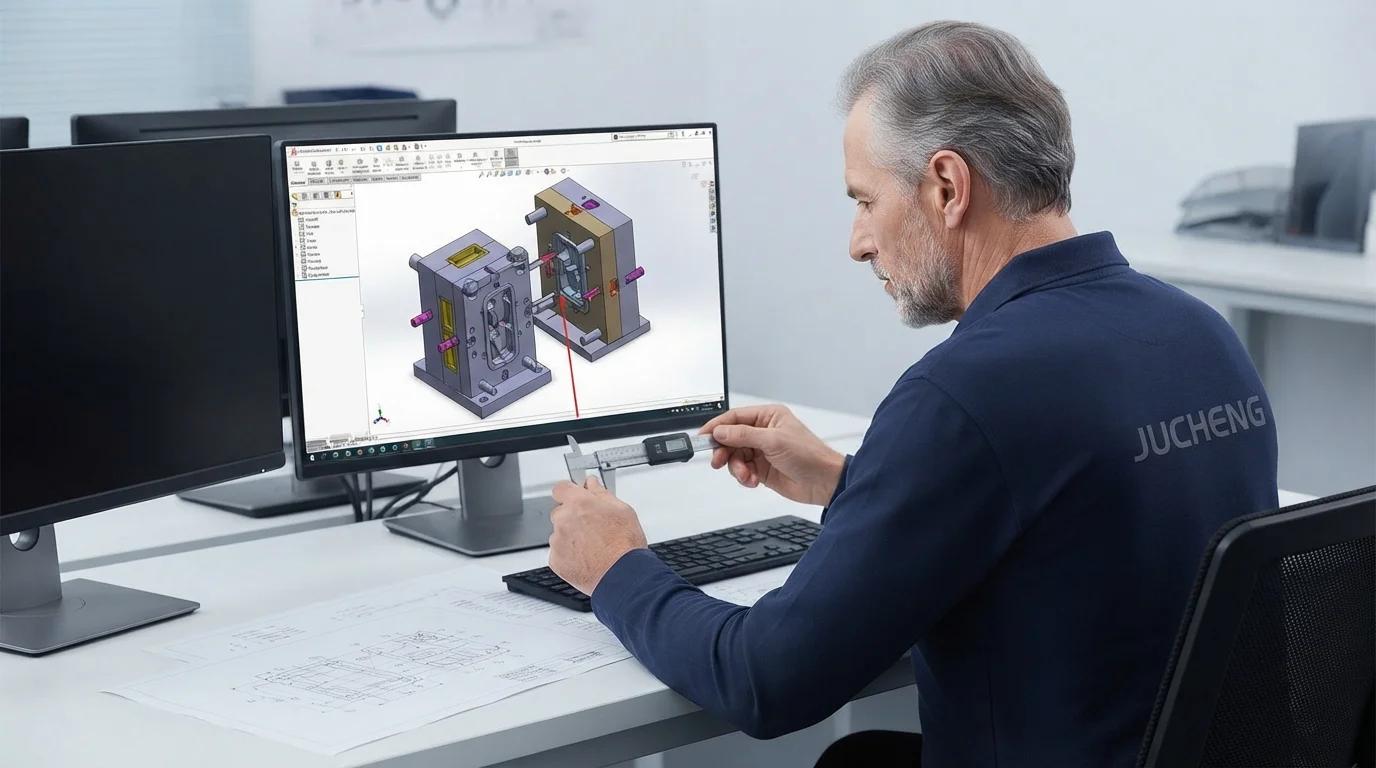
Das Verständnis dafür, wie das Primärsubstrat vor der Umspritzung im zweiten Schuss schrumpft, ermöglicht es Produktdesignern, CAD-Merkmale präzise vorab zu kompensieren. Dieses technische Engineering-Handbuch untersucht Wanddickenregeln, Anforderungen an Rotationsfreiräume, mechanische Verriegelungsgeometrien und Auslegungen von Absperrflächen.
Wanddickenverhältnisse und Entformungsschrägen für 2K-Bauteile
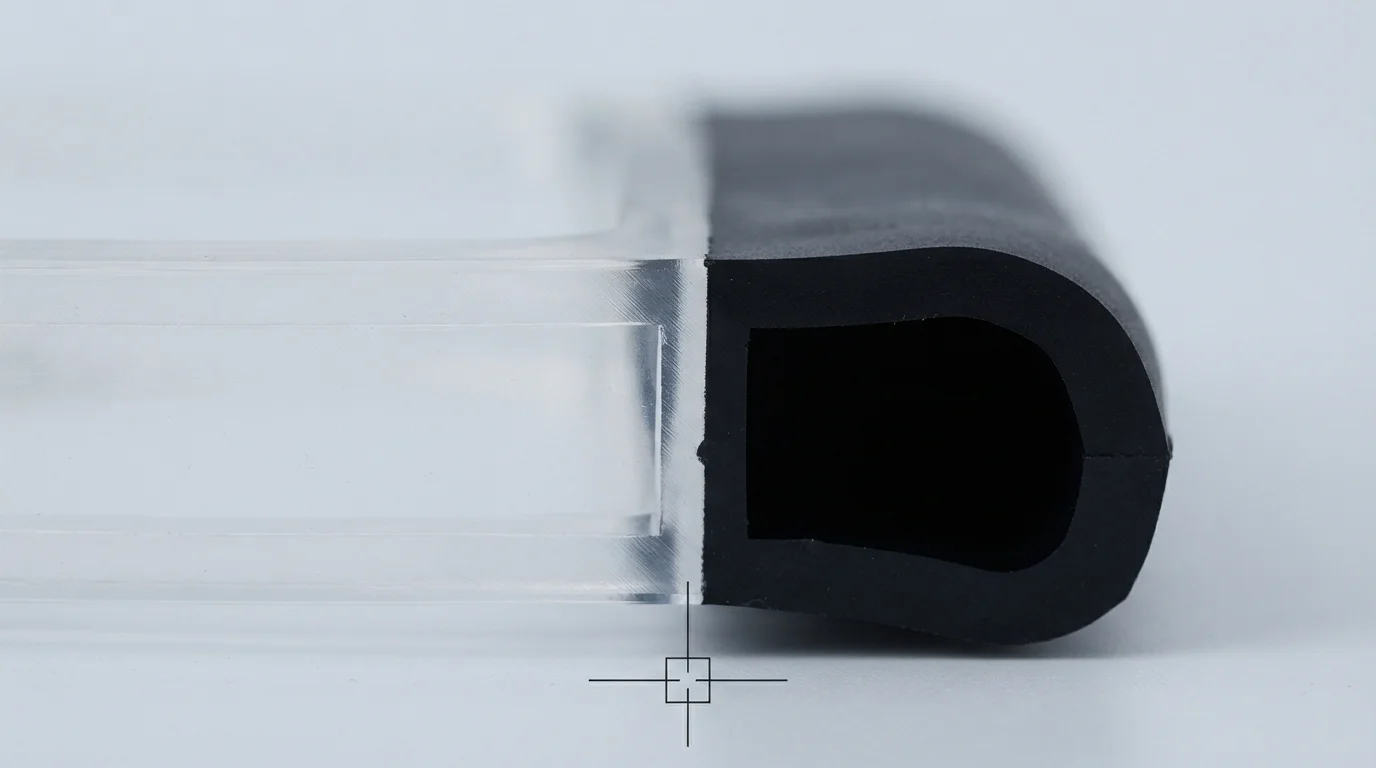
Die Einhaltung eines standardisierten Design-Leitfadens für Zweikomponenten-Spritzguss stellt sicher, dass beide Materialstufen gleichmäßig abkühlen, ohne Einfallstellen oder innere Lunker zu entwickeln. Die Steuerung der Wanddickenverhältnisse zwischen dem starren Substrat und dem flexiblen Überzug bestimmt die Füllstabilität. Die Nennwanddicke für Primärsubstrate aus Polycarbonat (PC) oder ABS sollte zwischen 1,5 mm und 3,0 mm liegen.
Sekundäre Elastomerschichten aus TPE oder TPU sollte mit dem darunterliegenden Substrat übereinstimmen oder etwas dünner sein, um thermische Senkungsvertiefungen zu verhindern. Entformungsschrägen an vertikalen Substratwänden müssen mit mindestens 1,5° bis 2,0° angegeben werden, um ein sauberes Lösen des Teils aus dem Primärformnest vor der 180-Grad-Drehung zu gewährleisten. Tabelle 1 unten beschreibt wesentliche CAD-Konstruktionsregeln für Mehrkomponenten-Bauteile:
| 2K-CAD-Merkmal | Empfohlene Konstruktionsregel | Physischer Defekt bei Verletzung | Werkzeugoptimierungsstrategie |
|---|---|---|---|
| Primäre Substratwand | 1,5 mm – 3,0 mm gleichmäßig | Einfallstellen & differenzieller Verzug | Gleichmäßige Nenndicke mit allmählichen Verjüngungen beibehalten |
| Sekundäre Overmold-Wand | 1,0 mm – 2,5 mm Dicke | Kurzschüsse (3,0 mm) | Reibungslose Fließwege ohne einschränkende Anschnitte sicherstellen |
| Vertikaler Entformungswinkel | 1,5° – 2,0° Mindestkonizität | Substrat-Schleifspuren während der Kernrotation | Entformungsschräge an tiefen Kernaussparungen erhöhen |
| Freiraum des rotierenden Formnests | 0,1 mm – 0,2 mm Freistellungsstufe | Zerdrücken des Erstschuss-Substrats beim Zuklemmen | Freistellungstaschen am Sekundärformstahl fräsen |
Konstruktion von Rotationsfreiräumen & Absperrflächen
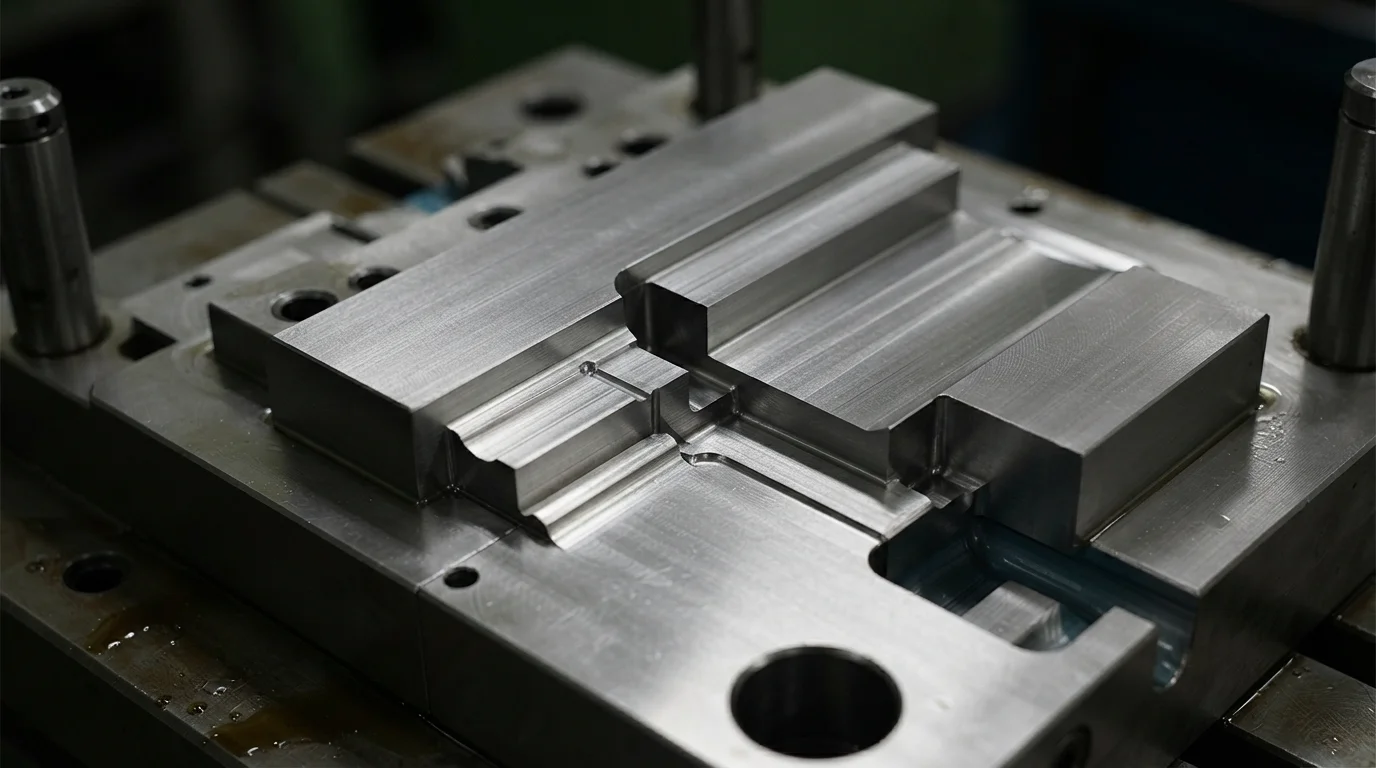
Die Anwendung der Prinzipien aus dieser Konstruktionsrichtlinie für Zweischuss-Spritzgießen verhindert Kollisionen mit dem Werkzeugstahl während des 180-Grad-Formrotationszyklus. Die Konstruktion ausreichender Rotationsfreiräume erfordert die Erstellung von Freistellungstaschen mit 0,1 mm bis 0,2 mm im Sekundärformstahl. Freistellungstaschen verhindern, dass die sekundäre Formkavität das vorgeformte Substrat während des Hochdruck-Zuklemmens zerdrückt oder verschrammt.
Präzisionsgeschliffene Schließflächen Absperrflächen mit 90-Grad-Dichtungsschultern bilden positive mechanische Barrieren gegen das Austreten von weichem Elastomer. Die Einhaltung von Passungstoleranzen der Absperrflächen enger als 0,01 mm gewährleistet eine saubere visuelle Farbtrennung ohne kosmetische Grate.
Zu den ingenieurtechnischen Schritten der Rotationswerkzeugkonstruktion gehören:
- Konstruktion der Kavitäts-Freistellungstasche—Das Einarbeiten von 0,15 mm Freistellungsstufen an den Sekundärkavitätsflächen verhindert ein Verschrammen des Substrats beim Schließen der Form.
- Einbeziehung einer umlaufenden Absperrstufe—Das Integrieren einer 0,5 mm 90-Grad-Stufe entlang der Umspritzungskante erzeugt eine scharfe Trennlinie.
- Vorabkompensation der Substratschwindung—Die Berücksichtigung der thermischen Kontraktion des Primärschusses gewährleistet eine exakte Passung in den Sekundärkavitäten.
- Trennung der Anspritzpositionen—Die Positionierung der Sekundär-Heißkanalangüsse entfernt von den Primärangüssen verhindert ein Wiederaufschmelzen des Substrats.
Mechanische Verriegelungsmerkmale: Schwalbenschwänze, Bohrungen & Hinterschnitte
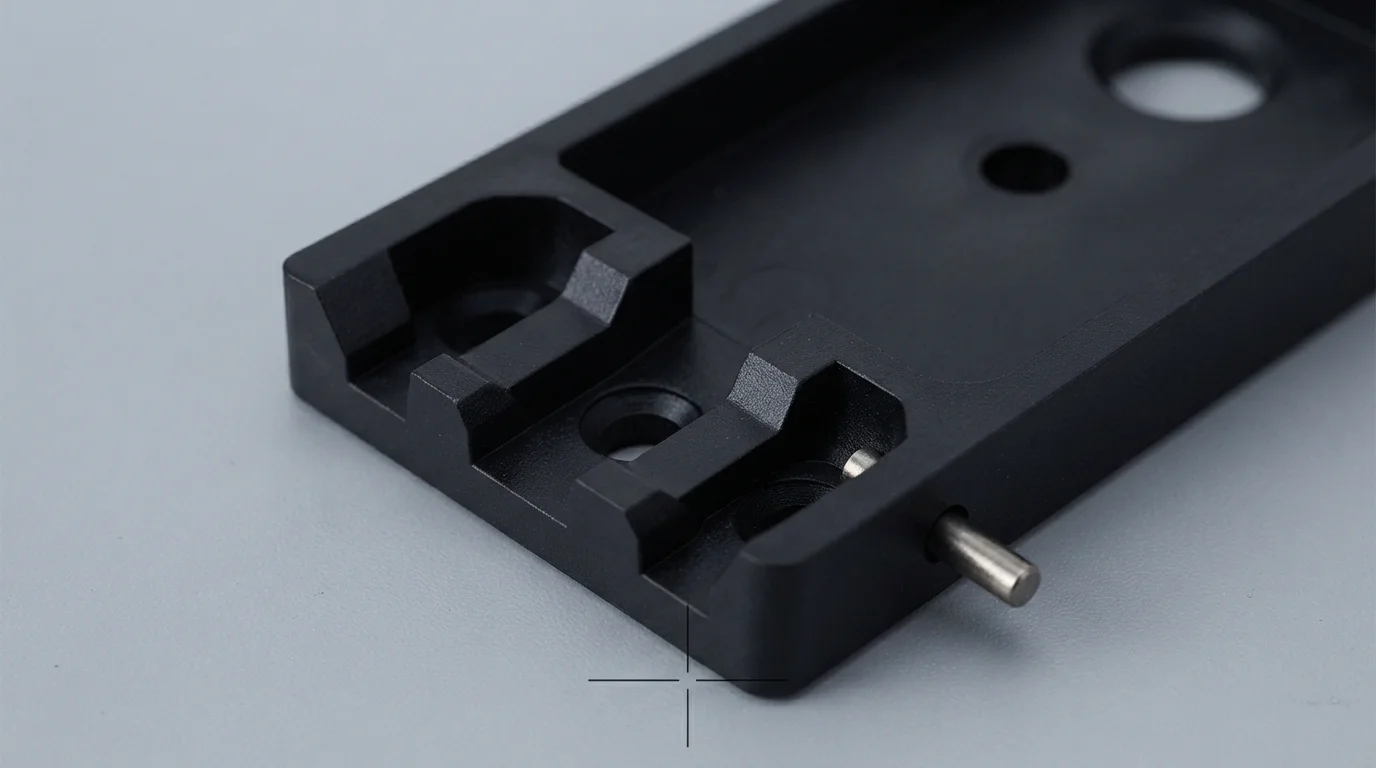
Chemische Haftung zwischen Polymeren kann geschwächt werden, wenn Bauteile aggressiven Reinigungschemikalien, Feuchtigkeit oder dynamischer zyklischer Scherbelastung ausgesetzt sind. Die Integration von mechanischen Verriegelungsmerkmalen in das starre Kunststoffsubstrat bietet eine dauerhafte physische Fixierung, die Delaminierung verhindert.
Substrate, die aus polaren technischen Kunststoffen wie glasfaserverstärktem PA66 spritzgegossen werden, profitieren erheblich von mechanischen Verriegelungskanälen. Die Gestaltung von 90-Grad-Schwalbenschwanznuten, Hinterschnitten und Durchgangsbohrungen ermöglicht es dem geschmolzenen Elastomer, durch das Substrat zu fließen und auf der gegenüberliegenden Seite zu vernieten. Die Befolgung einer etablierten Auslegungsrichtlinie für Zweischuss-Spritzgießen eliminiert das Risiko von Grenzflächenablösungen über lange Lebenszyklen in der Automobil- und Medizintechnik.
Warum JUCHENG für 2K-DfM-Review & Werkzeugbau wählen
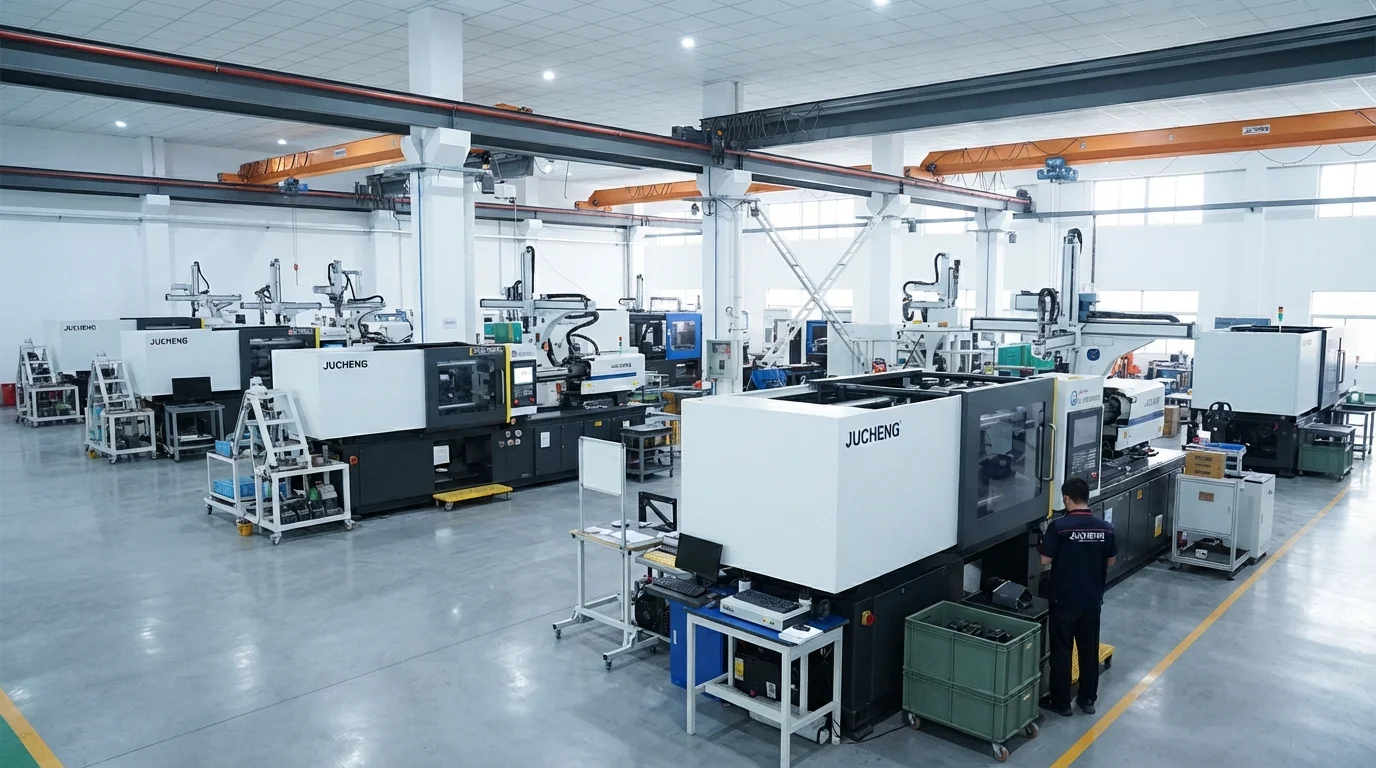
Eine Partnerschaft mit JUCHENG bietet Zugang zu einer fortschrittlichen Fertigungsanlage mit über 35 automatisierten Spritzgießpressen von 15T bis 3000T Schließkraft. Der Betrieb einer eigenen Werkzeugmacherei mit 25 Sätzen 5-Achsen-CNC-Maschinen ermöglicht die präzise Bearbeitung von Absperr-Stahlauflagen aus gehärtetem S136-Edelstahl oder H13-Werkzeugstahl. Unser Engineering-Team liefert für jede CAD-Einreichung ein kostenloses 24-Stunden-DfM-Review und analysiert Substratwanddicke, Entformungsschrägen und Rotationsfreiräume, bevor der Stahl geschnitten wird.
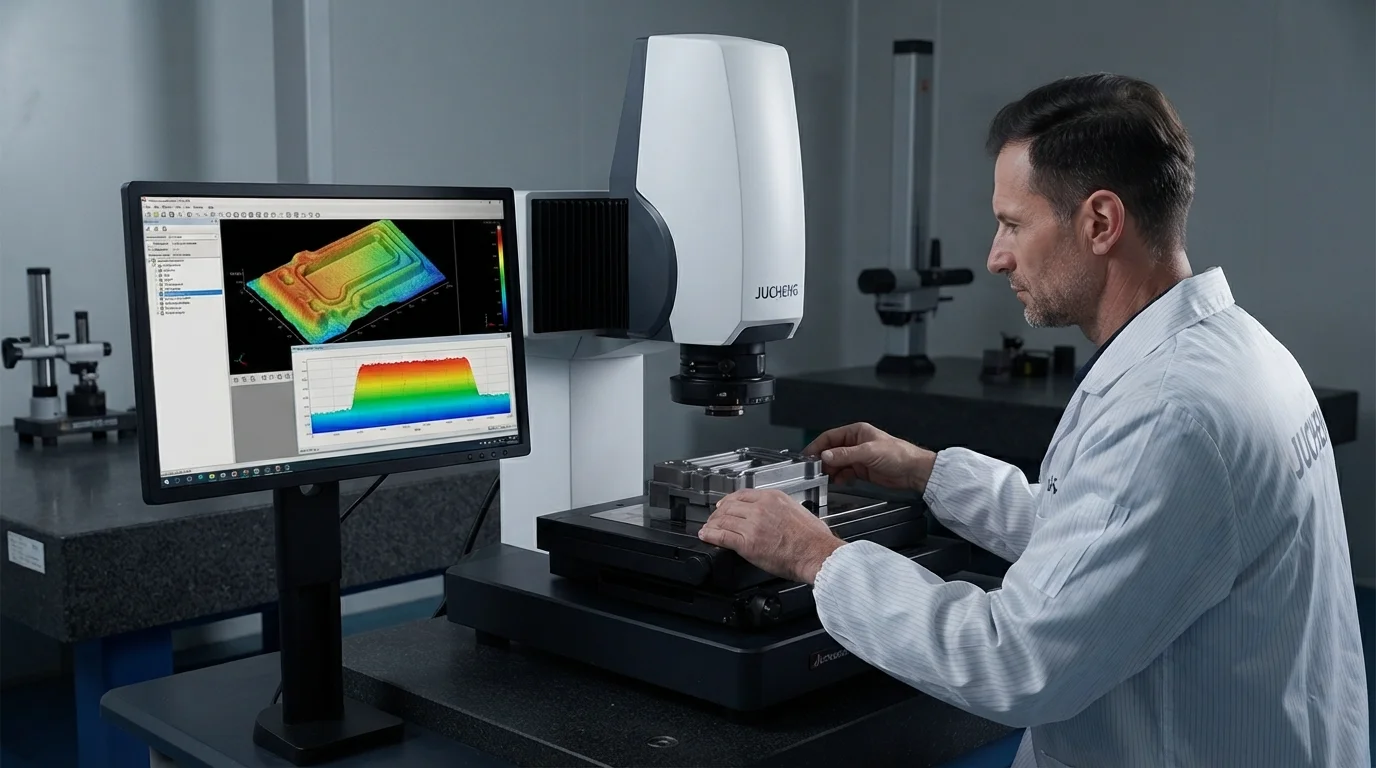
Qualitätsmanagementsysteme nach IATF 16949 und ISO 13485 stehen hinter jedem Mehrschuss-Produktionslauf und bieten vollständige PPAP-Level-3-Dokumentation für Automobilprogramme. Der Betrieb einer Spritzgießabteilung im ISO-Klasse-8-Reinraum schützt medizinische Komponenten während des Spritzgießens und der Drop-Verpackung vor Partikelkontamination. Die Befolgung einer strengen Auslegungsrichtlinie für Zweischuss-Spritzgießen verhindert Werkzeugkollisionen und Gratbildung während Zwei-Komponenten-Spritzguss.
Häufig gestellte Fragen (FAQs)
Warum sind Rotationskavitätsfreiräume im 2K-Werkzeugdesign entscheidend?
Rotationskavitätsfreiräume bieten 0,1 mm bis 0,2 mm Freiraum in der Sekundärformkavität, um ein Quetschen oder Verkratzen des vorgeformten Substrats zu verhindern, wenn die Form nach einer 180-Grad-Drehung schließt. Unzureichender Freiraum beschädigt das Substrat und zerstört die Formabdichtungsflächen.
Welches Wanddickenverhältnis zwischen erstem und zweitem Schuss wird empfohlen?
Empfohlene Konstruktionsrichtlinien schreiben vor, dass die Wanddicke des sekundären Umspritzlings gleich oder etwas dünner als das primäre starre Substrat bleiben sollte, typischerweise 1,0 mm bis 2,5 mm. Dickere sekundäre Wände kühlen langsamer ab und erzeugen Einfallstellen sowie Verformung durch thermische Schrumpfung.
Wie verhindern Schließkanten (Shut-off-Lands) einen Zweitschuss-Grat beim 2K-Spritzgießen?
Werkzeugseitige Schließkanten klemmen fest gegen das starre Substrat entlang einer 0,5 mm breiten 90-Grad-Dichtstufe. Die Einhaltung von Passungstoleranzen des Schließkantenstahls von weniger als 0,01 mm verhindert, dass niedrigviskose weichelastische Schmelze über die kosmetischen Substratgrenzen austritt.
Können scharfe Innenkanten Delaminierung in 2K-Teilen verursachen?
Scharfe Innenkanten erzeugen lokalisierte Kerbspannungskonzentrationen und behindern einen gleichmäßigen Elastomerfluss. Großzügige Radien (mindestens 0,5 mm) an allen Übergangskanten fördern eine gleichmäßige Schmelzeverdichtung und erhöhen die Haltbarkeit der Grenzflächenhaftung.
Wie beeinflusst die Schrumpfung des primären Substrats die Passung des sekundären Formhohlraums?
Primäre Substrate schrumpfen während der Abkühlung leicht, bevor die 180-Grad-Drehung erfolgt. Werkzeugkonstrukteure müssen volumetrische Schrumpfraten berechnen und die Abmessungen des sekundären Formhohlraums vorab kompensieren, um eine dichte Abdichtung ohne Quetschen des Substrats zu gewährleisten.
Warum ist eine 24-stündige DfM-Prüfung vor dem Schneiden von 2K-Formenstahl unerlässlich?
Eine frühzeitige DfM-Prüfung bewertet Rotationsfreiräume, Schließwinkel und Angussplatzierungen, solange die CAD-Dateien noch digital vorliegen. Die frühzeitige Erkennung potenzieller Grat- oder Kollisionsrisiken vermeidet teure Formennacharbeit und lange Werkzeugverzögerungen.