
La conception de composants multi-matériaux pour la fabrication bi-injection à presse unique exige le strict respect des jeux de rotation, des proportions d'épaisseur de paroi et de la géométrie d'étanchéité interfaciale. Les erreurs de modélisation CAO entraînent fréquemment des collisions catastrophiques de moule lors de la rotation du plateau à 180 degrés ou un bavure cosmétique sévère sur les limites du substrat primaire. Des règles méticuleuses de conception pour la fabricabilité (DfM) éliminent les modifications coûteuses de l'acier et garantissent une intégration multi-polymère sans faille.
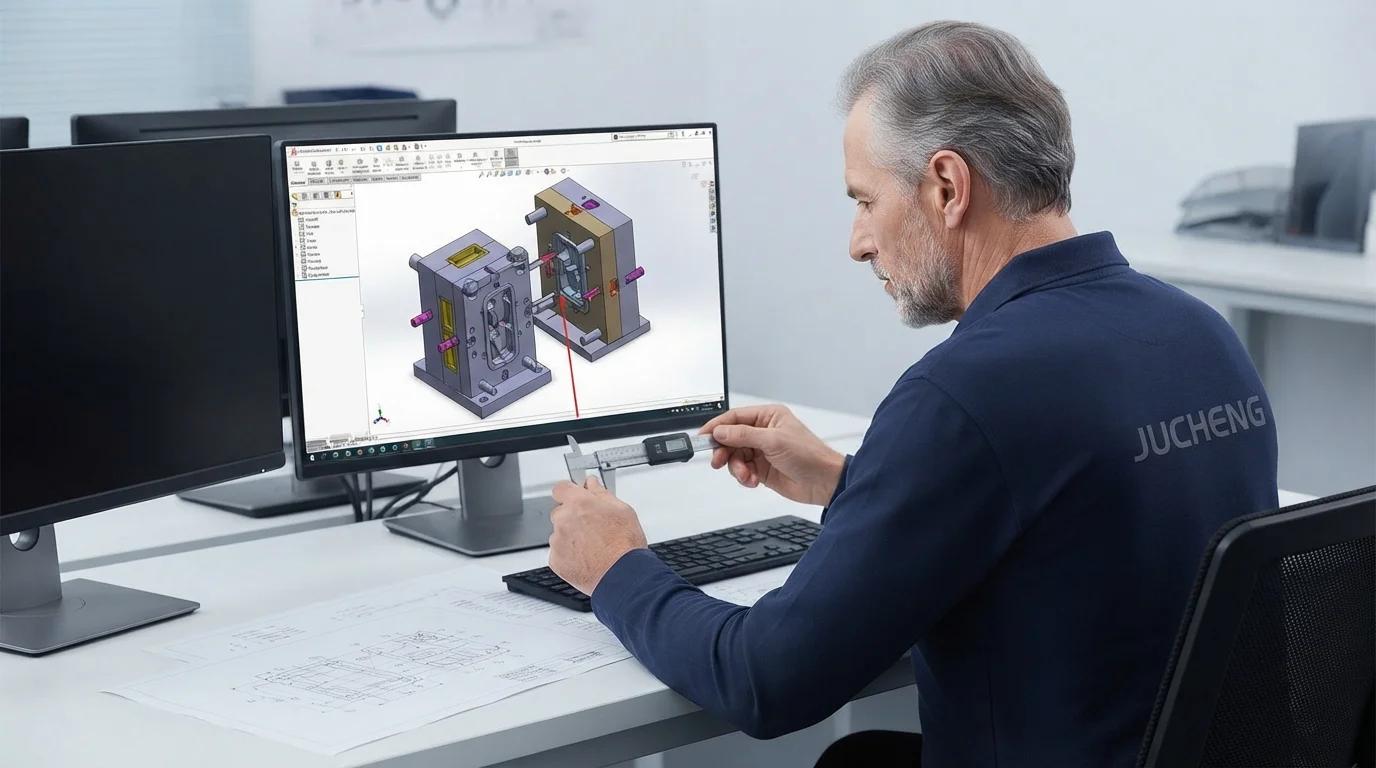
Comprendre comment le substrat primaire se rétracte avant l'encapsulation par la seconde injection permet aux concepteurs de produits de pré-compenser avec précision les caractéristiques CAO. Ce manuel d'ingénierie technique examine les règles d'épaisseur de paroi, les exigences de jeu de rotation, la géométrie d'interverrouillage mécanique et les conceptions de portées d'obturation.
Ratios d'épaisseur de paroi et angles de dépouille pour les composants 2K
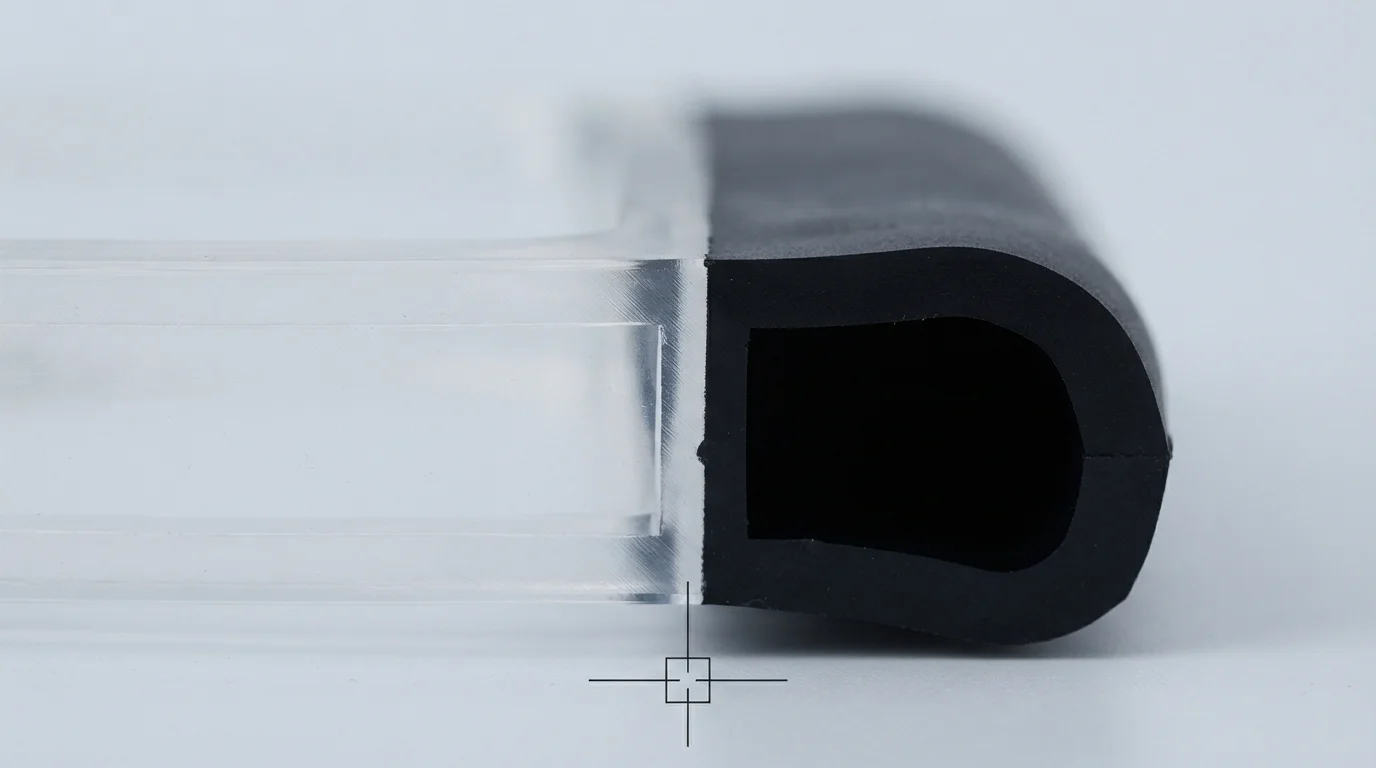
Le respect d'un guide de conception de moulage par injection bi-injection standardisé garantit que les deux étapes de matériau refroidissent uniformément sans développer de retassures ni de vides internes. Le contrôle des ratios d'épaisseur de paroi entre le substrat rigide et le surmoulage flexible dicte la stabilité de remplissage. L'épaisseur de paroi nominale pour les substrats primaires moulés à partir de polycarbonate (PC) optique ou en ABS doit rester comprise entre 1,5 mm et 3,0 mm.
Les couches élastomères secondaires de TPE ou en TPU doit correspondre ou rester légèrement plus mince que le substrat sous-jacent pour éviter les dépressions dues au puits thermique. Les angles de dépouille sur les parois verticales du substrat doivent être spécifiés à 1,5° à 2,0° minimum pour garantir un démoulage propre de la pièce de la cavité primaire avant une rotation de 180 degrés. Le tableau 1 ci-dessous présente les règles essentielles de conception CAO pour les composants multi-injection :
| Caractéristique CAO 2K | Règle de conception recommandée | Défaut physique en cas de non-respect | Stratégie d'optimisation de l'outillage |
|---|---|---|---|
| Paroi du substrat primaire | 1,5 mm – 3,0 mm uniforme | Marques de retassure et gauchissement différentiel | Maintenir une épaisseur nominale uniforme avec des dépouilles progressives |
| Paroi de surmoulage secondaire | Épaisseur de 1,0 mm – 2,5 mm | Injections incomplètes (3,0 mm) | Assurer des chemins d'écoulement fluides sans seuils restrictifs |
| Angle de dépouille vertical | Dépouille minimale de 1,5° – 2,0° | Rayures par frottement du substrat lors de la rotation du noyau | Augmenter la dépouille sur les poches profondes d'empreinte du noyau |
| Jeu de rotation de l'empreinte | 0,1 mm – 0,2 mm de dégagement en gradin | Écrasement du substrat de première injection lors du serrage | Usiner des poches de dégagement sur l'acier de l'empreinte secondaire |
Conception des jeux de rotation et des portées d'obturation
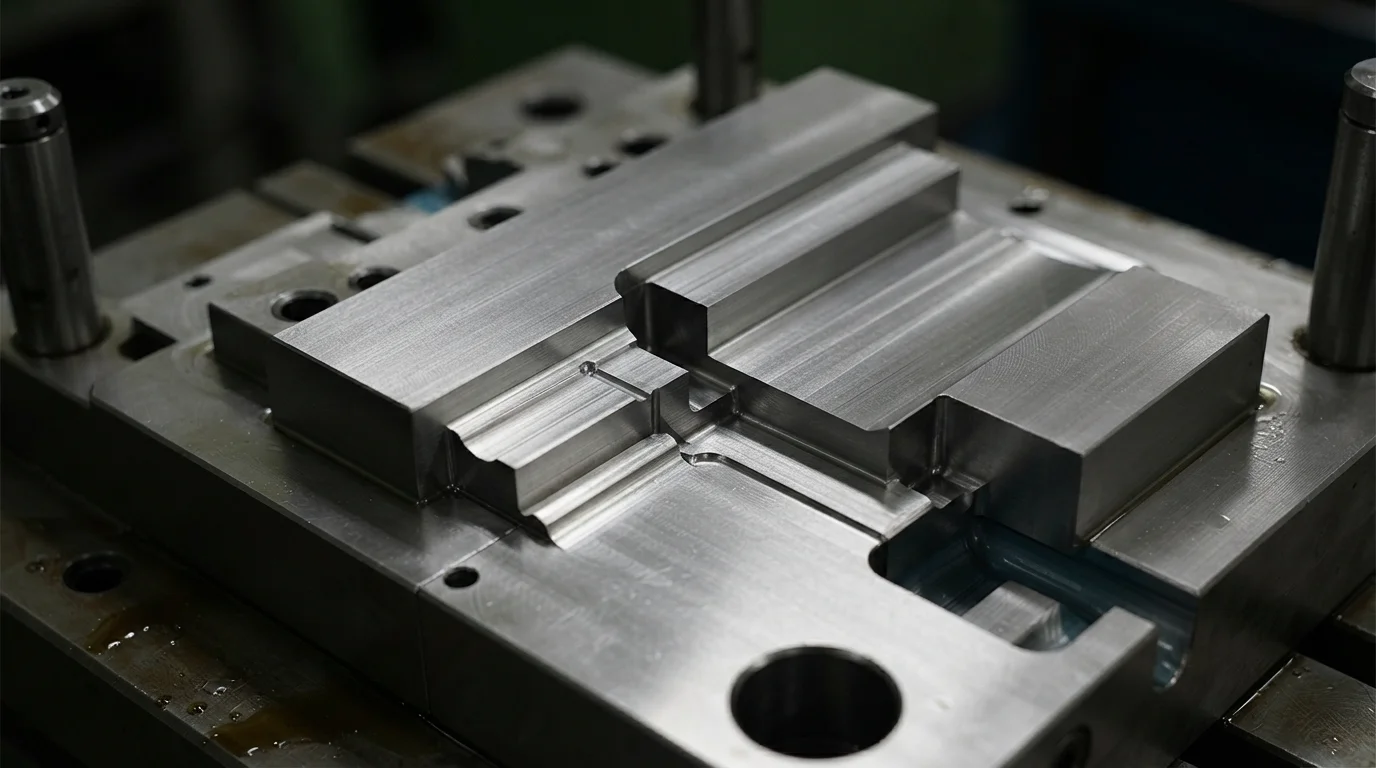
L'application des principes de ce guide de conception de moulage par injection bi-injection permet d'éviter les collisions entre les aciers d'outillage pendant le cycle de rotation du moule à 180 degrés. Concevoir des jeux de rotation adéquats nécessite de créer des poches de dégagement mesurant 0,1 mm à 0,2 mm dans l'acier de l'empreinte secondaire. Les poches de dégagement empêchent l'empreinte secondaire d'écraser ou de rayer le substrat pré-moulé lors du serrage à haute pression.
Précision portées d'arrêt rectifiées avec des épaulements d'étanchéité à 90 degrés créent des barrières mécaniques positives contre les fuites d'élastomère souple. Maintenir des tolérances d'ajustement des portées d'obturation inférieures à 0,01 mm garantit une séparation visuelle nette des couleurs sans bavure esthétique.
Les étapes d'ingénierie de l'outillage rotatif comprennent :
- Conception des poches de dégagement d'empreinte—L'usinage de gradins de dégagement de 0,15 mm sur les faces de l'empreinte secondaire empêche le frottement du substrat lors de la fermeture du moule.
- Inclusion d'une marche d'arrêt sur le périmètre—L'incorporation d'une marche à 90 degrés de 0,5 mm le long du bord du surmoulage crée une ligne de coupure nette.
- Pré-compensation du retrait du substrat—La prise en compte de la contraction thermique de la première injection garantit un ajustement exact dans les cavités secondaires.
- Séparation de l'emplacement des seuils d'injection—Le positionnement des buses secondaires de canaux chauds à l'écart des seuils d'injection primaires empêche la refusion du substrat.
Caractéristiques de verrouillage mécanique : queues d'aronde, trous et contre-dépouilles
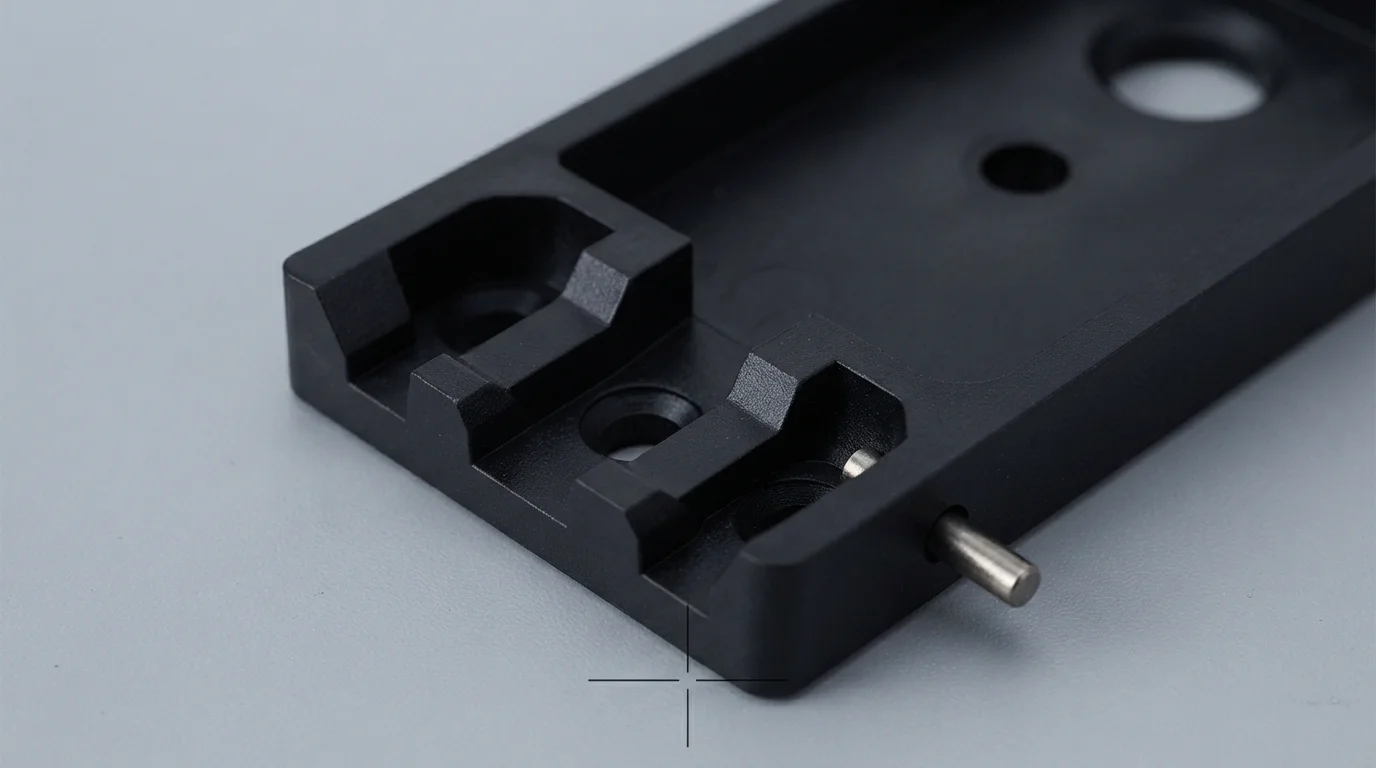
L'adhésion chimique entre polymères peut s'affaiblir lorsque les composants sont exposés à des produits de nettoyage agressifs, à l'humidité ou à un cisaillement cyclique dynamique. L'incorporation de caractéristiques de verrouillage mécanique dans le substrat plastique rigide assure une rétention physique permanente qui empêche le délaminage.
Les substrats moulés à partir de plastiques techniques polaires tels que le verre chargé PA66 bénéficient considérablement de canaux de verrouillage mécanique. La conception de rainures en queue d'aronde à 90 degrés, de contre-dépouilles et de trous traversants permet à l'élastomère fondu de s'écouler à travers le substrat et de se riveter sur la face opposée. Le respect d'un guide de conception éprouvé pour le moulage par injection bi-injection élimine les risques de pelage interfacial sur les cycles de vie prolongés dans l'automobile et le médical.
Pourquoi choisir JUCHENG pour la revue DfM 2K et l'outillage
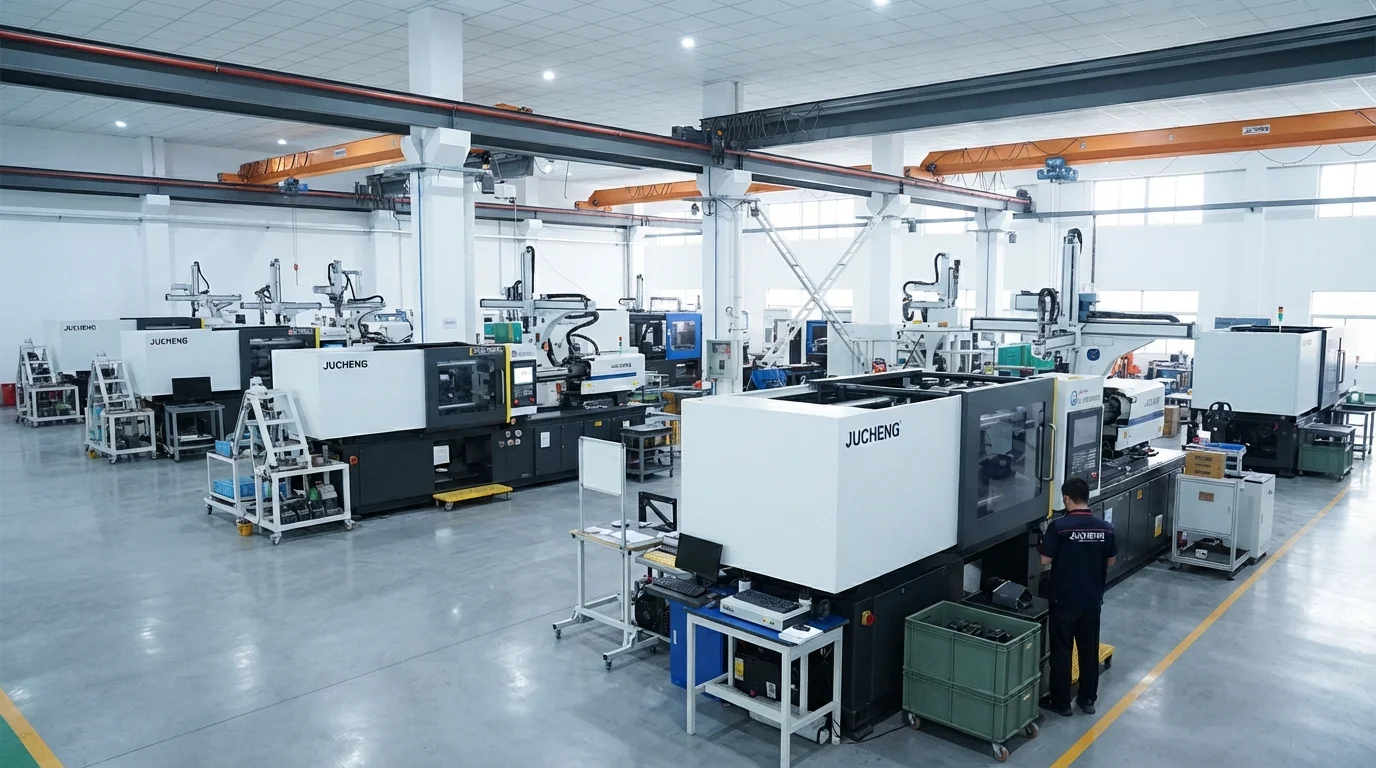
Travailler avec JUCHENG donne accès à une installation de fabrication avancée abritant plus de 35 presses à injecter automatisées d'une force de fermeture allant de 15T à 3000T. L'exploitation d'un atelier d'outillage interne équipé de 25 ensembles de machines CNC 5 axes permet l'usinage précis des portées d'acier d'arrêt à partir d'acier trempé Acier inoxydable S136 ou en de l'acier à outils H13. Notre équipe d'ingénieurs fournit une revue DfM gratuite sous 24 heures pour chaque soumission CAO, en analysant l'épaisseur de paroi du substrat, les angles de dépouille et les jeux de rotation avant la découpe de l'acier.
Les systèmes de management de la qualité certifiés IATF 16949 et ISO 13485 encadrent chaque série de production multi-injection, avec documentation PPAP niveau 3 complète pour les programmes automobiles. Un département de moulage en salle blanche ISO classe 8 protège les composants médicaux contre la contamination particulaire lors du moulage et de l'emballage en vrac. Le respect d'un guide de conception strict pour le moulage par injection bi-injection prévient les collisions d'outillage et les bavures pendant le moulage par injection bi-matière.
Questions fréquemment posées (FAQ)
Pourquoi les jeux de cavité rotative sont-ils critiques dans la conception de moules 2K ?
Les jeux de cavité rotative offrent un dégagement de 0,1 mm à 0,2 mm dans la cavité secondaire du moule afin d'éviter d'écraser ou de rayer le substrat pré-moulé lors de la fermeture du moule après une rotation de 180 degrés. Un jeu insuffisant endommage le substrat et détruit les portées d'obturation du moule.
Quel est le rapport d'épaisseur de paroi recommandé entre la première et la deuxième injection ?
Les règles de conception recommandées imposent que l'épaisseur de paroi de la surinjection secondaire reste égale ou légèrement inférieure à celle du substrat rigide primaire, généralement de 1,0 mm à 2,5 mm. Des parois secondaires plus épaisses refroidissent plus lentement, créant des retassures et des déformations par retrait thermique.
Comment les portées d'obturation empêchent-elles les bavures de seconde injection en moulage 2K ?
Les portées d'obturation de l'outillage serrent fermement contre le substrat rigide le long d'un gradin d'étanchéité à 90 degrés de 0,5 mm de large. Le maintien de tolérances d'ajustement de l'acier d'obturation inférieures à 0,01 mm empêche le mélange d'élastomère souple à faible viscosité de déborder sur les limites esthétiques du substrat.
Des angles internes vifs peuvent-ils provoquer une délamination dans les pièces 2K ?
Les angles internes vifs créent des concentrations locales de contraintes en entaille et entravent l'écoulement régulier de l'élastomère. L'ajout de rayons généreux (minimum 0,5 mm) à tous les angles de transition favorise un remplissage uniforme de la matière et améliore la durabilité de la liaison interfaciale.
Comment le retrait du substrat primaire affecte-t-il l'ajustement de la cavité secondaire ?
Les substrats primaires se rétractent légèrement lors du refroidissement avant la rotation de 180 degrés. Les ingénieurs d'outillage doivent calculer les taux de retrait volumétrique et pré-compenser les dimensions de la cavité secondaire pour garantir une étanchéité parfaite sans pincer le substrat.
Pourquoi une revue DfM de 24 heures est-elle essentielle avant d'usiner l'acier d'un moule 2K ?
La réalisation d'une revue DfM précoce évalue les jeux de rotation, les angles d'obturation et les positions d'injection alors que les fichiers CAO sont encore numériques. L'identification précoce des risques potentiels de bavures ou de collisions élimine les reprises coûteuses du moule et les longs délais d'outillage.