
단일 프레스 이중 샷 제조를 위한 다중 재료 부품 설계는 회전 간극, 벽 두께 비율 및 계면 밀봉 형상에 대한 엄격한 준수를 요구합니다. CAD 모델링의 오류는 180도 플래튼 회전 중 치명적인 금형 충돌이나 1차 기재 경계부의 심각한 외관 플래싱을 빈번히 초래합니다. 세심한 제조 용이성 설계(DfM) 규칙은 값비싼 강재 수정을 제거하고 원활한 다중 폴리머 통합을 보장합니다.
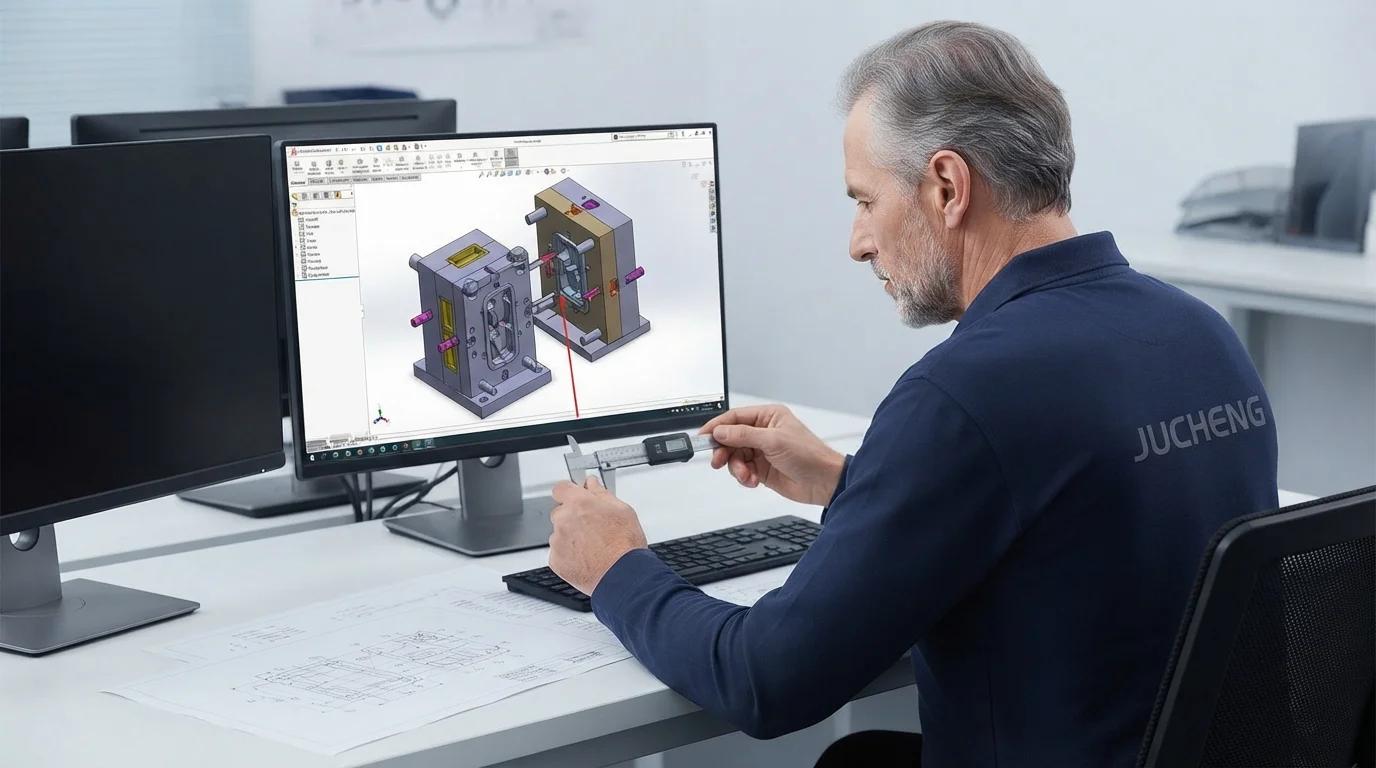
2차 샷 캡슐화 이전에 1차 기재가 어떻게 수축하는지 이해하면 제품 설계자가 CAD 형상을 정확하게 사전 보정할 수 있습니다. 이 기술 엔지니어링 매뉴얼은 벽 두께 규칙, 회전 간극 요구 사항, 기계적 맞물림 형상 및 셧오프 랜드 설계를 검토합니다.
2K 부품의 벽 두께 비율 및 드래프트 각도
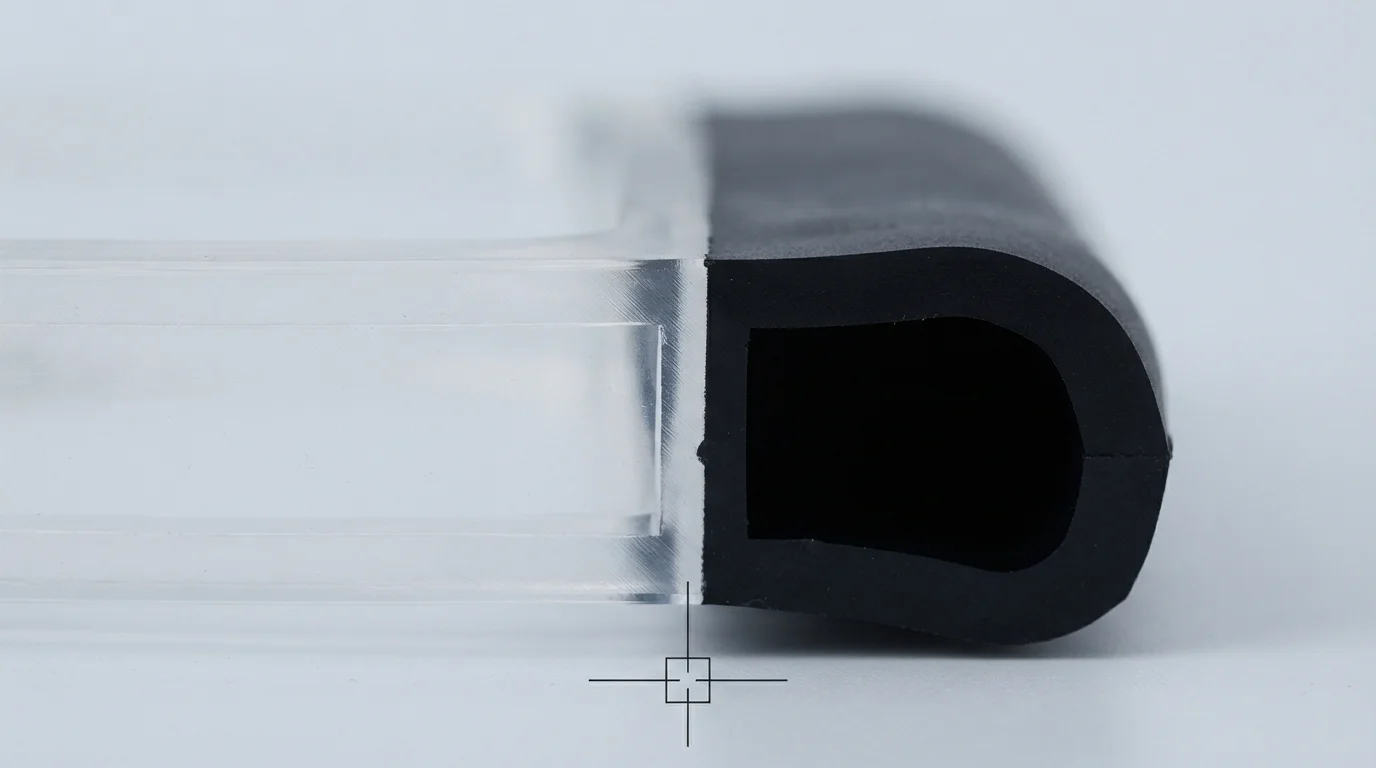
표준화된 투샷 사출 성형 설계 가이드 를 준수하면 두 재료 단계가 싱크 마크나 내부 보이드 없이 균일하게 냉각됩니다. 강성 기재와 유연한 오버몰드 사이의 벽 두께 비율 을 제어하는 것이 충전 안정성을 결정합니다. 다음으로 성형된 1차 기재의 공칭 벽 두께는 폴리카보네이트(PC) 또는 ABS 1.5mm에서 3.0mm 사이를 유지해야 합니다.
2차 엘라스토머 층은 TPE 또는 TPU 열 싱크 함몰을 방지하기 위해 기저 기판과 일치하거나 약간 더 얇아야 합니다. 수직 기판 벽의 구배 각도는 180도 회전 전에 1차 캐비티에서 부품이 깨끗하게 이형되도록 최소 1.5°~2.0°로 지정해야 합니다. 아래 표 1은 다중 사출 부품의 필수 CAD 설계 규칙을 요약한 것입니다:
| 2K CAD 피처 | 권장 설계 규칙 | 위반 시 물리적 결함 | 툴링 최적화 전략 |
|---|---|---|---|
| 1차 기판 벽 | 1.5 mm – 3.0 mm 균일 | 싱크 마크 및 차등 휨 | 점진적 테이퍼로 균일한 공칭 두께 유지 |
| 2차 오버몰드 벽 | 1.0mm – 2.5mm 두께 | 숏 샷(3.0mm) | 제한적인 게이트 없이 원활한 흐름 경로 확보 |
| 수직 구배 각도 | 1.5° – 2.0° 최소 테이퍼 | 코어 회전 중 기판 끌림 자국 | 깊은 코어 드로우 포켓의 구배 증가 |
| 회전 캐비티 클리어런스 | 0.1mm – 0.2mm 단차 릴리프 | 클램프업 시 첫 번째 사출 기판 압괴 | 2차 캐비티 강재에 릴리프 포켓 가공 |
회전 클리어런스 및 셧오프 랜드 설계
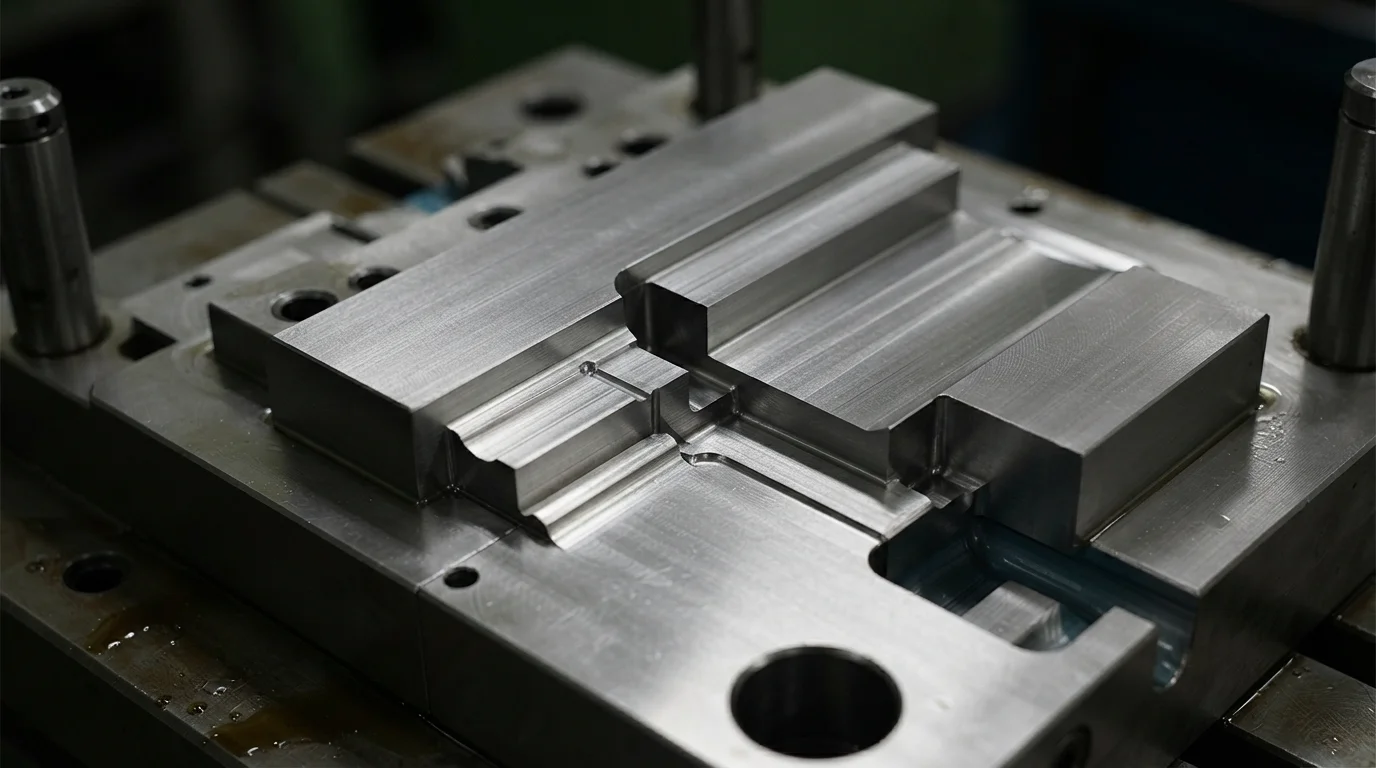
이 2색 사출 성형 설계 가이드의 원리를 적용하면 180도 금형 회전 주기 동안 공구강 충돌을 방지할 수 있습니다. 적절한 회전 클리어런스 를 설계하려면 2차 캐비티 강재에 0.1mm~0.2mm 크기의 릴리프 포켓을 만들어야 합니다. 릴리프 포켓은 고압 클램프업 시 2차 금형 캐비티가 사전 성형된 기판을 압괴하거나 긁는 것을 방지합니다.
정밀 셧오프 랜드 연삭된 90도 실링 숄더는 연질 엘라스토머 누출에 대한 확실한 기계적 장벽을 형성합니다. 셧오프 랜드의 끼워맞춤 공차를 0.01mm보다 엄격하게 유지하면 외관상 플래시 없이 선명한 시각적 색상 분리를 보장합니다.
회전 툴링 엔지니어링 단계는 다음과 같습니다:
- 캐비티 릴리프 포켓 설계—2차 캐비티 면에 0.15mm 클리어런스 단차를 가공하면 금형 체결 시 기판 긁힘을 방지합니다.
- 둘레 셧오프 단차 포함—오버몰드 가장자리를 따라 0.5mm 90도 단차를 적용하면 날카로운 컷오프 라인이 형성됩니다.
- 기판 수축 사전 보정—Accounting for primary shot thermal contraction ensures exact fitment inside secondary cavities.
- Gate location separation—Positioning secondary hot runner drops away from primary gates prevents substrate remelting.
Mechanical Locking Features: Dovetails, Holes & Undercuts
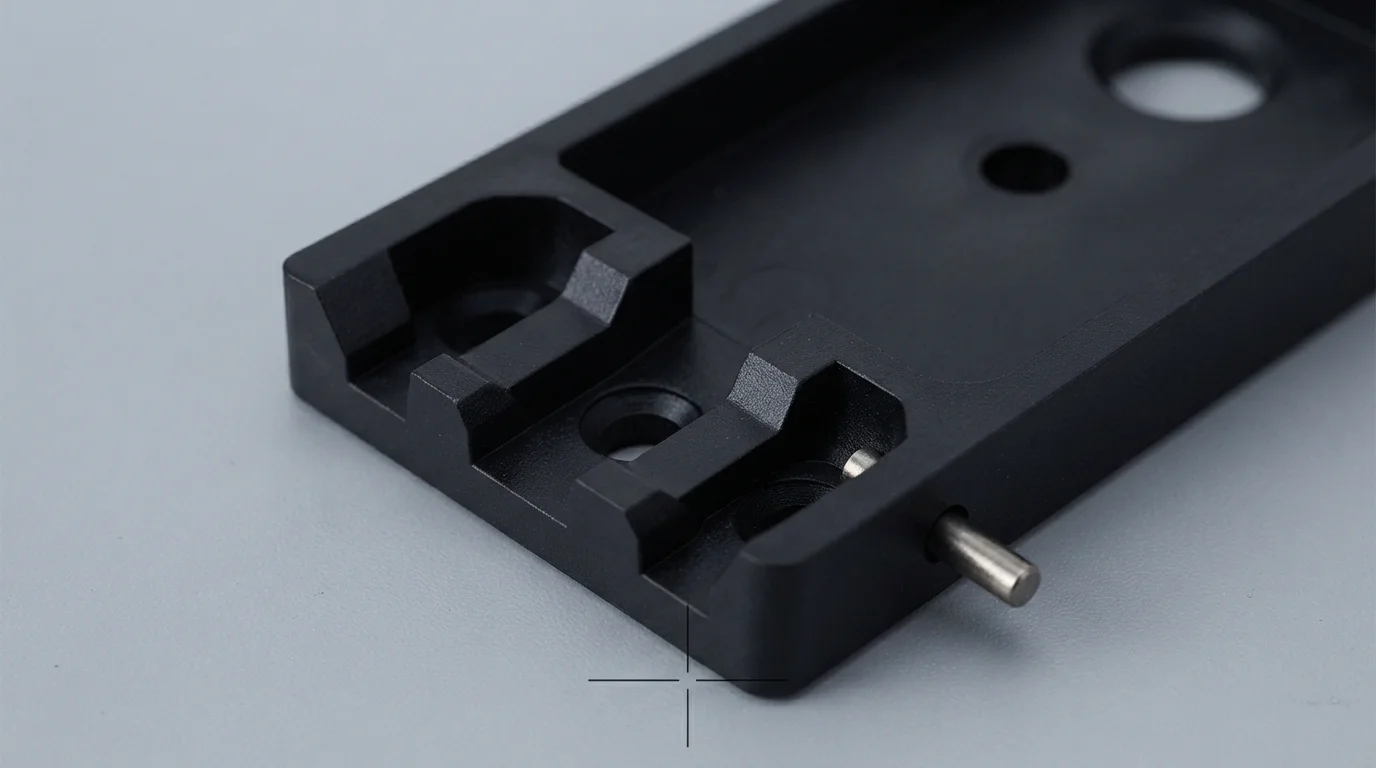
Chemical adhesion between polymers can weaken when components face aggressive cleaning chemicals, moisture, or dynamic cyclic shear. Incorporating mechanical locking features into the rigid plastic substrate provides permanent physical retention that prevents delamination.
Substrates molded from polar engineering plastics like glass-filled PA66 benefit substantially from mechanical locking channels. Designing 90-degree dovetail grooves, undercuts, and through-holes allows molten elastomer to flow through the substrate and rivet on the opposite side. Following an established two shot injection molding design guide eliminates interfacial peeling risks across extended automotive and medical lifecycles.
Why Choose JUCHENG for 2K DfM Review & Tooling
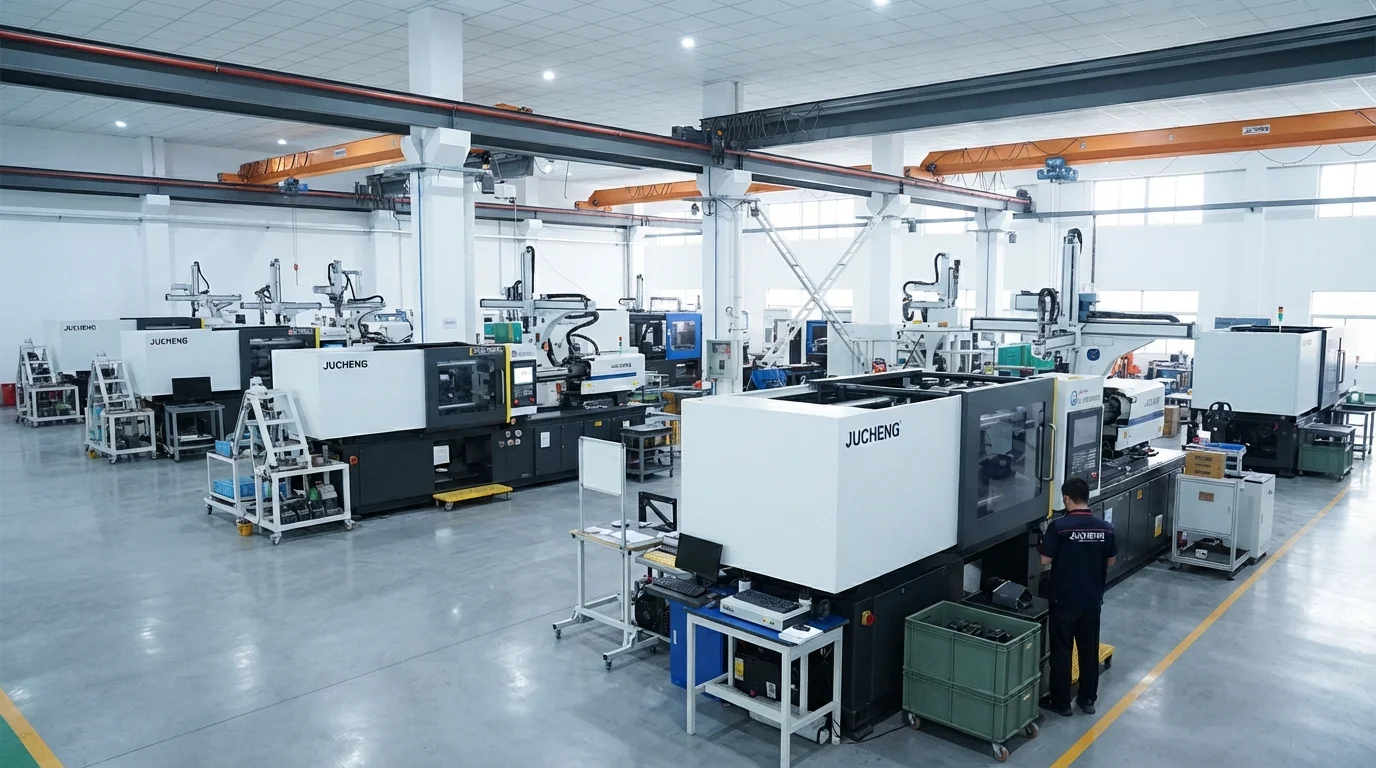
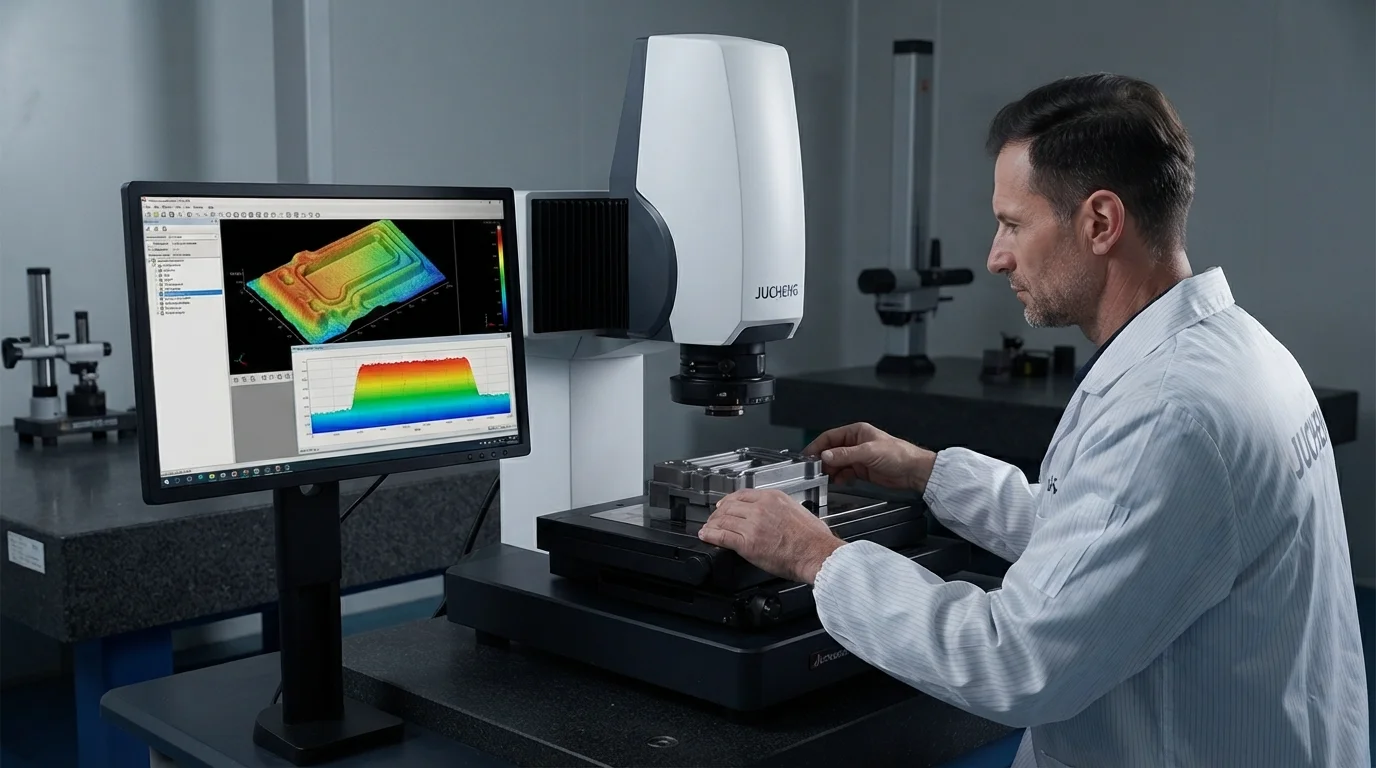
JUCHENG과의 파트너십은 15T~3000T 클램핑 포스를 갖춘 35대 이상의 자동 사출 프레스를 갖춘 첨단 제조 시설에 대한 접근을 제공합니다. 자체 금형 공장에서 25세트의 5축 CNC 머신을 운영하여 경화된 셧오프 강철 랜드를 정밀 가공할 수 있습니다 S136 스테인리스강 또는 H13 공구강. Our engineering team delivers a free 24-hour DfM review for every CAD submission, analyzing substrate wall thickness, draft angles, and rotational clearances before cutting steel.
Quality management systems certified to IATF 16949 and ISO 13485 back every multi-shot production run, offering full PPAP Level 3 documentation for automotive programs. Operating an ISO Class 8 cleanroom molding department protects medical components from particulate contamination during molding and drop-packaging. Following a strict two shot injection molding design guide prevents tooling collisions and flash during 2액 사출 성형.
자주 묻는 질문 (FAQ)
Why are rotational cavity clearances critical in 2K mold design?
Rotational cavity clearances provide 0.1 mm to 0.2 mm relief in the secondary mold cavity to prevent crushing or scratching the pre-molded substrate when the mold closes after 180-degree rotation. Inadequate clearance damages the substrate and destroys mold shut-off lands.
What is the recommended wall thickness ratio between first and second shots?
권장 설계 규칙에 따르면 2차 오버몰드 벽 두께는 1차 강성 기재와 동일하거나 약간 더 얇게 유지해야 하며, 일반적으로 1.0mm에서 2.5mm입니다. 더 두꺼운 2차 벽은 더 느리게 냉각되어 싱크 마크와 열 수축 변형을 발생시킵니다.
셧오프 랜드는 2K 성형에서 2차 사출 플래시를 어떻게 방지합니까?
툴링 셧오프 랜드는 0.5mm 폭의 90도 밀봉 단차를 따라 강성 기재에 단단히 밀착됩니다. 0.01mm보다 엄격한 셧오프 강재 끼워맞춤 공차를 유지하면 저점도 연질 엘라스토머 용융물이 외관 기재 경계를 넘어 번지는 것을 차단합니다.
날카로운 내부 코너가 2K 부품에서 박리를 유발할 수 있습니까?
날카로운 내부 코너는 국부적인 노치 응력 집중을 일으키고 원활한 엘라스토머 흐름을 방해합니다. 모든 전이 코너에 충분한 라운드(최소 0.5mm)를 추가하면 균일한 용융물 충전을 촉진하고 계면 접합 내구성을 향상시킵니다.
1차 기재 수축이 2차 캐비티 끼워맞춤에 어떤 영향을 미칩니까?
1차 기재는 180도 회전이 이루어지기 전 냉각 중에 약간 수축합니다. 툴링 엔지니어는 체적 수축률을 계산하고 2차 캐비티 치수를 사전 보정하여 기재를 눌러 조이지 않으면서도 단단히 밀봉되도록 해야 합니다.
2K 금형 강재를 절삭하기 전에 24시간 DfM 검토가 필수적인 이유는 무엇입니까?
조기 DfM 검토를 수행하면 CAD 파일이 아직 디지털 상태일 때 회전 간섭, 셧오프 각도, 게이트 배치를 평가할 수 있습니다. 잠재적인 플래시 또는 충돌 위험을 조기에 식별하면 값비싼 금형 재작업과 긴 툴링 지연을 없앨 수 있습니다.