
高速射出成形の不良は、充填速度を上げることで、低速時には隠れていた制約が露呈したときに現れることがよくあります。例えば、エアの巻き込み、不安定なフローフロント、せん断に関連する外観変化、あるいは保持するには狭すぎるプロセスウィンドウなどです。解決策は必ずしも機械を低速化することではありません。まず不良の発生位置とタイミングを特定し、その証拠が充填速度、ベント、ゲート設計、材料状態、その他のプロセス変数のいずれを示しているかを判断します。.
不良が現れる場所から始める
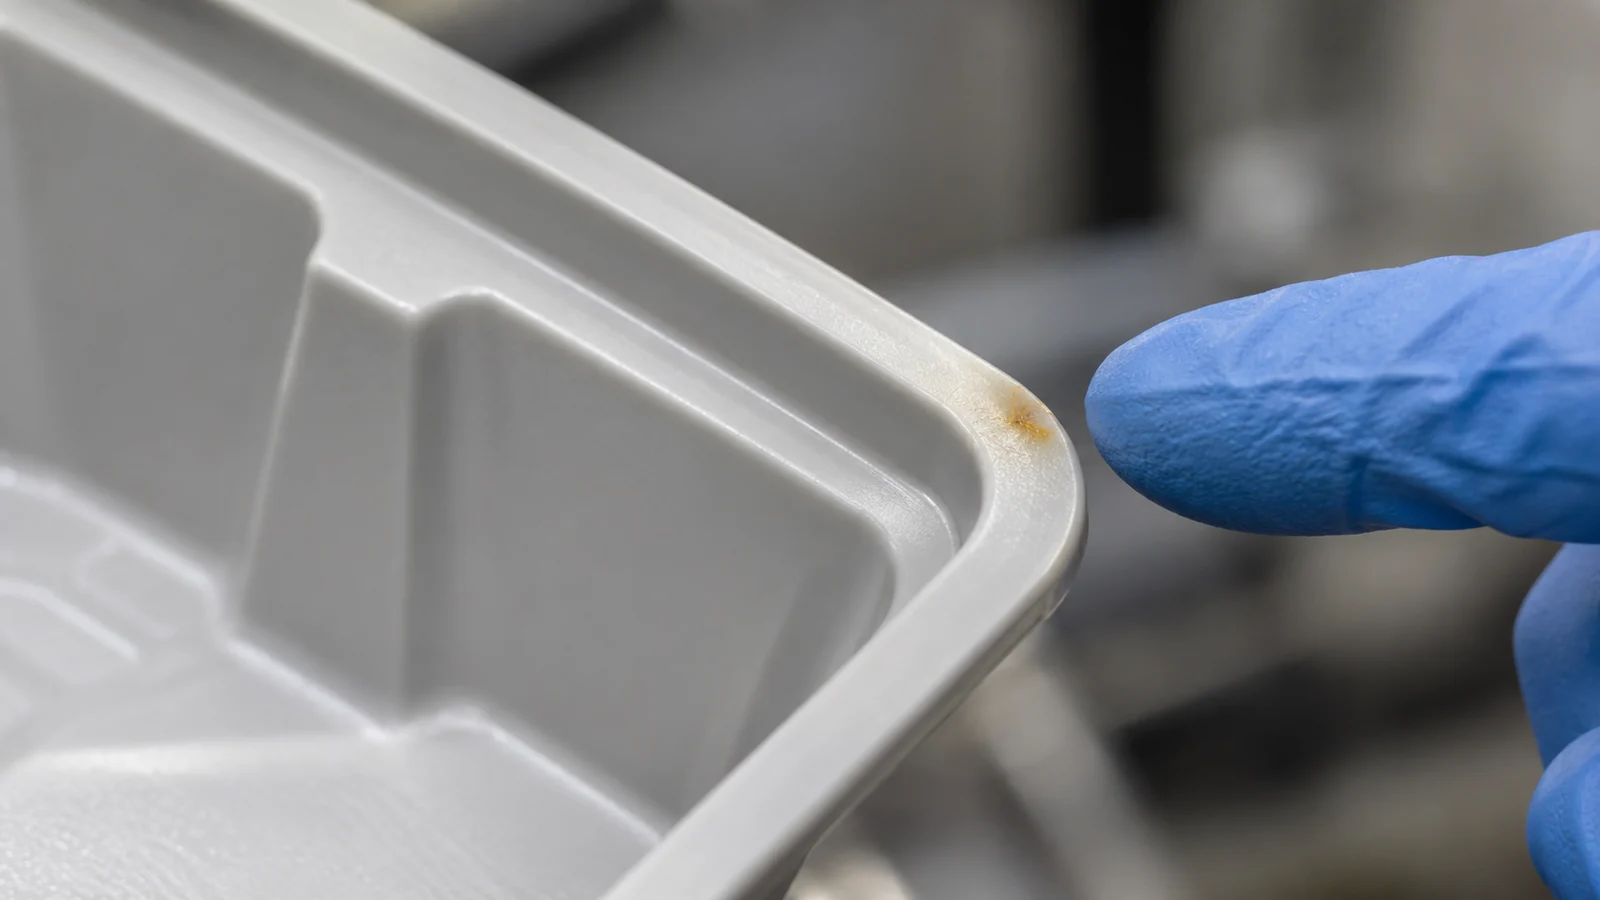
部品上の不良をマッピングし、充填中にいつ形成されるかを記録します。充填末端のマークは、ゲート、ウェルドライン、薄肉部に沿って現れるものとは異なる問題を示す場合があります。同じキャビティから得られた良品と不良品を比較し、そのパターンがキャビティやサイクルをまたいで再現するかどうかを記録します。.
また、充填段階の症状と、保圧、冷却、離型の影響を切り分けます。金型を開いた後に観察される不良は、それ以前に形成された可能性がありますが、観察のタイミングだけでは原因を特定できません。プロセス記録と管理された試行により、外観を、材料または金型の状態が変化した段階に結び付けることができます。.
症状をフローイベントに照合する
| 不良パターン | 調査すべき事項 |
|---|---|
| 充填末端付近の焼けまたは黒ずみ | フローフロントでエアがトラップされているか?ベントは清潔で、実際の充填パターンに合った位置にあるか? |
| ジェッティングまたは目視可能な不安定なフローライン | 溶融樹脂は制御された流れの遷移なしに開放領域へ流入しているか?ゲート位置は適切か? |
| ためらいまたは不完全な薄肉部 | 肉厚が変化する箇所やフィーチャ周辺で流れは遅くなりますか?ゲートと圧力要求は適切ですか? |
| 光沢またはテクスチャのばらつき | 欠陥はキャビティ、表面領域、あるいは材料やプロセス履歴の変化に追随しますか? |
| 速度増加後のバリ | 圧力応答、クランプ条件、パーティングライン、または金型状態の変化が結果を変えましたか? |
これらは出発点となる問いであり、一対一の診断ではありません。例えば、焼け跡はトラップされた空気に関連する場合がありますが、速度や材料設定を変更する前に位置とベント状態を確認する必要があります。同様に、光沢の変化は速度だけでなく、表面の転写、材料状態、またはプロセス変動を反映している可能性があります。.
高速充填の目標を失わずにトラブルシューティングする
- ベースラインサンプルを保管し、現在の設定、材料ロット、欠陥位置を記録します。.
- 充填パターンを確認し、症状がキャビティ固有のものかショット全体に及ぶものかを判断します。.
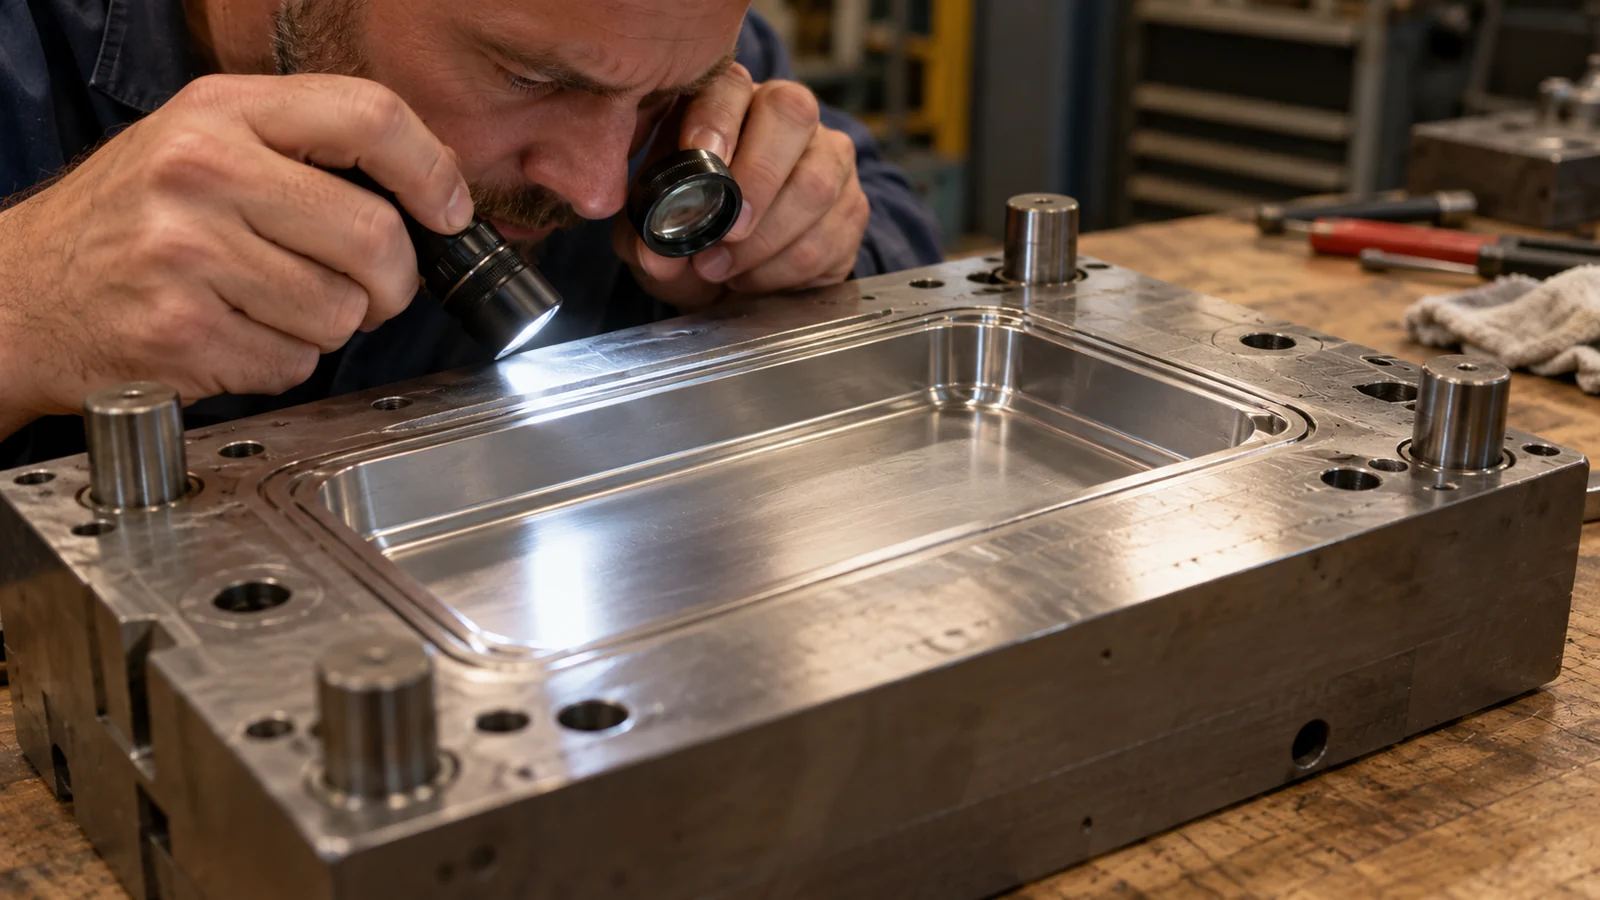
- ベント、ゲート領域、パーティングラインに汚染、摩耗、または閉塞がないか検査します。.
- 樹脂の種類、グレード、乾燥および取り扱い要件、最近の材料変更を確認します。.
- 充填に関連する変数を一度に一つだけ変更し、重要フィーチャの全セットを比較します。.
- その修正が、他の箇所にバリ、ウェルドライン、または寸法問題を生じさせることなく、影響を受けるすべてのキャビティを改善するか確認します。.
生産目標が高速充填を必要とする場合、速度の恒久的な低減は、単にある欠陥を長いサイクルタイムや不完全充填と引き換えにするだけかもしれません。より良い対応は、ベントの改善、ゲート位置の再検討、フロー遷移の変更、または安定したプロセスウィンドウの拡大を含む場合があります。金型変更は、実際の部品と検証済みサンプルに基づくべきです。.
設計がプロセスを制限している場合
プロセスが意図した充填速度に近づくたびに欠陥が再発する場合は、設計と金型を併せて検査します。薄肉、急激な肉厚変化、長い流動長、制限のあるゲート、困難なベント経路は、使用可能なウィンドウを狭める可能性があります。モールドフロー解析は、提案されたゲートや肉厚の変更を評価するのに役立つ場合がありますが、仮定と材料データは実際のプロジェクトと照合して確認すべきです。.
許容範囲と、不良を生じさせる条件を記録します。適切なプロセスとは、一度だけ良品サンプルを生み出す最速の設定ではなく、意図した金型と機械で部品要件を満たせる管理された範囲です。より広範な生産ルートについては、次を確認してください 大量生産向け射出成形 部品のプロセスおよび品質要件の文脈において。.
FAQ
焼け跡が現れるたびに射出速度を下げるべきですか?
マークがどこに形成されるか、空気が閉じ込められているかを確認せずに行うべきではありません。ベントの状態、フローフロントの挙動、ゲート位置、材料履歴は、全体的な速度低下よりも関連性が高い場合があります。.
高速充填はバリの原因になりますか?
弱いまたは損傷したパーティングラインの状態を露呈する圧力応答に寄与する可能性はありますが、バリには複数の原因が考えられます。速度だけに欠陥の原因を帰する前に、金型を検査しパターンを比較してください。.
部品設計が高速充填を制限しているかどうかを知るにはどうすればよいですか?
薄肉部、長い流動経路、急激な変化、流動抵抗の大きいゲート、または困難なベント位置に関連する繰り返し欠陥を探してください。設計変更を検証するには、エンジニアリング解析と管理された成形トライアルを使用してください。.