
Il tempo ciclo dello stampaggio a iniezione è l'intervallo di produzione trascorso tra cicli completati. Non è solo tempo di raffreddamento: riempimento, mantenimento, movimento dello stampo, espulsione e fasi di manipolazione influenzano tutti il ciclo ripetibile. Per un acquirente, il dato utile è il ciclo che produce in modo costante pezzi accettabili nelle condizioni concordate di materiale, attrezzatura, cavità e ispezione, non l'impostazione più breve vista durante una prova.
Questa distinzione è importante perché un ciclo più breve può sembrare allettante in un preventivo nascondendo un compromesso sulla qualità. Un pezzo che si incastra, si deforma, varia di peso o richiede ispezioni aggiuntive può costare più di uno prodotto con un ciclo leggermente più lungo e stabile.
Risposta rapida: iniziare separando il ciclo nelle sue fasi effettive, poi identificare quale fase limita il pezzo. Il raffreddamento è spesso un fattore principale, ma spessore di parete, comportamento della resina, congelamento del punto di iniezione, temperatura dello stampo, espulsione e automazione possono cambiare il quadro.
In questa guida:
- Cosa misura il tempo ciclo
- Le fasi che determinano un ciclo
- Perché il raffreddamento non è tutta la storia
- Quando un ciclo più veloce crea rischio
- Come confrontare le dichiarazioni sui tempi ciclo
- Domande frequenti
Cosa misura effettivamente il tempo ciclo dello stampaggio a iniezione
Un ciclo di produzione è il tempo da un ciclo al successivo in un processo definito. Il ciclo visualizzato dalla macchina potrebbe non includere ogni attività a valle. La rimozione robotizzata, la rifilatura, l'ispezione, il raffreddamento del pezzo fuori dallo stampo o il confezionamento possono avvenire in parallelo, o diventare il vero vincolo, quindi gli acquirenti dovrebbero chiarire cosa include il valore dichiarato.
Quando i team confrontano due valori di ciclo, dovrebbero confrontare la stessa revisione del pezzo, grado di resina, numero di cavità, temperatura dello stampo, criteri di accettazione e metodo di rimozione. Altrimenti, il valore più veloce potrebbe descrivere un lavoro diverso anziché un processo migliore.
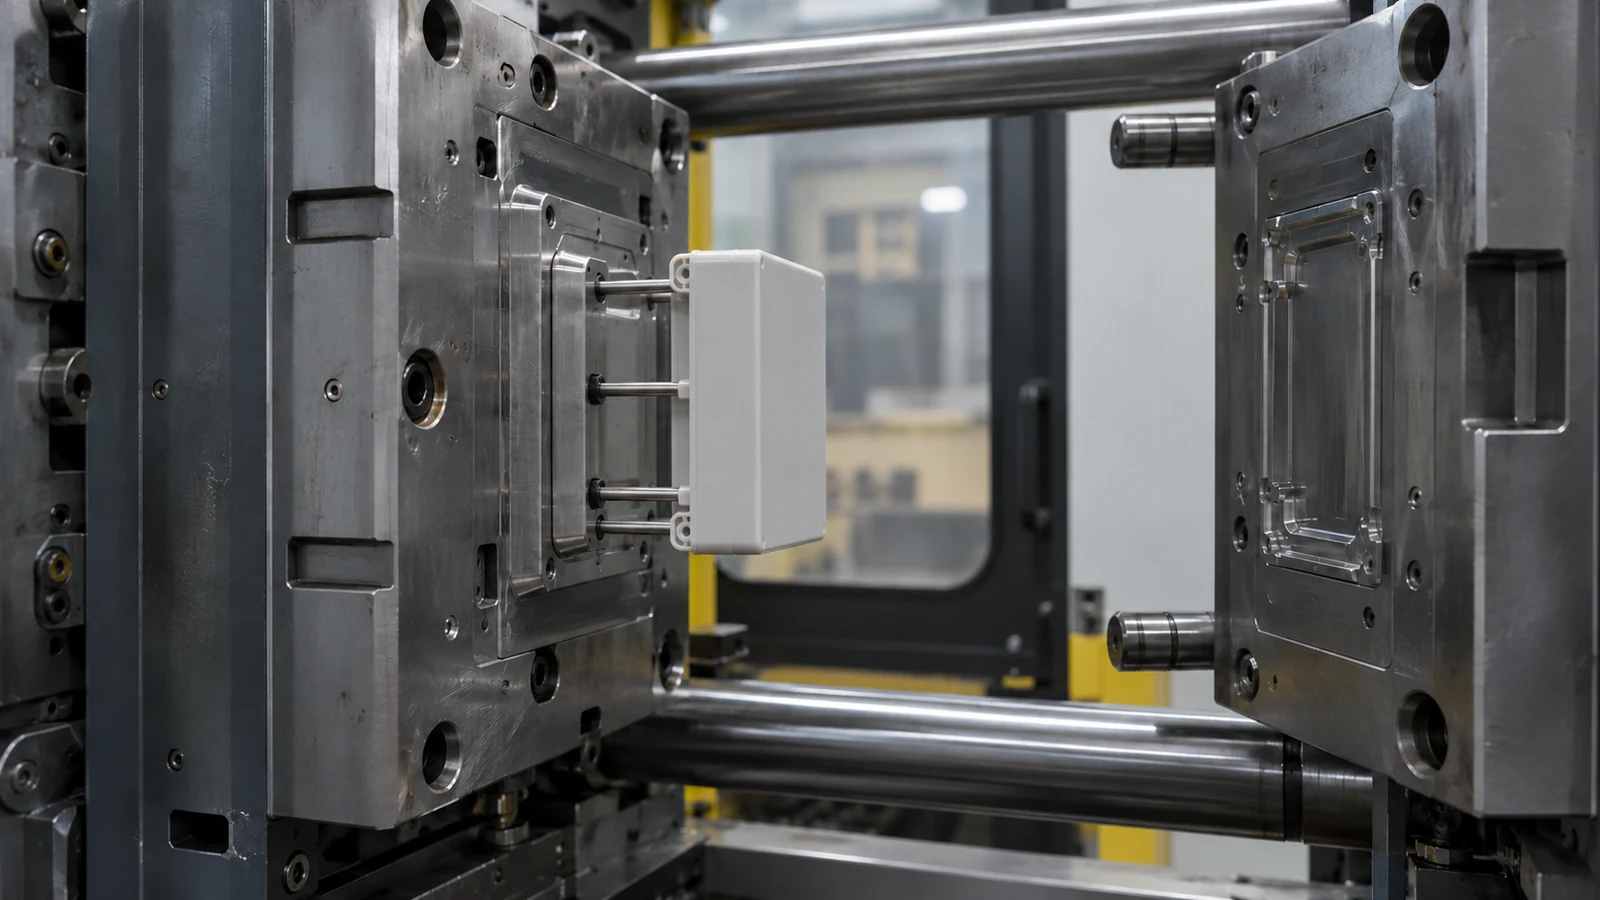
Seguire il ciclo: quali fasi determinano il tempo ciclo?
Il ciclo contiene diverse fasi collegate. La loro temporizzazione dipende dal pezzo, dallo stampo e dalla finestra di processo, e alcune azioni della macchina possono sovrapporsi.
- Chiusura e serraggio: lo stampo si chiude e raggiunge la condizione di serraggio richiesta. La protezione dello stampo e la chiusura sicura fanno parte di un ciclo ripetibile.
- Riempimento: la resina fusa attraversa il canale di alimentazione e l'ingresso fino alla cavità. La lunghezza del flusso, le transizioni di parete, il design dell'ingresso, lo sfiato e la viscosità della resina influenzano il riempimento della cavità.
- Compattazione e mantenimento: la pressione compensa il ritiro del materiale mentre l'ingresso rimane in grado di trasmettere la pressione. Il periodo utile di mantenimento è legato al congelamento dell'ingresso e alla risposta del pezzo, non semplicemente a un timer più lungo.
- Raffreddamento: il pezzo deve diventare sufficientemente stabile per essere estratto senza distorsioni inaccettabili, incollaggi o danni superficiali. Il tempo necessario dipende dalla geometria, dalla resina, dalla temperatura dello stampo e dal layout di raffreddamento.
- Apertura ed estrazione: lo stampo si apre e il pezzo viene rilasciato. Anime profonde, sottosquadri, dettagli delicati o la movimentazione manuale possono rendere l'estrazione e la rimozione la fase limitante.
Queste fasi non sono sempre una semplice somma. Ad esempio, il recupero della vite può sovrapporsi al raffreddamento in alcune configurazioni della macchina. Ecco perché una revisione del ciclo dovrebbe basarsi sulla sequenza della macchina e sulle evidenze del pezzo, non su una formula generica avulsa dal processo reale.
Perché il raffreddamento spesso domina, ma non sempre
Le sezioni più spesse trattengono solitamente il calore più a lungo delle pareti sottili, mentre transizioni di parete irregolari possono creare comportamenti diversi di raffreddamento e ritiro nello stesso pezzo. Anche le proprietà termiche della resina, la temperatura dello stampo, la posizione dei canali di raffreddamento e il contatto tra il pezzo e l'acciaio sono importanti. Una modifica al raffreddamento che aiuta una zona può lasciare un'altra zona calda o aumentare la distorsione.
Il congelamento dell'ingresso è un altro limite utile. Una volta che l'ingresso non è più in grado di trasmettere la pressione di compattazione, prolungare il tempo di mantenimento può aggiungere poco al pezzo. Ma ridurre il mantenimento o il raffreddamento senza verificare il peso del pezzo, le dimensioni e l'aspetto può creare rientri, vuoti, deformazioni o problemi di estrazione. L'impostazione corretta deve essere stabilita per la resina e la geometria selezionate.
Per un pezzo complesso, il lavoro sul tempo di ciclo dovrebbe essere esaminato insieme al più ampio processo e controlli dello stampaggio a iniezione di plastica. Il ciclo migliore è il ciclo ripetibile più veloce che rimane all'interno della finestra di qualità approvata.
Quando un ciclo più veloce crea un rischio per la qualità
Un timer più breve non è un vantaggio se i pezzi escono dallo stampo troppo caldi per mantenere la loro forma o se il processo diventa sensibile a piccole variazioni di materiale o temperatura. Attenzione a segnali quali l'aumento della forza di espulsione, l'incollaggio, le nervature piegate, la deriva dimensionale dopo l'espulsione, la variazione del peso del pezzo o difetti estetici che compaiono solo dopo una regolazione della velocità.
Modificare un fattore alla volta e conservare campioni prima e dopo la regolazione. Se una riduzione del ciclo modifica più fasi contemporaneamente, diventa difficile stabilire se il miglioramento sia derivato dal raffreddamento, dalla tenuta, dalla sovrapposizione dei movimenti o da una soglia di accettazione modificata.
Quando i tempi di lancio dipendono dalla preparazione del processo, un piano strutturato di prove e validazione dello stampo aiuta a stabilire cosa è stato testato, quali dimensioni contano e quali condizioni definiscono una produzione accettabile.
Come gli acquirenti dovrebbero confrontare le dichiarazioni sui tempi di ciclo
Richiedere un confronto omogeneo anziché un valore isolato. Una revisione pratica dovrebbe rilevare:
- Revisione del pezzo, grado di resina ed eventuali rinforzi o coloranti.
- Numero di impronte che producono pezzi accettabili nel ciclo dichiarato.
- Se la movimentazione robotizzata, la rifilatura o altre fasi secondarie sono incluse.
- Controlli di accettazione chiave, dimensione del campione e modalità di valutazione della stabilità dimensionale.
- Se il valore è un'osservazione di prova o un obiettivo di produzione ripetibile.
Questi dettagli aiutano l'ufficio acquisti a confrontare costo e capacità su basi equivalenti. Rendono inoltre più semplice discutere con l'ingegneria un obiettivo di miglioramento realistico, invece di chiedere a un fornitore di ridurre il tempo ciclo senza definire ciò che deve rimanere invariato.
Domande Frequenti
Il tempo di raffreddamento coincide con il tempo ciclo?
No. Il raffreddamento è una fase. Il tempo ciclo comprende anche riempimento, compattazione o mantenimento, movimento dello stampo ed espulsione; alcune operazioni della macchina possono sovrapporsi.
Un ciclo più breve riduce sempre il costo del pezzo?
Non necessariamente. Può migliorare la produzione se viene realizzato in modo costante lo stesso numero di pezzi conformi. Scarti, controlli aggiuntivi, ritardi di movimentazione o instabilità possono annullare il guadagno apparente.
Quale caratteristica del pezzo influisce maggiormente sul raffreddamento?
Non esiste una singola caratteristica universale. Lo spessore di parete e le variazioni di sezione non uniformi sono importanti, ma anche la resina, la temperatura dello stampo, la disposizione dei canali di raffreddamento, la posizione dell'ingresso e i requisiti di espulsione influenzano il risultato.
Cosa devo fornire per una revisione del tempo ciclo?
Condividere il modello 3D e la revisione del disegno, la qualità della resina, il volume previsto, le dimensioni critiche, i requisiti estetici e qualsiasi problema noto di ciclo o espulsione. Questi input rendono la discussione specifica per il pezzo.