
Die Zykluszeit beim Spritzgießen ist das Zeitintervall zwischen abgeschlossenen Schüssen. Sie ist nicht nur die Kühlzeit: Füllen, Nachdrücken, Werkzeugbewegung, Auswerfen und Handhabungsschritte beeinflussen alle den reproduzierbaren Zyklus. Für einen Käufer ist die nützliche Zahl der Zyklus, der unter den vereinbarten Material-, Werkzeug-, Kavitäten- und Prüfbedingungen konsistent akzeptable Teile produziert, nicht die kürzeste Einstellung, die während eines Versuchs beobachtet wurde.
Diese Unterscheidung ist wichtig, weil ein kürzerer Zyklus in einem Angebot attraktiv wirken kann, während er einen Qualitätskompromiss verbirgt. Ein Teil, das klebt, sich verzieht, im Gewicht schwankt oder zusätzliche Prüfung erfordert, kann mehr kosten als eines, das mit einem etwas längeren, stabilen Zyklus hergestellt wird.
Kurze Antwort: Beginnen Sie damit, den Zyklus in seine tatsächlichen Phasen zu unterteilen, und ermitteln Sie dann, welche Phase das Teil begrenzt. Die Kühlung ist oft ein wesentlicher Faktor, aber Wanddicke, Harzverhalten, Angusserstarrung, Werkzeugtemperatur, Auswerfen und Automatisierung können das Bild verändern.
In diesem Leitfaden:
- Was die Zykluszeit misst
- Die Phasen, die einen Schuss prägen
- Warum Kühlung nicht die ganze Geschichte ist
- Wann ein schnellerer Zyklus Risiken erzeugt
- Wie man Angaben zur Zykluszeit vergleicht
- FAQs
Was die Zykluszeit beim Spritzgießen tatsächlich misst
Ein Produktionszyklus ist die Zeit von einem Schuss zum nächsten unter einem definierten Prozess. Der an der Maschine angezeigte Zyklus enthält möglicherweise nicht jede nachgelagerte Tätigkeit. Roboterentnahme, Entgraten, Prüfung, Teilekühlung außerhalb des Werkzeugs oder Verpackung können parallel ablaufen oder zur eigentlichen Einschränkung werden, daher sollten Käufer klären, was der angegebene Wert umfasst.
Wenn Teams zwei Zykluswerte vergleichen, sollten sie denselben Teilestand, dieselbe Harzsorte, dieselbe Anzahl an Kavitäten, dieselbe Werkzeugtemperatur, dieselben Abnahmekriterien und dieselbe Entnahmemethode vergleichen. Andernfalls kann der schnellere Wert einen anderen Auftrag beschreiben statt einen besseren Prozess.
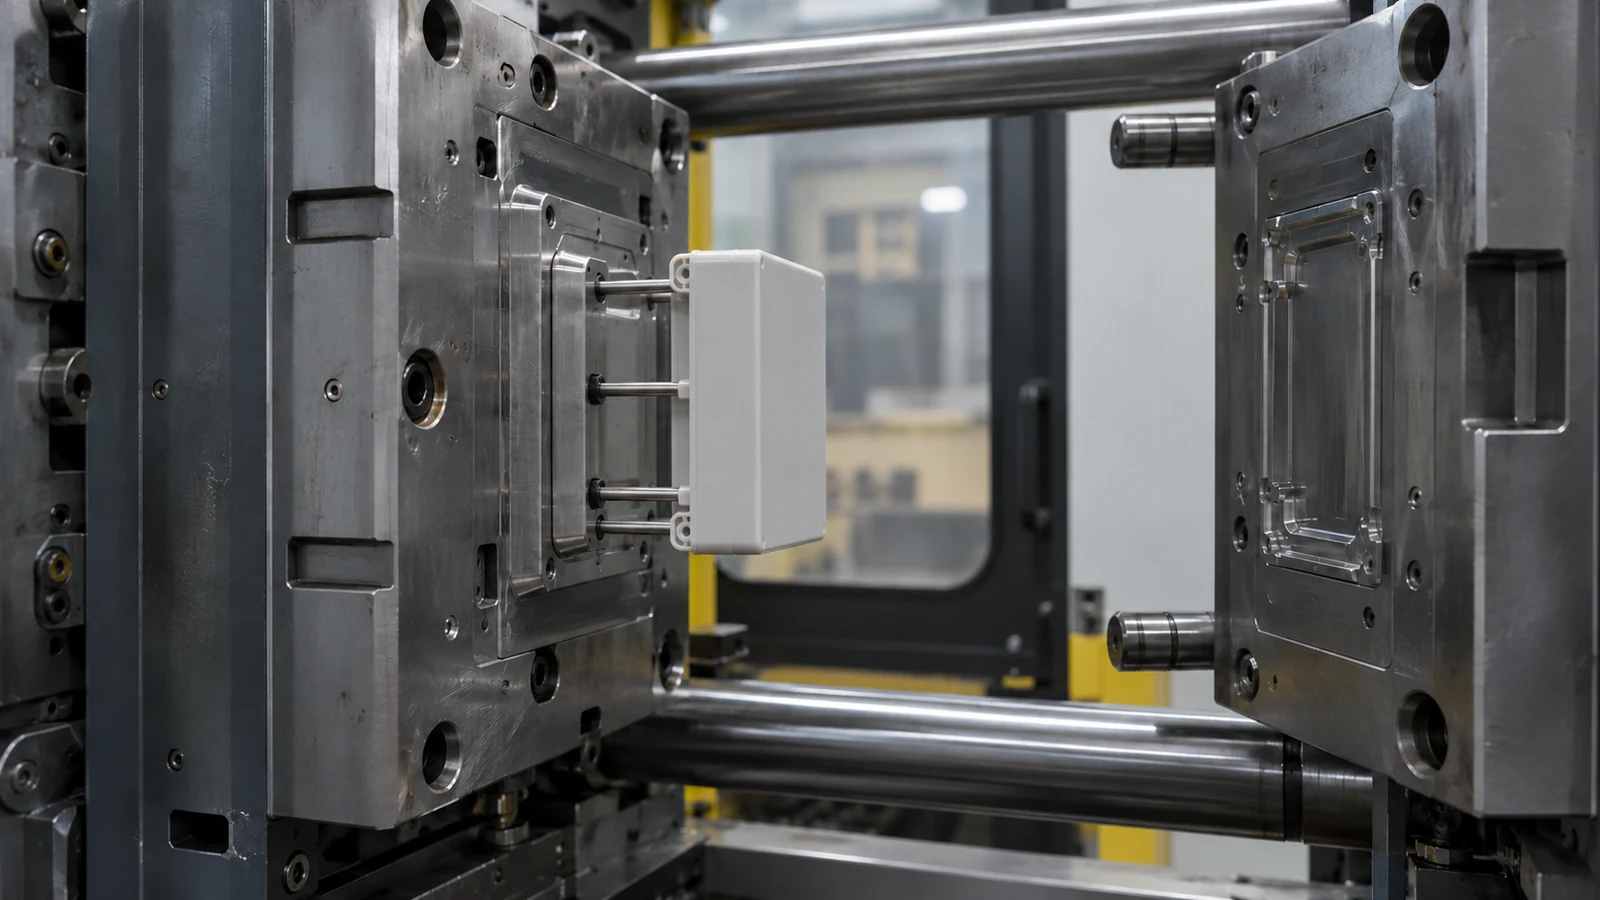
Dem Schuss folgen: Welche Phasen bestimmen den Zyklus?
Der Zyklus enthält mehrere miteinander verbundene Phasen. Ihre Dauer hängt vom Teil, Werkzeug und Prozessfenster ab, und einige Maschinenaktionen können sich überlappen.
- Schließen und Zufahren: Die Form schließt und erreicht die erforderliche Schließbedingung. Formschutz und sicheres Schließen sind Teil eines reproduzierbaren Zyklus.
- Füllen: die Schmelze fließt durch Angusskanal und Anschnitt in die Kavität. Fließweg, Wandübergänge, Anschnittauslegung, Entlüftung und Viskosität des Harzes beeinflussen die Füllung der Kavität.
- Nachdruck und Halten: der Druck gleicht die Materialschwindung aus, während der Anschnitt noch in der Lage bleibt, Druck zu übertragen. Die nutzbare Haltezeit ist an das Erstarren des Anschnitts und das Bauteilverhalten gebunden, nicht einfach an einen längeren Timer.
- Kühlen: das Bauteil muss stabil genug sein, um ohne unakzeptable Verformung, Anhaften oder Oberflächenschäden entformt zu werden. Die erforderliche Zeit hängt von Geometrie, Harz, Formtemperatur und Kühlauslegung ab.
- Öffnen und Auswerfen: die Form öffnet und das Bauteil wird freigegeben. Tiefe Kerne, Hinterschnitte, empfindliche Merkmale oder manuelle Handhabung können das Auswerfen und Entnehmen zum begrenzenden Schritt machen.
Diese Phasen sind nicht immer eine einfache Summe. Beispielsweise kann sich die Schneckenrückförderung bei manchen Maschineneinstellungen mit der Kühlung überlagern. Deshalb sollte eine Zyklusprüfung die Maschinensequenz und Bauteilnachweise heranziehen, nicht eine generische Formel losgelöst vom tatsächlichen Prozess.
Warum die Kühlung oft dominiert, aber nicht immer
Dickere Wandbereiche speichern Wärme in der Regel länger als dünne Wände, während ungleichmäßige Wandübergänge unterschiedliches Kühl- und Schwindungsverhalten in einem Bauteil erzeugen können. Auch die thermischen Eigenschaften des Harzes, die Formtemperatur, die Lage der Kühlkanäle und der Kontakt zwischen Bauteil und Stahl spielen eine Rolle. Eine Kühlungsänderung, die einem Bereich hilft, kann einen anderen Bereich heiß lassen oder die Verformung erhöhen.
Das Erstarren des Anschnitts ist eine weitere sinnvolle Grenze. Sobald der Anschnitt keinen Nachdruck mehr übertragen kann, bringt eine verlängerte Haltezeit dem Bauteil möglicherweise wenig. Aber eine Verringerung von Haltezeit oder Kühlung ohne Prüfung von Bauteilgewicht, Abmessungen und Aussehen kann Einfallstellen, Lunker, Verzug oder Entformungsprobleme erzeugen. Die korrekte Einstellung muss für das gewählte Harz und die Geometrie ermittelt werden.
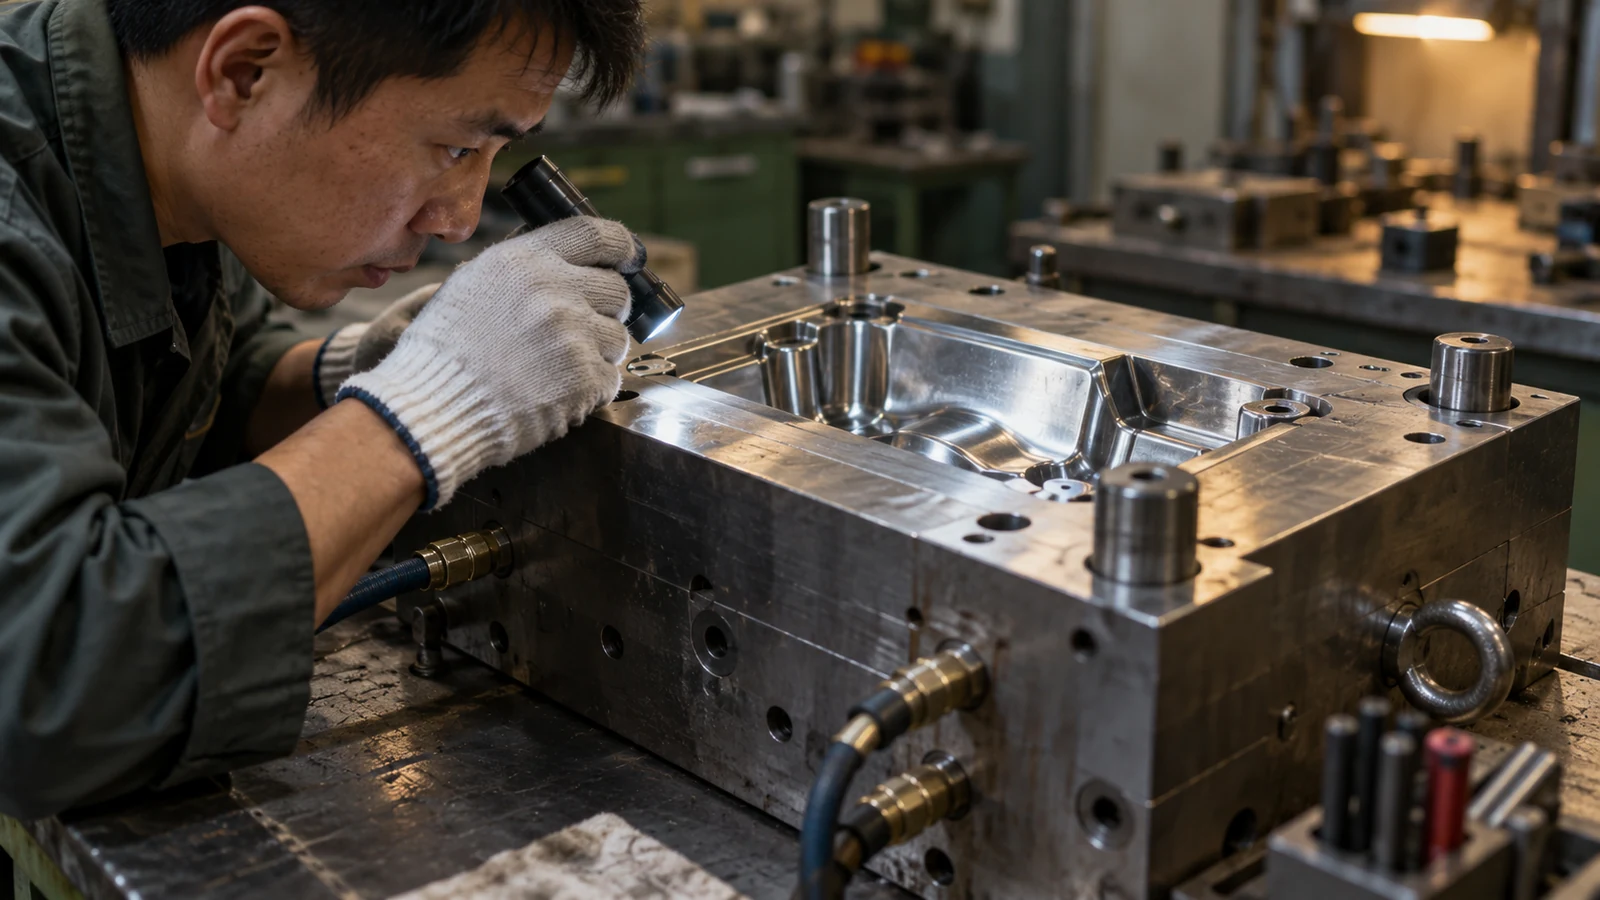
Bei einem komplexen Bauteil sollte die Zykluszeitoptimierung zusammen mit dem übergeordneten Kunststoff-Spritzgießprozess und den Steuerungen betrachtet werden. Der beste Zyklus ist der schnellste wiederholbare Zyklus, der innerhalb des freigegebenen Qualitätsfensters bleibt.
Wenn ein schnellerer Zyklus ein Qualitätsrisiko erzeugt
Ein kürzerer Timer ist kein Gewinn, wenn die Teile zu heiß aus der Form kommen, um ihre Form zu halten, oder wenn der Prozess empfindlich auf kleine Material- oder Temperaturschwankungen reagiert. Achten Sie auf Anzeichen wie steigende Auswerferkraft, Anhaften, verbogene Rippen, Maßdrift nach dem Auswerfen, veränderndes Teilegewicht oder Aussehensfehler, die erst nach einer Geschwindigkeitsanpassung auftreten.
Ändern Sie jeweils nur einen Faktor und bewahren Sie Muster von vor und nach der Anpassung auf. Wenn eine Zyklusverkürzung mehrere Stufen gleichzeitig verändert, lässt sich kaum feststellen, ob die Verbesserung von der Kühlung, dem Nachdruck, der Bewegungsüberlappung oder einer geänderten Abnahmeschwelle stammt.
Wo der Startzeitpunkt von der Prozessbereitschaft abhängt, hilft ein strukturierter Werkzeugversuchs- und Validierungsplan dabei festzustellen, was getestet wurde, welche Maße relevant sind und welche Bedingungen einen akzeptablen Lauf definieren.
Wie Einkäufer Angaben zur Zykluszeit vergleichen sollten
Fordern Sie einen vergleichbaren Vergleich statt einer Einzelzahl an. Eine praktische Prüfung sollte erfassen:
- Teilerevision, Harztyp sowie etwaige Verstärkungen oder Farbstoffe.
- Anzahl der Kavitäten, die im angegebenen Zyklus akzeptable Teile produzieren.
- Ob Roboterhandling, Entgraten oder andere Sekundärschritte enthalten sind.
- Wesentliche Abnahmeprüfungen, Stichprobengröße und wie die Maßhaltigkeit bewertet wird.
- Ob der Wert eine Versuchsbeobachtung oder ein wiederholbares Produktionsziel ist.
Diese Details helfen dem Einkauf, Kosten und Kapazität zu gleichen Bedingungen zu vergleichen. Sie erleichtern auch die Diskussion eines realistischen Verbesserungsziels mit der Technik, statt einen Lieferanten aufzufordern, die Zykluszeit zu reduzieren, ohne zu definieren, was unverändert bleiben muss.
Häufig gestellte Fragen
Ist die Kühlzeit gleich der Zykluszeit?
Nein. Die Kühlung ist eine Phase. Die Zykluszeit umfasst auch Füllen, Nachdrücken oder Halten, Formbewegung und Auswerfen; einige Maschinenvorgänge können sich überlappen.
Senkt eine kürzere Zykluszeit immer die Teilekosten?
Nicht unbedingt. Sie kann den Ausstoß verbessern, wenn konstant die gleiche Anzahl maßhaltiger Teile produziert wird. Ausschuss, zusätzliche Prüfung, Handhabungsverzögerungen oder Instabilität können den scheinbaren Gewinn zunichtemachen.
Welches Teilemerkmal beeinflusst die Kühlung am stärksten?
Es gibt kein universelles einzelnes Merkmal. Wanddicke und ungleichmäßige Querschnittsänderungen sind wichtig, aber auch Harz, Formtemperatur, Kühlkanallayout, Angusslage und Auswerfanforderungen beeinflussen das Ergebnis.
Was sollte ich für eine Überprüfung der Zykluszeit bereitstellen?
Teilen Sie das 3D-Modell und die Zeichnungsrevision, die Harzsorte, das erwartete Volumen, kritische Maße, Oberflächenanforderungen und bekannte Zyklus- oder Auswerfprobleme. Diese Angaben machen die Diskussion spezifisch für das Teil.