
Enjeksiyon kalıplama çevrim süresi, tamamlanan atışlar arasındaki geçen üretim aralığıdır. Sadece soğutma süresi değildir: dolum, paketleme, kalıp hareketi, çıkarma ve taşıma adımlarının tümü tekrarlanabilir çevrimi etkiler. Alıcı için faydalı olan sayı, deneme sırasında görülen en kısa ayar değil, üzerinde anlaşılan malzeme, takım, göz ve muayene koşulları altında sürekli olarak kabul edilebilir parçalar üreten çevrimdir.
Bu ayrım önemlidir çünkü daha kısa bir çevrim, teklifte cazip görünürken bir kalite ödünleşimini gizleyebilir. Yapışan, çarpılan, ağırlığı değişen veya ek muayene gerektiren bir parça, biraz daha uzun ve kararlı bir çevrimde üretilenden daha pahalıya mal olabilir.
Kısa yanıt: çevrimi gerçek aşamalarına ayırarak başlayın, ardından hangi aşamanın parçayı sınırladığını belirleyin. Soğutma genellikle önemli bir etkendir, ancak et kalınlığı, reçine davranışı, giriş donması, kalıp sıcaklığı, çıkarma ve otomasyon tabloyu değiştirebilir.
Bu kılavuzda:
- Çevrim süresi neyi ölçer
- Bir atışı şekillendiren aşamalar
- Soğutmanın neden tüm hikaye olmadığı
- Daha hızlı bir çevrim ne zaman risk yaratır
- Çevrim süresi iddiaları nasıl karşılaştırılır
- SSS
Enjeksiyon Kalıplama Çevrim Süresi Gerçekte Neyi Ölçer
Bir üretim çevrimi, tanımlanmış bir proses altında bir atıştan sonrakine kadar geçen süredir. Makinenin gösterdiği çevrim, her alt akış faaliyetini içermeyebilir. Robotla alma, kesme, muayene, parçanın kalıp dışında soğutulması veya paketleme paralel olarak gerçekleşebilir ya da gerçek kısıt haline gelebilir; bu nedenle alıcılar teklif edilen rakamın neleri içerdiğini netleştirmelidir.
Ekipler iki çevrim rakamını karşılaştırırken aynı parça revizyonunu, reçine sınıfını, göz sayısını, kalıp sıcaklığını, kabul kriterlerini ve çıkarma yöntemini karşılaştırmalıdır. Aksi halde daha hızlı rakam, daha iyi bir prosesi değil farklı bir işi tanımlıyor olabilir.
Atışı Takip Edin: Çevrimi Hangi Aşamalar Belirler?
Çevrim birbiriyle bağlantılı birkaç aşama içerir. Zamanlamaları parçaya, kalıba ve proses penceresine bağlıdır ve bazı makine hareketleri örtüşebilir.
- Kapatma ve kenetleme: Kalıp kapanır ve gerekli sıkma koşuluna ulaşır. Kalıp koruması ve güvenli kapanma, tekrarlanabilir bir çevrimin parçasıdır.
- Doldurma: eriyik reçine yolluk ve girişten geçerek kaviteye ulaşır. Akış uzunluğu, cidar geçişleri, giriş tasarımı, havalandırma ve reçine viskozitesi kavitenin nasıl dolduğunu etkiler.
- Sıkıştırma ve tutma: basınç, giriş basıncı iletmeye devam edebilirken malzeme çekmesini telafi eder. Faydalı tutma süresi, yalnızca daha uzun bir zamanlayıcıya değil, girişin donmasına ve parçanın tepkisine bağlıdır.
- Soğutma: parça, kabul edilemez çarpıklık, yapışma veya yüzey hasarı olmadan çıkarılabilecek kadar kararlı hale gelmelidir. Gerekli süre geometriye, reçineye, kalıp sıcaklığına ve soğutma düzenine bağlıdır.
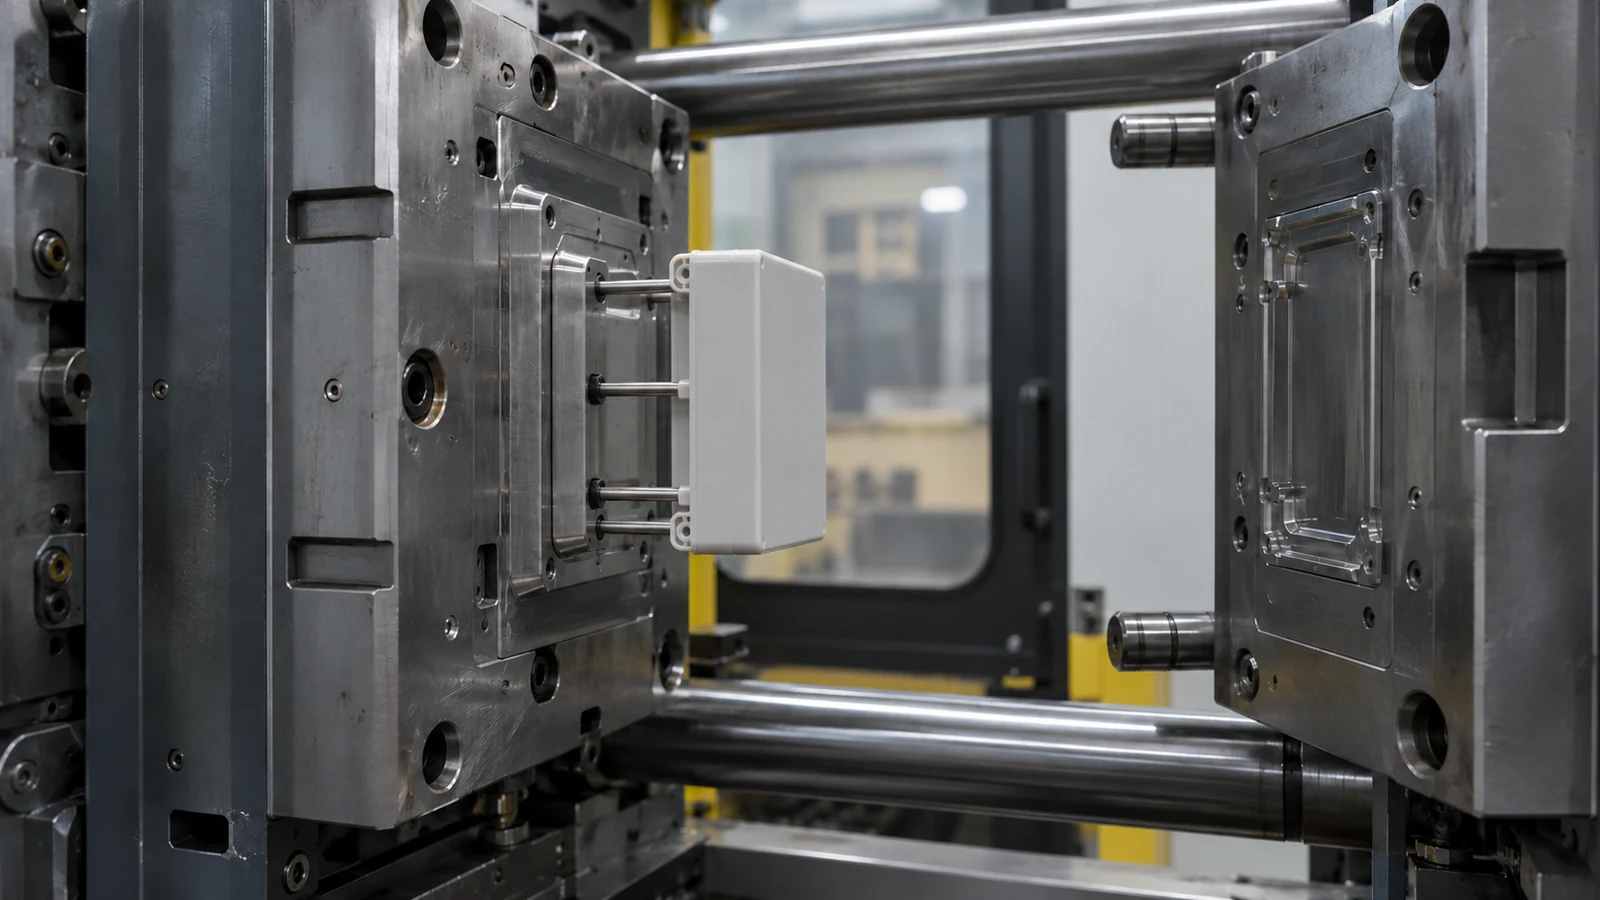
- Açma ve çıkarma: kalıp açılır ve parça serbest bırakılır. Derin maçalar, alt kesikler, hassas özellikler veya manuel taşıma, çıkarma ve alma işlemini kısıtlayıcı adım haline getirebilir.
Bu aşamalar her zaman basit bir toplam değildir. Örneğin, bazı makine kurulumlarında vida geri kazanımı soğutma ile örtüşebilir. Bu nedenle bir çevrim incelemesi, gerçek süreçten kopuk genel bir formül yerine makine sırasını ve parça kanıtlarını kullanmalıdır.
Soğutma Neden Sıklıkla Baskındır, ama Her Zaman Değil
Daha kalın kesitler genellikle ısıyı ince cidarlardan daha uzun süre tutar; düzensiz cidar geçişleri ise tek bir parçada farklı soğuma ve çekme davranışı yaratabilir. Reçinenin termal özellikleri, kalıp sıcaklığı, soğutma kanalı yerleşimi ve parça ile çelik arasındaki temas da önemlidir. Bir bölgeye yardımcı olan bir soğutma değişikliği, başka bir bölgeyi sıcak bırakabilir veya çarpıklığı artırabilir.
Girişin donması bir başka faydalı sınırdır. Giriş artık sıkıştırma basıncını iletemez hale geldiğinde, tutma süresini uzatmak parçaya çok az katkı sağlayabilir. Ancak parça ağırlığı, ölçüleri ve görünümü kontrol edilmeden tutma veya soğutmanın azaltılması çökme, boşluklar, çarpılma veya çıkarma sorunları yaratabilir. Doğru ayar, seçilen reçine ve geometri için belirlenmelidir.
Karmaşık bir parça için çevrim süresi çalışması, daha geniş plastik enjeksiyon kalıplama süreci ve kontrolleri ile birlikte incelenmelidir. En iyi çevrim, onaylanmış kalite penceresi içinde kalan en hızlı tekrarlanabilir çevrimdir.
Daha Hızlı Bir Çevrim Ne Zaman Kalite Riski Yaratır?
Parçalar şekillerini koruyamayacak kadar sıcak olarak kalıptan çıkıyorsa veya süreç küçük malzeme ya da sıcaklık değişimlerine karşı hassas hale geliyorsa, daha kısa bir süre kazanç değildir. Artan ejeksiyon kuvveti, yapışma, eğilmiş kaburgalar, ejeksiyon sonrası boyutsal kayma, değişen parça ağırlığı veya yalnızca hız ayarından sonra ortaya çıkan görünüm kusurları gibi işaretlere dikkat edin.
Her seferinde yalnızca bir faktörü değiştirin ve ayarlamadan önceki ve sonraki numuneleri saklayın. Bir çevrim azaltması aynı anda birkaç aşamayı değiştirirse, iyileşmenin soğutmadan, tutmadan, hareket örtüşmesinden mi yoksa değişen bir kabul eşiğinden mi kaynaklandığını anlamak zorlaşır.
Başlatma zamanlamasının süreç hazırlığına bağlı olduğu durumlarda, yapılandırılmış bir kalıp denemesi ve doğrulama planı nelerin test edildiğini, hangi boyutların önemli olduğunu ve kabul edilebilir bir çalışmayı hangi koşulların tanımladığını belirlemeye yardımcı olur.
Alıcılar Çevrim Süresi İddialarını Nasıl Karşılaştırmalı?
Tek başına bir sayı yerine eşdeğer koşullarda bir karşılaştırma isteyin. Pratik bir inceleme şunları kapsamalıdır:
- Parça revizyonu, reçine sınıfı ve varsa takviye veya renklendirici.
- Teklif edilen çevrimde kabul edilebilir parça üreten göz sayısı.
- Robot elleçleme, kesme veya diğer ikincil adımların dahil edilip edilmediği.
- Temel kabul kontrolleri, numune boyutu ve boyutsal kararlılığın nasıl değerlendirildiği.
- Rakamın bir deneme gözlemi mi yoksa tekrarlanabilir bir üretim hedefi mi olduğu.
Bu ayrıntılar, satın almanın maliyet ve kapasiteyi eşit koşullarda karşılaştırmasına yardımcı olur. Ayrıca, bir tedarikçiden nelerin değişmeden kalması gerektiğini tanımlamadan çevrim süresini kısaltmasını istemek yerine mühendislikle gerçekçi bir iyileştirme hedefini görüşmeyi kolaylaştırır.
Sıkça Sorulan Sorular
Soğutma süresi çevrim süresiyle aynı mıdır?
Hayır. Soğutma tek bir aşamadır. Çevrim süresi ayrıca dolum, paketleme veya tutma, kalıp hareketi ve ejeksiyonu da içerir; bazı makine işlemleri örtüşebilir.
Daha kısa çevrim süresi her zaman parça maliyetini düşürür mü?
Mutlaka değil. Aynı sayıda uygun parça tutarlı şekilde üretilirse çıktıyı iyileştirebilir. Hurda, ek muayene, taşıma gecikmeleri veya kararsızlık görünen kazancı ortadan kaldırabilir.
Soğutmayı en çok hangi parça özelliği etkiler?
Evrensel tek bir özellik yoktur. Et kalınlığı ve düzensiz kesit değişimleri önemlidir, ancak reçine, kalıp sıcaklığı, soğutma kanalı yerleşimi, giriş konumu ve ejeksiyon gereksinimleri de sonucu etkiler.
Çevrim süresi incelemesi için ne sağlamalıyım?
3D modeli ve çizim revizyonunu, reçine sınıfını, beklenen hacmi, kritik ölçüleri, görünüm gereksinimlerini ve bilinen çevrim veya ejeksiyon sorunlarını paylaşın. Bu girdiler tartışmayı parçaya özgü hale getirir.