
Время цикла литья под давлением — это прошедший производственный интервал между завершёнными впрысками. Это не только время охлаждения: заполнение, выдержка под давлением, перемещение формы, извлечение и операции обработки — всё это влияет на повторяемый цикл. Для покупателя полезной цифрой является цикл, который стабильно производит приемлемые детали при согласованных материале, оснастке, числе гнёзд и условиях контроля, а не самое короткое значение, наблюдавшееся во время испытаний.
Это различие важно, потому что более короткий цикл может выглядеть привлекательно в коммерческом предложении, скрывая компромисс по качеству. Деталь, которая залипает, коробится, имеет нестабильный вес или требует дополнительного контроля, может стоить дороже, чем изготовленная на чуть более длинном стабильном цикле.
Краткий ответ: начните с разделения цикла на его фактические этапы, затем определите, какой этап ограничивает деталь. Охлаждение часто является основным вкладом, но толщина стенки, поведение смолы, застывание в литнике, температура формы, извлечение и автоматизация могут изменить картину.
В этом руководстве:
- Что измеряет время цикла
- Этапы, формирующие впрыск
- Почему охлаждение — не вся история
- Когда более быстрый цикл создаёт риск
- Как сравнивать заявленные значения времени цикла
- Часто задаваемые вопросы
Что на самом деле измеряет время цикла литья под давлением
Производственный цикл — это время от одного впрыска до следующего в рамках определённого процесса. Отображаемое станком время цикла может не включать все последующие операции. Извлечение роботом, обрезка, контроль, охлаждение детали вне формы или упаковка могут происходить параллельно или становиться реальным ограничением, поэтому покупателям следует уточнять, что включает заявленная цифра.
Когда команды сравнивают два значения времени цикла, они должны сравнивать одну и ту же ревизию детали, марку смолы, число гнёзд, температуру формы, критерии приёмки и метод извлечения. В противном случае более быстрое значение может описывать другую работу, а не лучший процесс.
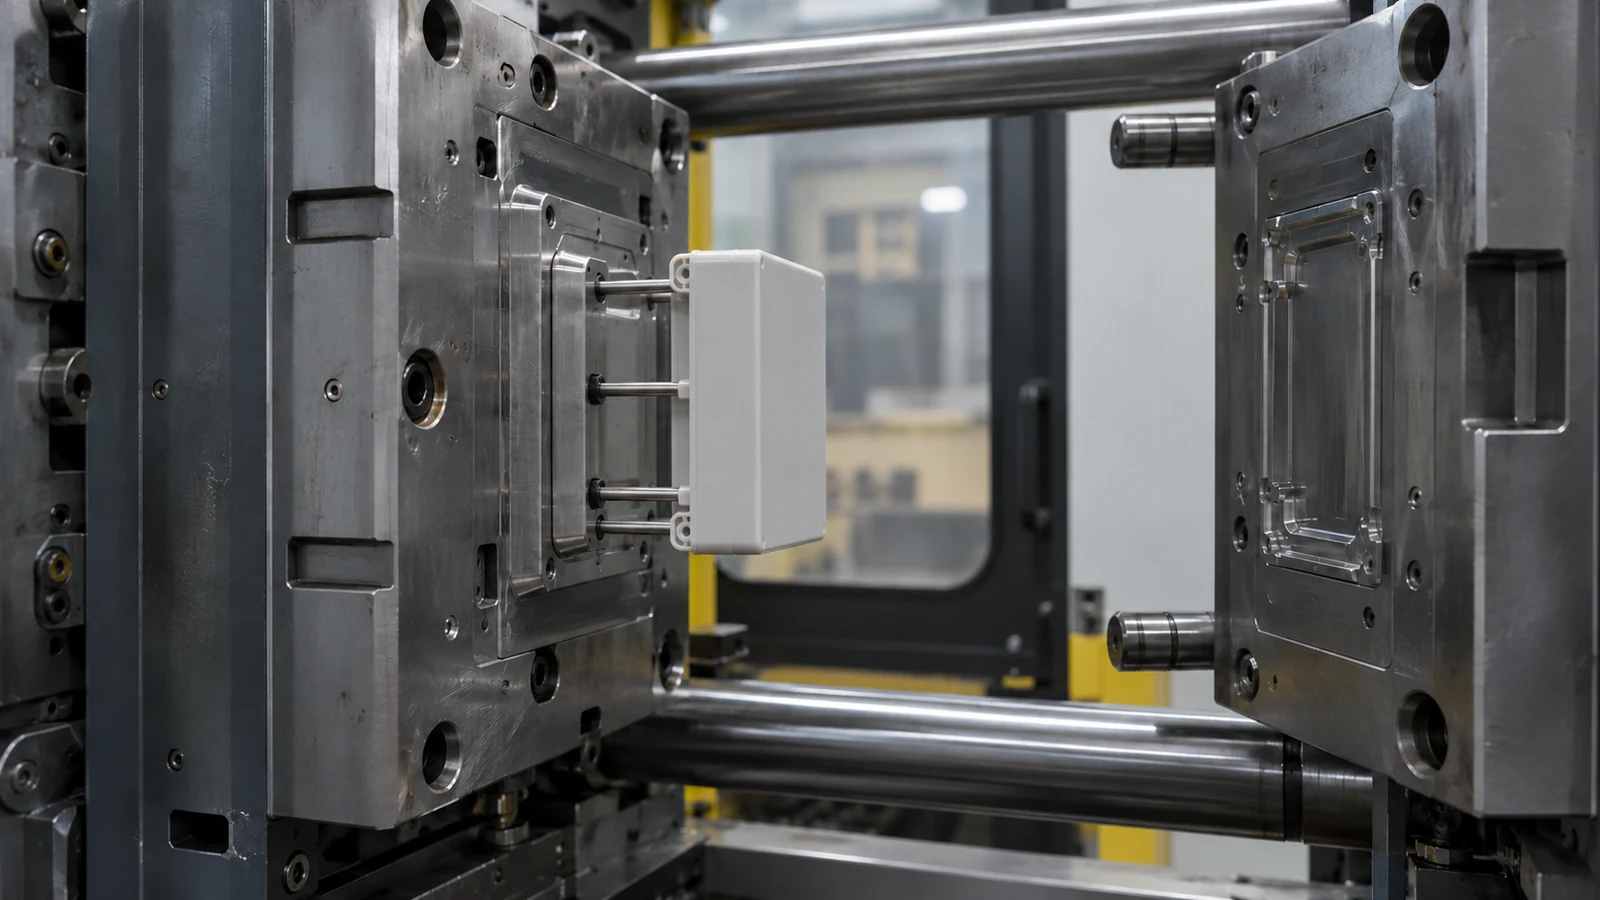
Проследите за впрыском: какие этапы задают цикл?
Цикл содержит несколько связанных этапов. Их длительность зависит от детали, формы и технологического окна, а некоторые действия станка могут перекрываться.
- Закрытие и запирание: форма смыкается и достигает требуемого условия запирания. Защита формы и безопасное смыкание являются частью повторяемого цикла.
- Заливка: расплавленная смола проходит через литниковый канал и впускное отверстие в полость. Длина потока, переходы толщины стенок, конструкция впускного отверстия, вентиляция и вязкость смолы влияют на заполнение полости.
- Выдержка под давлением: давление компенсирует усадку материала, пока впускное отверстие ещё способно передавать давление. Полезная продолжительность выдержки связана с застыванием впускного отверстия и поведением изделия, а не просто с более длительным таймером.
- Охлаждение: изделие должно стать достаточно стабильным для извлечения без недопустимой деформации, залипания или повреждения поверхности. Необходимое время зависит от геометрии, смолы, температуры формы и схемы охлаждения.
- Размыкание и извлечение: форма размыкается, и изделие освобождается. Глубокие знаки, поднутрения, хрупкие элементы или ручная обработка могут сделать извлечение и съём лимитирующей стадией.
Эти стадии не всегда представляют собой простую сумму. Например, на некоторых настройках машины набор материала шнеком может перекрываться с охлаждением. Поэтому при анализе цикла следует опираться на последовательность работы машины и данные об изделии, а не на общую формулу, оторванную от реального процесса.
Почему охлаждение часто доминирует, но не всегда
Более толстые сечения обычно дольше удерживают тепло, чем тонкие стенки, а неравномерные переходы толщины стенок могут создавать различное поведение при охлаждении и усадке в одном изделии. Теплофизические свойства смолы, температура формы, расположение каналов охлаждения и контакт между изделием и сталью также имеют значение. Изменение охлаждения, которое помогает одной зоне, может оставить другую зону горячей или увеличить деформацию.
Застывание впускного отверстия — ещё одна полезная граница. Как только впускное отверстие больше не может передавать давление выдержки, увеличение времени выдержки может мало что дать изделию. Но уменьшение выдержки или охлаждения без проверки массы изделия, размеров и внешнего вида может привести к утяжинам, пустотам, короблению или проблемам при извлечении. Правильная настройка должна устанавливаться для выбранной смолы и геометрии.
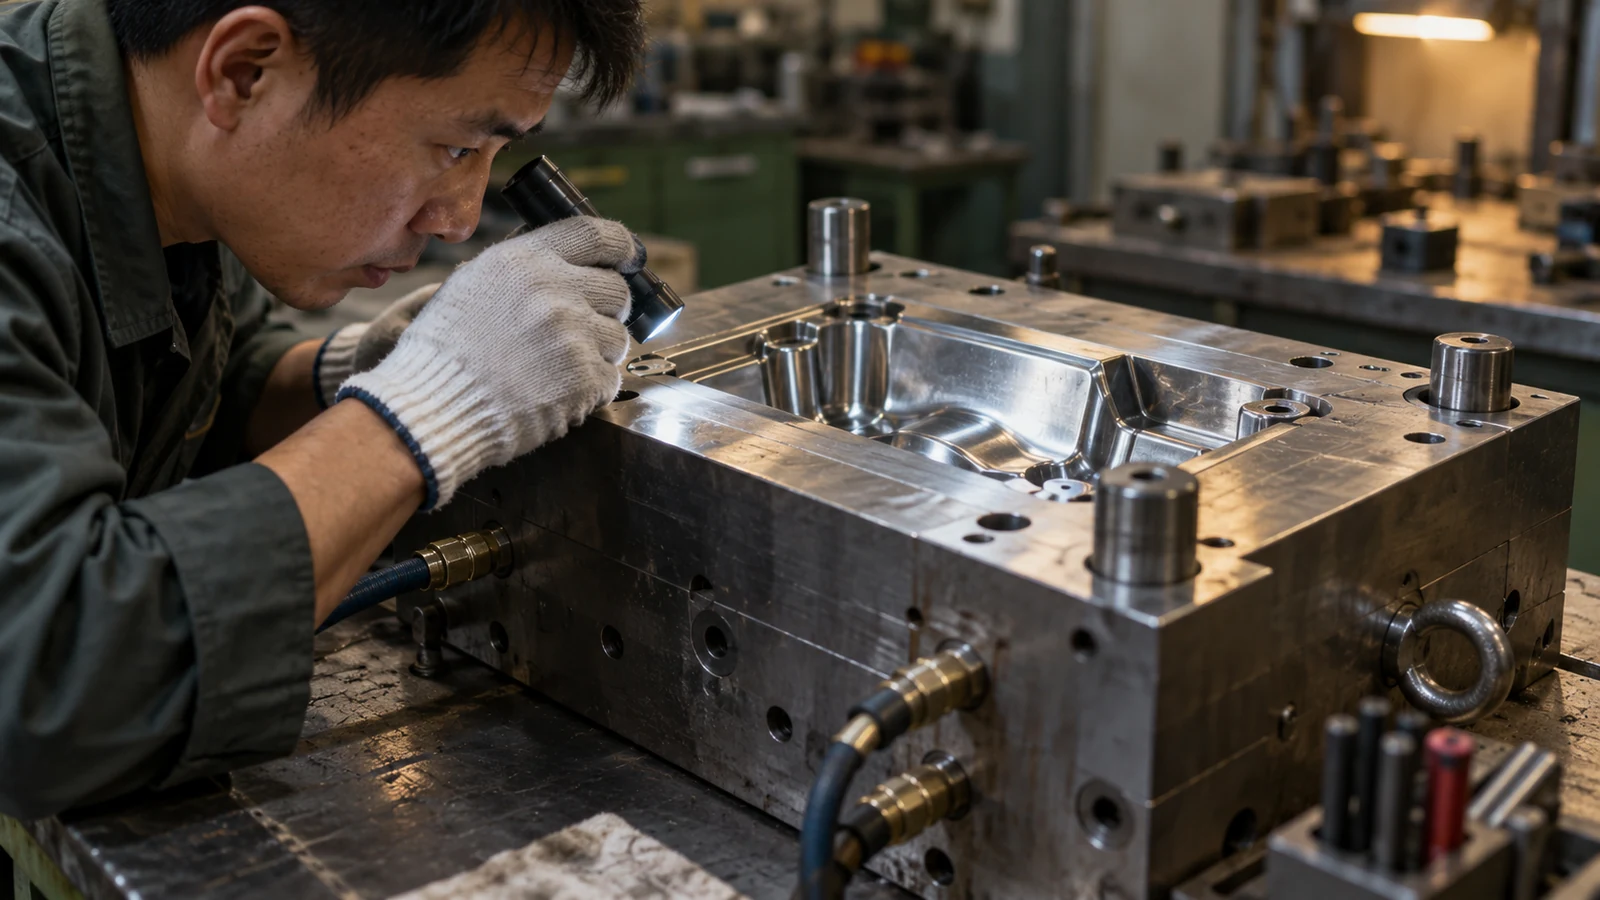
Для сложного изделия работу над временем цикла следует рассматривать вместе с более широким процессом и управлением литьём пластмасс под давлением. Лучший цикл — это самый быстрый воспроизводимый цикл, который остаётся в пределах утверждённого окна качества.
Когда более быстрый цикл создаёт риск для качества
Более короткое время цикла не является выигрышем, если детали извлекаются из формы слишком горячими, чтобы сохранять форму, или если процесс становится чувствительным к небольшим изменениям материала или температуры. Следите за такими признаками, как рост усилия выталкивания, залипание, изогнутые рёбра, размерный дрейф после извлечения, изменение массы детали или дефекты внешнего вида, появляющиеся только после корректировки скорости.
Изменяйте по одному фактору за раз и сохраняйте образцы до и после корректировки. Если сокращение цикла изменяет сразу несколько этапов, становится трудно определить, обусловлено ли улучшение охлаждением, выдержкой, перекрытием движений или изменённым порогом приёмки.
Когда сроки запуска зависят от готовности процесса, структурированный план испытаний и валидации формы помогает зафиксировать, что было испытано, какие размеры важны и какие условия определяют приемлемый прогон.
Как покупателям следует сравнивать заявления о времени цикла
Запрашивайте сопоставимое сравнение, а не отдельную цифру. Практический анализ должен охватывать:
- Ревизию детали, марку смолы и любые армирующие добавки или красители.
- Количество гнёзд, дающих годные детали в заявленном цикле.
- Включены ли роботизированное обращение, обрезка или другие вторичные операции.
- Ключевые проверки приёмки, размер выборки и способ оценки размерной стабильности.
- Является ли эта цифра результатом пробного наблюдения или воспроизводимой производственной целью.
Эти детали помогают закупкам сравнивать стоимость и производительность на равных условиях. Они также облегчают обсуждение реалистичной цели улучшения с инженерным отделом вместо просьбы к поставщику сократить время цикла без определения того, что должно оставаться неизменным.
Часто задаваемые вопросы
Совпадает ли время охлаждения со временем цикла?
Нет. Охлаждение — это один этап. Время цикла также включает заполнение, выдержку под давлением или удержание, перемещение формы и извлечение; некоторые операции станка могут перекрываться.
Всегда ли более короткий цикл снижает стоимость детали?
Не обязательно. Он может повысить производительность, если стабильно производится то же количество соответствующих деталей. Брак, дополнительный контроль, задержки обработки или нестабильность могут свести на нет кажущийся выигрыш.
Какая особенность детали больше всего влияет на охлаждение?
Не существует универсальной единственной особенности. Толщина стенки и неравномерные изменения сечения важны, но смола, температура формы, схема охлаждающих каналов, расположение впуска и требования к извлечению также влияют на результат.
Что мне следует предоставить для анализа времени цикла?
Предоставьте 3D-модель и ревизию чертежа, марку смолы, ожидаемый объём, критические размеры, требования к внешнему виду и любые известные проблемы с циклом или извлечением. Эти данные делают обсуждение конкретным для данной детали.