
El tiempo de ciclo del moldeo por inyección es el intervalo de producción transcurrido entre inyecciones completadas. No es solo el tiempo de enfriamiento: las etapas de llenado, compactación, movimiento del molde, expulsión y manipulación también afectan el ciclo repetible. Para un comprador, el número útil es el ciclo que produce de forma consistente piezas aceptables bajo las condiciones acordadas de material, utillaje, cavidades e inspección, no el ajuste más corto visto durante una prueba.
Esa distinción importa porque un ciclo más corto puede parecer atractivo en una cotización mientras oculta una concesión en la calidad. Una pieza que se pega, se deforma, varía en peso o requiere inspección adicional puede costar más que una fabricada con un ciclo ligeramente más largo y estable.
Respuesta rápida: empiece por separar el ciclo en sus etapas reales y luego identifique qué etapa limita la pieza. El enfriamiento suele ser un contribuyente importante, pero el espesor de pared, el comportamiento de la resina, la congelación de la entrada, la temperatura del molde, la expulsión y la automatización pueden cambiar el panorama.
En esta guía:
- Qué mide el tiempo de ciclo
- Las etapas que conforman una inyección
- Por qué el enfriamiento no es toda la historia
- Cuándo un ciclo más rápido genera riesgo
- Cómo comparar las afirmaciones sobre el tiempo de ciclo
- Preguntas frecuentes
Qué mide realmente el tiempo de ciclo del moldeo por inyección
Un ciclo de producción es el tiempo de una inyección a la siguiente bajo un proceso definido. El ciclo que muestra la máquina puede no incluir toda la actividad posterior. La extracción por robot, el recorte, la inspección, el enfriamiento de la pieza fuera del molde o el embalaje pueden ocurrir en paralelo, o convertirse en la verdadera restricción, por lo que los compradores deben aclarar qué incluye la cifra cotizada.
Cuando los equipos comparan dos cifras de ciclo, deben comparar la misma revisión de pieza, grado de resina, número de cavidades, temperatura del molde, criterios de aceptación y método de extracción. De lo contrario, la cifra más rápida puede describir un trabajo diferente en lugar de un proceso mejor.
Siga la inyección: ¿qué etapas determinan el ciclo?
El ciclo contiene varias etapas vinculadas. Su sincronización depende de la pieza, el molde y la ventana de proceso, y algunas acciones de la máquina pueden superponerse.
- Cierre y bloqueo: el molde se cierra y alcanza la condición de cierre requerida. La protección del molde y el cierre seguro son parte de un ciclo repetible.
- Llenado: la resina fundida viaja a través del canal de alimentación y la compuerta hacia la cavidad. La longitud de flujo, las transiciones de pared, el diseño de la compuerta, el venteo y la viscosidad de la resina influyen en cómo se llena la cavidad.
- Empaque y mantenimiento: la presión compensa la contracción del material mientras la compuerta sigue siendo capaz de transmitir presión. El período útil de mantenimiento está ligado a la solidificación de la compuerta y a la respuesta de la pieza, no simplemente a un temporizador más largo.
- Enfriamiento: la pieza debe volverse lo suficientemente estable para expulsarse sin distorsión inaceptable, adherencia o daño superficial. El tiempo requerido depende de la geometría, la resina, la temperatura del molde y la disposición del enfriamiento.
- Apertura y expulsión: el molde se abre y la pieza se libera. Los núcleos profundos, los contrasalientes, las características delicadas o la manipulación manual pueden hacer que la expulsión y la extracción sean el paso limitante.
Estas etapas no siempre son una simple suma. Por ejemplo, la recuperación del husillo puede superponerse con el enfriamiento en algunas configuraciones de máquina. Por eso, una revisión del ciclo debe usar la secuencia de la máquina y la evidencia de la pieza, no una fórmula genérica desvinculada del proceso real.
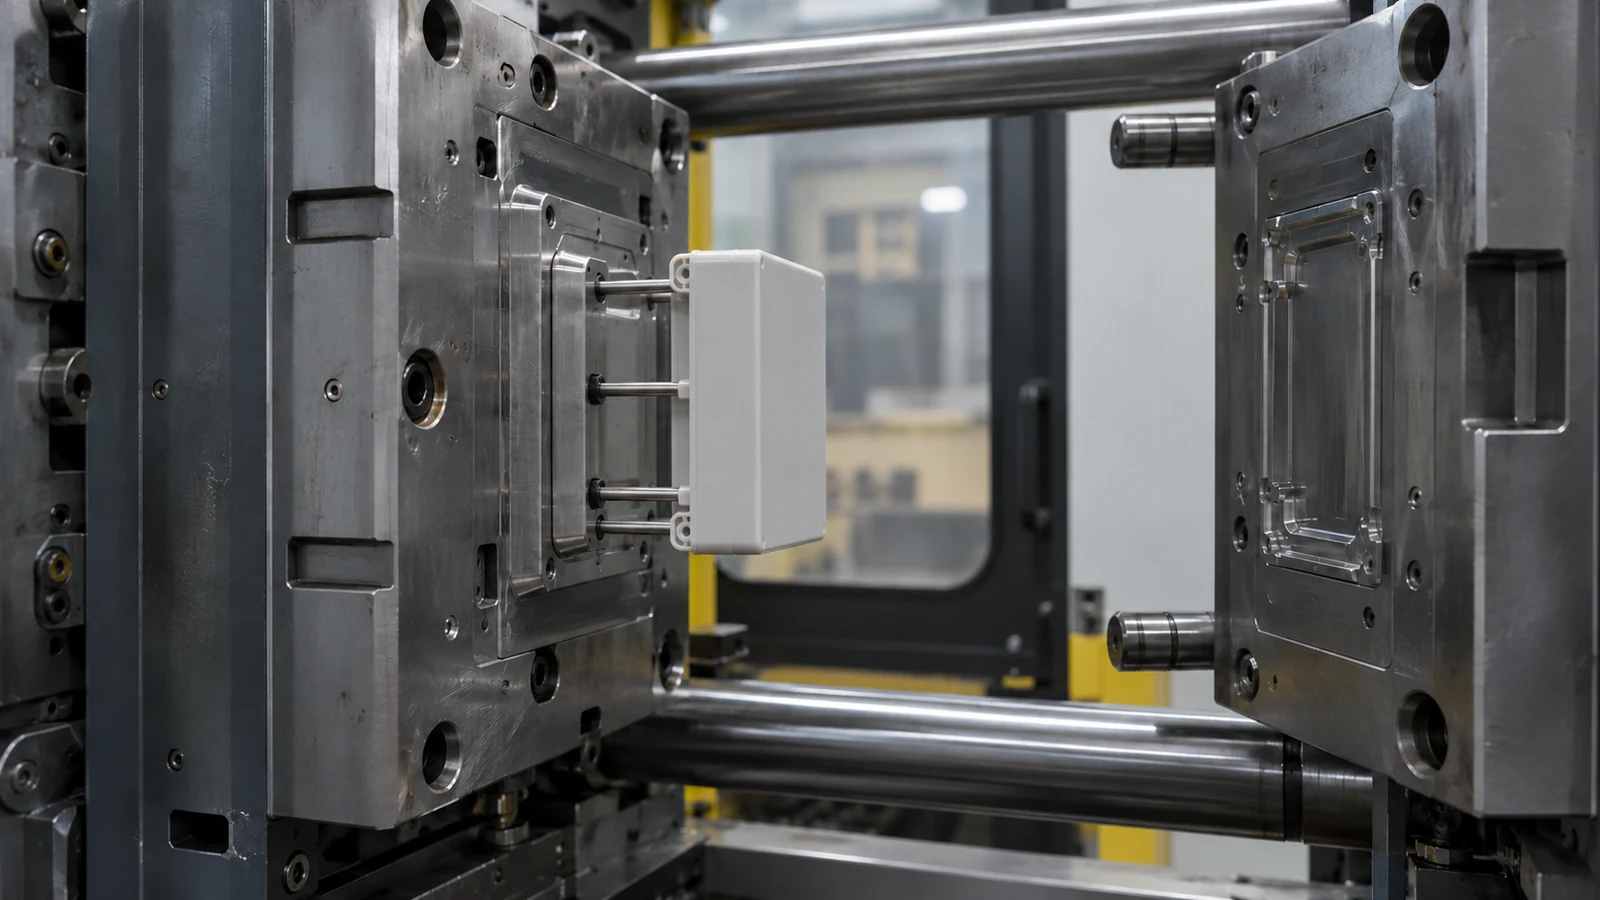
Por qué el enfriamiento suele dominar, pero no siempre
Las secciones más gruesas suelen retener el calor más tiempo que las paredes delgadas, mientras que las transiciones de pared desiguales pueden crear un comportamiento diferente de enfriamiento y contracción en una misma pieza. Las propiedades térmicas de la resina, la temperatura del molde, la ubicación de los canales de enfriamiento y el contacto entre la pieza y el acero también importan. Un cambio en el enfriamiento que ayuda a una zona puede dejar otra zona caliente o aumentar la distorsión.
La solidificación de la compuerta es otro límite útil. Una vez que la compuerta ya no puede transmitir presión de empaque, extender el tiempo de mantenimiento puede aportar poco a la pieza. Pero reducir el mantenimiento o el enfriamiento sin verificar el peso, las dimensiones y la apariencia de la pieza puede crear rechupes, huecos, alabeo o problemas de expulsión. La configuración correcta debe establecerse para la resina y la geometría seleccionadas.
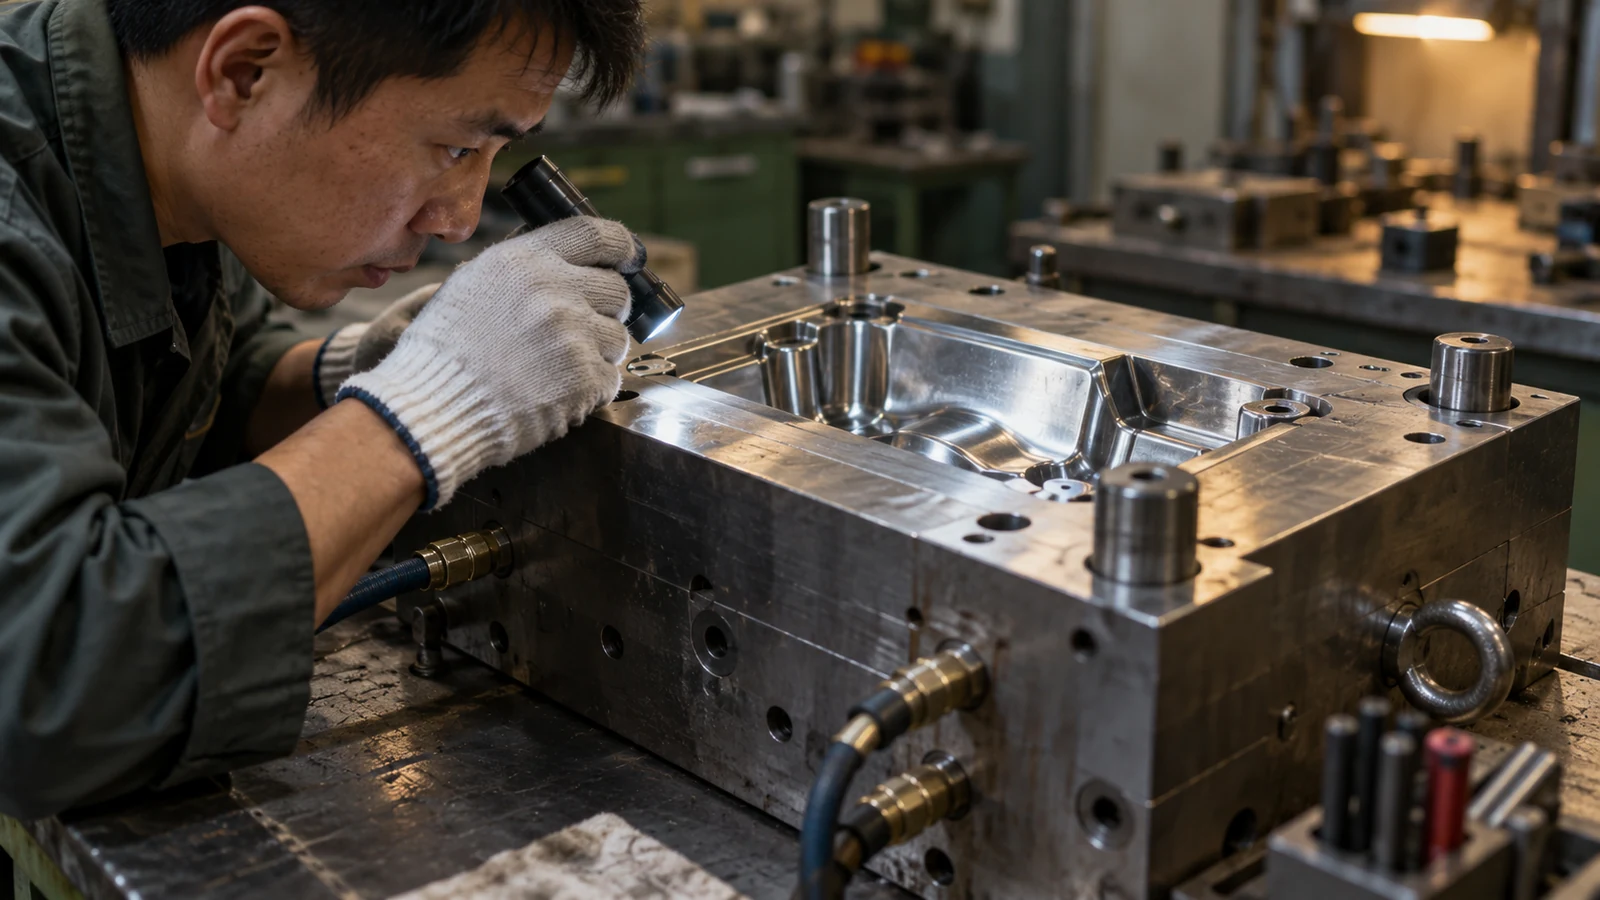
Para una pieza compleja, el trabajo sobre el tiempo de ciclo debe revisarse junto con el proceso más amplio de moldeo por inyección de plástico y los controles. El mejor ciclo es el ciclo repetible más rápido que se mantiene dentro de la ventana de calidad aprobada.
Cuándo un ciclo más rápido crea un riesgo de calidad
Un temporizador más corto no es una ventaja si las piezas salen del molde demasiado calientes para mantener su forma o si el proceso se vuelve sensible a pequeños cambios de material o de temperatura. Esté atento a señales como el aumento de la fuerza de expulsión, el pegado, las nervaduras dobladas, la deriva dimensional tras la expulsión, el cambio de peso de la pieza o defectos de apariencia que aparecen solo después de un ajuste de velocidad.
Cambie un factor a la vez y conserve muestras de antes y después del ajuste. Si una reducción del ciclo cambia varias etapas a la vez, resulta difícil determinar si la mejora provino del enfriamiento, del mantenimiento, de la superposición de movimientos o de un umbral de aceptación modificado.
Cuando los plazos de lanzamiento dependen de la preparación del proceso, un enfoque estructurado plan de prueba y validación del molde ayuda a establecer qué se probó, qué dimensiones importan y qué condiciones definen una corrida aceptable.
Cómo deben comparar los compradores las afirmaciones sobre el tiempo de ciclo
Solicite una comparación equivalente en lugar de una cifra aislada. Una revisión práctica debería recoger:
- Revisión de la pieza, grado de resina y cualquier refuerzo o colorante.
- Número de cavidades que producen piezas aceptables en el ciclo cotizado.
- Si se incluyen el manejo por robot, el recorte u otros pasos secundarios.
- Comprobaciones clave de aceptación, tamaño de muestra y cómo se evalúa la estabilidad dimensional.
- Si la cifra es una observación de prueba o un objetivo de producción repetible.
Estos detalles ayudan a compras a comparar costo y capacidad en igualdad de condiciones. También facilitan hablar con ingeniería de un objetivo de mejora realista en lugar de pedirle a un proveedor que reduzca el tiempo de ciclo sin definir qué debe permanecer sin cambios.
Preguntas frecuentes
¿Es el tiempo de enfriamiento lo mismo que el tiempo de ciclo?
No. El enfriamiento es una etapa. El tiempo de ciclo también incluye el llenado, el empaquetado o la retención, el movimiento del molde y la eyección; algunas operaciones de la máquina pueden superponerse.
¿Un ciclo más corto siempre reduce el costo de la pieza?
No necesariamente. Puede mejorar la producción si se fabrica de forma constante el mismo número de piezas conformes. El desperdicio, la inspección adicional, los retrasos en la manipulación o la inestabilidad pueden anular la aparente ganancia.
¿Qué característica de la pieza afecta más al enfriamiento?
No existe una única característica universal. El espesor de pared y los cambios de sección desiguales son importantes, pero la resina, la temperatura del molde, la disposición de los canales de enfriamiento, la ubicación de la entrada y los requisitos de eyección también afectan el resultado.
¿Qué debo proporcionar para una revisión del tiempo de ciclo?
Comparta el modelo 3D y la revisión del plano, el grado de resina, el volumen previsto, las dimensiones críticas, los requisitos de apariencia y cualquier problema conocido de ciclo o eyección. Esos datos hacen que la conversación sea específica para la pieza.