
Le temps de cycle en moulage par injection est l'intervalle de production écoulé entre deux injections complètes. Ce n'est pas seulement le temps de refroidissement : le remplissage, le maintien en pression, les mouvements du moule, l'éjection et les étapes de manutention influent tous sur la répétabilité du cycle. Pour un acheteur, le chiffre utile est le cycle qui produit de manière constante des pièces acceptables dans les conditions convenues de matière, d'outillage, d'empreintes et de contrôle, et non le réglage le plus court observé lors d'un essai.
Cette distinction est importante car un cycle plus court peut sembler attractif sur un devis tout en masquant un compromis sur la qualité. Une pièce qui colle, se déforme, varie en poids ou nécessite un contrôle supplémentaire peut coûter plus cher qu'une pièce fabriquée sur un cycle légèrement plus long et stable.
Réponse rapide : commencez par décomposer le cycle en ses étapes réelles, puis identifiez l'étape qui limite la pièce. Le refroidissement en est souvent un contributeur majeur, mais l'épaisseur de paroi, le comportement de la résine, la solidification au seuil d'injection, la température du moule, l'éjection et l'automatisation peuvent modifier la donne.
Dans ce guide :
- Ce que mesure le temps de cycle
- Les étapes qui façonnent une injection
- Pourquoi le refroidissement n'est pas toute l'histoire
- Quand un cycle plus rapide crée un risque
- Comment comparer les affirmations sur le temps de cycle
- FAQ
Ce que mesure réellement le temps de cycle en moulage par injection
Un cycle de production est le temps entre une injection et la suivante dans un procédé défini. Le cycle affiché par la machine peut ne pas inclure toutes les activités en aval. Le retrait par robot, l'ébavurage, le contrôle, le refroidissement de la pièce hors du moule ou l'emballage peuvent se dérouler en parallèle, ou devenir la véritable contrainte ; les acheteurs doivent donc clarifier ce que le chiffre annoncé inclut.
Lorsque des équipes comparent deux chiffres de cycle, elles doivent comparer la même révision de pièce, la même nuance de résine, le même nombre d'empreintes, la même température de moule, les mêmes critères d'acceptation et la même méthode de retrait. Sinon, le chiffre le plus rapide peut décrire un travail différent plutôt qu'un meilleur procédé.
Suivre l'injection : quelles étapes déterminent le cycle ?
Le cycle comprend plusieurs étapes liées. Leur chronologie dépend de la pièce, du moule et de la fenêtre de procédé, et certaines actions de la machine peuvent se chevaucher.
- Fermeture et verrouillage : le moule se ferme et atteint la condition de verrouillage requise. La protection du moule et une fermeture sûre font partie d'un cycle reproductible.
- Remplissage : la résine fondue circule par le canal d'alimentation et la buse d'injection jusque dans l'empreinte. La longueur d'écoulement, les transitions d'épaisseur, la conception de la buse, l'éventage et la viscosité de la résine influencent le remplissage de l'empreinte.
- Compactage et maintien : la pression compense le retrait de la matière tant que la buse reste capable de transmettre la pression. La durée utile de maintien est liée au figeage de la buse et à la réponse de la pièce, et non simplement à une minuterie plus longue.
- Refroidissement : la pièce doit devenir suffisamment stable pour être éjectée sans déformation, collage ou dommage de surface inacceptables. Le temps nécessaire dépend de la géométrie, de la résine, de la température du moule et de la disposition du refroidissement.
- Ouverture et éjection : le moule s'ouvre et la pièce est libérée. Les noyaux profonds, les contre-dépouilles, les détails délicats ou la manutention manuelle peuvent faire de l'éjection et du retrait l'étape limitante.
Ces étapes ne s'additionnent pas toujours simplement. Par exemple, la reprise de vis peut chevaucher le refroidissement sur certaines configurations de machine. C'est pourquoi une revue du cycle doit s'appuyer sur la séquence machine et les preuves relatives à la pièce, et non sur une formule générique détachée du procédé réel.
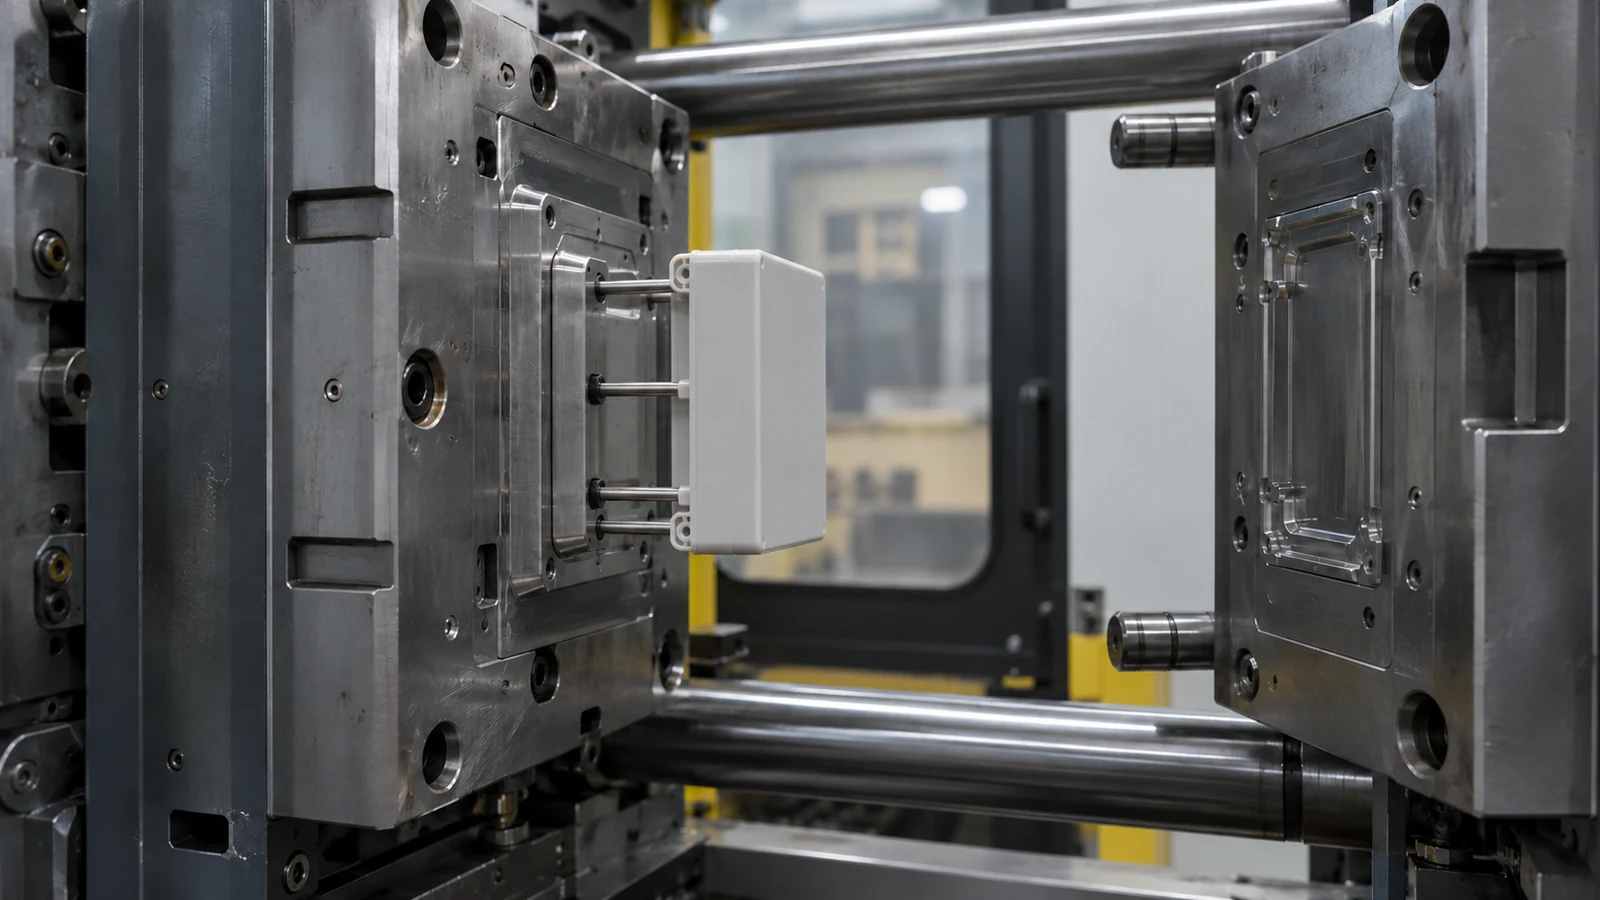
Pourquoi le refroidissement domine souvent, mais pas toujours
Les sections plus épaisses retiennent généralement la chaleur plus longtemps que les parois minces, tandis que des transitions d'épaisseur irrégulières peuvent créer des comportements de refroidissement et de retrait différents au sein d'une même pièce. Les propriétés thermiques de la résine, la température du moule, le placement des canaux de refroidissement et le contact entre la pièce et l'acier comptent également. Une modification du refroidissement qui aide une zone peut laisser une autre zone chaude ou augmenter la déformation.
Le figeage de la buse constitue une autre limite utile. Une fois que la buse ne peut plus transmettre la pression de compactage, prolonger le temps de maintien peut n'apporter que peu à la pièce. Mais réduire le maintien ou le refroidissement sans vérifier le poids, les dimensions et l'aspect de la pièce peut créer des retassures, des vides, du gauchissement ou des problèmes d'éjection. Le réglage correct doit être établi pour la résine et la géométrie sélectionnées.
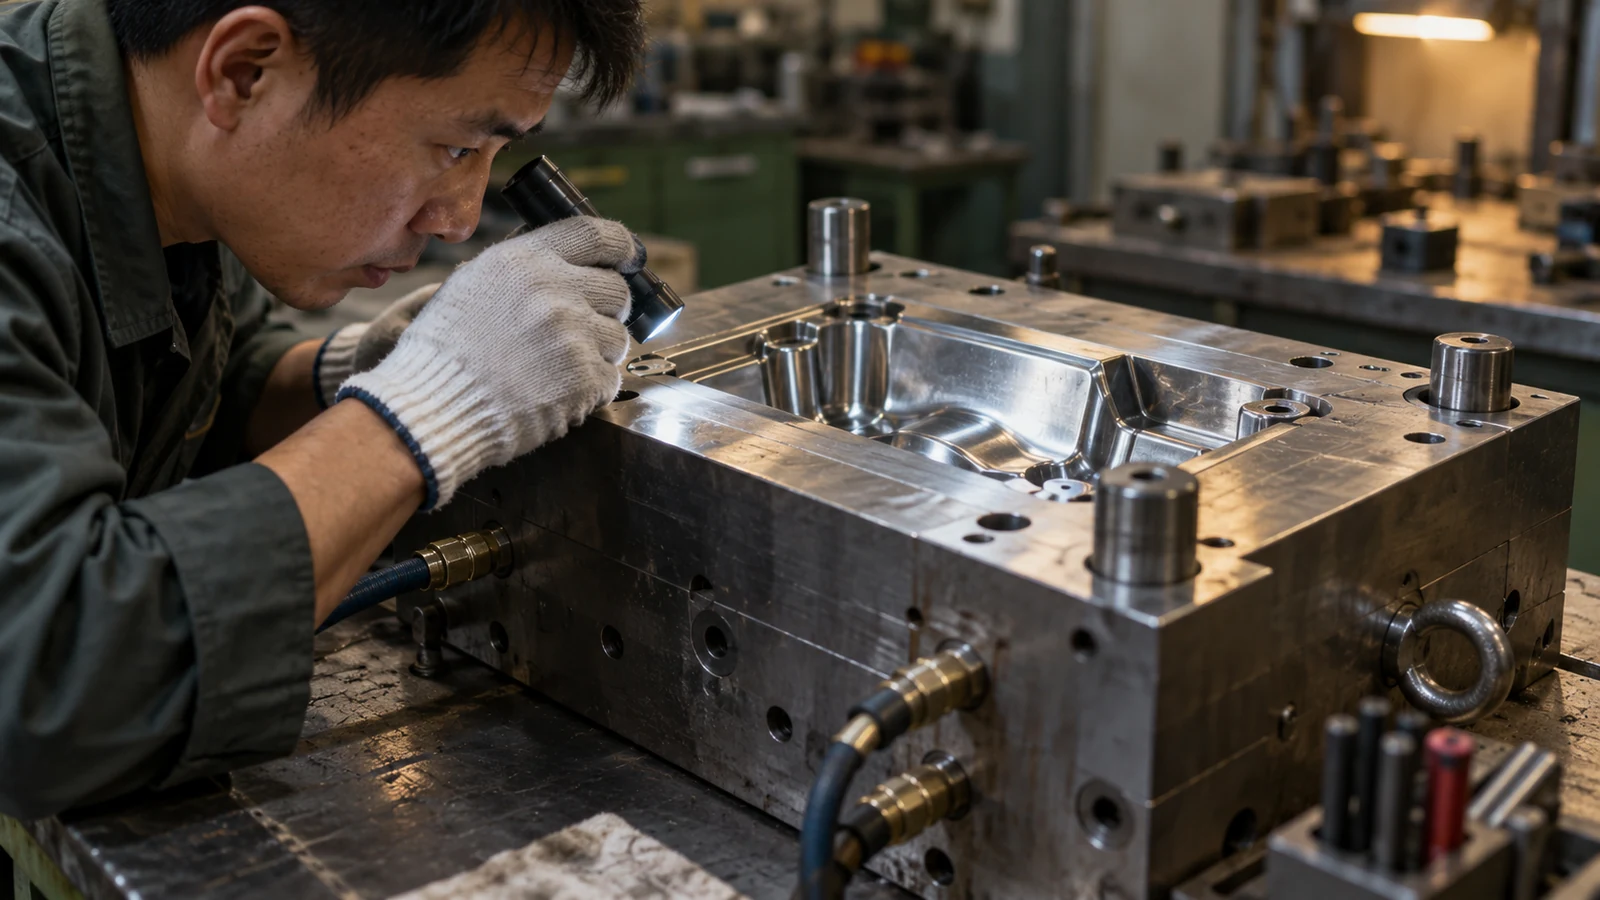
Pour une pièce complexe, le travail sur le temps de cycle doit être examiné parallèlement au procédé et aux contrôles plus larges du moulage par injection plastique. Le meilleur cycle est le cycle répétable le plus rapide qui reste dans la fenêtre de qualité approuvée.
Quand un cycle plus rapide crée un risque qualité
Un temps plus court n'est pas une victoire si les pièces sortent du moule trop chaudes pour conserver leur forme ou si le procédé devient sensible à de petites variations de matière ou de température. Surveillez les signes tels qu'une force d'éjection croissante, des collages, des nervures déformées, une dérive dimensionnelle après éjection, une variation du poids des pièces ou des défauts d'aspect qui n'apparaissent qu'après un ajustement de vitesse.
Modifiez un seul facteur à la fois et conservez des échantillons avant et après l'ajustement. Si une réduction de cycle modifie plusieurs étapes à la fois, il devient difficile de savoir si l'amélioration provient du refroidissement, du maintien, du chevauchement des mouvements ou d'un seuil d'acceptation modifié.
Lorsque le calendrier de lancement dépend de la maturité du procédé, une démarche structurée plan d'essai et de validation du moule aide à établir ce qui a été testé, quelles dimensions comptent et quelles conditions définissent une production acceptable.
Comment les acheteurs doivent comparer les allégations de temps de cycle
Demandez une comparaison à périmètre équivalent plutôt qu'un chiffre isolé. Un examen pratique doit préciser :
- L'indice de révision de la pièce, la nuance de résine et tout renfort ou colorant.
- Le nombre d'empreintes produisant des pièces acceptables dans le cycle annoncé.
- Si la manipulation par robot, l'ébavurage ou d'autres étapes secondaires sont inclus.
- Les contrôles d'acceptation clés, la taille de l'échantillon et la manière dont la stabilité dimensionnelle est évaluée.
- Si le chiffre est une observation d'essai ou un objectif de production répétable.
Ces détails aident les achats à comparer coût et capacité sur un pied d'égalité. Ils facilitent aussi la discussion d'un objectif d'amélioration réaliste avec l'ingénierie, au lieu de demander à un fournisseur de réduire le temps de cycle sans définir ce qui doit rester inchangé.
Questions fréquemment posées
Le temps de refroidissement est-il identique au temps de cycle ?
Non. Le refroidissement n'est qu'une étape. Le temps de cycle comprend aussi le remplissage, le compactage ou le maintien, le mouvement du moule et l'éjection ; certaines opérations de la machine peuvent se chevaucher.
Un temps de cycle plus court réduit-il toujours le coût de la pièce ?
Pas nécessairement. Il peut améliorer le rendement si le même nombre de pièces conformes est produit de manière constante. Les rebuts, les inspections supplémentaires, les retards de manutention ou l'instabilité peuvent annuler le gain apparent.
Quelle caractéristique de la pièce influe le plus sur le refroidissement ?
Il n'existe pas de caractéristique unique universelle. L'épaisseur de paroi et les variations de section irrégulières sont importantes, mais la résine, la température du moule, la disposition des canaux de refroidissement, l'emplacement de l'entrée et les exigences d'éjection influent aussi sur le résultat.
Que dois-je fournir pour une analyse du temps de cycle ?
Partagez le modèle 3D et la révision du plan, la nuance de résine, le volume prévu, les dimensions critiques, les exigences d'aspect et tout problème connu de cycle ou d'éjection. Ces éléments permettent de rendre la discussion spécifique à la pièce.