
Une fenêtre de procédé de moulage par injection à grande vitesse n'est pas un simple réglage de vitesse optimal. C'est la plage vérifiée de remplissage et des conditions associées dans laquelle la pièce continue de satisfaire à ses exigences malgré les variations normales de matière, de machine, d'outillage et d'environnement. Établissez-la en définissant ce qui doit rester acceptable, en modifiant délibérément des entrées contrôlées et en vérifiant les pièces obtenues — non en augmentant la vitesse jusqu'à ce qu'un échantillon paraisse bon.
Définir ce que la fenêtre doit protéger
Commencez par les critères d'acceptation de la pièce : dimensions critiques, zones d'aspect, complétude du remplissage, état des lignes de soudure, fonction mécanique et toute vérification propre au client. Déterminez quels défauts invalideraient la pièce et comment chaque caractéristique sera mesurée. Sans cette étape, une étude de procédé peut optimiser le temps de cycle tout en manquant la défaillance qui compte pour le client.
Identifiez les facteurs susceptibles d'affecter le remplissage rapide : profil d'injection, point de transfert, état de la matière, conception des seuils et des évents, température du moule, refroidissement et réponse de la machine. Il ne faut pas modifier tous les facteurs dans une seule étude. Priorisez ceux qui sont le plus étroitement liés au risque observé et définissez ce qui restera fixe.
Établir une référence contrôlée
Consignez la nuance et le lot de résine, la manutention de la matière, la révision de l'outillage, la machine, les réglages actuels, l'état de démarrage, l'identité de l'empreinte le cas échéant et la méthode de mesure des échantillons. Produisez une référence qui satisfait aux exigences du plan et de l'aspect avant de tester une plage plus large. Si la référence est déjà instable, identifiez-en la cause avant de la traiter comme référence.
Conservez les échantillons dans des conditions de conditionnement et de mesure comparables. Une dimension mesurée à un autre moment ou avec un autre montage peut sembler varier même lorsque le procédé de moulage n'a pas changé. L'étude doit distinguer la variation du procédé de la variation de mesure partout où c'est possible.
Modifier une seule variable à la fois
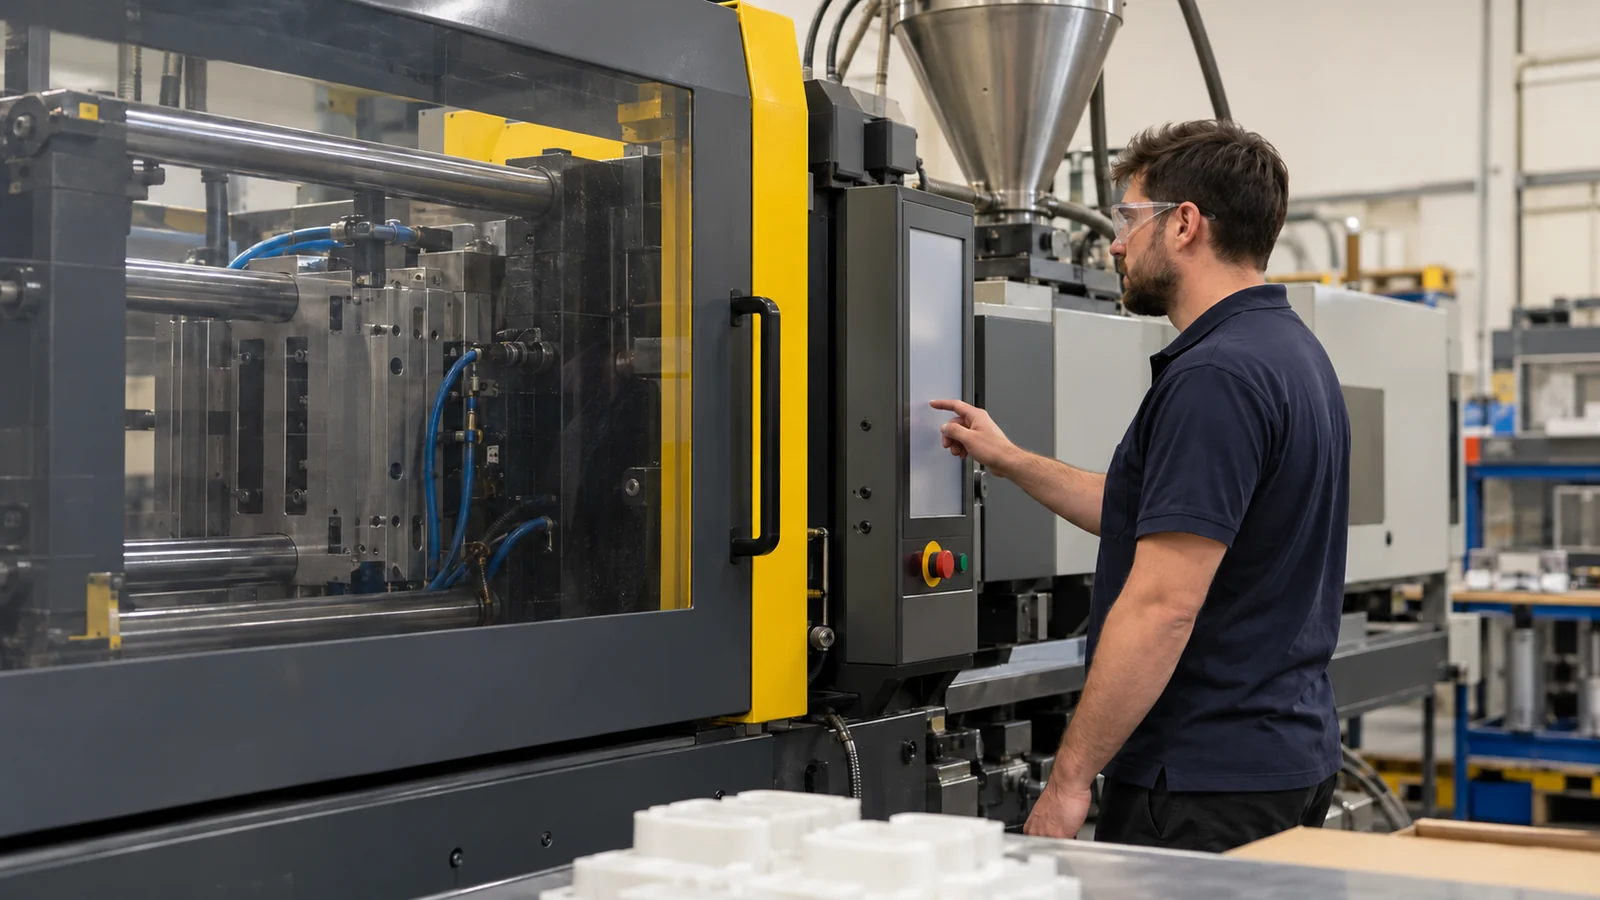
Modifiez une entrée contrôlée par étapes planifiées et observez l'ensemble de la réponse. Un débit de remplissage plus élevé peut améliorer la complétude dans une section mince mais révéler de l'air emprisonné, du jetting, de la bavure ou un problème de surface ailleurs. Une vitesse plus faible peut supprimer une marque tout en créant une hésitation ou en allongeant le cycle. Consignez à la fois les améliorations et les régressions.
Ne supposez pas que la vitesse d'injection définit à elle seule la fenêtre. Le comportement au transfert, le compactage, la température du moule, le refroidissement, la manutention de la résine et l'état de l'outillage peuvent interagir avec le remplissage. Si un plan d'expérience est approprié, sélectionnez les facteurs et les niveaux avec l'apport de l'ingénierie et gardez l'essai traçable ; sinon, utilisez une étude disciplinée à un seul facteur et énoncez ses limites.
| Point de contrôle de l'étude | Ce qu'il faut préserver |
|---|---|
| Paramètres d'entrée | Enregistrements réels de la machine et facteur spécifique modifié intentionnellement |
| Échantillons de pièces | Identité de la cavité, heure/ordre et condition dans laquelle chaque échantillon a été produit |
| Preuves d'acceptation | Mesures et contrôles d'aspect liés aux critères approuvés |
| Effets secondaires | Nouveaux défauts, réponse instable, alarmes ou interruptions de process |
Consigner les limites de défaillance et les interactions
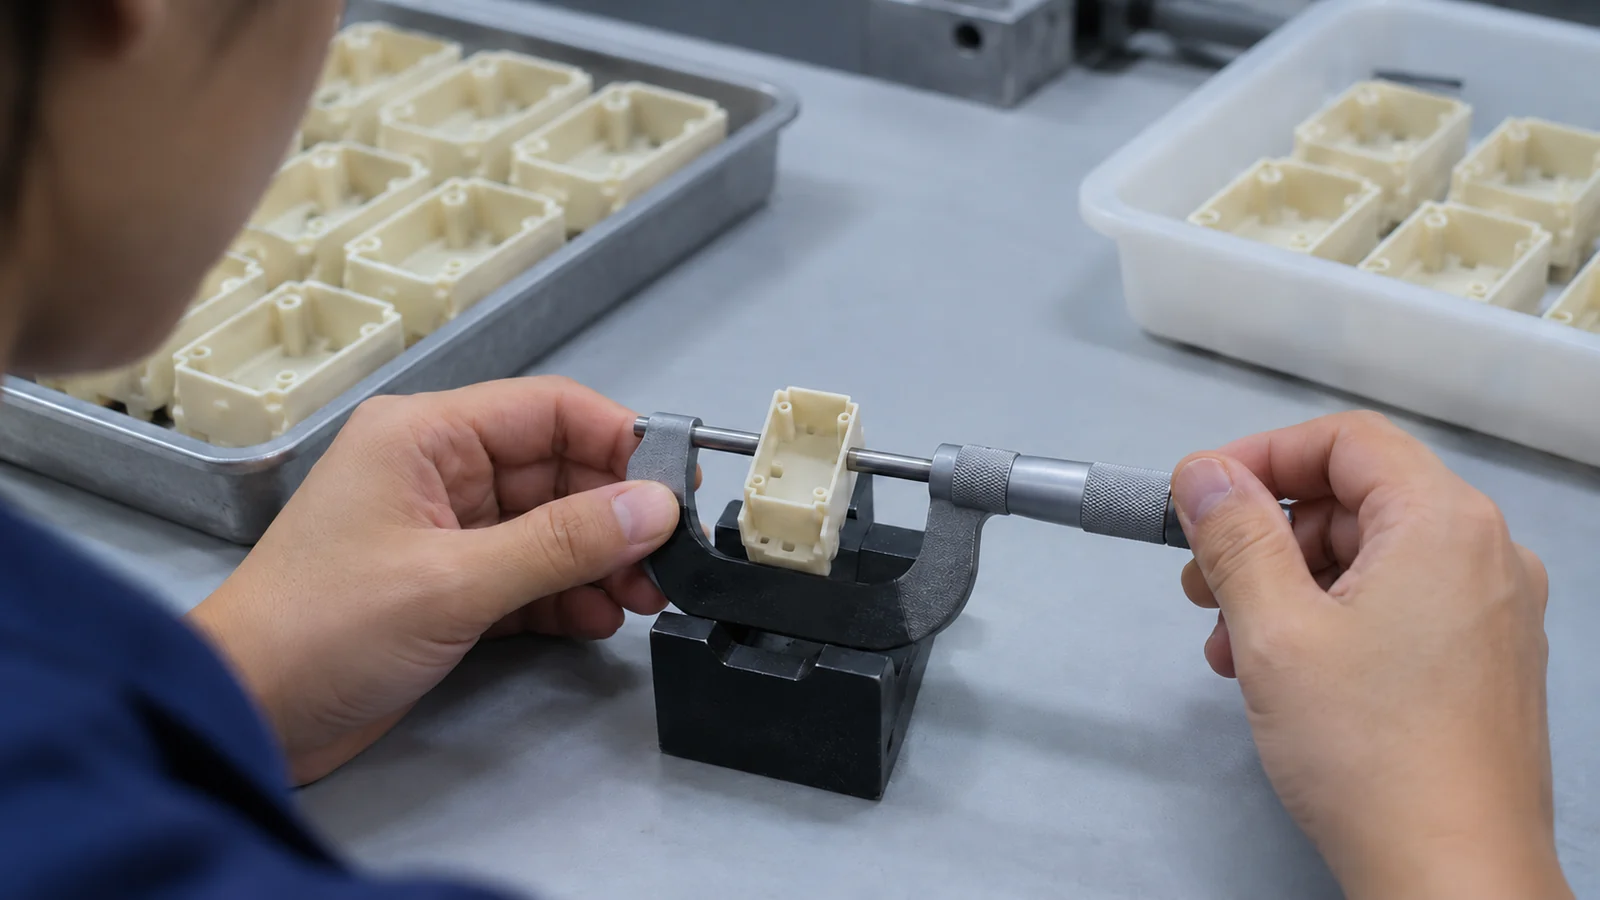
Une fenêtre utile comporte des limites : où commence le remplissage court, où apparaît la bavure, où une limite d'aspect est franchie, ou où le comportement dimensionnel cesse de satisfaire aux exigences. Ces limites doivent être fondées sur des pièces observées et des conditions d'essai enregistrées. Ne publiez pas une plage numérique générique comme si elle s'appliquait à chaque résine, moule et machine.
La répétabilité est essentielle. Un réglage qui fonctionne une fois peut ne pas tolérer les variations courantes de lot de matière, de démarrage machine ou d'état d'outillage. Répétez les contrôles autour de la zone de fonctionnement proposée et confirmez que la réponse n'est pas dictée par une seule cavité ou un seul échantillon isolé. Si deux variables interagissent fortement, documentez cette limitation et planifiez une validation supplémentaire plutôt que de revendiquer à l'excès une fenêtre robuste.
Transformer l'étude en plan de contrôle de production
Convertissez les réglages validés en un enregistrement de process contrôlé avec identification approuvée de la matière, du moule et de la machine, contrôles, actions correctives et règles de maîtrise des modifications. Indiquez quelles caractéristiques sont surveillées et quoi faire lorsqu'un signal ou une mesure de pièce dérive. Maintenez l'enregistrement aligné sur la route de production réelle, et non sur une plage théorique issue d'un essai préliminaire.
Pour le contexte de production plus large, voir moulage par injection à grand volume. Une fenêtre de process validée doit soutenir la qualité et la répétabilité à l'échelle prévue ; la réduction du temps de cycle est un résultat à évaluer seulement après que les exigences de la pièce restent satisfaites.
FAQ
Une fenêtre de process plus large signifie-t-elle toujours un meilleur process ?
Pas en soi. La plage testée doit satisfaire aux exigences définies de la pièce, se répéter dans les conditions pertinentes et inclure les facteurs susceptibles de varier en production. Une plage large qui ignore les limites d'aspect ou de performance n'est pas utile.
Puis-je utiliser la vitesse d'injection maximale de la machine comme limite supérieure ?
Non. La limite pratique est déterminée par la pièce, la résine, la carotte, les évents, le moule, la réponse de la machine et les critères d'acceptation. La capacité de la machine seule ne permet pas d'établir un réglage qualifié.
Le temps de cycle doit-il être optimisé au cours de la même étude ?
Uniquement si la conception de l'étude permet d'évaluer à la fois la qualité et l'impact sur le temps de cycle sans fausser le résultat. Protégez d'abord les critères d'acceptation, puis quantifiez les implications sur le temps de cycle séparément ou en tant que facteur planifié.