
로봇 그리퍼에 오버몰드가 필요한 경우는 접촉면이 구조 본체에 그 역할을 요구하지 않고 컴플라이언스, 마찰 또는 부품 보호를 추가해야 할 때입니다. 오버몰드는 약한 핑거나 부실한 힘 제어를 위한 지름길이 아닙니다. 강성 기재가 여전히 하중을 지지하며, 더 부드러운 층이 접촉을 관리합니다. 먼저 대상물, 운동, 파지력, 세척 노출 및 허용 가능한 표면 자국을 정의하십시오. 이러한 조건이 접합된 연질층, 기계적으로 고정된 인서트 또는 교체 가능한 패드 중 어느 것이 더 나은 경로인지를 결정합니다.
오버몰드가 해야 할 일과 해서는 안 될 일
연질층은 접촉 면적을 늘리고 국부적인 자국을 줄일 수 있지만, 잘못된 지점에 힘을 가하는 그리퍼 형상을 보상할 수는 없습니다. 전체 픽 앤 플레이스 사이클에 걸쳐 접촉 패치를 매핑하십시오. 픽업 시 안정적인 부품이 가속 중에 회전하거나, 픽스처와 충돌하거나, 먼지나 기름이 있는 표면에서 조가 닫힐 때 미끄러질 수 있습니다.
이러한 관찰을 허용 미끄러짐, 해제 후 부품 위치, 가시적 자국, 대표 사이클 후 마모라는 합격 기준으로 전환하십시오. 그리퍼가 다양한 부품 크기를 처리하는 경우 카탈로그에서 하나의 경도를 선택하는 대신 각 접촉 조건을 평가하십시오. 더 부드러운 재료는 더 쉽게 밀착될 수 있지만, 변형되거나 모서리에서 말리거나 해제 중에 항력을 증가시킬 수도 있습니다.
힘 경로를 강성 본체에 유지하십시오. 오버몰드는 공작물과의 제어된 인터페이스를 제공해야 하며, 성형된 기재와 그 장착 피처는 조 하중을 액추에이터로 전달해야 합니다. 이러한 구분은 흔한 설계 오류, 즉 접촉면에만 컴플라이언스가 필요한데 핑거 전체를 더 유연하게 만드는 것을 방지합니다.
하중 경로를 중심으로 강성 기재를 설계하십시오
그리퍼의 장착 데이텀, 피벗 또는 가이드 피처, 힘 방향부터 시작하십시오. 나사 보스나 힌지 근처의 얇은 단면은 접촉면이 견고해 보이더라도 휘어질 수 있습니다. 기재는 또한 오버몰드 아래에 지지가 필요하여 사이클마다 조 위치를 변화시키는 국부 압축을 방지해야 합니다.
재료 선택은 실제 작동 환경을 따라야 합니다. 온도, 세척제, 오일 노출, 충격, 슬라이딩 마모, 그리고 유지보수 중 부품 교체 여부를 고려하십시오. 열가소성 엘라스토머는 컴플라이언트 접촉면의 후보가 될 수 있지만, 등급 선택과 접착은 강성 기재와 공급업체 호환성 데이터에 따라 달라집니다. 작동 조건을 현장의 열가소성 엘라소토머 재료 옵션; 과 비교하십시오. “부드러움”을 완전한 사양으로 취급하지 마십시오.
얇고 취약한 립을 만들지 않고 재료가 의도된 영역을 채우도록 오버몰드 두께와 모서리 전환을 설계하십시오. 반복 접촉으로 연질층이 벗겨질 수 있는 급격한 종단을 피하십시오. 오버몰드가 의도치 않은 간섭 피처가 되지 않도록 금형 셧오프와 그리퍼가 부품에 도달하기 위한 클리어런스를 유지하십시오.
인터페이스를 설계된 기능으로 취급하십시오
두 재료가 단순히 순차적으로 사출 성형될 수 있다는 이유만으로 접합될 것이라고 가정하지 마십시오. 화학적 접착은 등급과 공정에 따라 달라집니다. 접합이 불확실하거나 응용 분야에서 박리 및 전단 하중이 가해지는 경우, 소프트 소재를 유지하는 형상(관통 홀, 감싸는 가장자리, 공구 이형이 허용되는 언더컷 또는 기타 기계적 인터록)을 추가하십시오.
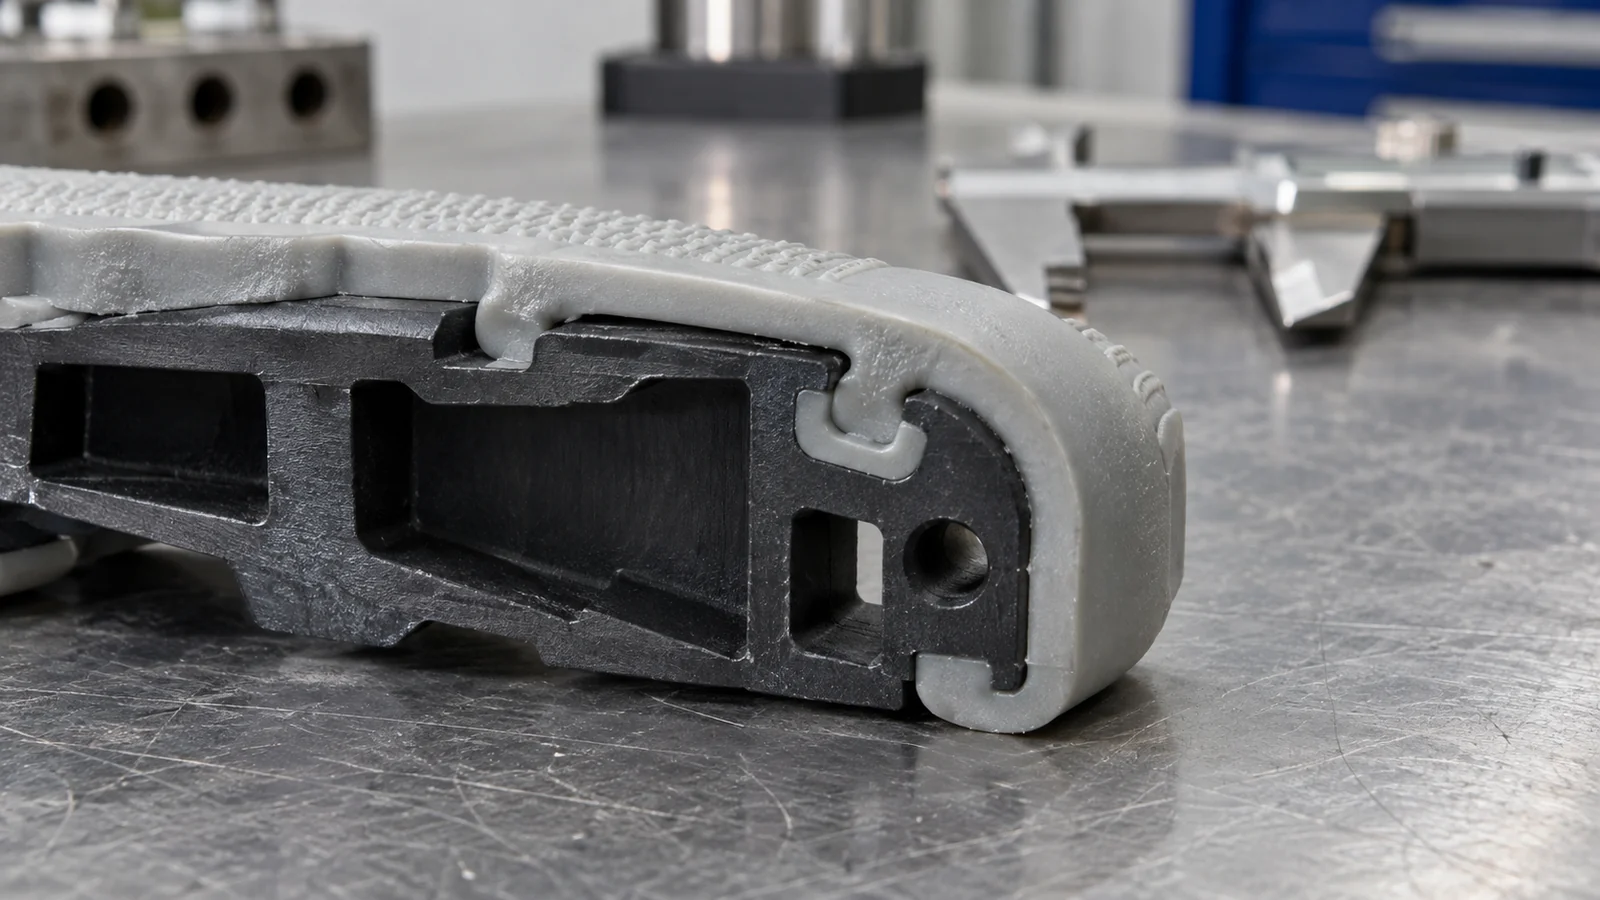
각 유지 형상에는 트레이드오프가 따릅니다. 깊은 언더컷은 공구 제작이나 탈형을 복잡하게 만들 수 있고, 얇은 브리지는 찢어질 수 있으며, 넓은 포켓은 공기를 가둘 수 있거나 눈에 띄는 위트니스 라인을 남길 수 있습니다. 게이트와 벤트를 배치하여 소프트 소재가 최고 하중 가장자리에서 약한 니트 라인 없이 전체 접촉면에 도달하도록 하십시오. DFM 검토에서는 기재가 두 번째 소재를 위해 반복 가능하게 위치될 수 있는지, 그리고 플래시가 조 정렬을 방해할 수 있는지 확인해야 합니다.
For 플라스틱 오버몰딩, 기재 소재와 등급, 표면 마감, 접촉 형상, 예상 하중 및 환경 노출을 제공하십시오. 이러한 입력은 접합 의존 설계와 기계적 유지가 필요한 설계를 구분하는 데 도움이 됩니다.
파지, 마모 및 해제를 함께 검증하십시오
쿠폰 박리 시험은 재료 쌍을 비교하는 데 도움이 될 수 있지만, 완성된 그리퍼가 제대로 작동할 것이라는 것을 증명하지는 않습니다. 실제 부품에는 곡률, 벽 두께, 게이트 위치, 냉각 이력 및 하중 방향이 포함됩니다. 셀에서 사용되는 것과 동일한 파지 및 해제 시퀀스로 성형된 형상을 검증하십시오.
- 접촉 확인: 오버몰드가 의도된 표면에 도달하고 조 이동을 방해하지 않는지 확인하십시오.
- 유지력 측정: 대표 부품, 페이로드 및 가속도 프로파일로 미끄러짐과 회전을 시험하십시오.
- 인터페이스 검사: 반복 사이클 후 들뜸, 가장자리 박리, 플래시 및 손상을 확인하십시오.
- 해제 시험: 부품이 달라붙거나 끌리거나 위치가 이동하지 않고 깨끗하게 분리되는지 확인하십시오.
- 노출 후 반복: 해당되는 경우 실제 세정제, 오일, 온도 및 마모 조건을 포함하십시오.
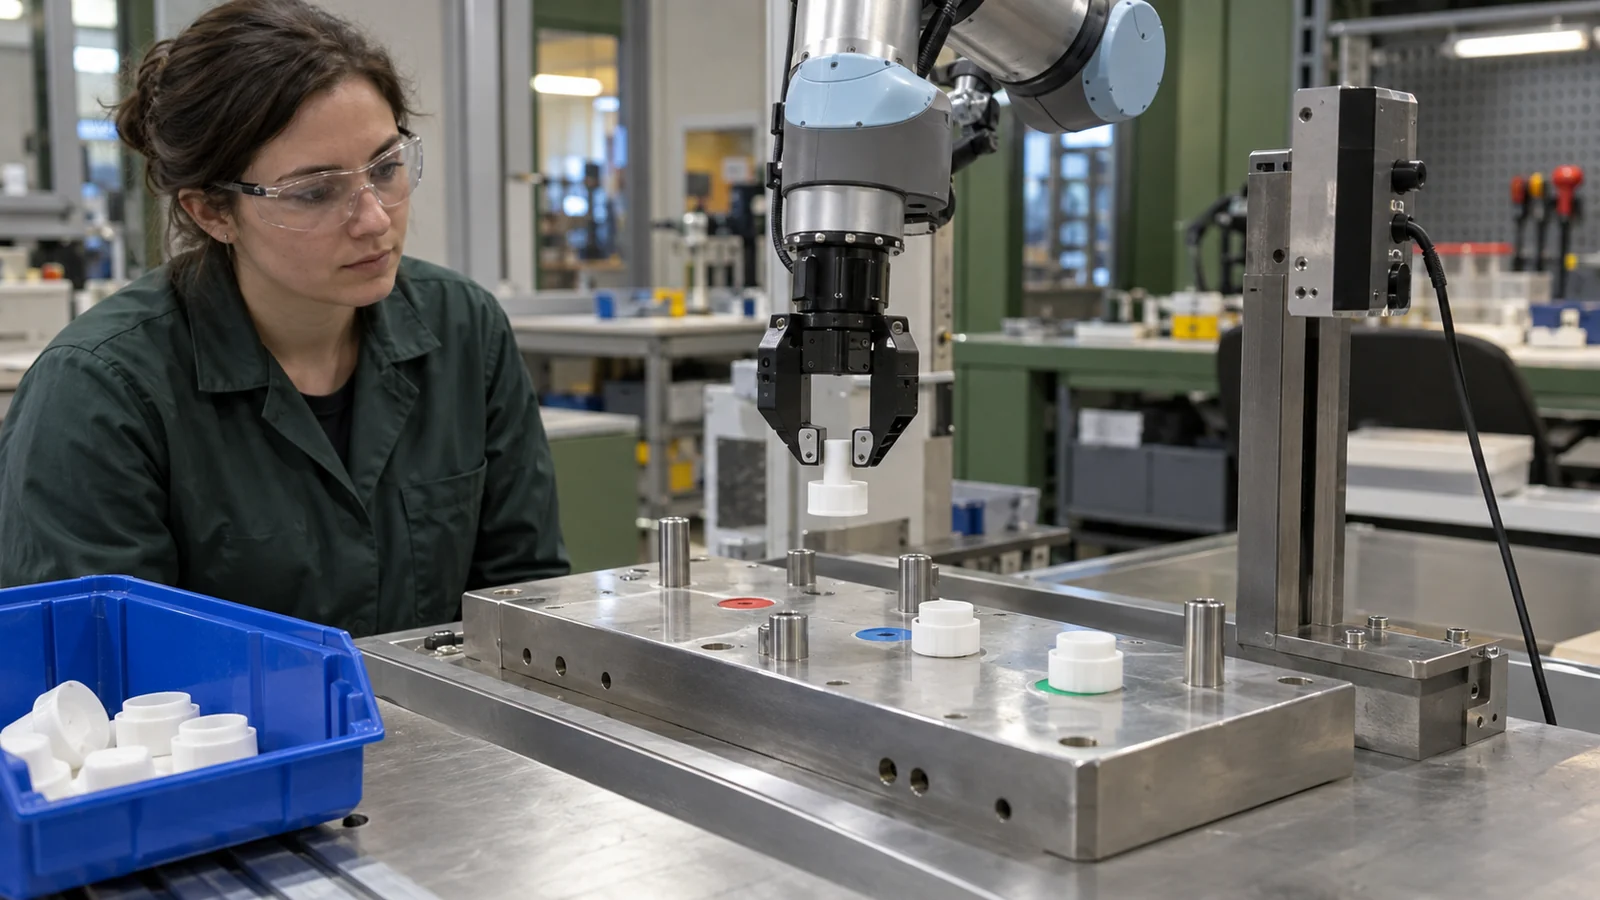
시험 계획에서 고장 모드를 가시적으로 유지하십시오. 그리퍼가 정적 인장 검사를 통과했지만 빠른 동작 중에 위치를 잃는다면, 누락된 증거는 단순히 더 높은 소재 경도가 아니라 동적 유지력입니다.
오버몰딩과 다른 방식 중에서 선택하십시오
오버몰딩은 연질 인터페이스가 강성 부품에 부착된 상태를 유지해야 할 때 유용합니다. 자동으로 가장 위험도가 낮은 선택이 되는 것은 아닙니다. 교체 가능한 패드는 유지보수를 단순화할 수 있고, 별도의 엘라스토머 인서트는 재료 교체가 중요할 때 적합할 수 있으며, 이종 재료 사출 경로는 형상과 호환되는 재료 시스템이 뒷받침할 때 반복성을 향상시킬 수 있습니다.
| 경로 | 유용한 경우 | 해결해야 할 핵심 질문 |
|---|---|---|
| 오버몰드 접촉면 | 연질층은 강성 본체와 통합된 상태를 유지해야 함 | 인터페이스가 실제 박리, 전단, 세척 하중을 견딜 수 있는가? |
| 교체 가능한 패드 | 마모 부품의 신속한 교체 또는 다른 접촉 재료가 필요한 경우 | 고정 방식이 이동 없이 안정적으로 유지되는가? |
| 이종 재료 사출 성형 부품 | 연속적인 인터페이스와 통합 생산이 우선순위인 경우 | 재료 호환성, 형상, 툴링 순서가 확립되었는가? |
사용 로보틱스 사출 성형 더 넓은 적용 맥락으로서, 그런 다음 그리퍼 자체의 하중 및 접촉 요구사항을 정의합니다. 산업 페이지는 부품 수준의 DFM이나 재료 검증을 대체할 수 없습니다.
FAQ
더 부드러운 오버몰드가 항상 그립을 향상시키는가?
아니요. 마찰, 접촉 형상, 표면 상태, 조(jaw)의 힘이 모두 중요합니다. 부드러운 층은 해제 과정에서 변형되거나 끌릴 수 있으므로, 대표 공작물로 완성품을 테스트하십시오.
오버몰드가 모든 경질 플라스틱에 접합될 수 있습니까?
아니요. 접착력은 정확한 재료 등급과 성형 조건에 따라 달라집니다. 공급업체 데이터로 호환성을 확인하고, 접합이 불확실한 경우 기계적 유지력을 평가하십시오.
그리퍼 성형 RFQ에는 무엇이 포함되어야 합니까?
CAD 모델, 기재 재료 및 등급, 접촉 표면, 페이로드 및 운동 프로파일, 사용 환경, 수량, 그리고 미끄러짐, 마모, 부품 마킹에 대한 합격 기준을 보내주십시오.