
Bir robot tutucu, temas yüzeyinin yapısal gövdeye bu işi yaptırmadan uyum, sürtünme veya parça koruması sağlaması gerektiğinde overmold gerektirir. Overmold, zayıf parmaklar veya kötü kuvvet kontrolü için bir kısayol değildir: yükü hâlâ sert alt tabaka taşır, daha yumuşak katman ise teması yönetir. Nesneyi, hareketi, kavrama kuvvetini, temizleme maruziyetini ve kabul edilebilir yüzey izlerini tanımlayarak başlayın. Bu koşullar, yapıştırılmış yumuşak bir katmanın, mekanik olarak tutulan bir insertin veya değiştirilebilir bir pedin daha iyi yol olup olmadığını belirler.
Overmold ne yapmalı—ve ne yapmamalı
Yumuşak bir katman temas alanını artırabilir ve yerel izlenmeyi azaltabilir, ancak kuvveti yanlış noktaya uygulayan tutucu geometrisini telafi edemez. Temas bölgesini tam alma-yerleştirme döngüsü boyunca haritalandırın. Almada kararlı olan bir parça, hızlanma sırasında dönebilir, bir fikstürle çarpışabilir veya çene tozlu ya da yağlı bir yüzeye kapandığında kayabilir.
Bu gözlemleri kabul kriterlerine dönüştürün: izin verilen kayma, bırakma sonrası parça konumu, görünür izlenme ve temsili döngüler sonrası aşınma. Tutucu farklı parça boyutlarını işliyorsa, katalogdan tek bir sertlik seçmek yerine her temas koşulunu değerlendirin. Daha yumuşak malzeme daha kolay uyum sağlayabilir, ancak aynı zamanda deforme olabilir, bir kenarda yuvarlanabilir veya bırakma sırasında sürtünmeyi artırabilir.
Kuvvet yolunu sert gövdede tutun. Overmold, iş parçasıyla kontrollü bir arayüz sağlamalıdır; kalıplanmış alt tabaka ve montaj özellikleri çene yükünü aktüatöre iletmelidir. Bu ayrım yaygın bir tasarım hatasını önler: yalnızca temas yüzeyinin uyum gerektirdiği durumda tüm parmağı daha uyumlu hale getirmek.
Sert alt tabakayı yük yolu etrafında tasarlayın
Tutucunun montaj datumu, pivot veya kılavuz özellikleri ve kuvvet yönüyle başlayın. Bir vida yuvası veya menteşe yakınındaki ince kesitler, temas yüzeyi sağlam görünse bile esneyebilir. Alt tabakanın ayrıca, çene konumunu döngüden döngüye değiştiren yerel sıkışmayı önlemek için overmold altında desteğe ihtiyacı vardır.
Malzeme seçimi gerçek çalışma ortamını izlemelidir. Sıcaklığı, temizlik maddelerini, yağ maruziyetini, darbeyi, kayma aşınmasını ve parçanın bakım sırasında değiştirilip değiştirilmediğini göz önünde bulundurun. Bir termoplastik elastomer, uyumlu bir temas yüzeyi için aday olabilir, ancak kalite seçimi ve yapışma sert alt tabakaya ve tedarikçi uyumluluk verilerine bağlıdır. Çalışma koşullarını tesisin termoplastik elastomer malzeme seçenekleri; ile karşılaştırın; “yumuşak”ı eksiksiz bir spesifikasyon olarak ele almayın.
Overmold kalınlığını ve kenar geçişlerini, malzemenin ince, kırılgan dudaklar oluşturmadan amaçlanan alanı dolduracak şekilde tasarlayın. Yumuşak katmanın tekrarlanan temasla soyulabileceği ani sonlanmalardan kaçının. Kalıp kesme payı ve tutucunun, overmold istenmeyen bir girişim özelliği haline gelmeden parçaya ulaşması için boşluk bırakın.
Arayüzü tasarlanmış bir özellik olarak ele alın
İki malzemenin sırayla kalıplanabildiği için basitçe bağlanacağını varsaymayın. Kimyasal yapışma, kalite sınıfına ve prosese bağlıdır. Bağın belirsiz olduğu veya uygulamanın soyulma ve kayma yükleri getirdiği durumlarda, yumuşak malzemeyi tutan geometri ekleyin: geçiş delikleri, sarma kenarları, takım çıkışının izin verdiği yerlerde alt kesimler veya diğer mekanik kilitler.
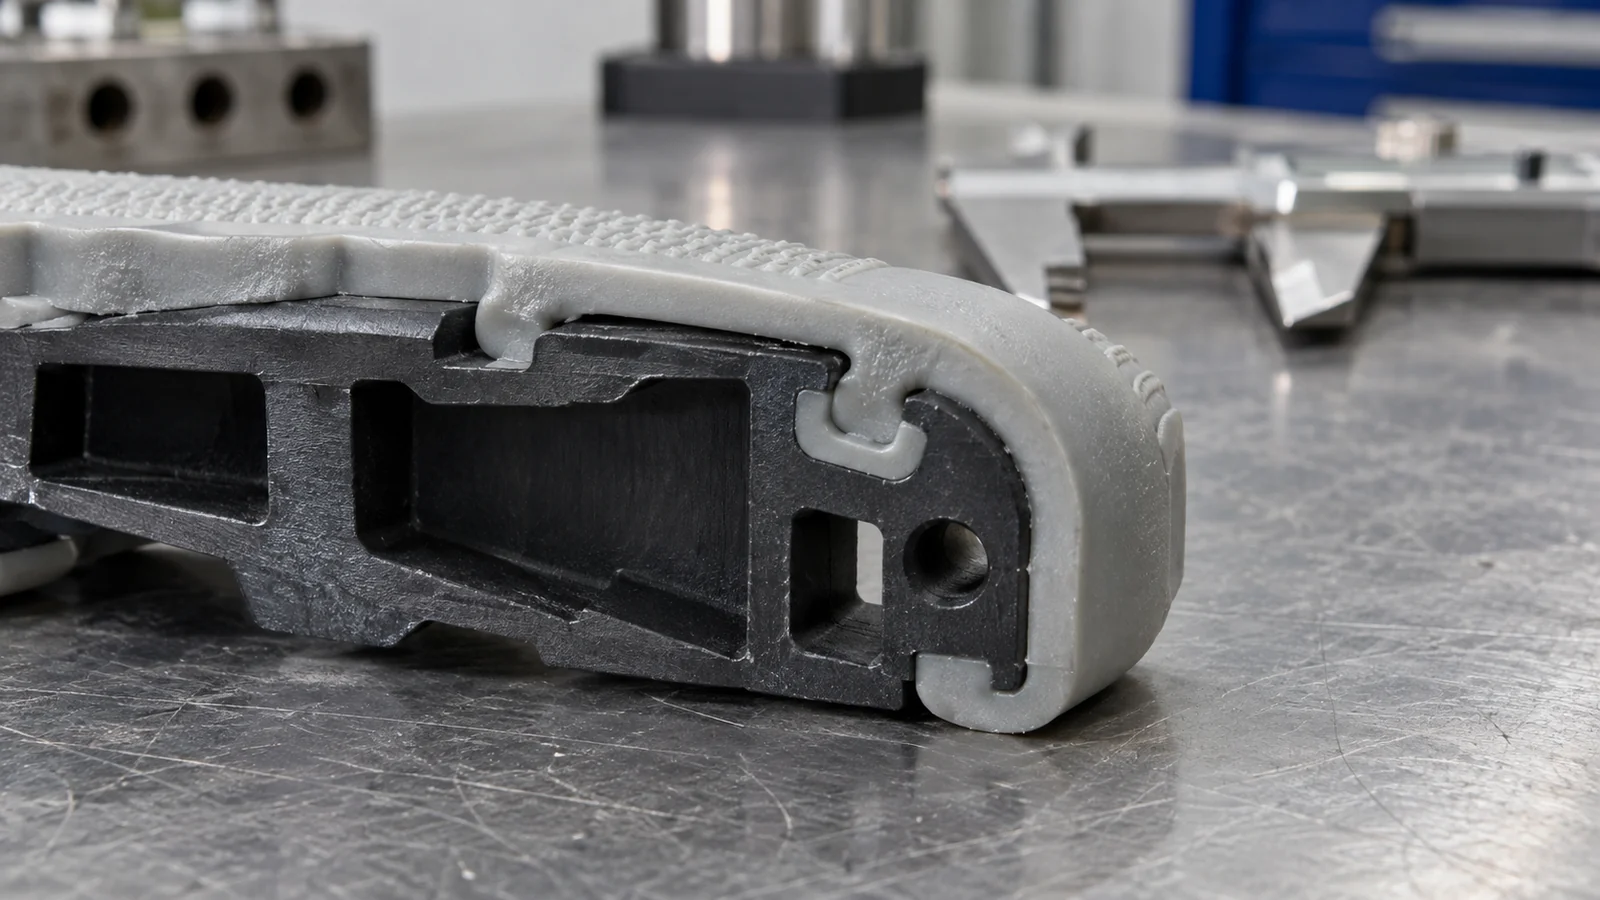
Her tutma özelliği bir ödünleşim getirir. Derin bir alt kesim takımı veya kalıptan çıkarmayı zorlaştırabilir; ince bir köprü yırtılabilir; geniş bir cep hava hapsedebilir veya görünür bir iz çizgisi bırakabilir. Yollukları ve havalandırmaları, yumuşak malzemenin en yüksek yük kenarında zayıf bir birleşme çizgisi olmadan tam temas yüzeyine ulaşacak şekilde yerleştirin. Bir DFM incelemesi, alt tabakanın ikinci malzeme için tekrarlanabilir şekilde konumlandırılıp konumlandırılamayacağını ve çapak oluşumunun çene hizalamasını bozup bozamayacağını kontrol etmelidir.
Şunun için plastik üst kalıplama, alt tabaka malzemesini ve kalite sınıfını, yüzey bitişini, temas geometrisini, beklenen yükleri ve çevresel maruziyeti belirtin. Bu girdiler, bağa bağımlı bir tasarımı mekanik tutma gerektiren bir tasarımdan ayırmaya yardımcı olur.
Kavramayı, aşınmayı ve bırakmayı birlikte doğrulayın
Bir numune soyma testi, malzeme çiftlerini karşılaştırmaya yardımcı olabilir, ancak bitmiş tutucunun performans göstereceğini kanıtlamaz. Gerçek parça eğrilik, et kalınlığı, yolluk konumu, soğuma geçmişi ve yükleme yönünü içerir. Kalıplanmış geometriyi hücrede kullanılan aynı tutma ve bırakma sırası altında doğrulayın.
- Teması kontrol edin: üst kalıplamanın amaçlanan yüzeye ulaştığını ve çene hareketini engellemediğini doğrulayın.
- Tutmayı ölçün: temsili parçalar, yükler ve ivme profilleriyle kayma ve dönmeyi test edin.
- Arayüzü inceleyin: tekrarlanan çevrimlerden sonra kalkma, kenar soyulması, çapak ve hasar olup olmadığına bakın.
- Bırakmayı test edin: parçanın yapışmak, sürüklenmek veya konum değiştirmek yerine temiz şekilde ayrıldığını doğrulayın.
- Maruziyetten sonra tekrarlayın: ilgili durumlarda gerçek temizleyici, yağ, sıcaklık ve aşınma koşullarını dahil edin.
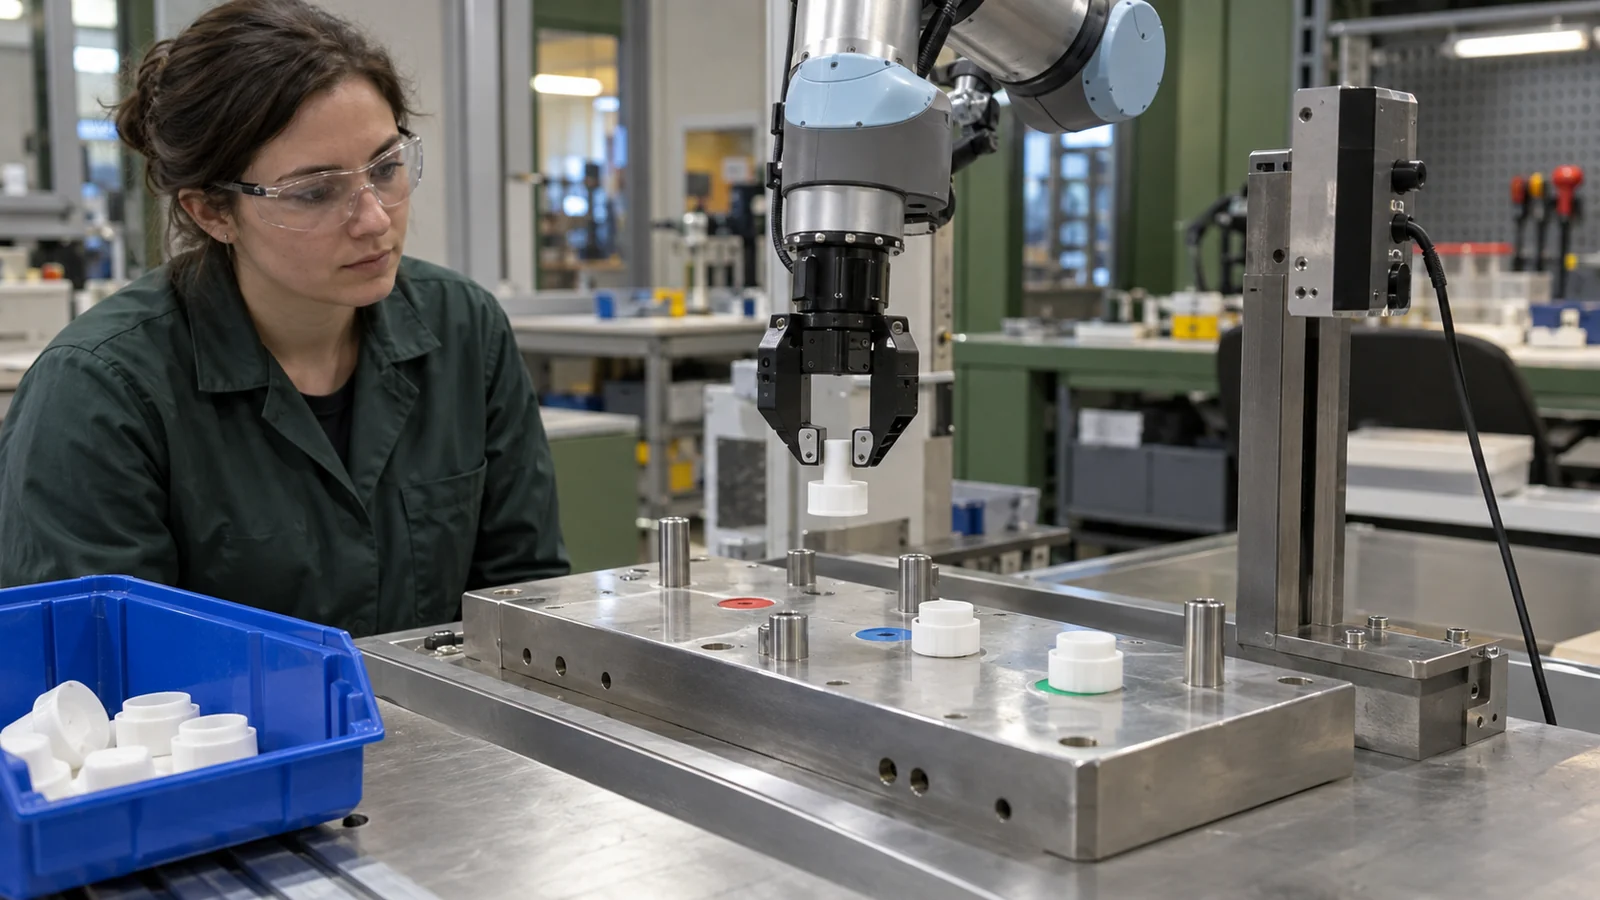
Arıza modunu test planında görünür tutun. Bir tutucu statik çekme kontrolünü geçip hızlı hareket sırasında konumunu kaybediyorsa, eksik kanıt dinamik tutmadır—yalnızca daha yüksek malzeme sertliği değil.
Overmolding ile diğer yollar arasında seçim yapın
Üst kalıplama, yumuşak arayüzün rijit bileşene bağlı kalması gerektiğinde kullanışlıdır. Otomatik olarak en düşük riskli seçenek değildir. Değiştirilebilir bir ped bakımı kolaylaştırabilir; malzeme değişimi önemli olduğunda ayrı bir elastomer ek parça uygun olabilir; geometri ve uyumlu bir malzeme sistemi desteklediğinde iki malzemeli kalıplama yolu tekrarlanabilirliği artırabilir.
| Yol | Şu durumlarda kullanışlıdır | Çözülmesi gereken ana soru |
|---|---|---|
| Üst kalıplanmış temas yüzeyi | Yumuşak katman rijit gövdeyle bütünleşik kalmalıdır | Arayüz gerçek soyma, kayma ve temizleme yüklerine dayanabilir mi? |
| Değiştirilebilir ped | Aşınan parçaların hızlı değiştirilmesi veya farklı temas malzemeleri gerekir | Tutma yöntemi kaymadan güvenli kalacak mı? |
| İki malzemeli kalıplanmış parça | Sürekli bir arayüz ve entegre üretim önceliklidir | Malzeme uyumluluğu, geometri ve kalıp sırası belirlendi mi? |
Kullanım robotik enjeksiyon kalıplama daha geniş uygulama bağlamı olarak, ardından tutucunun kendi yük ve temas gereksinimlerini tanımlayın. Bir sektör sayfası, parça düzeyinde DFM veya malzeme doğrulamasının yerini tutamaz.
SSS
Daha yumuşak bir üst kalıp her zaman tutuşu iyileştirir mi?
Hayır. Sürtünme, temas geometrisi, yüzey durumu ve çene kuvveti önemlidir. Daha yumuşak bir katman, serbest bırakma sırasında deforme olabilir veya sürüklenebilir; bu nedenle bitmiş parçayı temsili iş parçalarıyla test edin.
Üst kalıplama herhangi bir sert plastiğe bağlanabilir mi?
Hayır. Yapışma, tam malzeme sınıflarına ve kalıplama koşullarına bağlıdır. Tedarikçi verileriyle uyumluluğu doğrulayın ve bağın belirsiz olduğu durumlarda mekanik tutunmayı değerlendirin.
Bir tutucu kalıplama RFQ'suna neler dahil edilmelidir?
CAD modelini, alt tabaka malzemesini ve sınıfını, temas yüzeyini, taşıma yükünü ve hareket profilini, hizmet ortamını, miktarı ve kayma, aşınma ve parça işaretleme için kabul kriterlerini gönderin.