
Una pinza robotica necessita di un overmolding quando la superficie di contatto deve aggiungere cedevolezza, attrito o protezione del pezzo senza chiedere al corpo strutturale di svolgere quel compito. L'overmolding non è una scorciatoia per dita deboli o un controllo della forza scadente: il substrato rigido continua a sopportare il carico, mentre lo strato più morbido gestisce il contatto. Iniziare definendo l'oggetto, il movimento, la forza di presa, l'esposizione alla pulizia e i segni superficiali accettabili. Tali condizioni determinano se uno strato morbido incollato, un inserto trattenuto meccanicamente o un tampone sostituibile sia la soluzione migliore.
Cosa dovrebbe fare—e non dovrebbe fare—l'overmolding
Uno strato morbido può aumentare l'area di contatto e ridurre la marcatura locale, ma non può compensare una geometria della pinza che applica la forza nel punto sbagliato. Mappare l'area di contatto lungo l'intero ciclo di pick-and-place. Un pezzo stabile al prelievo può ruotare durante l'accelerazione, urtare un'attrezzatura o scivolare quando la ganascia si chiude su una superficie polverosa o oleosa.
Tradurre tali osservazioni in criteri di accettazione: slittamento ammissibile, posizione del pezzo dopo il rilascio, marcatura visibile e usura dopo cicli rappresentativi. Se la pinza gestisce pezzi di dimensioni diverse, valutare ogni condizione di contatto anziché selezionare una sola durezza da catalogo. Un materiale più morbido può adattarsi più facilmente, ma può anche deformarsi, arrotolarsi su un bordo o aumentare l'attrito durante il rilascio.
Mantenere il percorso della forza nel corpo rigido. L'overmolding dovrebbe fornire un'interfaccia controllata con il pezzo; il substrato stampato e le sue caratteristiche di montaggio dovrebbero trasferire il carico della ganascia all'attuatore. Questa distinzione previene un errore di progettazione comune: rendere l'intero dito più cedevole quando solo la faccia di contatto necessita di cedevolezza.
Progettare il substrato rigido attorno al percorso del carico
Iniziare dal datum di montaggio della pinza, dalle caratteristiche di perno o guida e dalla direzione della forza. Le sezioni sottili vicino a un bossolo per vite o a una cerniera possono flettersi anche quando la faccia di contatto appare sostanziale. Il substrato necessita inoltre di supporto sotto l'overmolding per evitare una compressione locale che modifichi la posizione della ganascia da un ciclo all'altro.
La selezione del materiale dovrebbe seguire l'ambiente operativo reale. Considerare temperatura, agenti di pulizia, esposizione agli oli, impatto, usura da strisciamento e se il pezzo viene sostituito durante la manutenzione. Un elastomero termoplastico può essere un candidato per una superficie di contatto cedevole, ma la selezione del grado e l'adesione dipendono dal substrato rigido e dai dati di compatibilità del fornitore. Confrontare le condizioni operative con le opzioni di materiale elastomero termoplastico; del sito; non trattare “morbido” come una specifica completa.
Progettare lo spessore dell'overmolding e le transizioni dei bordi in modo che il materiale riempia l'area prevista senza creare labbri sottili e fragili. Evitare terminazioni brusche dove lo strato morbido può essere staccato dal contatto ripetuto. Preservare il gioco per la chiusura dello stampo e affinché la pinza raggiunga il pezzo senza che l'overmolding diventi una caratteristica di interferenza non intenzionale.
Trattare l'interfaccia come una caratteristica progettata
Non dare per scontato che due materiali si leghino semplicemente perché possono essere stampati in sequenza. L'adesione chimica dipende dal grado e dal processo. Quando il legame è incerto o l'applicazione impone carichi di pelatura e taglio, aggiungi geometrie che trattengano il materiale morbido: fori passanti, bordi avvolgenti, sottosquadri dove il rilascio dello stampo lo consente, o altri incastri meccanici.
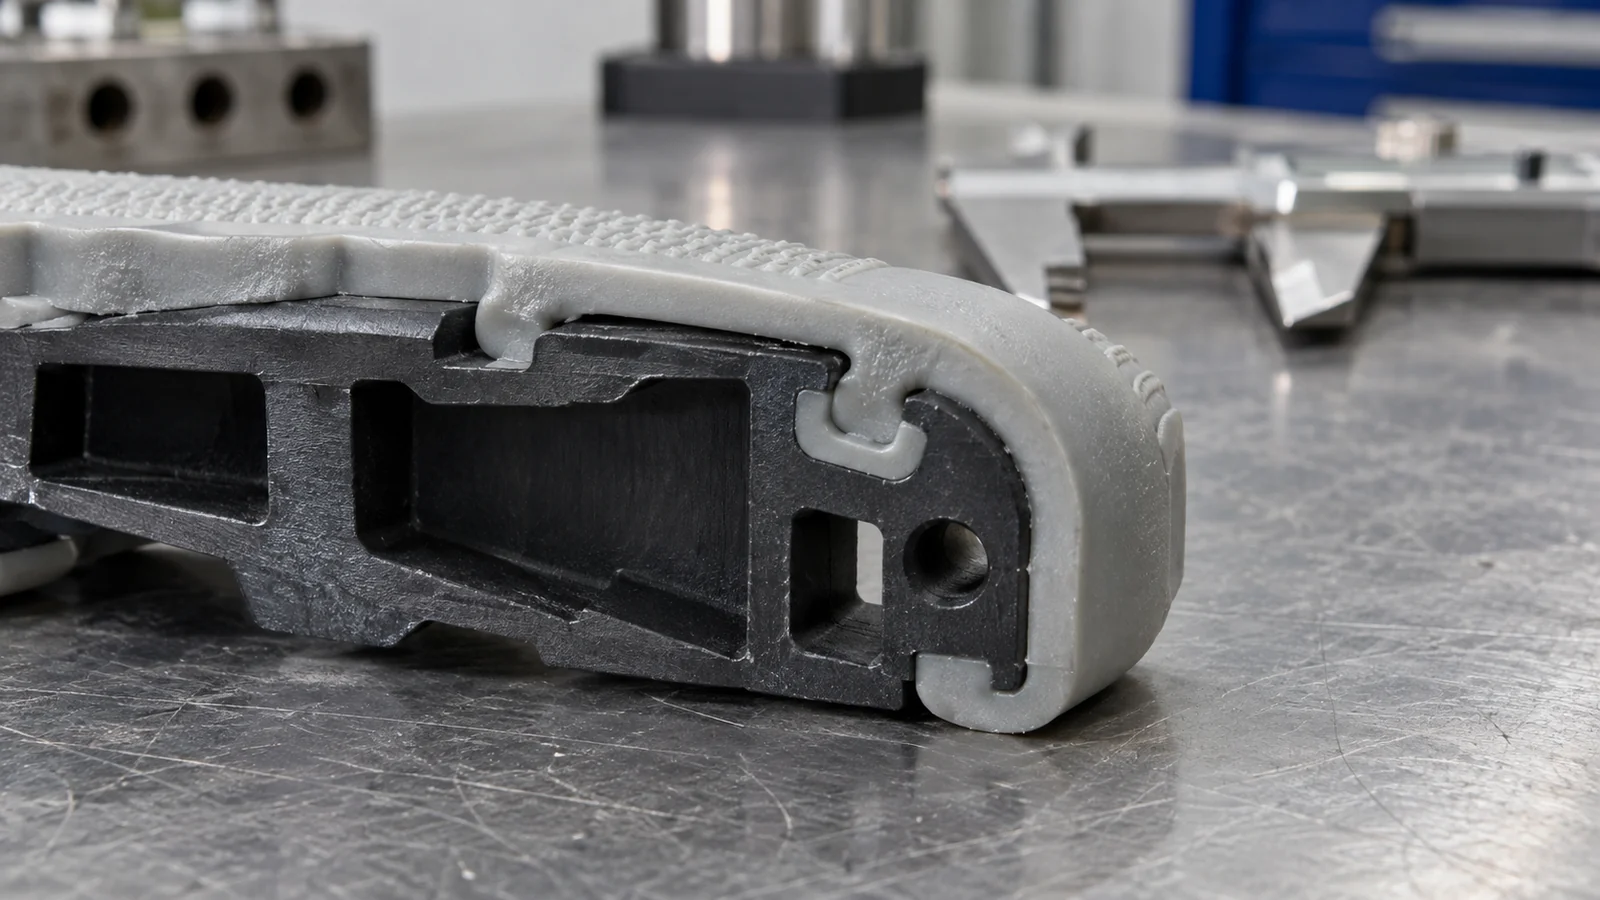
Ogni elemento di ritenzione comporta un compromesso. Un sottosquadro profondo può complicare l'attrezzatura o la sformatura; un ponte sottile può lacerarsi; una cavità ampia può intrappolare aria o lasciare una linea di giunzione visibile. Posiziona punti di iniezione e sfiati in modo che il materiale morbido raggiunga l'intera superficie di contatto senza una linea di saldatura debole sul bordo più sollecitato. Una revisione DFM dovrebbe verificare se il substrato può essere posizionato in modo ripetibile per il secondo materiale e se la bava potrebbe interferire con l'allineamento delle ganasce.
Per sovrastampaggio plastico, fornisci il materiale e il grado del substrato, la finitura superficiale, la geometria di contatto, i carichi previsti e l'esposizione ambientale. Questi input aiutano a distinguere un progetto dipendente dal legame da uno che necessita di ritenzione meccanica.
Validare insieme presa, usura e rilascio
Una prova di pelatura su provino può aiutare a confrontare coppie di materiali, ma non dimostra che la pinza finita funzionerà. Il pezzo reale include curvatura, spessore di parete, posizione del punto di iniezione, storia di raffreddamento e direzione di carico. Convalida la geometria stampata con la stessa sequenza di presa e rilascio utilizzata nella cella.
- Verifica il contatto: conferma che lo sovrastampaggio raggiunga la superficie prevista e non ostacoli la corsa delle ganasce.
- Misura la ritenzione: prova lo slittamento e la rotazione con pezzi rappresentativi, carichi utili e profili di accelerazione.
- Ispeziona l'interfaccia: cerca sollevamenti, pelatura dei bordi, bava e danni dopo cicli ripetuti.
- Prova il rilascio: verifica che il pezzo si separi in modo pulito invece di incollarsi, trascinarsi o spostarsi di posizione.
- Ripeti dopo l'esposizione: includi il detergente, l'olio, la temperatura e le condizioni di usura reali ove pertinente.
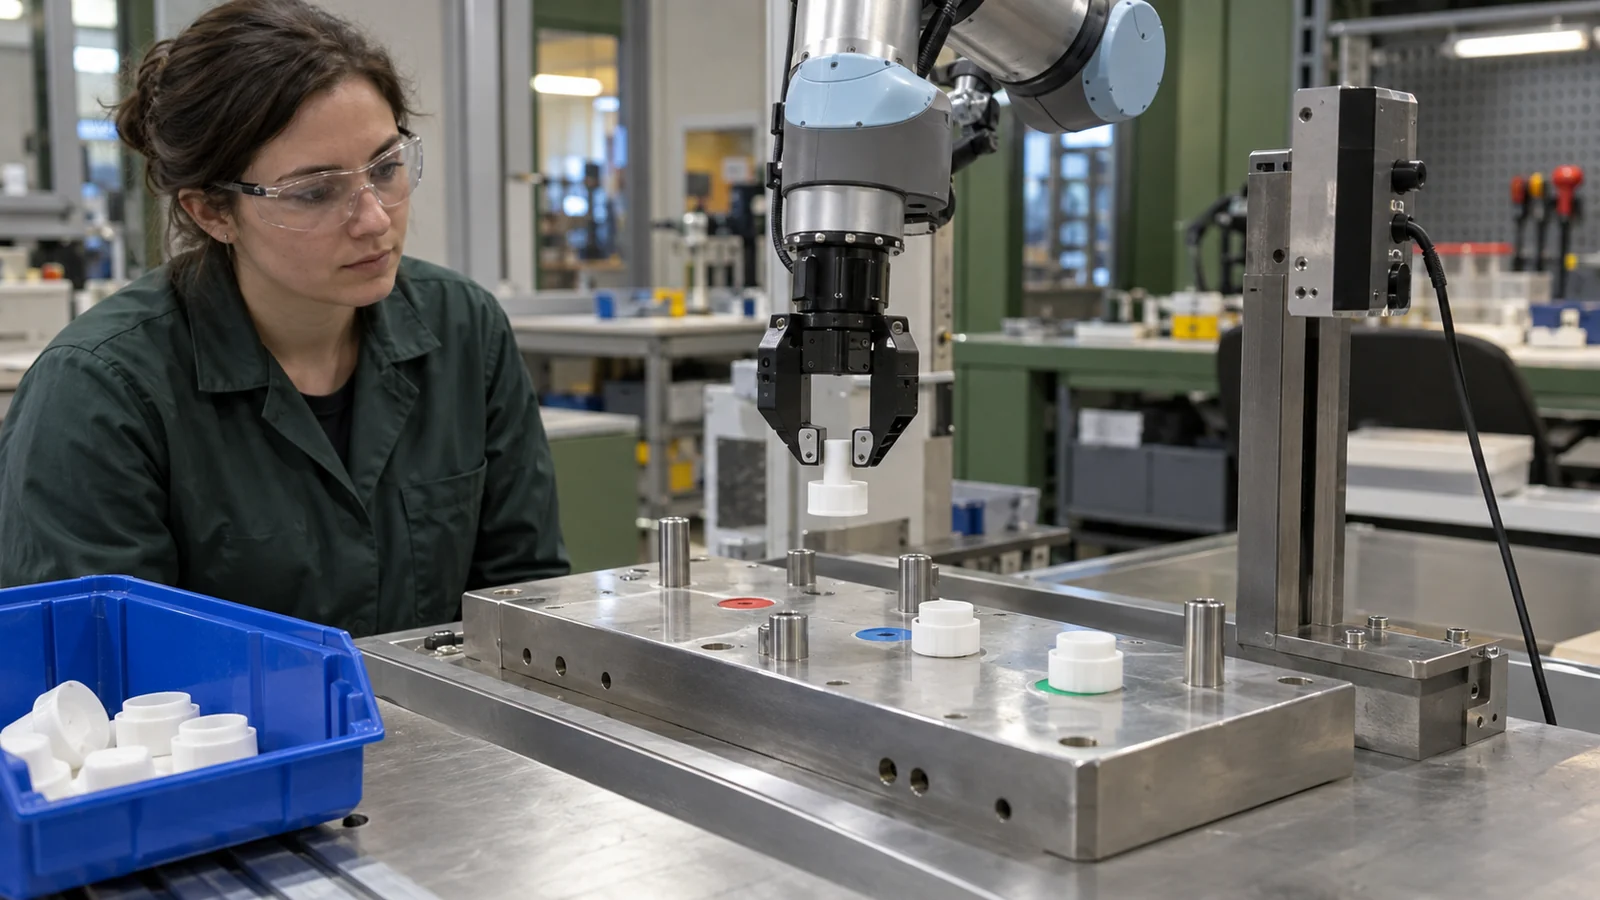
Mantieni visibile la modalità di guasto nel piano di prova. Se una pinza supera una verifica di trazione statica ma perde la posizione durante il movimento rapido, la prova mancante è la ritenzione dinamica—non semplicemente una durezza del materiale maggiore.
Scegliere tra overmolding e altre soluzioni
Il sovrastampaggio è utile quando l'interfaccia morbida deve rimanere attaccata al componente rigido. Non è automaticamente la scelta a minor rischio. Un cuscinetto sostituibile può semplificare la manutenzione; un inserto in elastomero separato può essere appropriato quando la sostituzione del materiale è importante; una soluzione di stampaggio a due materiali può migliorare la ripetibilità quando la geometria e un sistema di materiali compatibile lo supportano.
| Percorso | Utile quando | Domanda principale da risolvere |
|---|---|---|
| Superficie di contatto sovrastampata | Lo strato morbido deve rimanere integrato con il corpo rigido | L'interfaccia può resistere ai carichi reali di pelatura, taglio e pulizia? |
| Cuscinetto sostituibile | Le parti soggette a usura necessitano di sostituzione rapida o di materiali di contatto diversi | Il metodo di ritenzione rimarrà sicuro senza spostamenti? |
| Parte stampata a due materiali | Un'interfaccia continua e una produzione integrata sono priorità | Sono stabiliti la compatibilità dei materiali, la geometria e la sequenza di attrezzaggio? |
Utilizzare stampaggio a iniezione per robotica come contesto applicativo più ampio, quindi definire i requisiti di carico e di contatto specifici della pinza. Una pagina di settore non può sostituire la DFM a livello di parte o la validazione dei materiali.
FAQ
Un sovrastampaggio più morbido migliora sempre la presa?
No. Attrito, geometria di contatto, condizioni della superficie e forza delle ganasce sono tutti fattori importanti. Uno strato più morbido può deformarsi o trascinarsi durante il rilascio, quindi collaudare il pezzo finito con pezzi in lavorazione rappresentativi.
Lo stampaggio a ricopertura può aderire a qualsiasi plastica rigida?
No. L'adesione dipende dagli esatti gradi di materiale e dalle condizioni di stampaggio. Confermare la compatibilità con i dati del fornitore e valutare la ritenzione meccanica quando l'adesione è incerta.
Cosa dovrebbe essere incluso in una RFQ per lo stampaggio di una pinza?
Inviare il modello CAD, il materiale del substrato e il grado, la superficie di contatto, il carico utile e il profilo di movimento, l'ambiente di servizio, la quantità e i criteri di accettazione per slittamento, usura e marcatura dei pezzi.