
Una pinza robótica necesita un sobremoldeo cuando la superficie de contacto debe aportar flexibilidad, fricción o protección de la pieza sin pedirle al cuerpo estructural que haga ese trabajo. El sobremoldeo no es un atajo para dedos débiles o un control de fuerza deficiente: el sustrato rígido sigue soportando la carga, mientras que la capa más blanda gestiona el contacto. Empiece por definir el objeto, el movimiento, la fuerza de agarre, la exposición a la limpieza y las marcas superficiales aceptables. Esas condiciones determinan si una capa blanda adherida, un inserto retenido mecánicamente o una almohadilla reemplazable es la mejor opción.
Qué debe hacer el sobremoldeo y qué no debe hacer
Una capa blanda puede aumentar el área de contacto y reducir el marcado local, pero no puede compensar una geometría de pinza que aplica fuerza en el punto equivocado. Trace la zona de contacto a lo largo de todo el ciclo de pick-and-place. Una pieza que es estable al recogerla puede girar durante la aceleración, chocar con un utillaje o resbalar cuando la mordaza se cierra sobre una superficie polvorienta o aceitosa.
Traduzca esas observaciones en criterios de aceptación: deslizamiento admisible, posición de la pieza tras la liberación, marcado visible y desgaste tras ciclos representativos. Si la pinza manipula piezas de distintos tamaños, evalúe cada condición de contacto en lugar de seleccionar una dureza de un catálogo. Un material más blando puede adaptarse con mayor facilidad, pero también puede deformarse, enrollarse en un borde o aumentar la resistencia durante la liberación.
Mantenga la trayectoria de fuerza en el cuerpo rígido. El sobremoldeo debe proporcionar una interfaz controlada con la pieza de trabajo; el sustrato moldeado y sus características de montaje deben transferir la carga de la mordaza al actuador. Esta distinción evita un error de diseño común: hacer que todo el dedo sea más flexible cuando solo la cara de contacto necesita flexibilidad.
Diseñe el sustrato rígido en torno a la trayectoria de carga
Comience por el dato de montaje de la pinza, las características de pivote o guía y la dirección de la fuerza. Las secciones delgadas cerca de un jefe de tornillo o una bisagra pueden flexionarse incluso cuando la cara de contacto parece sustancial. El sustrato también necesita soporte debajo del sobremoldeo para evitar una compresión local que cambie la posición de la mordaza de un ciclo a otro.
La selección del material debe seguir el entorno operativo real. Considere la temperatura, los agentes de limpieza, la exposición al aceite, el impacto, el desgaste por deslizamiento y si la pieza se cambia durante el mantenimiento. Un elastómero termoplástico puede ser candidato para una superficie de contacto flexible, pero la selección del grado y la adhesión dependen del sustrato rígido y de los datos de compatibilidad del proveedor. Compare las condiciones operativas con las opciones de material de elastómero termoplástico; del sitio; no trate “blando” como una especificación completa.
Diseñe el espesor del sobremoldeo y las transiciones de borde para que el material llene el área prevista sin crear labios delgados y frágiles. Evite terminaciones abruptas donde la capa blanda pueda desprenderse por contacto repetido. Preserve la holgura para el cierre del molde y para que la pinza alcance la pieza sin que el sobremoldeo se convierta en una característica de interferencia no deseada.
Trate la interfaz como una característica de diseño
No suponga que dos materiales se unirán simplemente porque pueden moldearse en secuencia. La adhesión química depende del grado y del proceso. Cuando la unión es incierta o la aplicación impone cargas de pelado y cizallamiento, añada geometría que retenga el material blando: orificios pasantes, bordes envolventes, contrasalidas donde el desmoldeo lo permita u otros enclavamientos mecánicos.
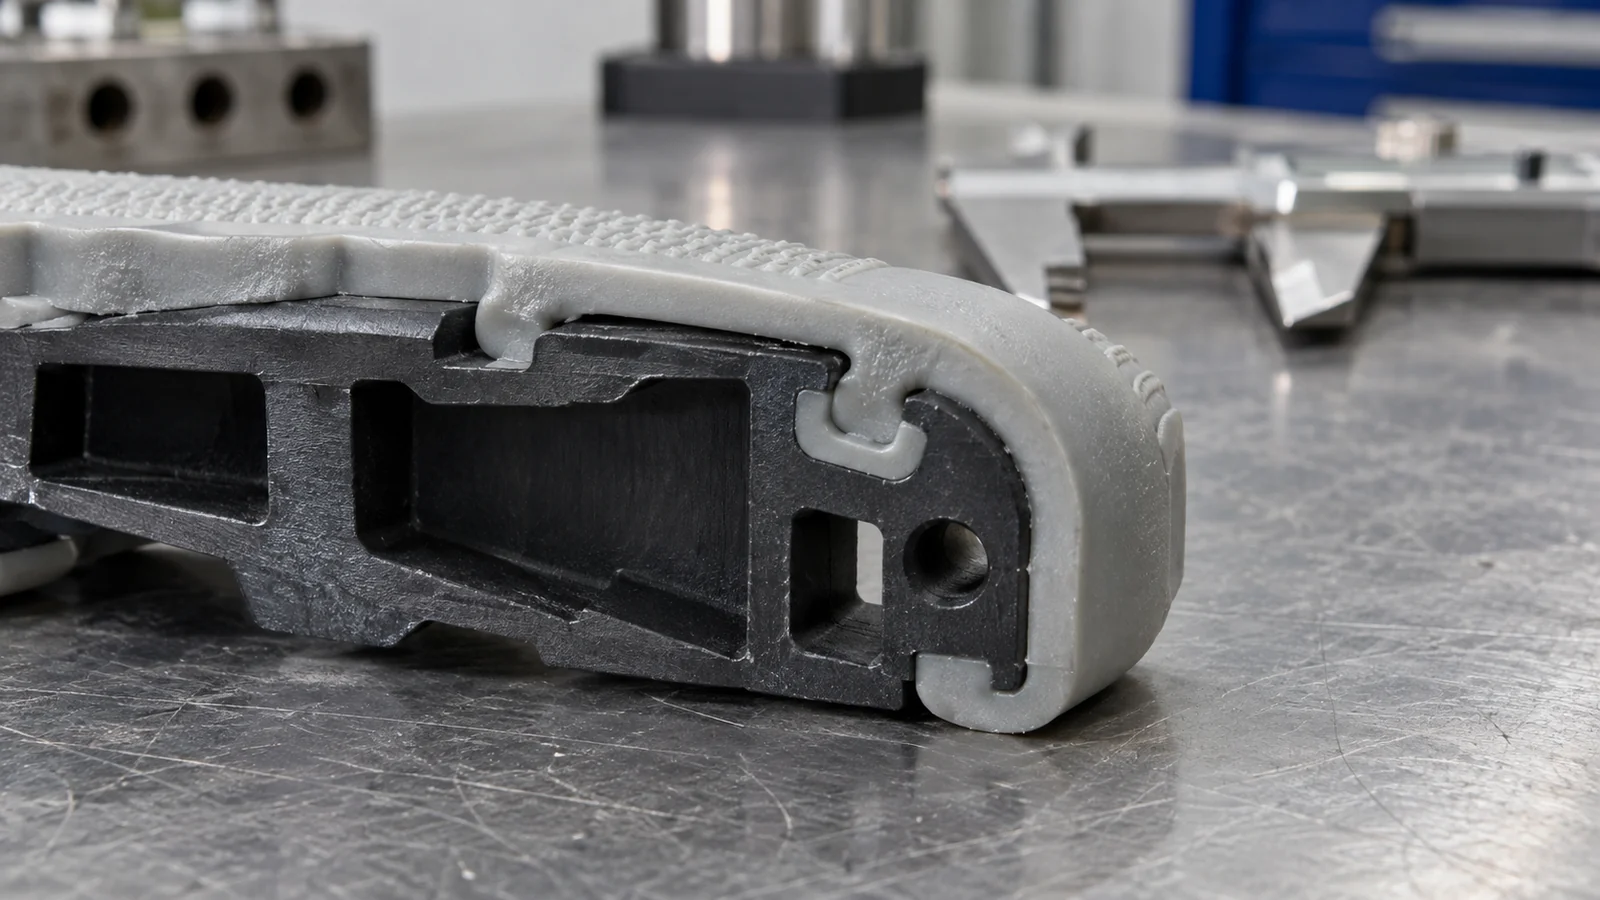
Cada elemento de retención conlleva una contrapartida. Una contrasalida profunda puede complicar el utillaje o el desmoldeo; un puente delgado puede romperse; una cavidad amplia puede atrapar aire o dejar una línea de marca visible. Coloque las entradas y los respiraderos de modo que el material blando alcance toda la superficie de contacto sin una línea de unión débil en el borde de mayor carga. Una revisión DFM debe comprobar si el sustrato puede posicionarse de forma repetible para el segundo material y si la rebaba podría interferir con la alineación de las mordazas.
Para sobremoldeo de plástico, proporcione el material y grado del sustrato, el acabado superficial, la geometría de contacto, las cargas previstas y la exposición ambiental. Esos datos ayudan a distinguir un diseño dependiente de la unión de uno que necesita retención mecánica.
Valide el agarre, el desgaste y la liberación de forma conjunta
Un ensayo de pelado con probeta puede ayudar a comparar pares de materiales, pero no demuestra que la pinza terminada vaya a funcionar. La pieza real incluye curvatura, espesor de pared, ubicación de la entrada, historial de enfriamiento y dirección de carga. Valide la geometría moldeada con la misma secuencia de agarre y liberación utilizada en la célula.
- Compruebe el contacto: confirme que el sobremoldeo alcanza la superficie prevista y no obstruye el recorrido de las mordazas.
- Mida la retención: pruebe el deslizamiento y la rotación con piezas, cargas útiles y perfiles de aceleración representativos.
- Inspeccione la interfaz: busque levantamientos, pelado en los bordes, rebaba y daños tras ciclos repetidos.
- Pruebe la liberación: verifique que la pieza se separa limpiamente en lugar de pegarse, arrastrarse o desplazarse de posición.
- Repita tras la exposición: incluya el limpiador, el aceite, la temperatura y las condiciones de desgaste reales cuando corresponda.
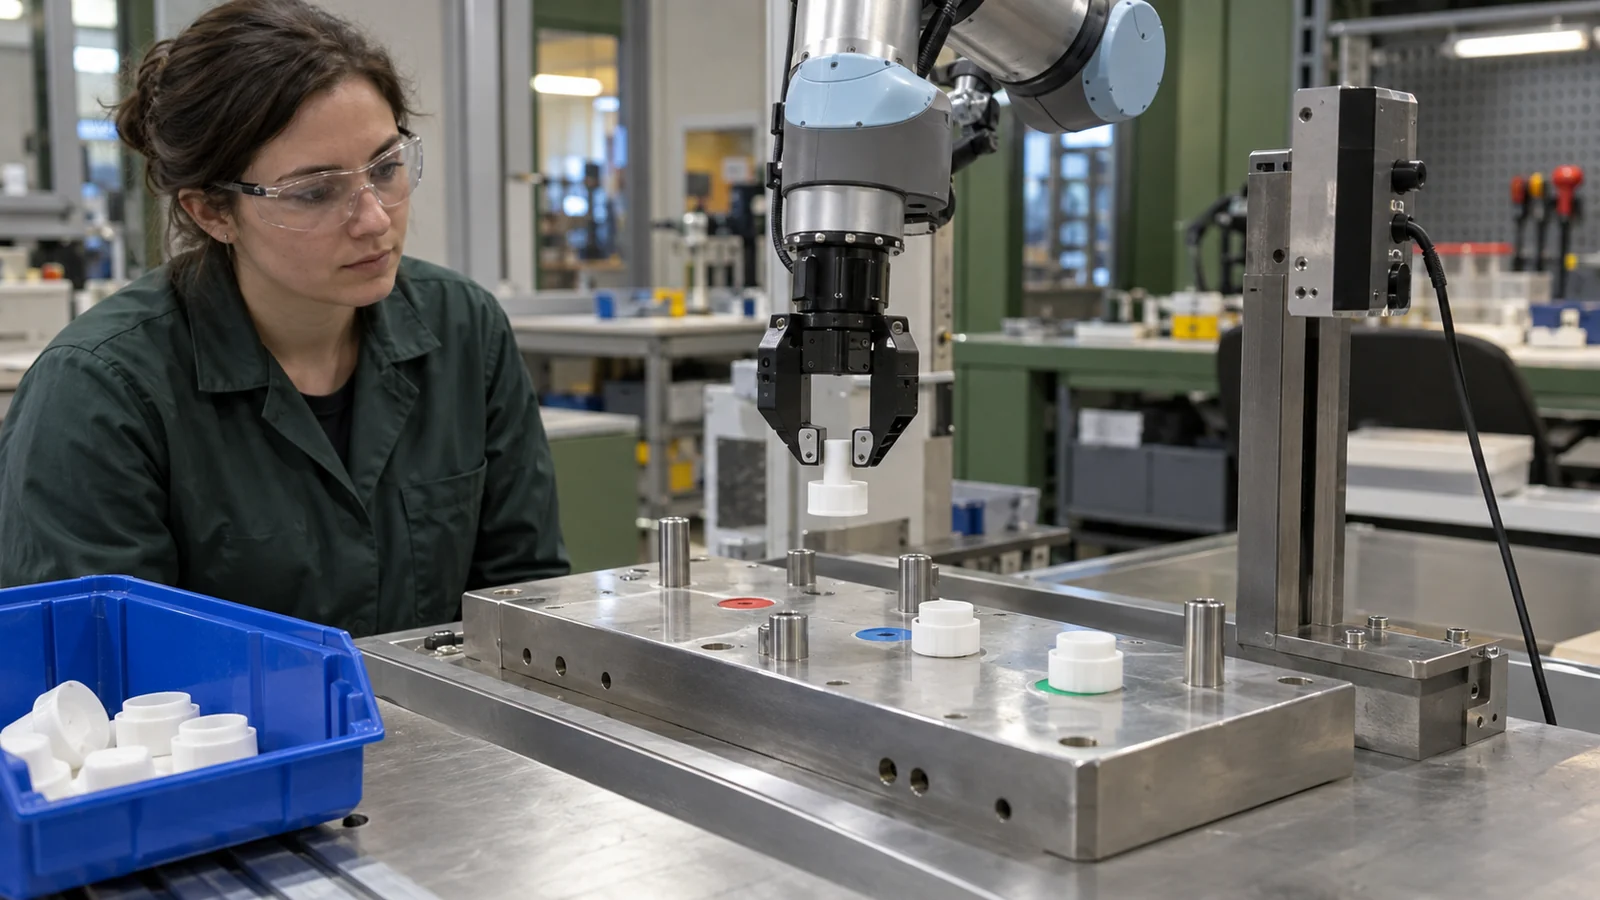
Mantenga el modo de fallo visible en el plan de pruebas. Si una pinza supera una comprobación de tracción estática pero pierde posición durante el movimiento rápido, la evidencia que falta es la retención dinámica, no simplemente una mayor dureza del material.
Elija entre el sobremoldeo y otras opciones
El sobremoldeo es útil cuando la interfaz blanda debe permanecer unida al componente rígido. No es automáticamente la opción de menor riesgo. Una almohadilla reemplazable puede simplificar el mantenimiento; un inserto de elastómero separado puede ser adecuado cuando importa la sustitución del material; una ruta de moldeo de dos materiales puede mejorar la repetibilidad cuando la geometría y un sistema de materiales compatibles lo permiten.
| Ruta | Útil cuando | Pregunta principal a resolver |
|---|---|---|
| Cara de contacto sobremoldeada | La capa blanda debe permanecer integrada con el cuerpo rígido | ¿Puede la interfaz soportar cargas reales de pelado, cizalladura y limpieza? |
| Almohadilla reemplazable | Las piezas de desgaste necesitan un reemplazo rápido o materiales de contacto diferentes | ¿El método de retención se mantendrá seguro sin desplazarse? |
| Pieza moldeada de dos materiales | Una interfaz continua y una producción integrada son prioridades | ¿Están establecidos la compatibilidad de materiales, la geometría y la secuencia de utillaje? |
Uso moldeo por inyección para robótica como el contexto de aplicación más amplio, y luego definir los requisitos propios de carga y contacto del gripper. Una página de sector no puede sustituir el DFM a nivel de pieza ni la validación de materiales.
Preguntas frecuentes
¿Mejora siempre el agarre un sobremolde más blando?
No. La fricción, la geometría de contacto, el estado de la superficie y la fuerza de las mordazas son importantes. Una capa más blanda puede deformarse o arrastrarse durante la liberación, así que pruebe la pieza terminada con piezas de trabajo representativas.
¿Puede el sobremoldeo adherirse a cualquier plástico rígido?
No. La adhesión depende de los grados exactos de material y de las condiciones de moldeo. Confirme la compatibilidad con los datos del proveedor y evalúe la retención mecánica cuando la unión sea incierta.
¿Qué debe incluirse en una solicitud de cotización (RFQ) para el moldeo de una pinza?
Envíe el modelo CAD, el material y grado del sustrato, la superficie de contacto, la carga útil y el perfil de movimiento, el entorno de servicio, la cantidad y los criterios de aceptación para deslizamiento, desgaste y marcado de piezas.