
고성능 전기차(EV) 배터리 시스템에는 고급 재료 하우징이 필요합니다.
올바른 엔지니어링 수지를 선택하는 것은 구조적 인성과 높은 절연 강도의 균형을 맞추는 데 핵심적인 역할을 합니다.
Covestro Bayblend FR3010은 고도로 집적된 배터리 부품을 성형하기 위한 업계 표준으로 자리 잡았습니다.
이 무할로겐 난연성 PC/ABS 블렌드를 가공하려면 온도와 전단에 대한 엄격한 제어가 필요합니다.
이 기술 데이터시트 및 가공 가이드는 신뢰할 수 있는 부품을 생산하는 데 필요한 핵심 성형 파라미터, 벤팅 요구 사항, 열화 방지 전략을 상세히 설명합니다.
목차
Covestro Bayblend FR3010이 배터리 부품에 선호되는 이유
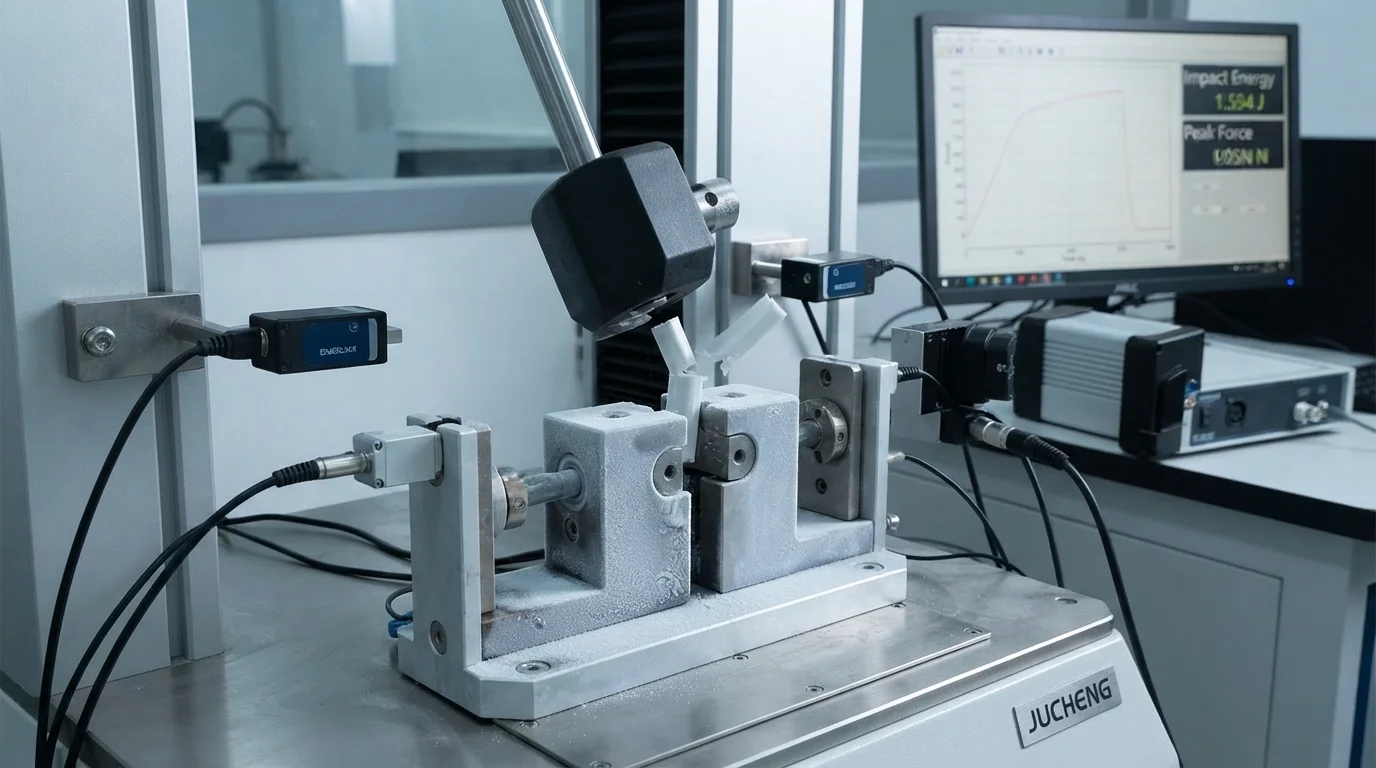
Covestro Bayblend FR3010은 충격 강도, 유동성, 안전 규정 준수의 균형 잡힌 프로파일을 제공합니다.
무할로겐 난연제는 환경 친화적이며 엄격한 유럽 REACH/RoHS 지침을 충족합니다.
이 PC/ABS 등급을 사용하여 구조 부품을 설계하면 국부적인 기계적 파손을 방지할 수 있습니다.
특히, EV 배터리 모듈용 사출 성형 Bayblend FR3010 에 대한 전문성이 매우 안정적인 물리적 특성을 확보합니다.
주요 소재 장점은 다음과 같습니다:
- 높은 충격 강도—무정형 PC/ABS는 저온에서도 우수한 연성 거동을 제공합니다.
- 난연성—할로겐 무첨가 첨가제는 1.5mm 벽 두께에서 UL94 V-0 안전 등급을 달성합니다.
- 최적 점도—우수한 유동 거동은 복잡한 다중 캐비티 구조 셀 캐리어의 충전을 가능하게 합니다.
- 치수 제어—예측 가능한 수축은 평평한 상부 인클로저 커버의 구조적 뒤틀림을 제한합니다.
고전압 열 이벤트 동안 균형 잡힌 기계적 거동이 중요합니다.
이 등급은 지속적인 구조적 진동 하에서 전파에 저항하여 원통형 셀을 안전하게 격리된 상태로 유지합니다.
결과적으로, 폴리머 프레임은 동적 차량 테스트 동안 전기적 이격 거리를 유지합니다.
Bayblend FR3010의 기술적 성형 파라미터
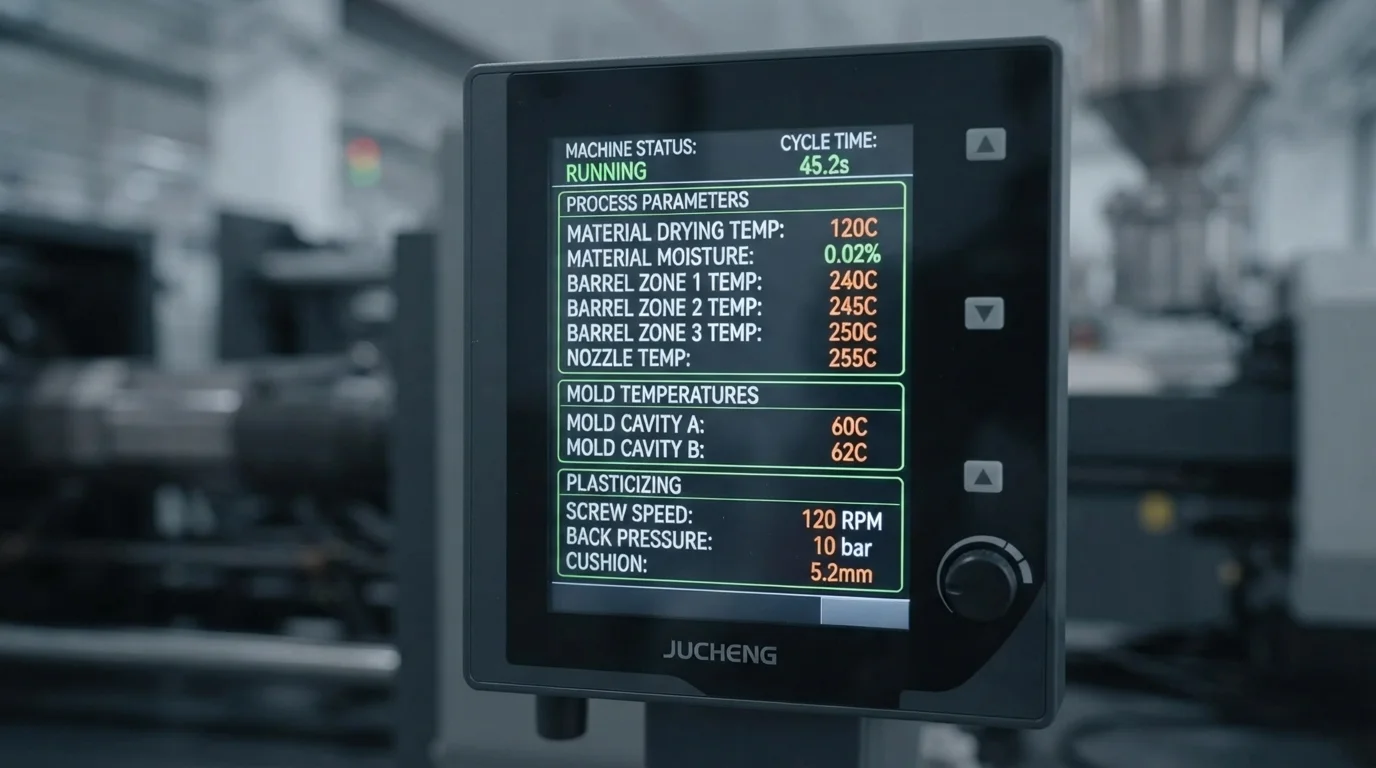
이 엔지니어링 수지를 가공하려면 정확한 파라미터가 필요합니다.
성공적인 EV 배터리 모듈용 사출 성형 Bayblend FR3010 가공을 위해서는 깨끗하고 수분이 없는 플라스틱 용융물이 필요합니다.
수분 흡수는 스플레이 마크와 같은 외관 결함을 유발하는 동시에 폴리머 사슬을 화학적으로 열화시킵니다.
따라서, 데시컨트 휠 호퍼 건조기는 원료 펠릿을 수분 함량 0.02% 미만으로 건조해야 합니다.
표면 스플레이와 잔류 응력을 방지하기 위해 금형 온도는 70°C에서 90°C로 유지해야 합니다.
올바른 용융 온도를 유지하면 분자 전단을 방지하면서 난연 성능을 보존할 수 있습니다.
캐비티 충전 중 사출 속도를 동적으로 조정하면 균일한 밀도를 보장할 수 있습니다.
| 매개변수 유형 | 목표 설정 | 작동 범위 | 핵심 관리점 |
|---|---|---|---|
| 건조 온도 | 100°C | 95°C – 105°C | 데시컨트 휠을 사용하여 4시간 동안 건조하십시오. |
| 용융 온도 | 270°C | 260°C – 280°C | 첨가제 연소를 방지하기 위해 290°C를 초과하지 마십시오. |
| 금형 온도 | 80°C | 70°C – 90°C | 응력 감소를 위해 온수 가열을 사용하십시오. |
| 사출 압력 | 100 MPa | 80 – 120 MPa | 캐비티 트랜스듀서를 실시간으로 모니터링하십시오. |
난연제 열화를 방지하기 위한 금형 및 벤팅 설계 팁
금형 설계자는 벤팅과 게이트 형상에 특별히 주의해야 합니다.
난연 첨가제는 극심한 전단이나 국부적인 과열에 노출되면 열화됩니다.
이러한 열화는 고품질 금형강을 부식시키는 산성 가스를 방출합니다.
따라서, 다음과 같은 민감한 파라미터는 EV 배터리 모듈용 사출 성형 Bayblend FR3010 최적화된 게이트 단면이 필요합니다.
핀 게이트 및 기타 고도로 제한적인 게이트 유형은 과도한 마찰 열을 발생시킵니다.
탭 게이트나 팬 게이트를 사용하면 용융 압력이 균일하게 분산되어 재료 열화를 방지합니다.
당사의 툴링 권장 사항은 다음과 같습니다:
- 게이트 직경 최적화—충분한 게이트 단면적을 확보하면 고압 사출 단계에서 과도한 전단 발열을 방지할 수 있습니다.
- 가스 배출 슬롯—파팅 라인을 따라 배기 채널을 통합하면 가스 갇힘을 방지하여 순수한 재료 화학을 유지합니다.
- 캐비티 표면 코팅—크롬 도금 또는 물리적 기상 증착을 적용하면 산성 FR 아웃게싱으로부터 코어 툴을 보호합니다.
- 코어 냉각 네트워크—물 흐름 경로를 최적화하면 폴리머 열화를 유발할 수 있는 국부적 핫스팟을 방지합니다.
궁극적으로 당사는 완전한 제품을 제조할 때 EV 배터리 모듈용 사출 성형 Bayblend FR3010 에 대한 경험을 성공적으로 적용합니다 EV용 맞춤형 플라스틱 배터리 하우징.
이 포괄적인 기술 실행은 다운스트림 부품 고장을 최소화합니다.
정밀 금형과 IATF 16949 인증 품질 시스템을 결합하여, JUCHENG은 신뢰할 수 있는 제조 솔루션을 제공합니다.
자주 묻는 질문 (FAQ)
Bayblend FR3010에 열풍 건조기 대신 제습 건조기가 필요한 이유는 무엇입니까?
제습 휠 건조기는 -40°C의 노점을 제공하며, 이는 PC/ABS의 주변 수분을 포집하는 데 필수적입니다.
열풍 건조기는 단순히 습한 공기를 순환시킬 뿐 분자 구조에서 물을 끌어내지 못합니다.
Proper drying prevents hydrolytic cleavage during the melting phase, preserving impact strength.
How do you prevent splay marks on the part surface?
Splay marks are caused by surface moisture or overheating.
Maintaining the moisture limit below 0.02% is the first critical step.
Additionally, slowing down the initial injection velocity prevents frictional shear splay on the cavity walls.
What tool steel is recommended for corrosive PC/ABS FR compounds?
Corrosive outgassing requires premium stainless steels like S136 hardened to HRC 48-52.
This steel offers superior resistance to corrosive phosphorus outgassing.
We also recommend chrome plating the mold face for extreme-volume production runs.