
多材料ポリマーハードウェアの予算策定には、初期の金型開発投資と大量生産時の部品製造コストのバランスを取る必要があります。調達マネージャーやエンジニアリングディレクターは、デュアルショット回転金型の初期ツーリング見積もりを検討する際に、資本コストの高さに驚くことがよくあります。マルチショット製造を初期ツーリング費用だけで評価すると、二次組立工数の大幅な削減を見落とし、誤解を招く財務像を生み出します。.
自動化されたシングルサイクル処理が手作業による接着、超音波溶着、ハンドリングスクラップをどのように排除するかを理解することで、チームは正確な資本回収期間を算出できます。本商業エンジニアリングガイドでは、ツーリングの非反復エンジニアリング(NRE)要因、ボリューム損益分岐曲線、および実用的なDfMコスト削減手法を詳しく解説します。.
ツーリング投資(2K回転金型)対 組立工数削減
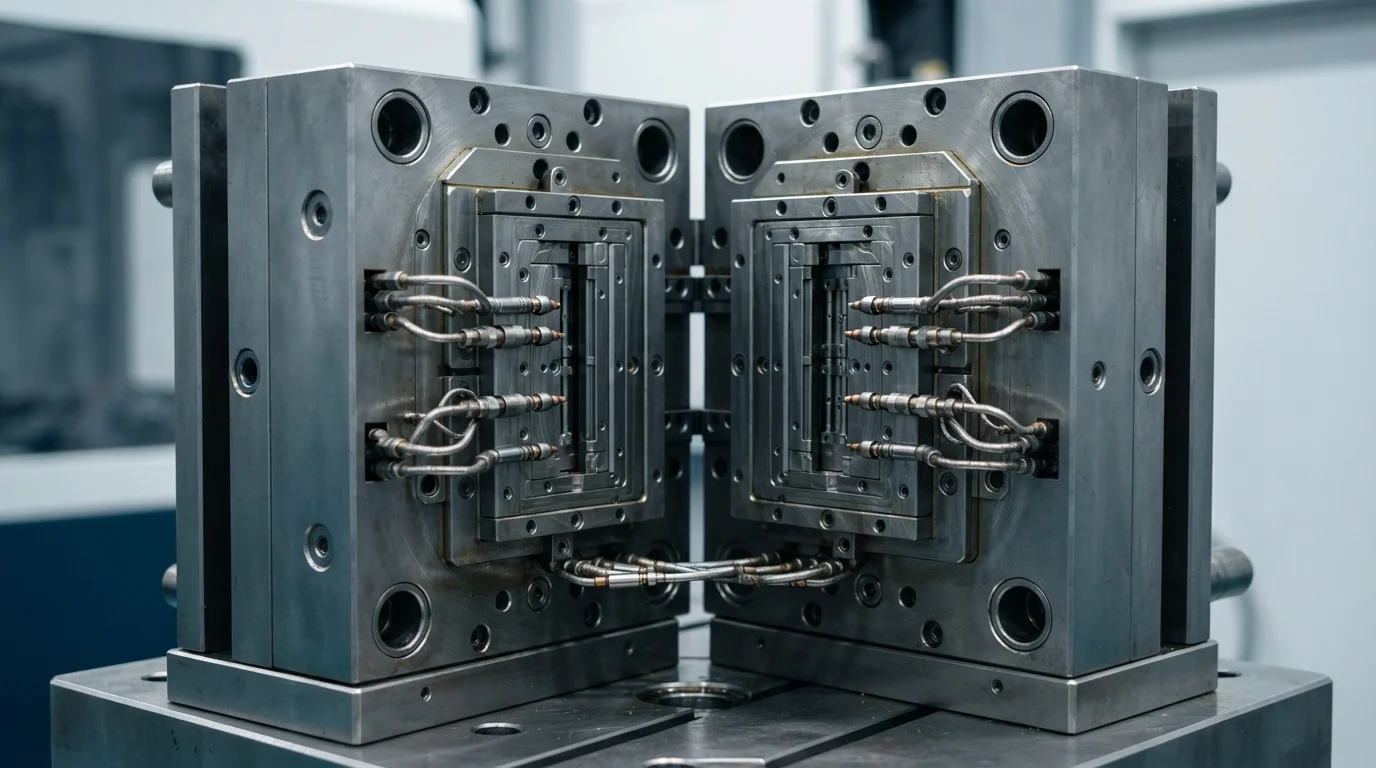
見積もり ツーショット射出成形コスト は、初期資本コミットメントと反復的な部品組立工数費のバランスを取る必要があります。カスタム 回転式2Kツーリング の構築には、180度インデックス回転テーブル機構、デュアルホットランナーマニホールド、独立キャビティシャットオフを備えた複雑な金型ベースが必要です。初期ツーリングNRE費用は通常$25,000~$75,000以上に達し、標準的な単一材料射出成形金型よりも高い資本閾値を示します。.
しかし、シングルプレス2K処理は劇的に低い 個別部品単価 大量シリーズ製造を超えて。手作業による二次組立、治具メンテナンス、検査工数を排除することで、生産拡大に伴い初期工具投資を迅速に回収できます。.
損益分岐数量:2K成形はいつオーバーモールディングより安くなるのか?
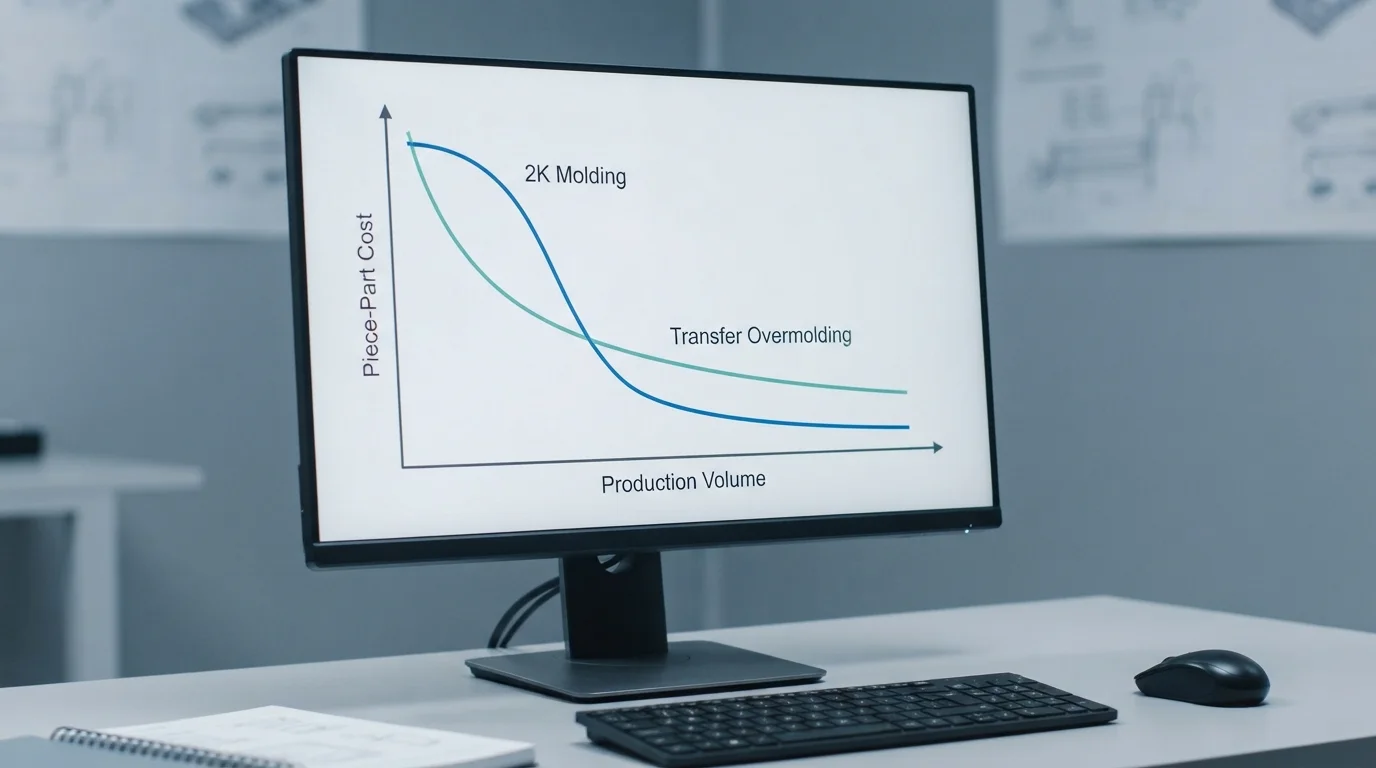
二色射出成形のコスト動向を生産量階層別に分析すると、明確な 損益分岐数量閾値. が明らかになります。二段階トランスファーオーバーモールディングは、初期工具投資が低いため、1,000~20,000個の低~中量生産では経済的です。年間生産量が50,000個を超えると、2Kロータリー成形が大幅に安くなる財務上の転換点となります。.
剛性 ポリカーボネート(PC) フレームと柔軟な TPE シールを単一の2Kプレスサイクル内で成形することで、サイクル時間を40%削減します。以下の表1は、年間生産量階層別の総生産コストモデリングを示しています:
| 年間生産量 | 二段階トランスファーオーバーモールディングコスト | シングルプレス二色成形(2K)コスト | 部品あたりコスト(2K対トランスファー) | 最適な製造判断 |
|---|---|---|---|---|
| 5,000個(試作/パイロット) | $12,000 工具費 + $3.50/ユニット(合計 $29,500) | $35,000 工具費 + $1.20/ユニット(合計 $41,000) | +$2.30/部品(2Kの方が高価) | 二段階トランスファーオーバーモールディングを選択 |
| 25,000ユニット(中量スケーリング) | $15,000 工具費 + $2.80/ユニット(合計 $85,000) | $38,000 工具費 + $1.00/ユニット(合計 $63,000) | -$0.88/部品(2Kで損益分岐) | ツーショット2K成形へ移行 |
| 100,000ユニット(大量生産) | $20,000 工具費 + $2.40/ユニット(合計 $260,000) | $42,000 工具費 + $0.65/ユニット(合計 $107,000) | -$1.53/部品(総コスト58%削減) | ツーショット2K成形が最大のROIを実現 |
2K工具予算を削減するDfM最適化
金型鋼を切削する前に、予防的なDfMエンジニアリングガイドラインを展開することで、大幅な資本節約が実現します。簡素化する シャットオフランド形状 平坦な90度のシーリングショルダーを設計することで、高コストな3D輪郭EDM加工を回避できます。両方の材料層にわたって均一な肉厚を設計することで、局所的な冷却遅延を回避し、毎時のプレススループットを最大化します。.
CADモデリング中に2ショット射出成形のコスト要因を評価することで、複雑なサイドアクションスライダーを排除し、金型の複雑さを20%削減します。.
コアツールコスト削減のルールには以下が含まれます:
- 抜き勾配に沿ったシャットオフ設計—平坦な90度のシャットオフランドを設計することで、複雑なサイドアクションスライド機構を排除します。.
- 肉厚バランス—両方の材料にわたって均一な1.5 mmから2.5 mmの肉厚を維持することで、サイクル冷却時間を短縮します。.
- ゲート位置の統合—ホットランナードロップを対称的に配置することで、メルト充填をバランスさせ、マニホールドゾーンのコストを最小化します。.
- 標準化されたロータリー金型ベース—標準化されたMUDロータリーマスターフレームを活用することで、生鋼板の調達費用を削減します。.
コスト効率の高い2Kツーリング&モールディングにJUCHENGを選ぶ理由
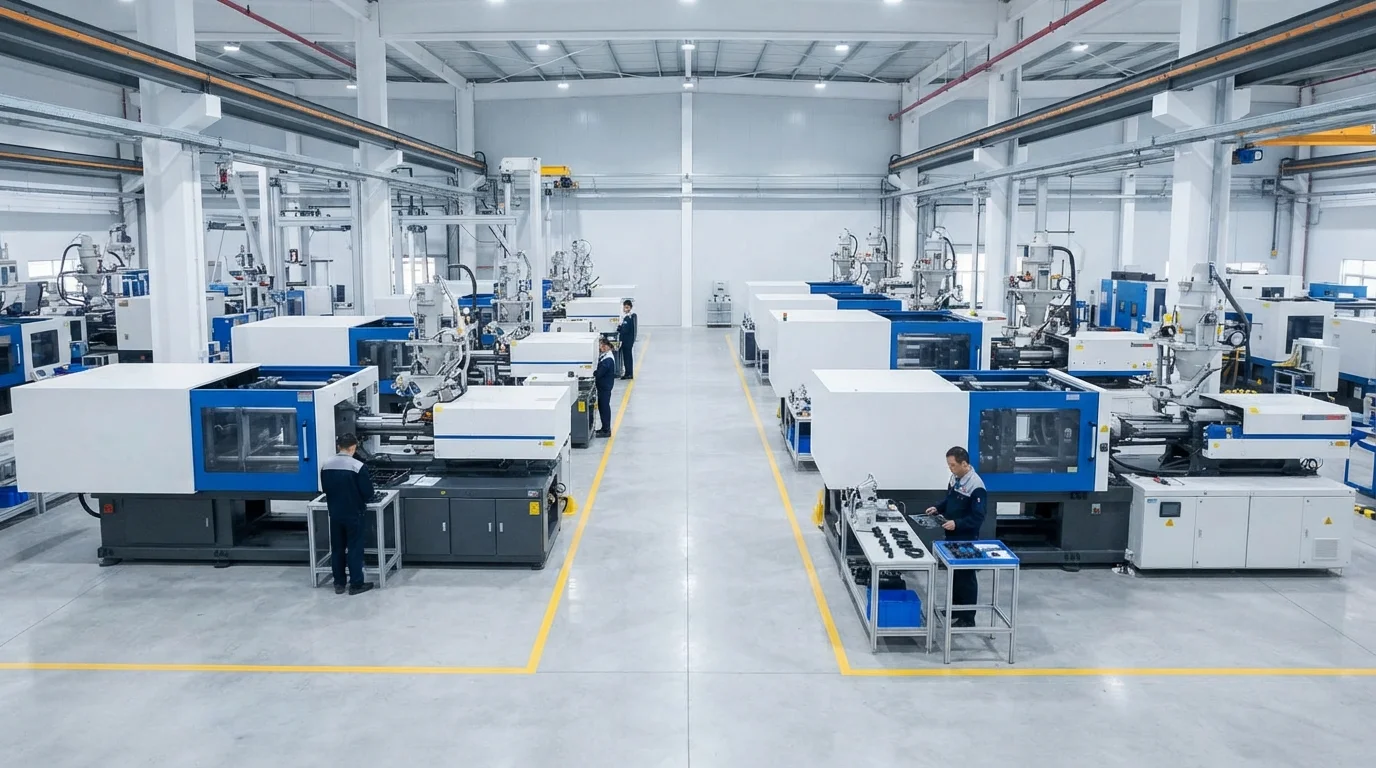
JUCHENGとの提携により、15Tから3000Tの型締力を持つ35台以上の自動射出プレス機を備えた先進的な製造施設を利用できます。25台の5軸CNCマシンを備えた社内ツールルームを運営することで、金型コアを硬化した S136ステンレス鋼 または H13工具鋼, 1,000,000サイクルにわたってフラッシュのないシールを保証します。.
当社のエンジニアリングチームは、すべてのCAD提出に対して無料の24時間DfMレビューを提供し、鋼材を切削する前に基板の肉厚、抜き勾配、シャットオフの実現可能性を分析します。IATF 16949およびISO 13485に認証された品質マネジメントシステムが、すべてのマルチショット生産を支え、自動車プログラム向けに完全なPPAPレベル3文書を提供します。2ショット射出成形のコストを評価することは、調達チームがツーリングROIを正当化するのに役立ちます。 ツーショット射出成形.
よくある質問 (FAQ)
ツーショット2K射出成形金型の一般的なツーリングコストはいくらですか?
ツーショット2K射出成形金型のツーリングコストは、部品サイズ、キャビティ数、回転機構の複雑さに応じて、通常$25,000から$75,000以上です。高い初期ツーリング費用は、サイクルタイムの短縮と二次手作業組立工数のゼロによって正当化されます。.
ツーショット成形はどのようにして個々の部品の単位製造コストを削減しますか?
ツーショット成形は、2回の材料射出を1回の自動プレスサイクルに統合します。手作業による部品移送、二次的な接着剤塗布、超音波溶着、選別工数を排除することで、量産時の直接部品コストを30%から50%削減します。.
2K成形とオーバーモールドの損益分岐生産量はどれくらいですか?
損益分岐点は通常、約20,000から50,000ユニットです。20,000ユニット未満では、初期ツーリングNREが低いため、2ステップトランスファーオーバーモールドの方が経済的です。50,000ユニットを超えると、2K回転成形が大幅な総コスト削減をもたらします。.
部品設計の複雑さは2K金型開発費用にどのように影響しますか?
複雑な3Dパーティングライン、深いアンダーカット、輪郭のあるシャットオフ面は、CNCフライス加工時間とEDM電極製作コストを増加させます。平坦な90度のシャットオフランドと抜き勾配に沿った形状を設計することで、金型製作をシンプルかつ経済的に保つことができます。.
再生樹脂を使用することで2K生産の材料コストを削減できますか?
主たる剛性基材(ABSやPPなど)に再生樹脂をブレンドすると、材料コストを10%から20%削減できます。ただし、二次的なエラストマーオーバーモールド(TPE/TPU)には、最大限の化学的結合を確保し表面のスプレーを防ぐために、バージン材料を使用すべきです。.
2Kツーリング予算を管理するために、24時間のDfMレビューが重要なのはなぜですか?
早期のDfMレビューを実施することで、CADモデルがまだデジタルの段階で、不均一な肉厚、鋭い角、シャットオフの干渉を検出できます。金型鋼を切削する前に形状を修正することで、高額な金型の手直し、ツーリングの変更、プロジェクト立ち上げの遅延を排除できます。.