
Presupuestar para hardware de polímero multimaterial requiere equilibrar las inversiones iniciales en el desarrollo de moldes frente a la economía de fabricación de piezas a gran volumen. Los gerentes de compras y directores de ingeniería frecuentemente se enfrentan a una sorpresa por el costo de capital al revisar las cotizaciones iniciales de utillaje para moldes rotativos de doble disparo. Evaluar la fabricación de múltiples disparos estrictamente a través de los gastos iniciales de utillaje crea un panorama financiero engañoso, ignorando reducciones drásticas en la mano de obra de ensamblaje secundario.
Comprender cómo el procesamiento automatizado de un solo ciclo elimina el pegado manual, la soldadura ultrasónica y el manejo de desperdicios permite a los equipos calcular períodos precisos de recuperación de capital. Esta guía de ingeniería comercial desglosa los impulsores de la ingeniería no recurrente (NRE) del utillaje, las curvas de punto de equilibrio por volumen y los métodos prácticos de reducción de costos de DfM.
Inversión en utillaje (moldes rotativos 2K) vs. ahorros en mano de obra de ensamblaje
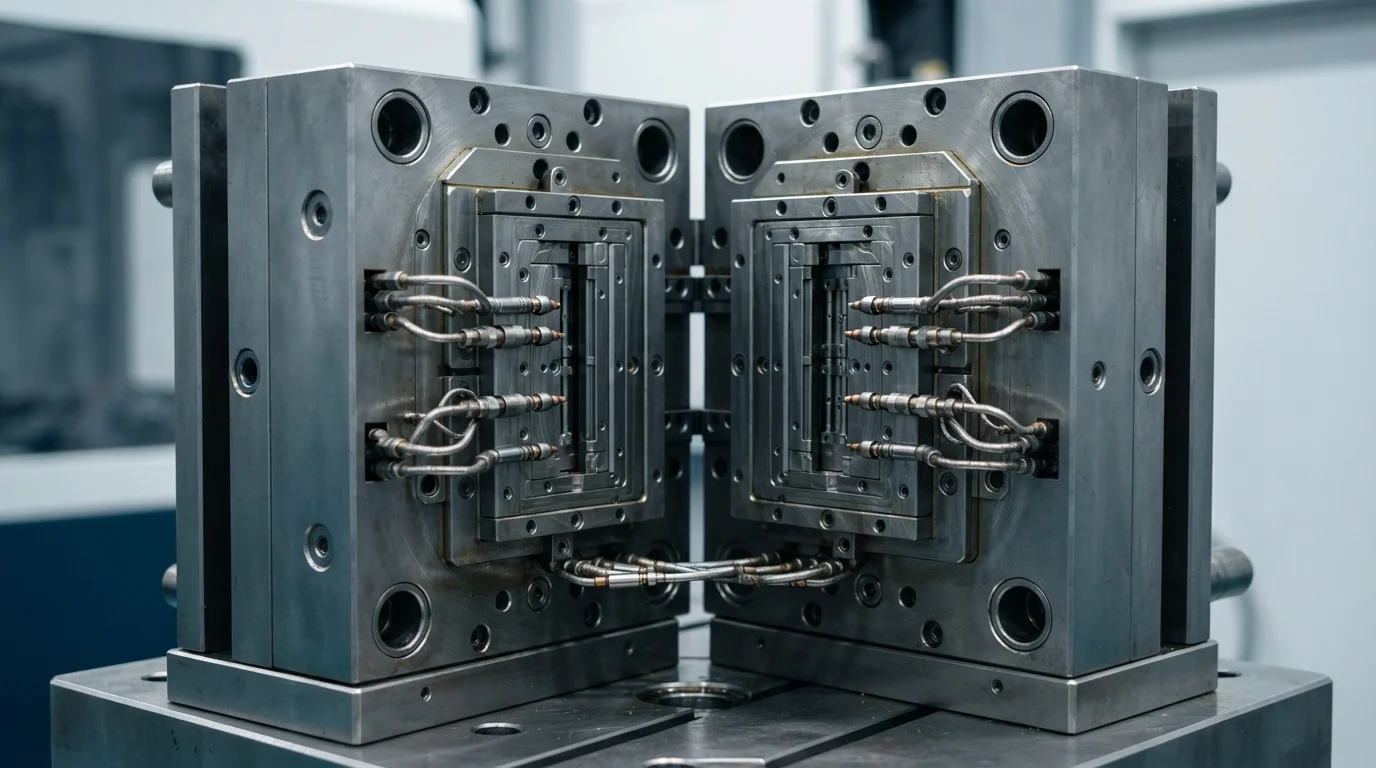
Estimación costo de moldeo por inyección de dos disparos requiere equilibrar los compromisos de capital iniciales frente a los gastos recurrentes de mano de obra por pieza. Construir herramientas rotativas 2K requiere bases de molde personalizadas equipadas con mecanismos de mesa giratoria de indexación de 180 grados, múltiples colectores de canal caliente duales y cierres de cavidad independientes. Los gastos iniciales de NRE de utillaje típicamente oscilan entre $25,000 y $75,000+, lo que representa un umbral de capital más alto que los moldes de inyección estándar de un solo material.
Sin embargo, el procesamiento 2K de una sola prensa ofrece un costo unitario por pieza sobre la fabricación en serie de gran volumen. La eliminación del ensamblaje secundario manual, el mantenimiento de utillajes y la mano de obra de inspección recupera rápidamente el capital inicial de utillaje a medida que escala la producción.
Volumen de equilibrio: ¿Cuándo se vuelve más económico el moldeo 2K que el sobremoldeo?
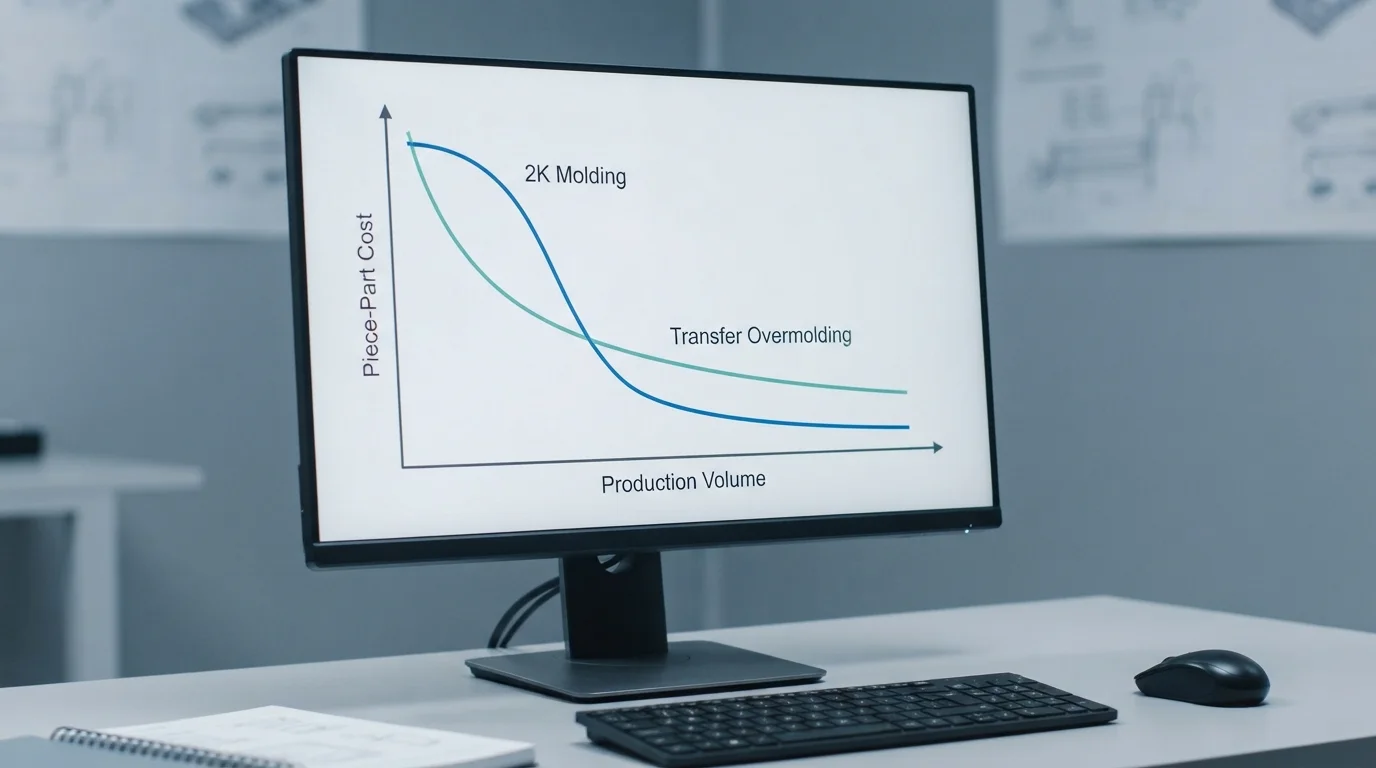
El análisis de la dinámica de costos del moldeo por inyección de dos disparos a través de niveles de volumen revela un claro umbral de volumen de equilibrio. El sobremoldeo de transferencia en dos pasos sigue siendo económico para volúmenes de bajo a medio de 1.000 a 20.000 unidades porque el capital inicial de utillaje es menor. Los volúmenes de producción anual superiores a 50.000 unidades marcan el punto de inflexión financiero en el que el moldeo rotativo 2K se vuelve significativamente más económico.
Marcos rígidos policarbonato (PC) y sellos flexibles TPE moldeados dentro de un solo ciclo de prensa 2K reduce la duración del ciclo en 40%. La Tabla 1 a continuación describe el modelado del costo total de producción en distintos niveles de volumen anual:
| Volumen de producción anual | Costo del sobremoldeo de transferencia en dos pasos | Costo del moldeo de dos disparos (2K) en una sola prensa | Costo por pieza (2K vs transferencia) | Decisión óptima de fabricación |
|---|---|---|---|---|
| 5.000 unidades (prototipo / piloto) | $12.000 de utillaje + $3,50/unidad ($29.500 en total) | $35,000 en utillaje + $1.20/unidad ($41,000 en total) | +$2.30/pieza (2K es más caro) | Seleccionar sobremoldeo de transferencia de dos pasos |
| 25,000 unidades (escalado de volumen medio) | $15,000 en utillaje + $2.80/unidad ($85,000 en total) | $38,000 en utillaje + $1.00/unidad ($63,000 en total) | -$0.88/pieza (2K alcanza el punto de equilibrio) | Transición al moldeo Two-Shot 2K |
| 100,000 unidades (gran volumen masivo) | $20,000 en utillaje + $2.40/unidad ($260,000 en total) | $42,000 en utillaje + $0.65/unidad ($107,000 en total) | -$1.53/pieza (58% de ahorro total en costos) | El moldeo Two-Shot 2K ofrece el máximo ROI |
Optimización DfM para reducir los presupuestos de utillaje 2K
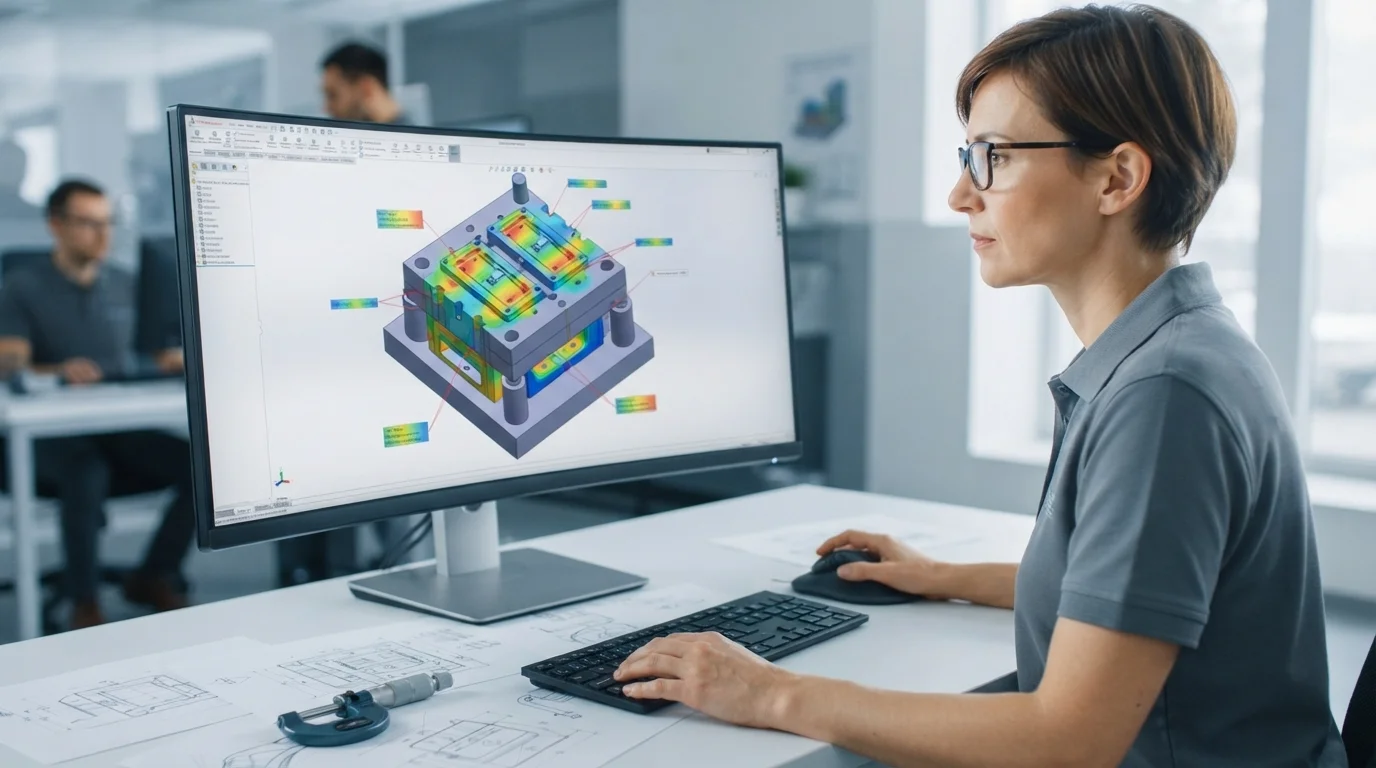
Implementar directrices de ingeniería DfM proactivas antes de cortar el acero del molde genera importantes ahorros de capital. Simplificar geometría de la superficie de cierre al diseñar hombros de sellado planos de 90 grados se evita el costoso mecanizado por EDM de contornos 3D. Diseñar espesores de pared uniformes en ambas capas de material evita retrasos de enfriamiento localizados, maximizando el rendimiento horario de la prensa.
Evaluar dos factores de costo de moldeo por inyección de dos disparos durante el modelado CAD elimina los complejos deslizadores de acción lateral, reduciendo la complejidad del molde en 20%.
Las reglas de reducción de costos del utillaje central incluyen:
- Diseño de cierre en línea de desmoldeo—Diseñar superficies de cierre planas de 90 grados elimina los complejos mecanismos de deslizamiento de acción lateral.
- Equilibrio del espesor de pared—Mantener un espesor de pared uniforme de 1,5 mm a 2,5 mm en ambos materiales acorta los tiempos de enfriamiento del ciclo.
- Consolidación de la ubicación de las entradas—Posicionar las boquillas de canal caliente de forma simétrica equilibra el llenado de la masa fundida y minimiza los costos de la zona del distribuidor.
- Bases de molde rotativas estandarizadas—Utilizar marcos maestros rotativos MUD estandarizados reduce los gastos de adquisición de placas de acero en bruto.
Por qué elegir JUCHENG para utillaje y moldeo 2K rentables
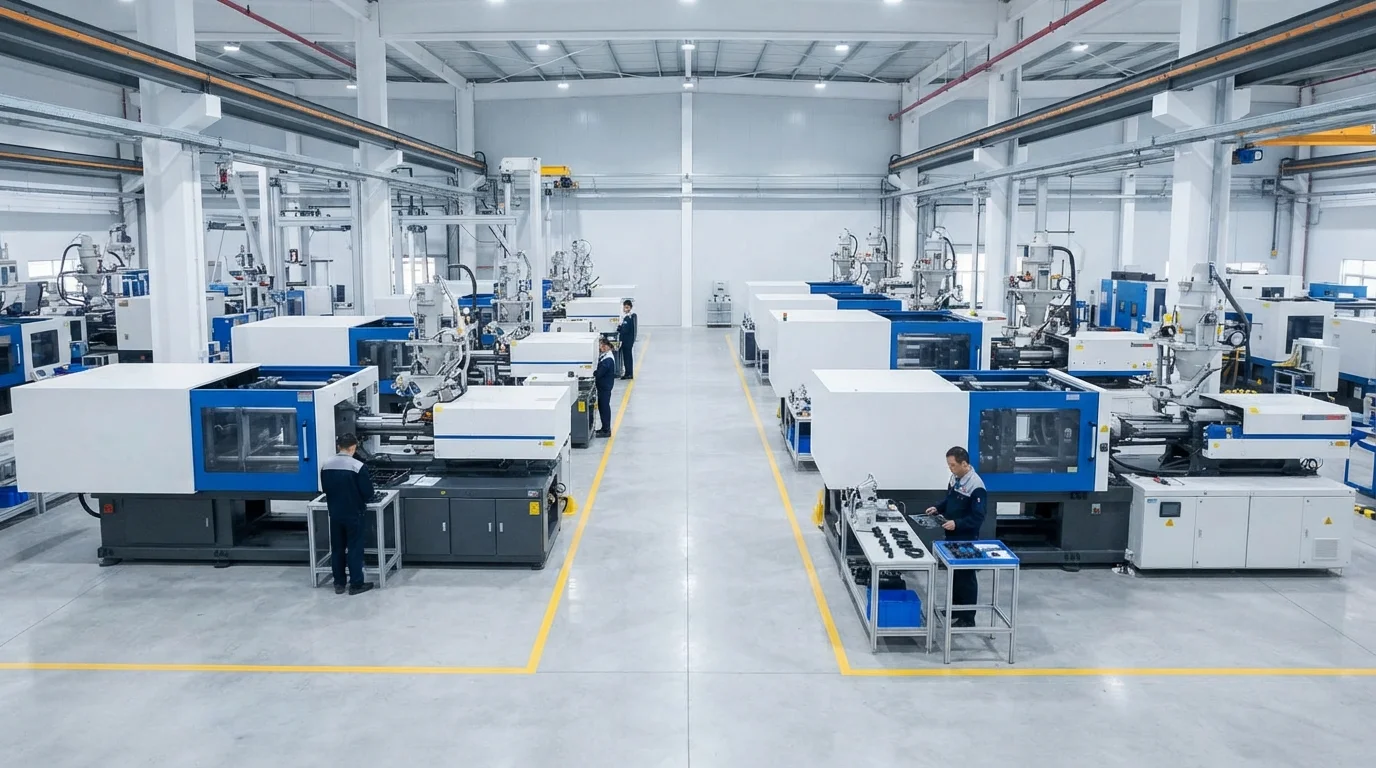
Asociarse con JUCHENG brinda acceso a una instalación de fabricación avanzada que alberga más de 35 prensas de inyección automatizadas con una fuerza de cierre de 15T a 3000T. Operar un taller de utillaje interno con 25 juegos de máquinas CNC de 5 ejes corta los núcleos de molde a partir de acero endurecido acero inoxidable S136 o acero para herramientas H13, garantizando un sellado sin rebabas durante más de 1.000.000 de ciclos.
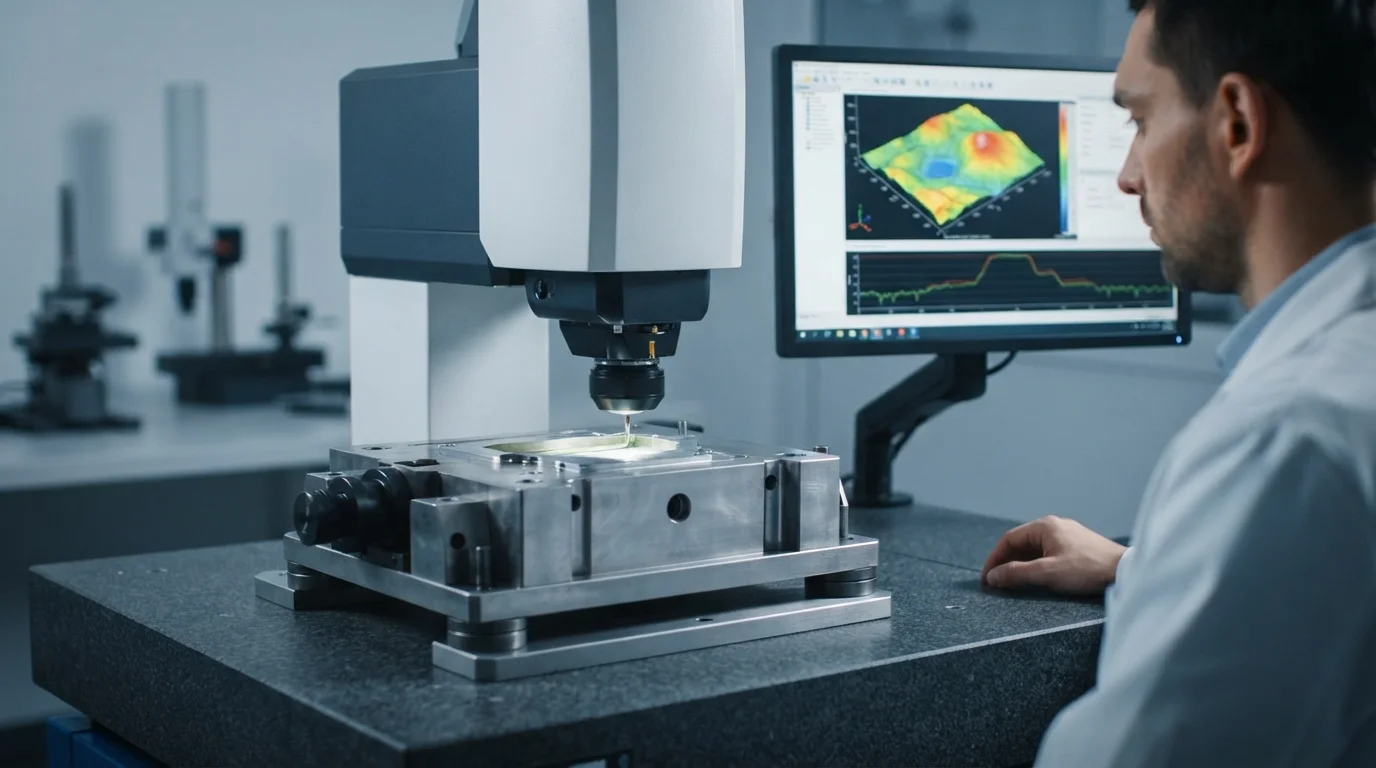
Nuestro equipo de ingeniería ofrece una revisión DfM gratuita de 24 horas para cada envío de CAD, analizando el espesor de pared del sustrato, los ángulos de desmoldeo y la viabilidad de cierre antes de cortar el acero. Los sistemas de gestión de calidad certificados según IATF 16949 e ISO 13485 respaldan cada producción de moldeo multi-material, ofreciendo documentación completa PPAP Nivel 3 para programas automotrices. Evaluar el costo de moldeo por inyección de dos materiales ayuda a los equipos de compras a justificar el ROI del utillaje de moldeo por inyección de dos disparos.
Preguntas frecuentes (FAQ)
¿Cuál es el costo típico de utillaje para un molde de inyección 2K de dos materiales?
Los costos de utillaje para moldes de inyección 2K de dos materiales suelen oscilar entre $25,000 y $75,000+ según el tamaño de la pieza, el número de cavidades y la complejidad del mecanismo rotativo. Los mayores gastos iniciales de utillaje se justifican por tiempos de ciclo más cortos y cero mano de obra de ensamblaje manual secundario.
¿Cómo reduce el moldeo de dos materiales los costos unitarios de fabricación por pieza?
El moldeo de dos materiales combina dos inyecciones de material en un único ciclo de prensa automatizado. La eliminación de la transferencia manual de piezas, el encolado adhesivo secundario, la soldadura ultrasónica y la mano de obra de clasificación reduce los costos directos por pieza entre 30% y 50% en producción en volumen.
¿Cuál es el volumen de producción de equilibrio para el moldeo 2K frente al sobremoldeo?
El punto de equilibrio suele situarse en torno a 20,000 a 50,000 unidades. Por debajo de 20,000 unidades, el sobremoldeo por transferencia de dos pasos es más económico debido a un menor NRE inicial de utillaje. Por encima de 50,000 unidades, el moldeo rotativo 2K ofrece importantes ahorros de costo total.
¿Cómo influye la complejidad del diseño de la pieza en los gastos de desarrollo del molde 2K?
Las líneas de partición 3D complejas, los contrasalidas profundos y las superficies de cierre contorneadas aumentan el tiempo de fresado CNC y los costos de fabricación de electrodos de EDM. Diseñar superficies de cierre planas de 90 grados y características de línea de desmoldeo mantiene la construcción del molde simple y económica.
¿Puede el uso de resina molida ayudar a reducir los costos de material de producción 2K?
La mezcla de resina molida en el sustrato rígido primario (como ABS o PP) puede reducir los costos de material entre 10% y 20%. Sin embargo, los sobremoldes elastoméricos secundarios (TPE/TPU) deben utilizar material virgen para garantizar la máxima adhesión química y prevenir el deslustre superficial.
¿Por qué es crucial una revisión DfM de 24 horas para controlar los presupuestos de utillaje 2K?
Realizar una revisión DfM temprana detecta espesores de pared desiguales, esquinas afiladas e interferencias de cierre mientras el modelo CAD aún es digital. Corregir la geometría antes de cortar el acero del molde elimina costosas reelaboraciones del molde, modificaciones del utillaje y retrasos en el lanzamiento del proyecto.