
Orçar hardware polimérico multimaterial exige equilibrar os investimentos iniciais no desenvolvimento de moldes com a economia de fabricação de peças em alto volume. Gerentes de compras e diretores de engenharia frequentemente se deparam com choque com o custo de capital ao revisar cotações iniciais de ferramental para moldes rotativos de duplo disparo. Avaliar a fabricação multi-disparo estritamente pelos gastos iniciais com ferramental cria um quadro financeiro enganoso, ignorando reduções drásticas na mão de obra de montagem secundária.
Compreender como o processamento automatizado de ciclo único elimina colagem manual, soldagem ultrassônica e manuseio de refugo permite que as equipes calculem períodos precisos de retorno do capital. Este guia de engenharia comercial detalha os fatores de engenharia não recorrente (NRE) do ferramental, as curvas de equilíbrio de volume e os métodos práticos de redução de custos de DfM.
Investimento em Ferramental (Moldes Rotativos 2K) vs. Economia com Mão de Obra de Montagem
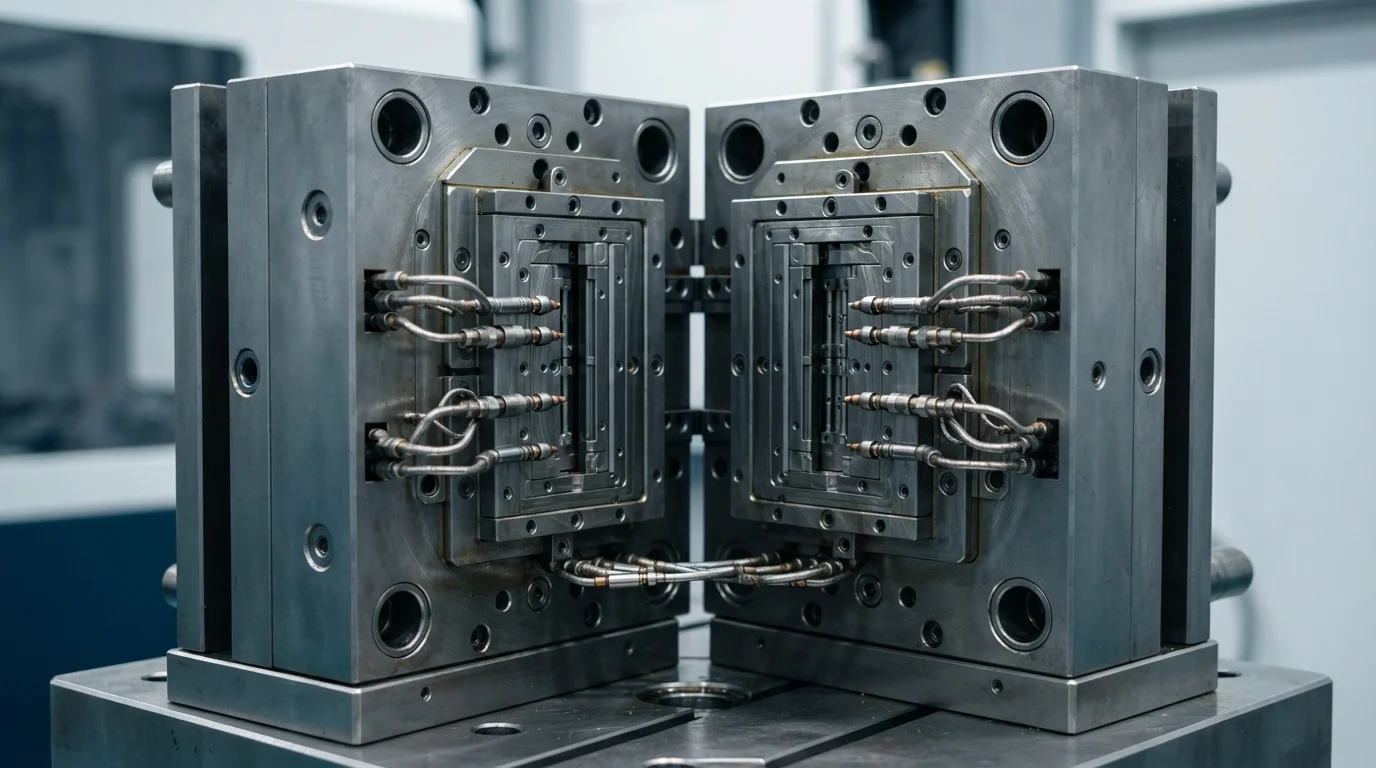
Estimativa custo de moldagem por injeção de dois disparos exige equilibrar compromissos de capital iniciais com despesas recorrentes de mão de obra por peça. Construir moldes personalizados ferramentaria rotativa 2K exige bases de molde complexas equipadas com mecanismos de mesa giratória de indexação de 180 graus, coletores de canal quente duplos e fechamentos de cavidade independentes. As despesas iniciais de NRE de ferramental normalmente variam de $25.000 a $75.000+, representando um limite de capital mais alto do que os moldes de injeção de material único padrão.
No entanto, o processamento 2K em prensa única proporciona um custo unitário por peça drasticamente menor na fabricação de séries em alto volume. Eliminar a montagem secundária manual, a manutenção de dispositivos e a mão de obra de inspeção recupera rapidamente o capital inicial do ferramental à medida que a produção escala.
Volume de Equilíbrio: Quando a Moldagem 2K Se Torna Mais Barata que a Sobremoldagem?
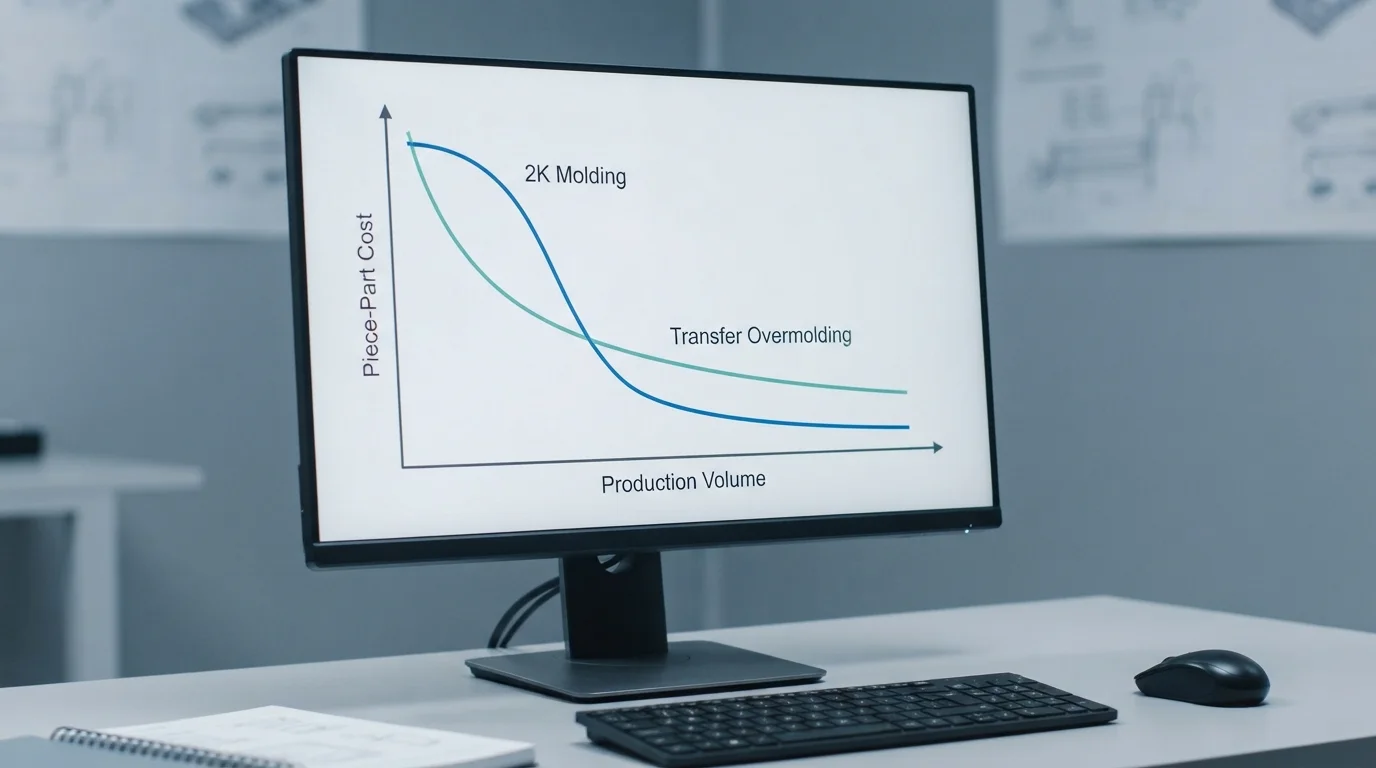
A análise da dinâmica de custos da moldagem por injeção de dois disparos em diferentes faixas de volume revela um claro limiar de volume de equilíbrio. A sobremoldagem por transferência em duas etapas permanece econômica para volumes de baixo a médio, de 1.000 a 20.000 unidades, porque o capital inicial de ferramental é menor. Volumes de produção anual superiores a 50.000 unidades marcam o ponto de virada financeiro em que a moldagem rotativa 2K se torna significativamente mais barata.
Moldar estruturas rígidas policarbonato (PC) e vedações flexíveis TPE dentro de um único ciclo de prensa 2K reduz a duração do ciclo em 40%. A Tabela 1 abaixo descreve a modelagem do custo total de produção em diferentes faixas de volume anual:
| Volume de Produção Anual | Custo da Sobremoldagem por Transferência em Duas Etapas | Custo da Moldagem de Dois Disparos (2K) em Prensa Única | Custo por Peça (2K vs Transferência) | Decisão Ideal de Fabricação |
|---|---|---|---|---|
| 5.000 Unidades (Protótipo / Piloto) | $12.000 Ferramental + $3,50/unidade ($29.500 total) | $35.000 Ferramental + $1,20/unidade ($41.000 total) | +$2,30/peça (2K é mais caro) | Selecionar Moldagem por Transferência de Dois Passos |
| 25.000 Unidades (Escala de Volume Médio) | $15.000 Ferramenta + $2,80/unidade ($85.000 total) | $38.000 Ferramenta + $1,00/unidade ($63.000 total) | -$0,88/peça (2K atinge o ponto de equilíbrio) | Transição para Moldagem 2K de Dois Disparos |
| 100.000 Unidades (Alto Volume em Massa) | $20.000 Ferramenta + $2,40/unidade ($260.000 total) | $42.000 Ferramenta + $0,65/unidade ($107.000 total) | -$1,53/peça (58% Economia Total de Custos) | Moldagem 2K de Dois Disparos Oferece ROI Máximo |
Otimização DfM para Reduzir Orçamentos de Ferramentas 2K
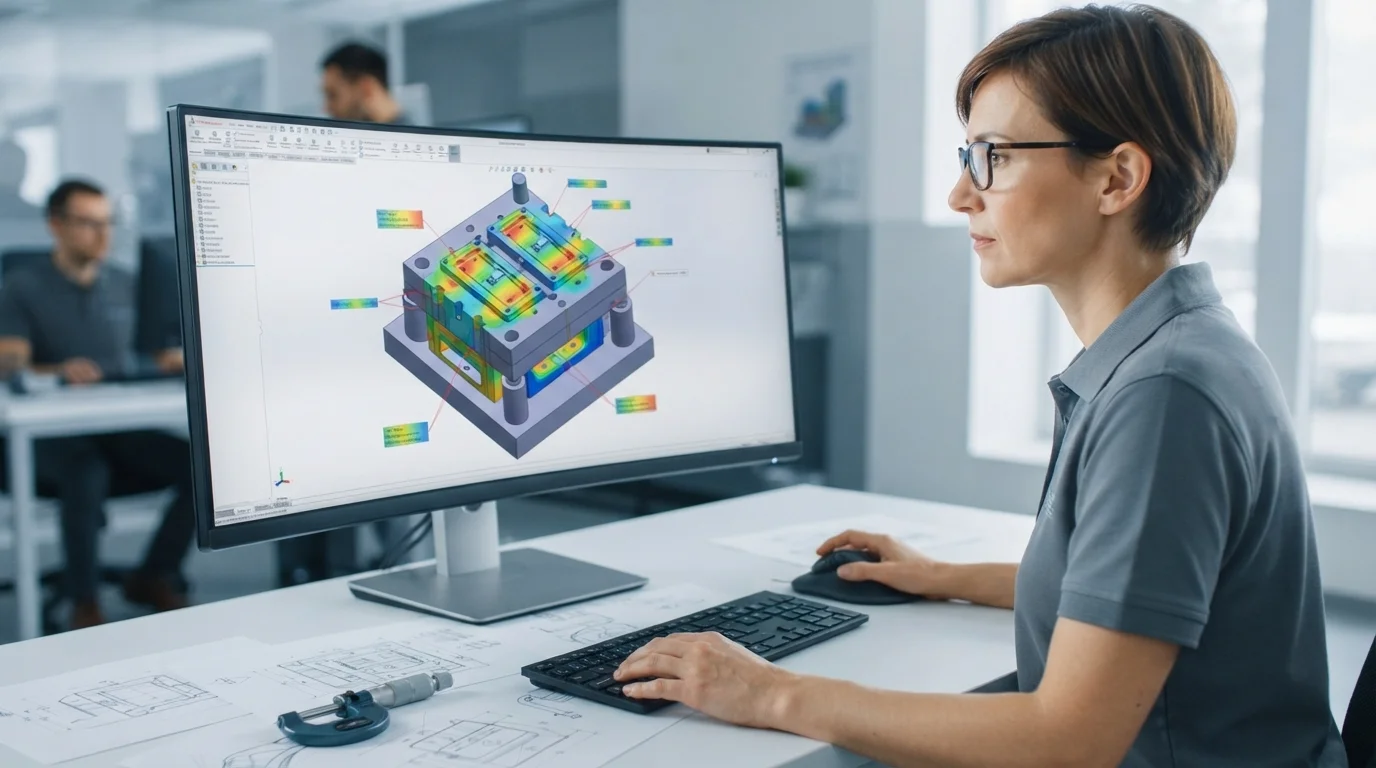
A aplicação proativa de diretrizes de engenharia DfM antes de cortar o aço do molde gera economias de capital substanciais. Simplificar a geometria da terra de fechamento ao projetar ombros de vedação planos de 90 graus, evita-se a dispendiosa usinagem EDM de contorno 3D. Projetar espessuras de parede uniformes em ambas as camadas de material evita atrasos de resfriamento localizados, maximizando a produtividade horária da prensa.
Avaliar os fatores de custo da moldagem por injeção de dois disparos durante a modelagem CAD elimina sliders de ação lateral complexos, reduzindo a complexidade do molde em 20%.
As regras principais de redução de custo de ferramental incluem:
- Projeto de shut-off na linha de extração—Projetar superfícies de shut-off planas de 90 graus elimina mecanismos complexos de deslizamento de ação lateral.
- Equilíbrio da espessura de parede—Manter espessura de parede uniforme de 1,5 mm a 2,5 mm em ambos os materiais encurta os tempos de resfriamento do ciclo.
- Consolidação da localização do gate—Posicionar as quedas do hot runner simetricamente equilibra o preenchimento do fundido e minimiza os custos da zona do manifold.
- Bases de molde rotativas padronizadas—Utilizar quadros mestres rotativos MUD padronizados reduz as despesas de aquisição de placas de aço bruto.
Por que escolher a JUCHENG para ferramental e moldagem 2K econômicos
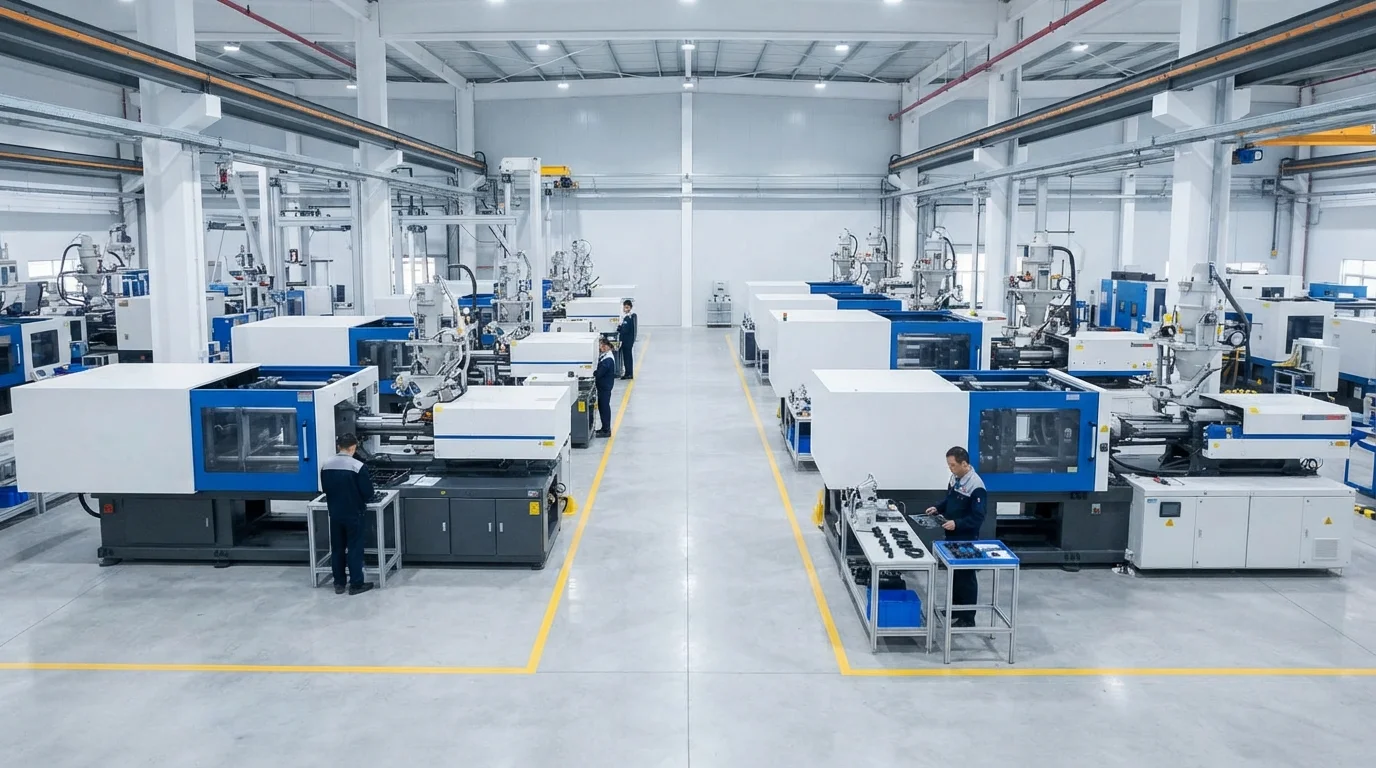
Fazer parceria com a JUCHENG proporciona acesso a uma instalação de fabricação avançada que abriga mais de 35 prensas de injeção automatizadas, com força de fechamento de 15T a 3000T. Operar uma ferramentaria interna com 25 conjuntos de máquinas CNC de 5 eixos corta núcleos de molde a partir de aço endurecido S136 ou aço para ferramentas H13, garantindo vedação sem rebarbas por mais de 1.000.000 de ciclos.
Nossa equipe de engenharia oferece uma revisão DfM gratuita de 24 horas para cada submissão de CAD, analisando a espessura de parede do substrato, ângulos de saída e viabilidade de shut-off antes do corte do aço. Sistemas de gestão da qualidade certificados pela IATF 16949 e ISO 13485 respaldam cada execução de produção multi-shot, oferecendo documentação completa PPAP Nível 3 para programas automotivos. Avaliar o custo da moldagem por injeção de dois disparos ajuda as equipes de compras a justificar o ROI do ferramental de moldagem por injeção de dois disparos.
Perguntas Frequentes (FAQs)
Qual é o custo típico de ferramental para um molde de injeção 2K de dois disparos?
Os custos de ferramental para moldes de injeção two-shot 2K normalmente variam de $25.000 a $75.000+ dependendo do tamanho da peça, do número de cavidades e da complexidade do mecanismo rotativo. Despesas iniciais mais altas com ferramental são justificadas por tempos de ciclo menores e zero mão de obra de montagem manual secundária.
Como a moldagem two-shot reduz os custos unitários de fabricação das peças?
A moldagem two-shot combina duas injeções de material em um único ciclo automatizado de prensa. Eliminar a transferência manual de peças, a colagem secundária com adesivo, a soldagem ultrassônica e a mão de obra de triagem reduz drasticamente os custos diretos das peças em 30% a 50% na produção em volume.
Qual é o volume de produção de equilíbrio para moldagem 2K versus overmolding?
O ponto de equilíbrio normalmente ocorre em torno de 20.000 a 50.000 unidades. Abaixo de 20.000 unidades, o overmolding por transferência em duas etapas é mais econômico devido ao menor NRE inicial de ferramental. Acima de 50.000 unidades, a moldagem rotativa 2K proporciona economias totais substanciais de custo.
Como a complexidade do design da peça influencia as despesas de desenvolvimento do molde 2K?
Linhas de separação 3D complexas, undercuts profundos e superfícies de shut-off contornadas aumentam o tempo de fresamento CNC e os custos de fabricação de eletrodos EDM. Projetar superfícies de shut-off planas em 90 graus e recursos de linha de extração mantém a construção do molde simples e econômica.
O uso de resina regrind pode ajudar a reduzir os custos de material de produção 2K?
Misturar resina regrind no substrato rígido primário (como ABS ou PP) pode reduzir os custos de material em 10% a 20%. No entanto, overmolds elastoméricos secundários (TPE/TPU) devem utilizar material virgem para garantir máxima adesão química e evitar splay superficial.
Por que uma revisão DfM de 24 horas é crucial para controlar os orçamentos de ferramental 2K?
Realizar uma revisão DfM antecipada detecta espessuras de parede desiguais, cantos vivos e interferência de shut-off enquanto o modelo CAD ainda é digital. Corrigir a geometria antes de cortar o aço do molde elimina retrabalho caro do molde, modificações de ferramental e atrasos no lançamento do projeto.