
Бюджетирование многоматериальной полимерной оснастки требует балансировки первоначальных инвестиций в разработку пресс-форм и экономики серийного производства деталей. Менеджеры по закупкам и технические директора часто сталкиваются с шоком от капитальных затрат при рассмотрении первоначальных расценок на оснастку для двухкомпонентных ротационных пресс-форм. Оценка многокомпонентного производства исключительно через первоначальные расходы на оснастку создает вводящую в заблуждение финансовую картину, игнорируя значительное сокращение затрат на вторичную сборку.
Понимание того, как автоматизированная одноцикловая обработка устраняет ручное склеивание, ультразвуковую сварку и обработку отходов, позволяет командам рассчитывать точные сроки окупаемости капитала. Это коммерческое инженерное руководство разбирает факторы единовременных инженерных затрат (NRE) на оснастку, кривые безубыточности по объему и практические методы снижения затрат DfM.
Инвестиции в оснастку (2K ротационные пресс-формы) против экономии на оплате труда при сборке
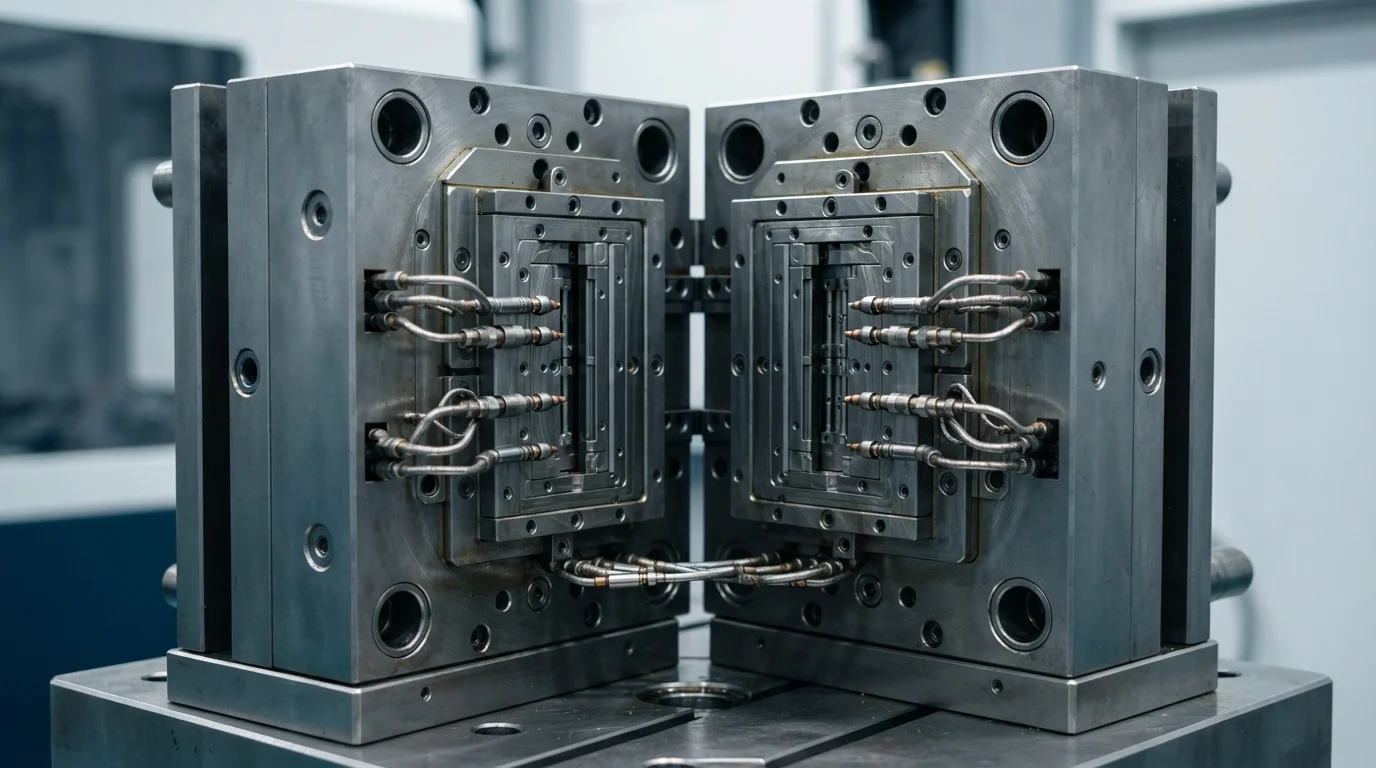
Оценка стоимости двухкомпонентного литья под давлением требует балансировки первоначальных капитальных вложений против повторяющихся расходов на оплату труда при производстве деталей. Создание индивидуальных поворотная 2K оснастка требует сложных блоков пресс-форм, оснащенных механизмами поворотного стола с индексацией на 180 градусов, двойными коллекторами горячеканальных систем и независимыми отсечками полостей. Первоначальные единовременные инженерные затраты (NRE) на оснастку обычно составляют от $25 000 до $75 000+, что представляет собой более высокий капитальный порог, чем у стандартных пресс-форм для литья одного материала.
Однако одноцикловая 2K-обработка на одном прессе обеспечивает значительно более низкую удельную себестоимость детали при крупносерийном производстве. Устранение ручной вторичной сборки, обслуживания оснастки и трудозатрат на инспекцию быстро окупает первоначальный капитал на оснастку по мере масштабирования производства.
Точка безубыточности: когда 2K-литье становится дешевле овермолдинга?
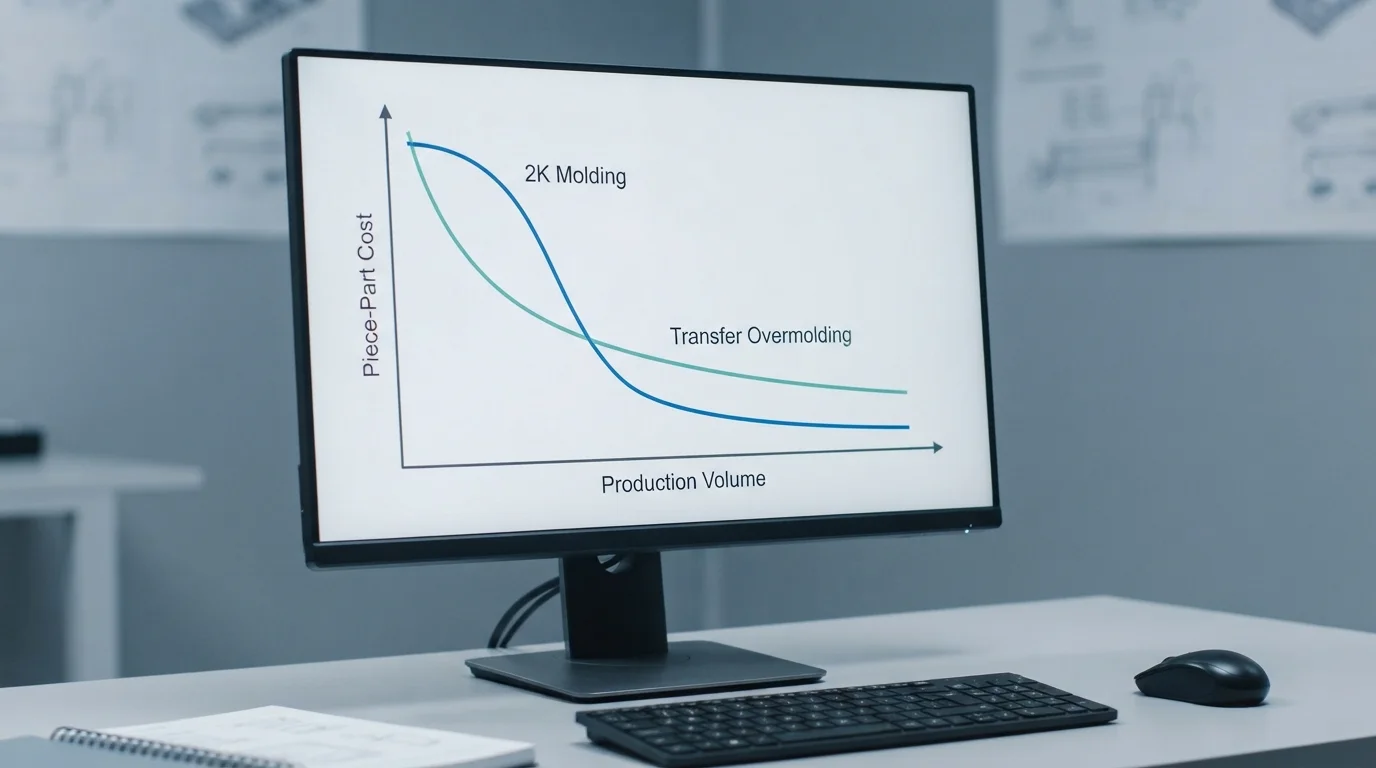
Анализ динамики затрат на двухкомпонентное литье под давлением по объёмным уровням выявляет чёткий порог безубыточности по объёму. Двухэтапный трансферный овермолдинг остаётся экономичным для малых и средних объёмов от 1 000 до 20 000 единиц, поскольку первоначальные капитальные затраты на оснастку ниже. Годовые объёмы производства свыше 50 000 единиц обозначают финансовую точку перелома, в которой 2K-ротационное литьё становится значительно дешевле.
Литьё жёстких поликарбонат (ПК) каркасов и гибких TPE уплотнений за один цикл 2K-пресса сокращает длительность цикла на 40%. В таблице 1 ниже представлено моделирование общих производственных затрат по различным уровням годового объёма:
| Годовой объём производства | Стоимость двухэтапного трансферного овермолдинга | Стоимость однопрессового двухкомпонентного (2K) литья | Стоимость за деталь (2K против трансферного) | Оптимальное производственное решение |
|---|---|---|---|---|
| 5 000 единиц (прототип / пилот) | $12 000 оснастка + $3,50/ед. ($29 500 всего) | $35 000 оснастка + $1,20/ед. ($41 000 всего) | +$2,30/деталь (2K дороже) | Выбор двухэтапного трансферного овермолдинга |
| 25 000 единиц (средний объём масштабирования) | $15 000 оснастка + $2,80/единица ($85 000 всего) | $38 000 оснастка + $1,00/единица ($63 000 всего) | -$0,88/деталь (2K выходит на окупаемость) | Переход на двухкомпонентное литьё 2K |
| 100 000 единиц (крупносерийный объём) | $20 000 оснастка + $2,40/единица ($260 000 всего) | $42 000 оснастка + $0,65/единица ($107 000 всего) | -$1,53/деталь (58% общей экономии затрат) | Двухкомпонентное литьё 2K обеспечивает максимальную рентабельность инвестиций |
Оптимизация DfM для снижения бюджетов на оснастку 2K
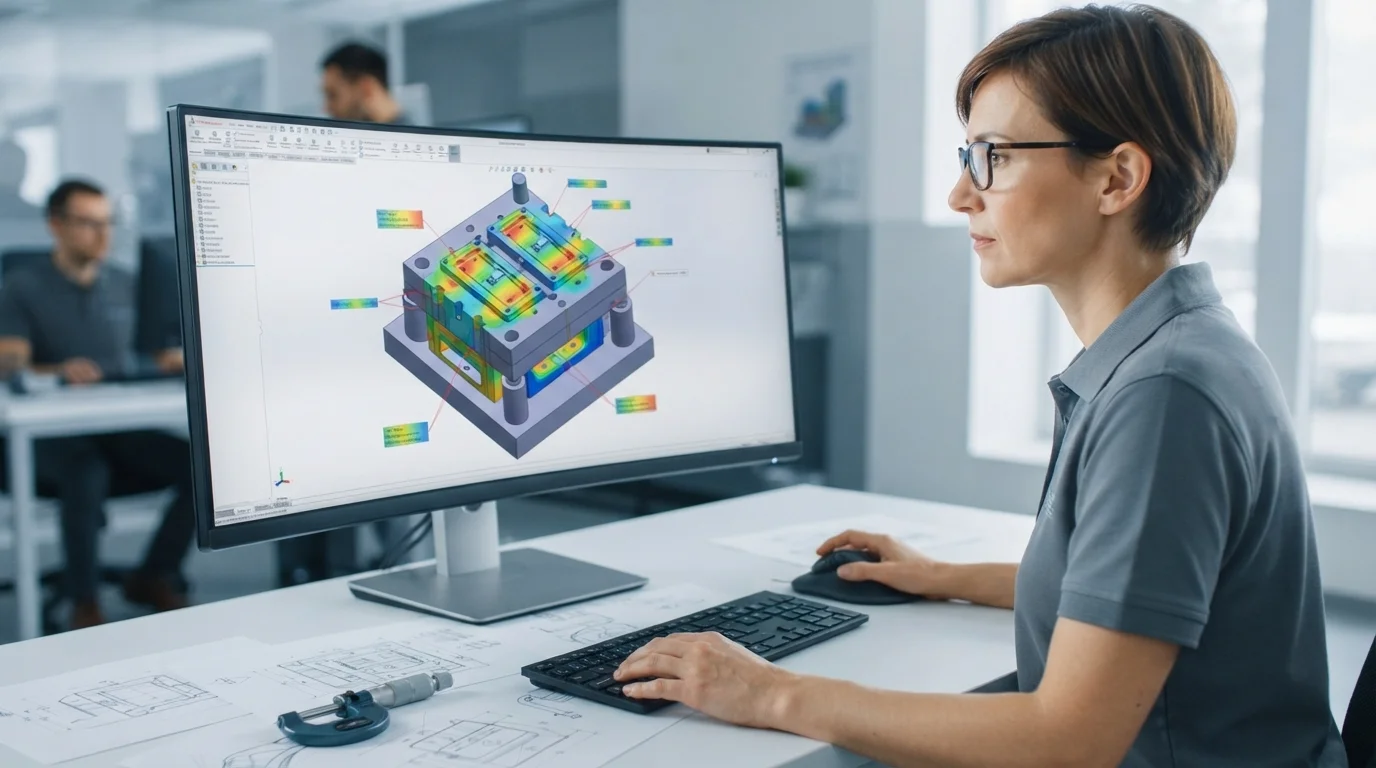
Внедрение упреждающих инженерных рекомендаций DfM до резки стали для форм обеспечивает существенную экономию капитала. Упрощение геометрии уплотнительного буртика за счет проектирования плоских 90-градусных уплотнительных буртиков избегается дорогостоящая 3D-контурная электроэрозионная обработка. Проектирование равномерной толщины стенок в обоих слоях материала позволяет избежать локальных задержек охлаждения, максимизируя почасовую производительность пресса.
Оценка двух факторов стоимости литья под давлением при двухкомпонентном литье на этапе CAD-моделирования позволяет исключить сложные боковые подвижные ползуны, снижая сложность пресс-формы на 20%.
Основные правила снижения стоимости оснастки включают:
- Конструкция отсечки по линии выталкивания—Проектирование плоских 90-градусных отсекающих площадок исключает сложные механизмы боковых подвижных ползунов.
- Балансировка толщины стенок—Поддержание равномерной толщины стенок от 1,5 мм до 2,5 мм в обоих материалах сокращает время охлаждения цикла.
- Консолидация расположения впускных литников—Симметричное расположение горячеканальных впусков балансирует заполнение расплавом и минимизирует затраты на зоны коллектора.
- Стандартизированные ротационные основания пресс-форм—Использование стандартизированных ротационных мастер-рам MUD снижает расходы на закупку сырых стальных плит.
Почему стоит выбрать JUCHENG для экономически эффективной оснастки и литья 2K
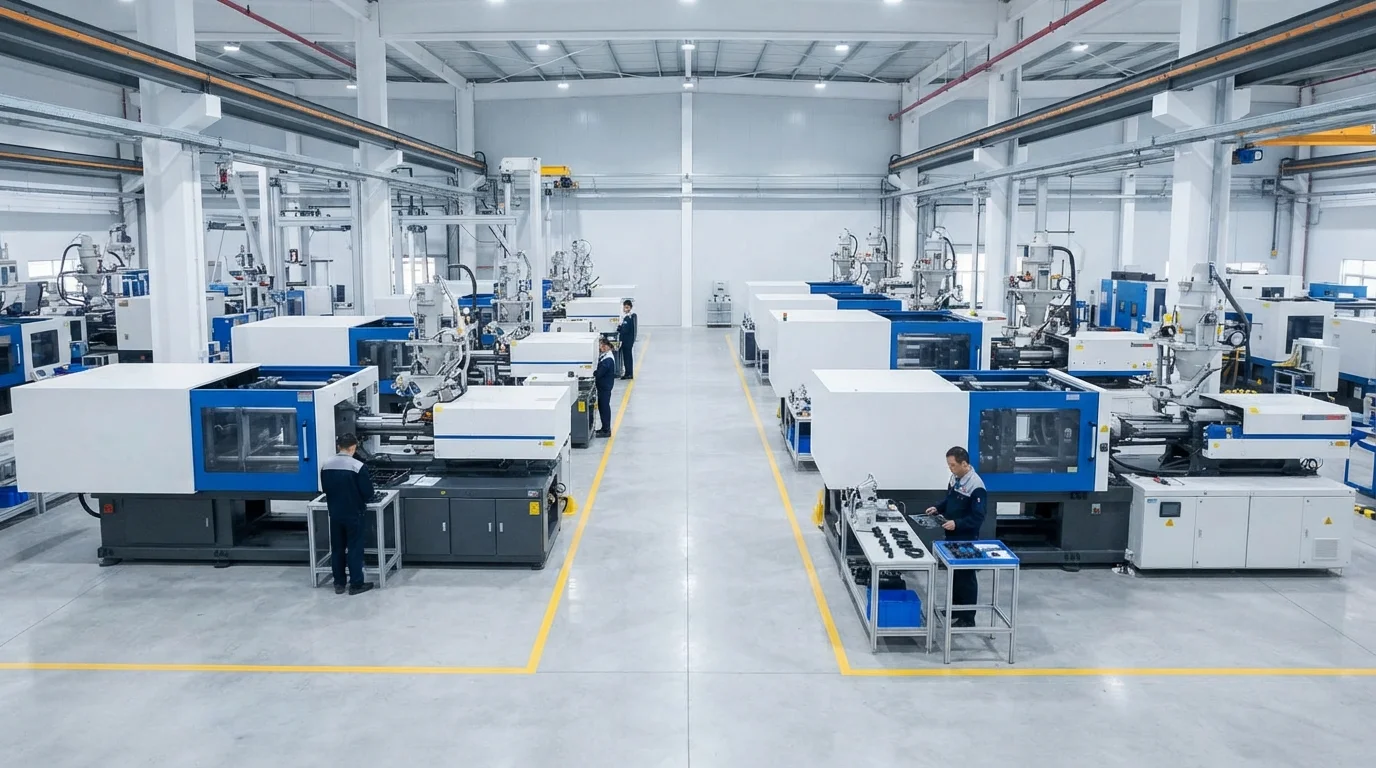
Сотрудничество с JUCHENG предоставляет доступ к современному производственному комплексу, оснащенному более чем 35 автоматизированными литьевыми прессами с усилием смыкания от 15T до 3000T. Наличие собственного инструментального цеха с 25 комплектами 5-осевых станков с ЧПУ позволяет изготавливать формообразующие вставки из закаленной нержавеющей стали S136 или инструментальной стали H13, обеспечивая герметичность без облоя на протяжении более 1 000 000 циклов.
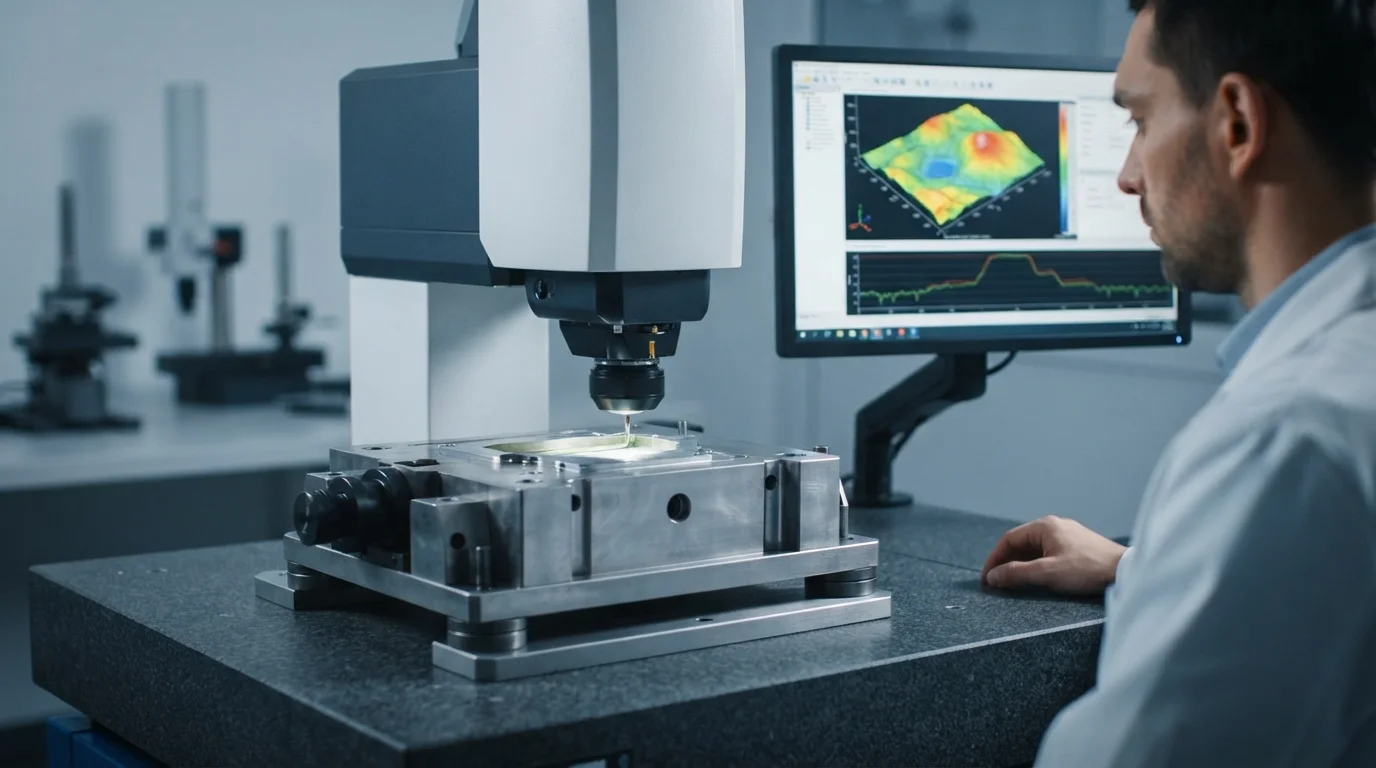
Наша инженерная команда предоставляет бесплатный 24-часовой DfM-анализ для каждой представленной CAD-модели, анализируя толщину стенок подложки, углы уклона и технологичность отсечки перед резкой стали. Системы менеджмента качества, сертифицированные по IATF 16949 и ISO 13485, поддерживают каждую серию многокомпонентного производства, предлагая полную документацию PPAP уровня 3 для автомобильных программ. Оценка стоимости литья под давлением при двухкомпонентном литье помогает отделам закупок обосновать рентабельность инвестиций в оснастку для двухкомпонентное литьё под давлением.
Часто задаваемые вопросы (FAQ)
Какова типичная стоимость оснастки для двухкомпонентной пресс-формы 2K?
Стоимость оснастки для двухкомпонентных литьевых форм 2K обычно составляет от 25 000 до 75 000+ долларов США в зависимости от размера детали, количества гнёзд и сложности поворотного механизма. Более высокие первоначальные затраты на оснастку оправданы сокращением времени цикла и полным отсутствием вторичной ручной сборки.
Как двухкомпонентное литьё снижает удельную себестоимость изготовления деталей?
Двухкомпонентное литьё объединяет две инжекции материалов в одном автоматизированном цикле пресса. Устранение ручной передачи деталей, вторичного склеивания, ультразвуковой сварки и сортировочного труда сокращает прямые затраты на деталь на 30–50% при серийном производстве.
Каков пороговый объём производства для литья 2K по сравнению с овермолдингом?
Точка безубыточности обычно наступает примерно при 20 000–50 000 единиц. При объёме менее 20 000 единиц двухэтапный переносной овермолдинг экономичнее из-за более низких начальных затрат на NRE оснастки. При объёме свыше 50 000 единиц ротационное литьё 2K обеспечивает существенную экономию общих затрат.
Как сложность конструкции детали влияет на расходы на разработку формы 2K?
Сложные 3D-линии разъёма, глубокие поднутрения и контурные поверхности смыкания увеличивают время фрезерования на ЧПУ и затраты на изготовление электродов для EDM. Проектирование плоских поверхностей смыкания под 90 градусов и элементов с прямой линией вытяжки упрощает и удешевляет изготовление формы.
Может ли использование вторичного гранулята снизить затраты на материал при производстве 2K?
Добавление вторичного гранулята в основной жёсткий субстрат (например, ABS или PP) может снизить затраты на материал на 10–20%. Однако для вторичных эластомерных овермолдов (TPE/TPU) следует использовать первичный материал, чтобы обеспечить максимальную химическую адгезию и предотвратить поверхностное расслоение.
Почему 24-часовой анализ DfM критически важен для контроля бюджета оснастки 2K?
Проведение раннего анализа DfM выявляет неравномерную толщину стенок, острые углы и помехи в зонах смыкания, пока CAD-модель ещё цифровая. Исправление геометрии до резки инструментальной стали исключает дорогостоящую переделку формы, модификации оснастки и задержки запуска проекта.