
La budgétisation du matériel polymère multi-matériaux nécessite d'équilibrer les investissements initiaux dans les moules par rapport à l'économie de fabrication de pièces en grand volume. Les responsables des achats et les directeurs techniques rencontrent fréquemment un choc sur les coûts d'investissement lors de l'examen des devis initiaux d'outillage pour les moules rotatifs à deux injections. Évaluer la fabrication multi-injections strictement à travers les dépenses initiales d'outillage crée une image financière trompeuse, ignorant les réductions spectaculaires de la main-d'œuvre d'assemblage secondaire.
Comprendre comment le traitement automatisé en cycle unique élimine le collage manuel, le soudage par ultrasons et les rebuts de manipulation permet aux équipes de calculer des périodes de récupération du capital précises. Ce guide d'ingénierie commerciale décompose les facteurs de coûts non récurrents d'outillage (NRE), les courbes de seuil de rentabilité en volume et les méthodes pratiques de réduction des coûts par la conception pour la fabrication (DfM).
Investissement en outillage (moules rotatifs 2K) par rapport aux économies de main-d'œuvre d'assemblage
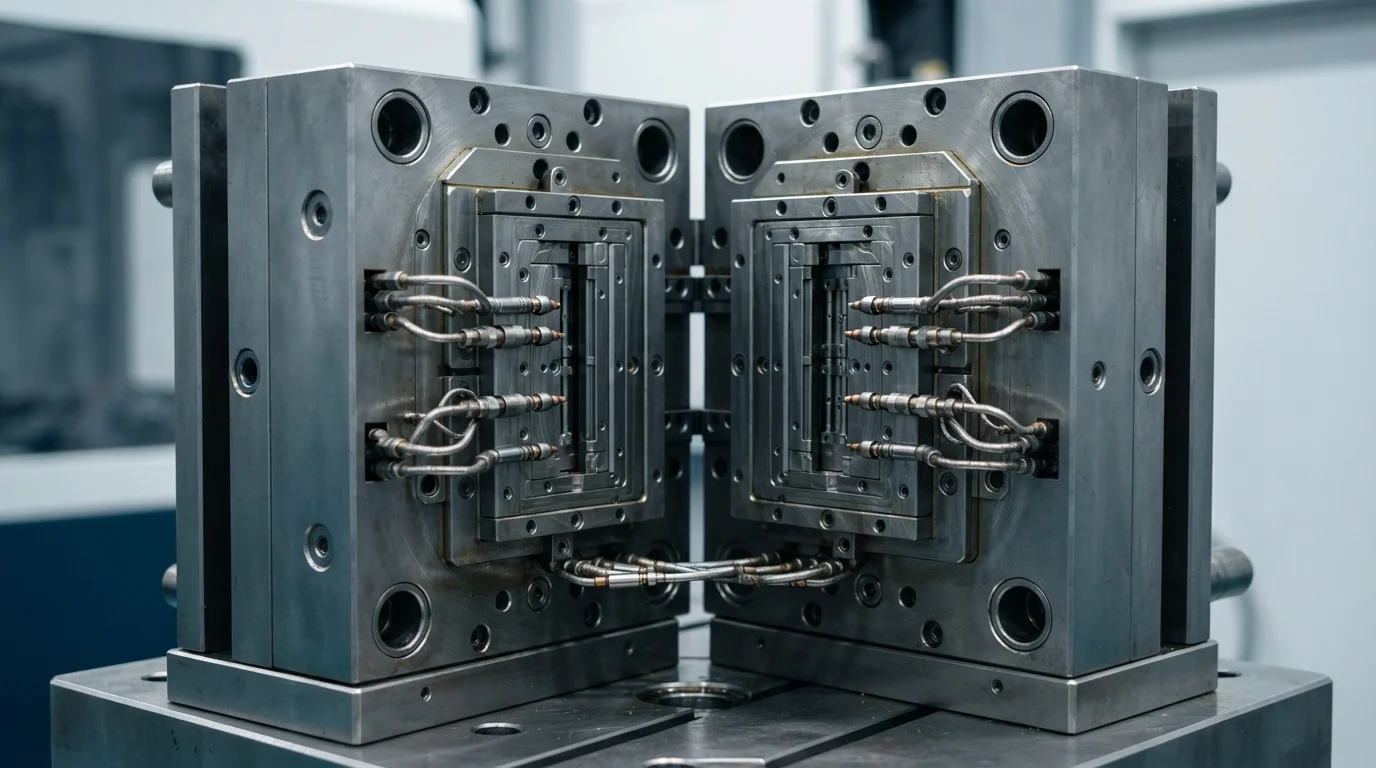
Estimation du coût du moulage par injection à deux composants nécessite d'équilibrer les engagements de capital initiaux par rapport aux dépenses récurrentes de main-d'œuvre par pièce. La construction de moules personnalisés l'outillage rotatif 2K nécessite des bases de moules complexes équipées de mécanismes de table rotative à indexation de 180 degrés, de collecteurs chauds doubles et d'obturateurs de cavité indépendants. Les dépenses initiales d'outillage NRE varient généralement de $25 000 à $75 000 et plus, représentant un seuil de capital plus élevé que les moules d'injection standard à matériau unique.
Cependant, le traitement 2K à presse unique offre un coût unitaire par pièce considérablement inférieur sur la fabrication en série à grand volume. L'élimination de l'assemblage secondaire manuel, de la maintenance des montages et de la main-d'œuvre d'inspection récupère rapidement le capital initial de l'outillage à mesure que la production augmente.
Volume d'équilibre : quand le moulage 2K devient-il moins cher que le surmoulage ?
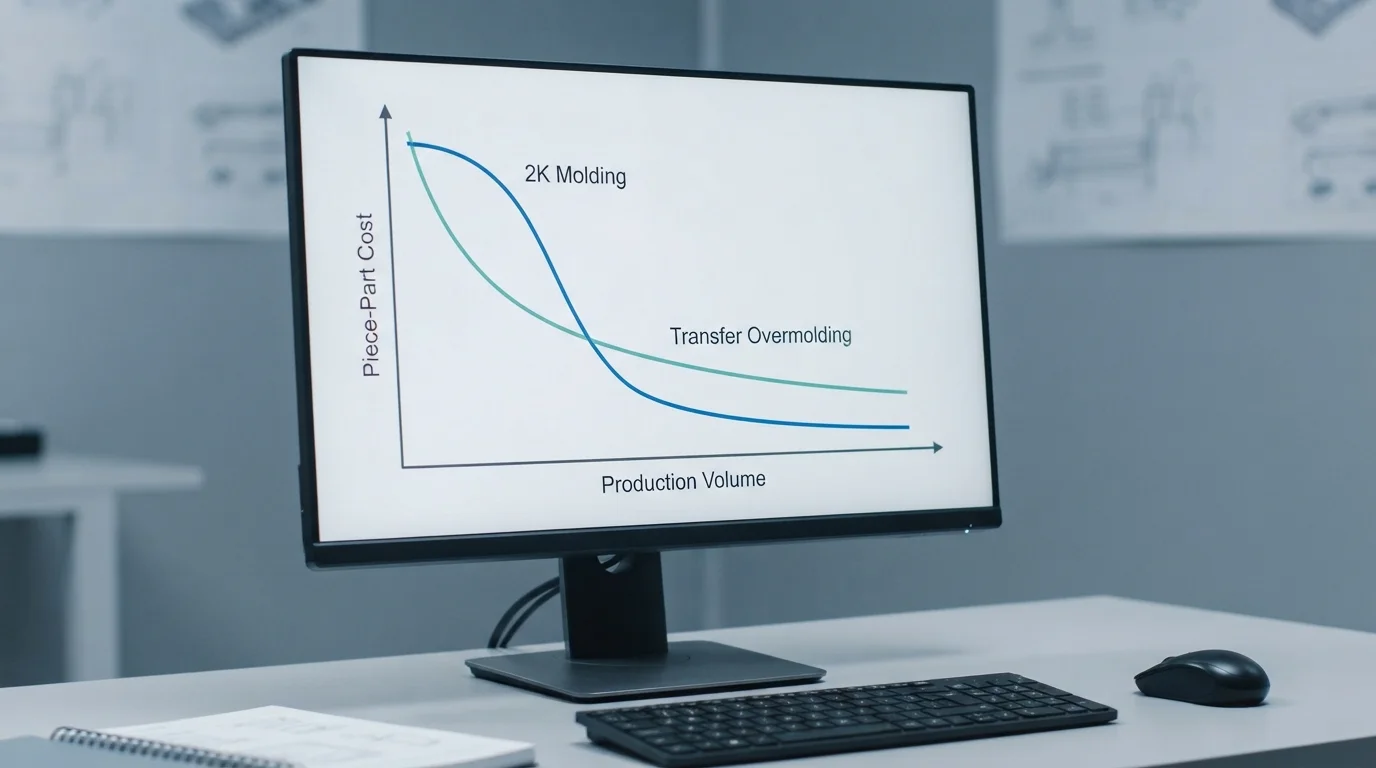
L'analyse de la dynamique des coûts du moulage par injection bi-matière à travers les niveaux de volume révèle un seuil de volume d'équilibre. Le surmoulage par transfert en deux étapes reste économique pour les volumes faibles à moyens de 1 000 à 20 000 unités, car l'investissement initial en outillage est plus faible. Les volumes de production annuels dépassant 50 000 unités marquent le point de bascule financier où le moulage rotatif 2K devient nettement moins cher.
Le moulage des cadres rigides polycarbonate (PC) optique et des joints souples TPE en un seul cycle de presse 2K réduit la durée du cycle de 40%. Le tableau 1 ci-dessous présente la modélisation des coûts de production totaux pour différents niveaux de volume annuel :
| Volume de production annuel | Coût du surmoulage par transfert en deux étapes | Coût du bi-matière (2K) sur presse unique | Coût par pièce (2K vs transfert) | Décision de fabrication optimale |
|---|---|---|---|---|
| 5 000 unités (prototype / pilote) | $12 000 outillage + $3,50/unité ($29 500 total) | $35 000 outillage + $1,20/unité ($41 000 total) | +$2,30/pièce (la 2K est plus chère) | Sélectionner le surmoulage par transfert en deux étapes |
| 25 000 unités (montée en volume intermédiaire) | $15 000 d'outillage + $2,80/unité ($85 000 au total) | $38 000 d'outillage + $1,00/unité ($63 000 au total) | -$0,88/pièce (la 2K atteint le seuil de rentabilité) | Passer au moulage bi-injection 2K |
| 100 000 unités (volume de masse élevé) | $20 000 d'outillage + $2,40/unité ($260 000 au total) | $42 000 d'outillage + $0,65/unité ($107 000 au total) | -$1,53/pièce (58% d'économies totales) | Le moulage bi-injection 2K offre un ROI maximal |
Optimisation DfM pour réduire les budgets d'outillage 2K
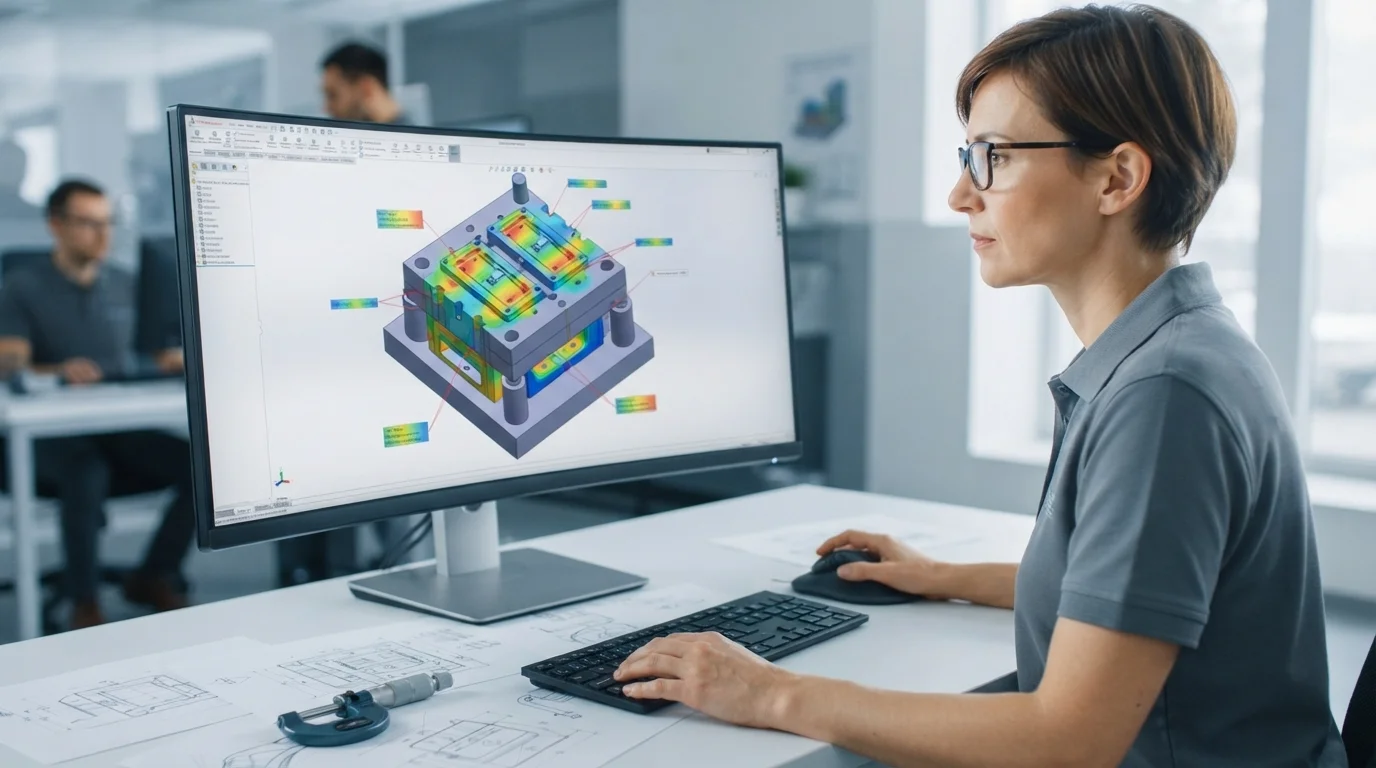
Le déploiement de directives d'ingénierie DfM proactives avant l'usinage de l'acier du moule permet d'importantes économies de capital. Simplifier la géométrie des portées d'obturation en concevant des épaulements d'étanchéité plats à 90 degrés, on évite l'usinage EDM 3D profilé coûteux. Concevoir des épaisseurs de paroi uniformes sur les deux couches de matériau évite les retards de refroidissement localisés, maximisant le débit horaire de la presse.
L'évaluation de deux facteurs de coût du moulage par injection lors de la modélisation CAO élimine les tiroirs latéraux complexes, réduisant la complexité du moule de 20%.
Les règles de réduction des coûts d'outillage de base comprennent :
- Conception d'obturation selon la ligne de dépouille—La conception de portées d'obturation plates à 90 degrés élimine les mécanismes de coulissement latéral complexes.
- Équilibrage de l'épaisseur de paroi—Maintenir une épaisseur de paroi uniforme de 1,5 mm à 2,5 mm sur les deux matériaux raccourcit les temps de refroidissement du cycle.
- Regroupement de l'emplacement des seuils d'injection—Positionner les buses d'injection à canal chaud de manière symétrique équilibre le remplissage de la matière fondue et minimise les coûts des zones de distribution.
- Bases de moules rotatives standardisées—L'utilisation de châssis principaux rotatifs MUD standardisés réduit les dépenses d'approvisionnement en plaques d'acier brut.
Pourquoi choisir JUCHENG pour un outillage et un moulage 2K économiques
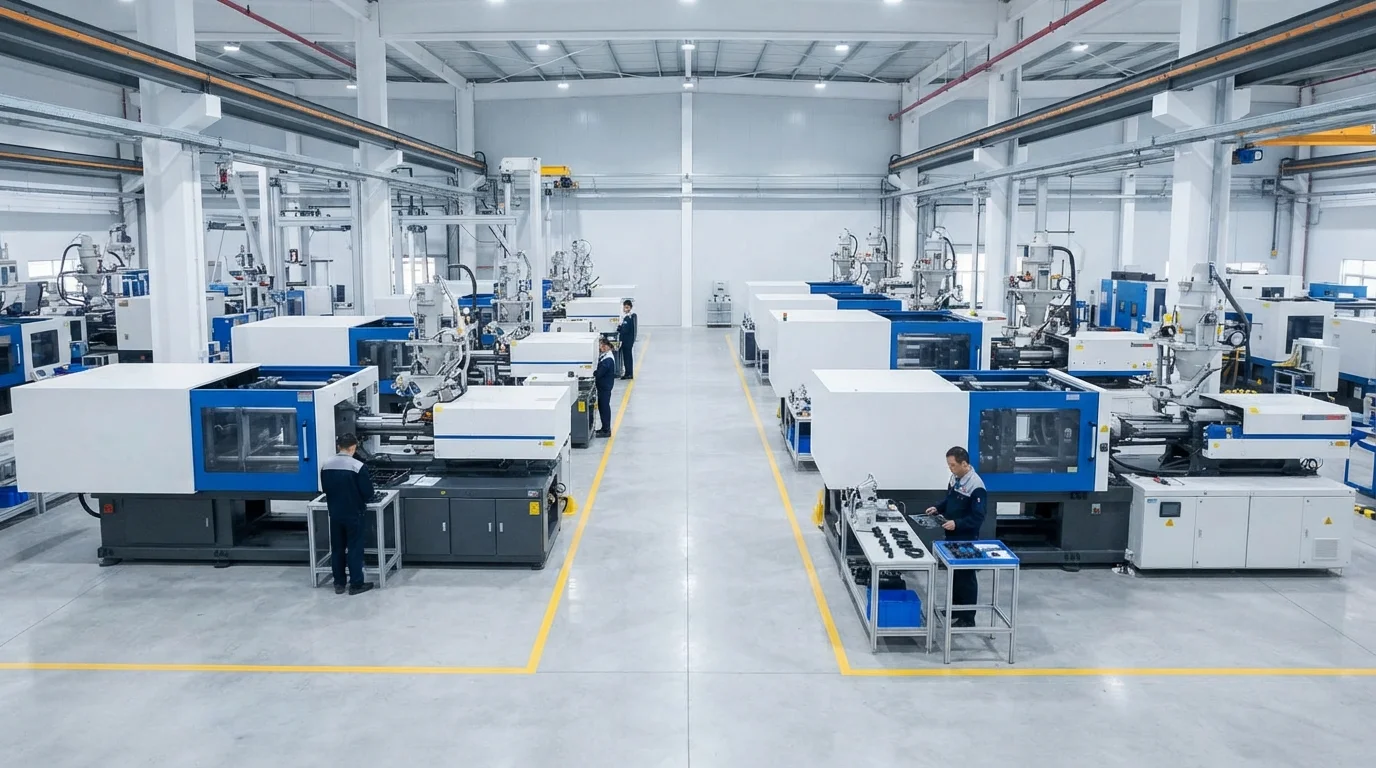
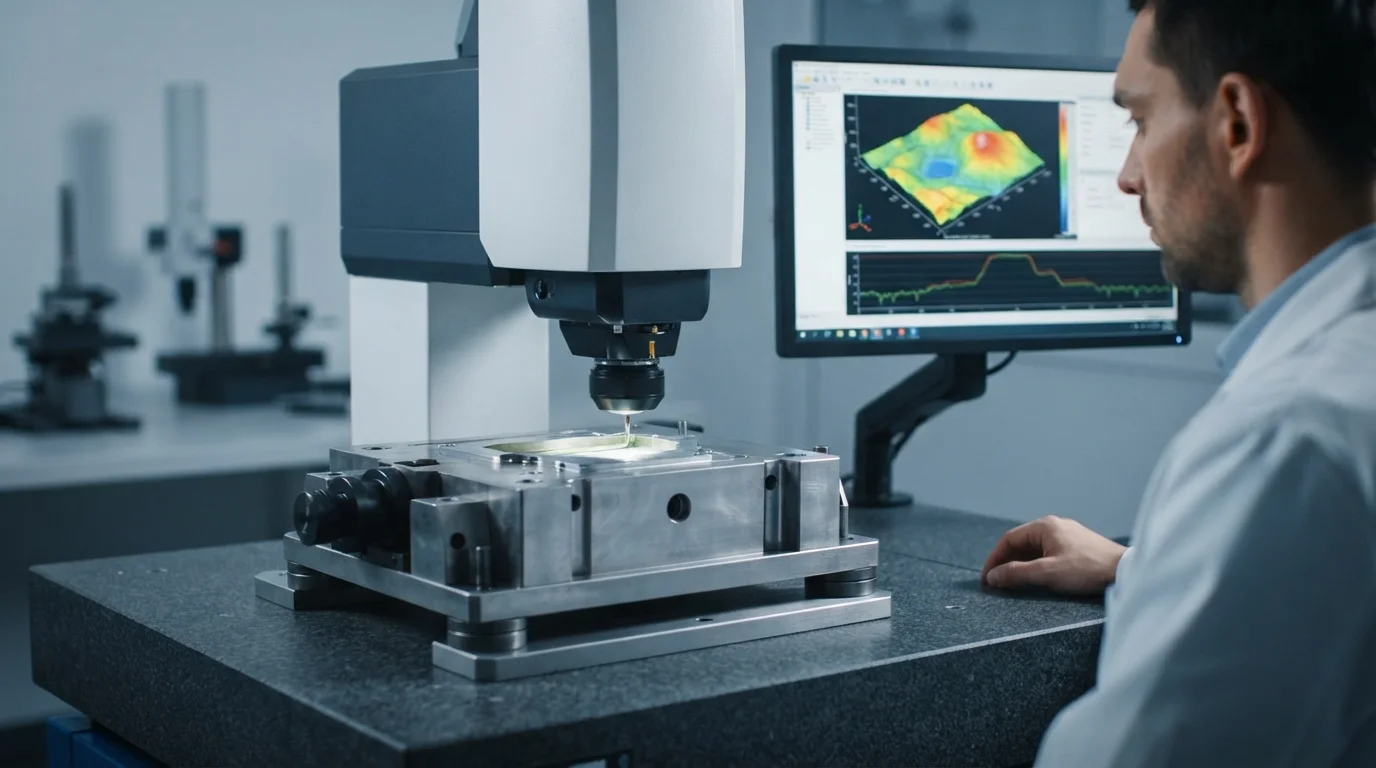
S'associer à JUCHENG donne accès à une installation de fabrication avancée abritant plus de 35 presses à injection automatisées d'une force de fermeture allant de 15T à 3000T. L'exploitation d'un atelier d'outillage interne équipé de 25 ensembles de machines CNC 5 axes usine les noyaux de moules à partir d'acier trempé Acier inoxydable S136 ou en de l'acier à outils H13, garantissant une étanchéité sans bavure sur plus de 1 000 000 de cycles.
Notre équipe d'ingénierie fournit une revue DfM gratuite sous 24 heures pour chaque soumission CAO, analysant l'épaisseur de paroi du substrat, les angles de dépouille et la faisabilité d'obturation avant la découpe de l'acier. Des systèmes de management de la qualité certifiés IATF 16949 et ISO 13485 soutiennent chaque série de production multi-injection, offrant une documentation complète PPAP niveau 3 pour les programmes automobiles. L'évaluation du coût du moulage par injection à deux injections aide les équipes achats à justifier le retour sur investissement de l'outillage de le moulage par injection bi-matière.
Questions fréquemment posées (FAQ)
Quel est le coût d'outillage typique pour un moule d'injection 2K à deux injections ?
Les coûts d'outillage pour les moules d'injection 2K bi-injection varient généralement de $25 000 à $75 000+ selon la taille de la pièce, le nombre d'empreintes et la complexité du mécanisme rotatif. Des dépenses d'outillage initiales plus élevées sont justifiées par des temps de cycle réduits et une main-d'œuvre d'assemblage manuel secondaire nulle.
Comment le moulage bi-injection réduit-il les coûts de fabrication unitaires des pièces ?
Le moulage bi-injection combine deux injections de matière en un seul cycle de presse automatisé. L'élimination du transfert manuel des pièces, du collage adhésif secondaire, du soudage par ultrasons et de la main-d'œuvre de tri réduit considérablement les coûts directs des pièces de 30% à 50% en production de volume.
Quel est le volume de production au seuil de rentabilité pour le moulage 2K par rapport au surmoulage ?
Le seuil de rentabilité se situe généralement autour de 20 000 à 50 000 unités. En dessous de 20 000 unités, le surmoulage par transfert en deux étapes est plus économique en raison de frais NRE d'outillage initiaux plus faibles. Au-dessus de 50 000 unités, le moulage 2K rotatif offre des économies totales substantielles.
Comment la complexité de conception des pièces influence-t-elle les dépenses de développement des moules 2K ?
Les lignes de joint 3D complexes, les contre-dépouilles profondes et les surfaces d'obturation profilées augmentent le temps de fraisage CNC et les coûts de fabrication des électrodes EDM. La conception de portées d'obturation plates à 90 degrés et de caractéristiques de ligne de dépouille permet de garder la construction du moule simple et économique.
L'utilisation de résine rebroyée peut-elle aider à réduire les coûts de matière de production 2K ?
Le mélange de résine rebroyée dans le substrat rigide primaire (comme l'ABS ou le PP) peut réduire les coûts de matière de 10% à 20%. Cependant, les surmoulages élastomères secondaires (TPE/TPU) doivent utiliser de la matière vierge pour garantir une liaison chimique maximale et éviter le splay en surface.
Pourquoi une revue DfM de 24 heures est-elle cruciale pour maîtriser les budgets d'outillage 2K ?
La réalisation d'une revue DfM précoce détecte les épaisseurs de paroi inégales, les angles vifs et les interférences d'obturation alors que le modèle CAO est encore numérique. La correction de la géométrie avant la découpe de l'acier à outils élimine les reprises coûteuses du moule, les modifications d'outillage et les retards de lancement du projet.