
冷却は多くの場合、成形サイクルの中で最も長い部分であり、生産量を増やしたいプログラムにとって明らかな改善対象となります。しかし、より早く突き出せる部品が、必ずしも安定しており、平坦で、組立可能な状態にあるとは限りません。有用な冷却時間の判断は、熱除去と、突き出し時の部品の剛性、寸法要件、そして金型が均一に熱を除去する能力とのバランスを取るものです。.
短い答え: 冷却時間は主に、部品の厚肉部、樹脂の熱的挙動、金型温度、そして金型が冷却液へどれだけ効果的に熱を伝えるかに依存します。タイマーを下げるだけではプロセスは改善されません。実際の材料と金型で、突き出し状態、寸法、外観、再現性を確認してください。.
この記事では:
サイクルにおける「冷却時間」の意味
成形シーケンスにおいて、冷却とは通常、許容できない変形、張り付き、表面損傷なしに突き出せるまでポリマーが十分な熱を失うのに必要な時間を指します。機械にプログラムされた冷却タイマーは、部品が実際に経験する総冷却時間と必ずしも同じではありません。スクリューの計量やその他の動作が重なることがあり、部品は金型から出た後も冷却を続けます。.
冷却時間は総サイクル時間とは分けて考えてください。全体のサイクルには、充填、保圧・保持、金型の移動、突き出し、部品の取り扱いも含まれる場合があります。冷却タイマーを短縮する変更でも、別の工程がシーケンスを制御している場合は機械サイクルが短くならないことがあります。.
一部の部品がよりゆっくり冷却される理由
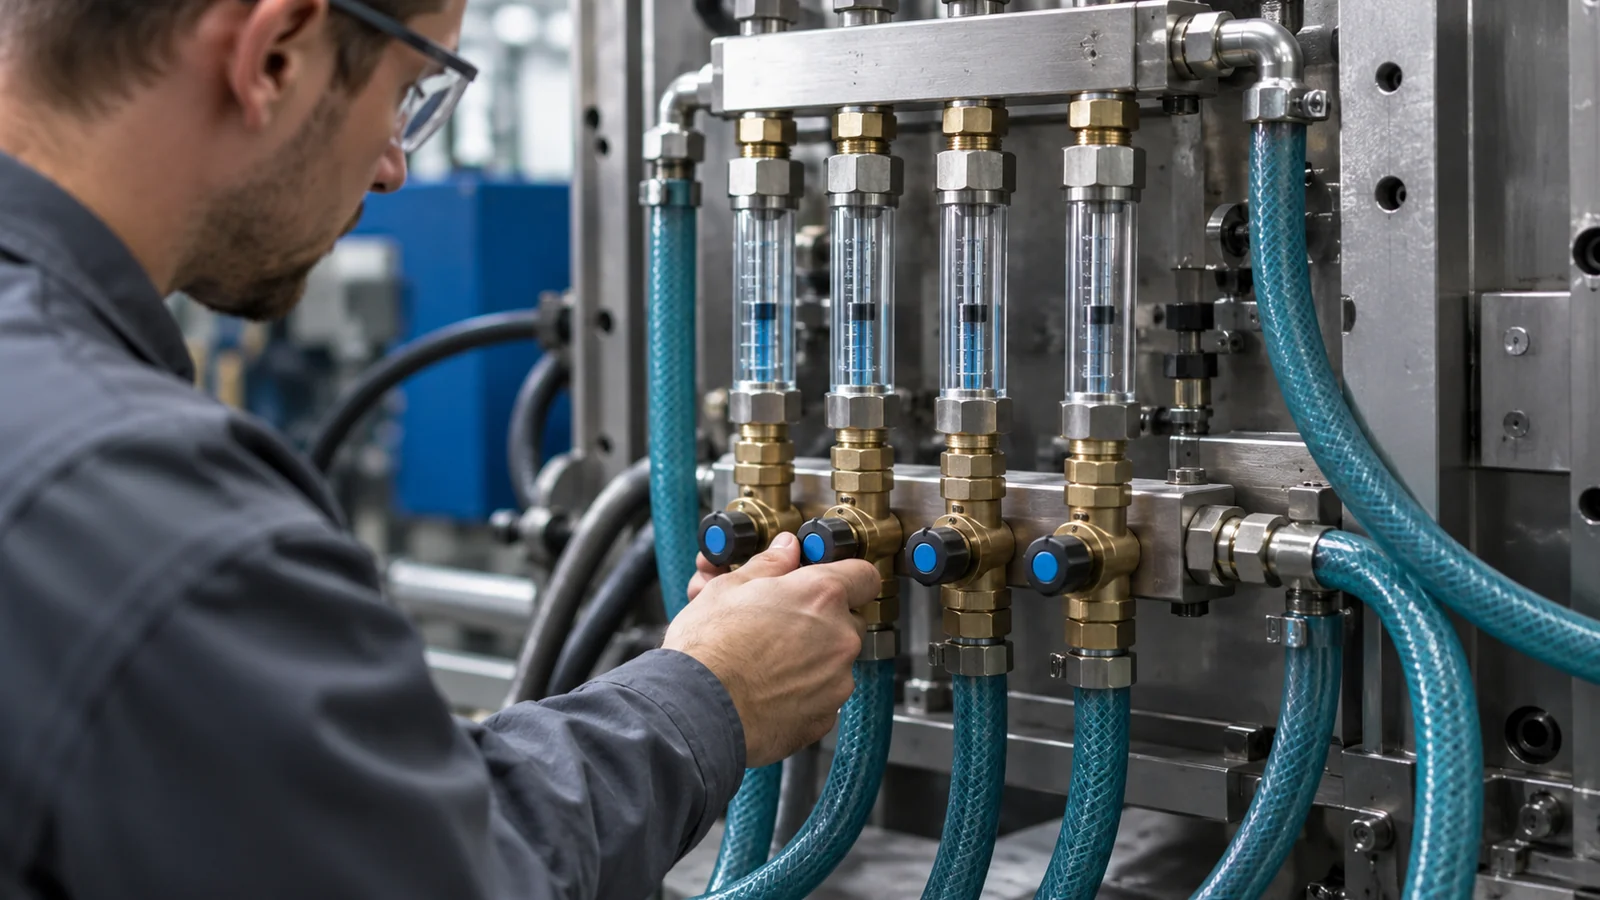
熱は金型鋼を通じてポリマーから冷却回路へと逃げます。厚肉部から有効な冷却面までの距離が重要であるため、大きなボスや急激な肉厚変化は、隣接する薄肉部が準備できた後も高温のまま残ることがあります。熱的条件が不均一だと、部品の平均温度が許容範囲に見えても、収縮差、ひけ、反りが生じることがあります。.
材料特性も熱伝導と、部品を安全に突き出せる温度に影響します。同じ樹脂ファミリー内でもグレードによって加工ウィンドウが異なる場合があり、半結晶性材料は固化する際に非晶性材料とは異なる挙動を示します。広い材料名に対して一律の時間を割り当てるのではなく、グレード固有のサプライヤーガイダンスを使用してください。.
金型回路がボトルネックになることがあります。入口と出口の温度、冷却液の流量、水路の配置、付着物、回路のバランスが、金型がどれだけうまく熱を運び去るかに影響します。入口が冷たいだけでは、キャビティが均一に冷却されている証拠にはなりません。. BASFによる冷却時間の推定に関する技術情報 推定値は材料と熱的条件に依存することを説明し、そのような計算は計画ツールとして扱うべきであり、保証された生産設定ではないと述べています。.
計算で分かること、分からないこと
解析的推定は、薄肉部とより厚い部分を比較したり、提案された形状変更が影響を与える可能性があるかを評価するのに役立ちます。多くの簡略化された手法は、理想化された熱伝達と代表的な肉厚を前提としています。実際の部品にはリブ、ボス、変化する肉厚部、冷却チャネルまでの距離の違い、単一の平均値では表せない局所的な制約があります。.
したがって、計算された1つの数値を完成したプロセス時間として提示しないでください。推定値は、実際の金型温度、部品形状、樹脂グレード、離型挙動と照合して確認する必要があります。形状が複雑な場合、シミュレーションによって熱的ホットスポットを特定し、設計オプションを比較できます。その後、実サンプリングによって金型とプロセスを確認します。サイトの モールドフロー解析 ページでは、充填、保圧、反りの考慮事項がエンジニアリングレビューにどのように組み込まれるかを概説しています。.
タイマーを短縮する前に確認すべき点
部品と金型から外側へ向かって作業を進めます:
- 厚肉部を確認します。. ボス、リブ、交差部、急激な遷移部を確認します。形状の調整は、機械設定を変更するよりも効果的にホットスポットを低減できる場合があります。.
- 回路性能を確認します。. 各回路が意図どおりに流れ、入口/出口温度が安定していることを確認します。不均衡な経路や閉塞した経路がないか調べます。.
- チャネルとキャビティ間の距離を確認します。. 重要な厚肉領域付近の冷却は、鋼材経路が長すぎたり、回路が熱分布に沿っていない場合、効果がないことがあります。.
- 樹脂温度と金型温度を併せて検討します。. 目標は可能な限り低い温度ではなく、一貫した品質です。.
- 離型サポートを確認します。. 部品の剛性、抜き勾配、エジェクタ配置、表面状態が、成形された形状が離型後も維持されるかどうかを決定します。.
これらの決定は、ツールレイアウトとメンテナンスのニーズと併せて行う必要があります。冷却の変更は、十分な鋼の強度を維持し、回路を保守可能な状態に保つものでなければなりません。より広範な カスタム金型製作レビュー では、形状、冷却、ベント、および想定される生産負荷を考慮する必要があります。.
短縮した冷却フェーズを検証する方法
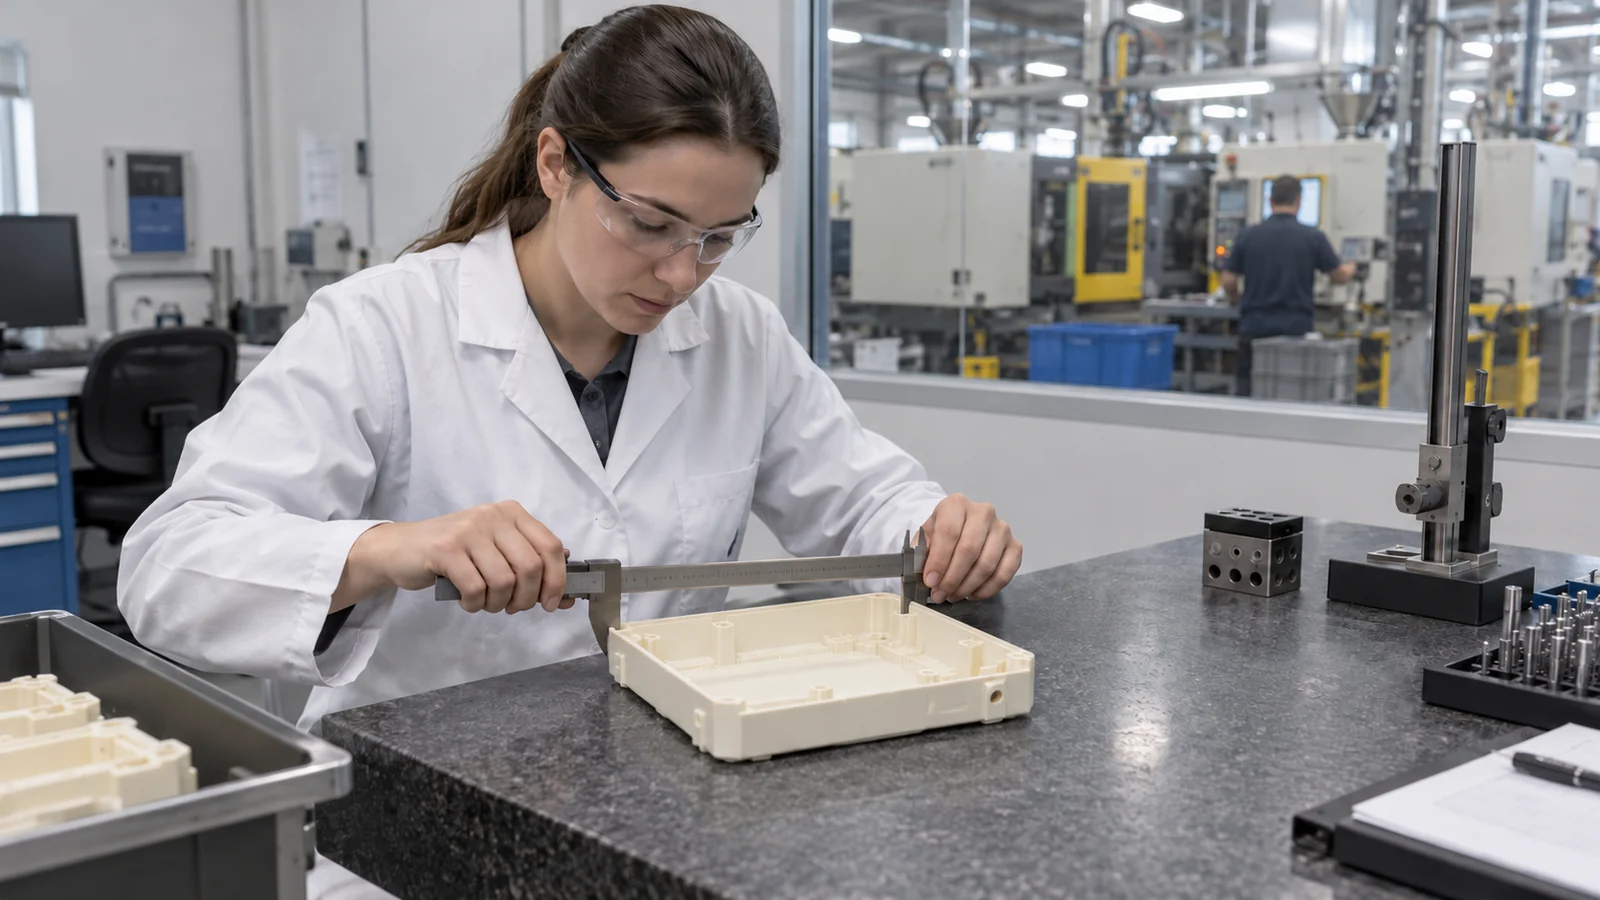
タイマーを変更する前に安定したベースラインを取得します。材料とロット、プロセス設定、部品重量、金型と冷却液の温度、キャビティの識別、サイクルタイミング、および重要な検査結果です。次に、他の変数を安定させたまま、冷却時間を管理された増分で短縮します。部品は離型直後と、通常のコンディショニング状態に達した後に再度検査します。変形の一部は遅れて現れるためです。.
1つのキャビティや1ショットだけで評価しないでください。各キャビティについて、張り付き、引きずり、エジェクタ痕、反り、ひけ、および寸法を確認します。ドリフトを明らかにするのに十分な連続サイクルでテストを繰り返します。プロセスが不安定になった場合は、既知の良好な設定に戻し、短い数値を強行するのではなく、伝熱または離型の制約を調査してください。.
冷却目標は、合意された測定と部品の合格判定に結び付いている場合にのみ信頼できます。正式な 金型トライアルと検証, の際には、条件と、その設定を承認するために使用した証拠を記録します。.
よくある質問
射出成形の典型的な冷却時間はどのくらいですか?
すべての部品に当てはまる信頼できる単一の値はありません。肉厚、樹脂、金型温度、流路設計、および離型要件によって結果は変わります。実際の金型と材料を使用して、検証済みの設定を確立してください。.
厚いプラスチックは常により多くの冷却が必要ですか?
厚い部分は一般に熱をより長く保持しますが、局所的な形状と冷却効果が重要です。適切に設計された回路の近くにある厚いリブは、孤立したボスや冷却液から遠い厚い壁とは異なる挙動を示すことがあります。.
冷水を使用して冷却を短縮できますか?
可能性はありますが、入口温度が低いからといって部品の均一な冷却が保証されるわけではありません。過度または不均一な熱変化は、表面の転写、応力、または寸法に影響を与える可能性があります。熱回路全体を確認し、部品を検証してください。.
部品が熱すぎる状態で離型されているかどうかをどうやって判断しますか?
変形、張り付き、擦り傷、エジェクタ痕、または離型後に変化する寸法を探してください。図面に照らして部品を測定し、繰り返しサイクルにわたって複数のキャビティを検査します。.
次のステップ: 意味のあるレビューのために、樹脂グレード、3Dモデルまたは肉厚マップ、現在のサイクル内訳、金型温度の測定値、および安定を保つ必要がある寸法または外観上の特徴をご提供ください。.