
El enfriamiento suele ser la parte más larga de un ciclo de moldeo, lo que lo convierte en un objetivo obvio cuando un programa necesita más producción. Sin embargo, una pieza que se puede expulsar antes no es necesariamente una pieza estable, plana o lista para el ensamblaje. Una decisión útil sobre el tiempo de enfriamiento equilibra la extracción de calor con la rigidez de la pieza en la expulsión, los requisitos dimensionales y la capacidad del molde para extraer calor de manera uniforme.
Respuesta breve: El tiempo de enfriamiento depende principalmente de las secciones gruesas de la pieza, el comportamiento térmico de la resina, la temperatura del molde y la eficacia con que el molde transfiere calor al refrigerante. Reducir un temporizador por sí solo no mejora un proceso. Confirme la condición de expulsión, las dimensiones, la apariencia y la repetibilidad con el material y el molde reales.
En este artículo:
- Qué significa el “tiempo de enfriamiento” en un ciclo
- Por qué algunas piezas se enfrían más lentamente
- Qué puede—y qué no puede—indicarle un cálculo
- Dónde buscar antes de reducir el temporizador
- Cómo validar una fase de enfriamiento más corta
- Preguntas frecuentes
Qué significa el “tiempo de enfriamiento” en un ciclo
En una secuencia de moldeo, el enfriamiento suele referirse al tiempo necesario para que el polímero pierda suficiente calor como para ser expulsado sin distorsión, adherencia o daño superficial inaceptables. El temporizador de enfriamiento programado en la máquina no siempre es el mismo que el enfriamiento total que experimenta la pieza: la recuperación del husillo y otras operaciones pueden superponerse, y la pieza continúa enfriándose después de salir del molde.
Mantenga el tiempo de enfriamiento separado del tiempo de ciclo total. El ciclo general también puede incluir llenado, compactación y mantenimiento, movimiento del molde, expulsión y manipulación de la pieza. Un cambio que acorte el temporizador de enfriamiento puede no acortar el ciclo de la máquina si otro paso sigue controlando la secuencia.
Por qué algunas piezas se enfrían más lentamente
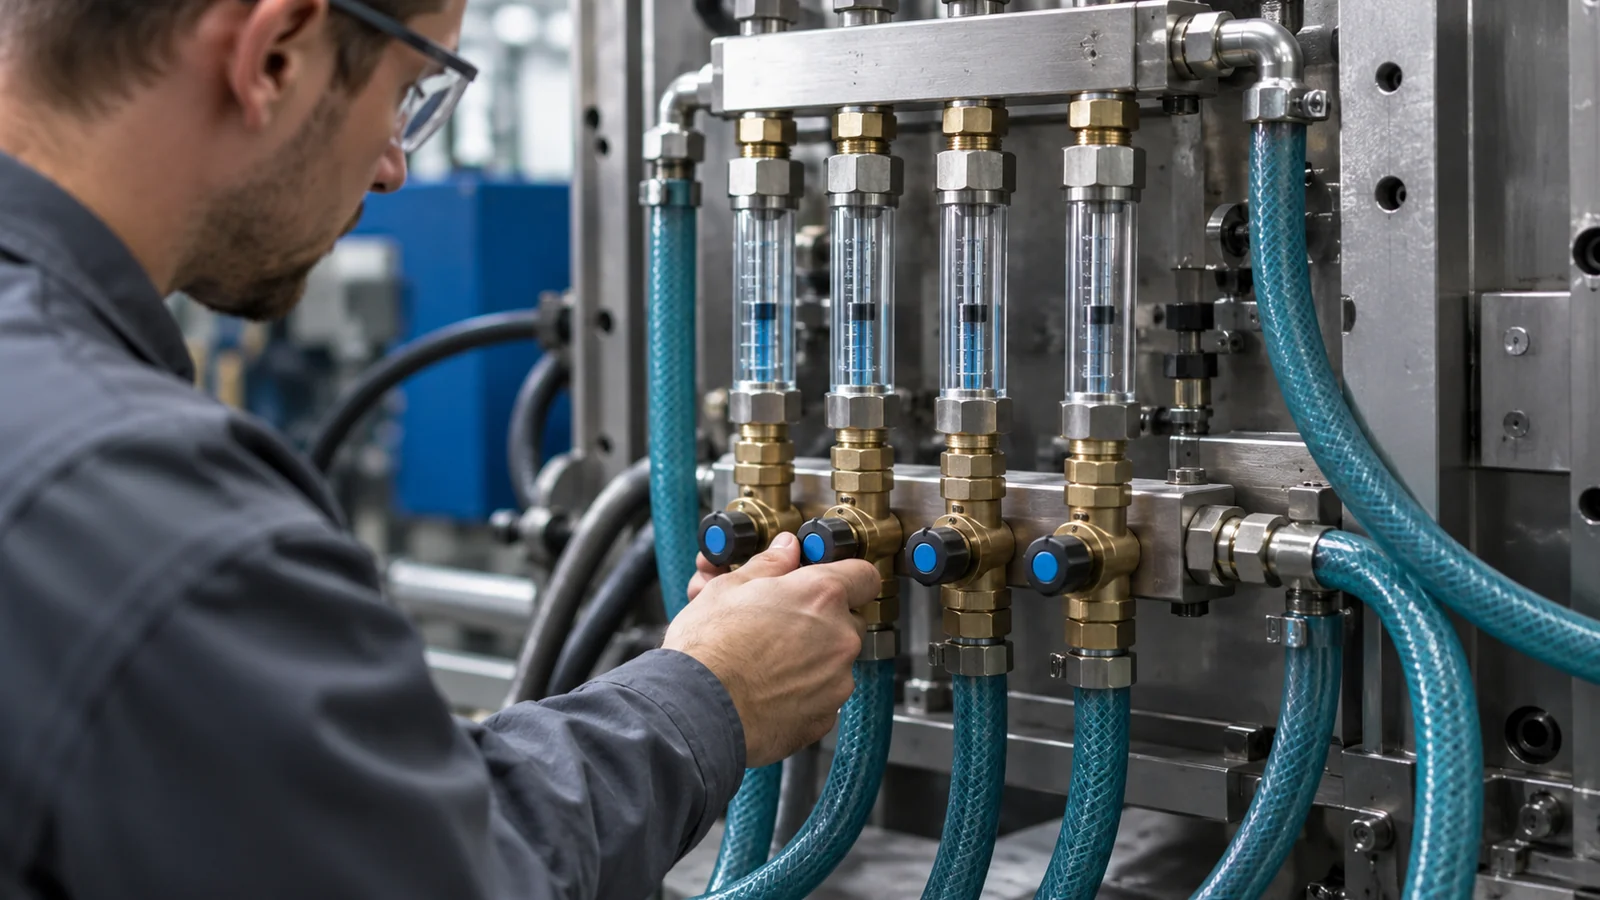
El calor sale del polímero a través del acero del molde y hacia el circuito de refrigeración. La distancia desde una sección gruesa hasta una superficie de enfriamiento eficaz es importante, por lo que un jefe de gran espesor o una transición de pared abrupta pueden permanecer calientes después de que las paredes delgadas adyacentes estén listas. Las condiciones térmicas desiguales pueden crear contracción diferencial, rechupes o alabeo incluso cuando la temperatura promedio de la pieza parece aceptable.
Las propiedades del material también afectan la transferencia de calor y la temperatura a la que una pieza puede expulsarse de forma segura. Diferentes grados dentro de una misma familia de resinas pueden tener ventanas de procesamiento distintas, y los materiales semicristalinos se comportan de manera diferente a los amorfos a medida que se solidifican. Utilice las indicaciones del proveedor específicas para cada grado en lugar de asignar un único tiempo a un nombre genérico de material.
El circuito del molde puede ser el cuello de botella. Las temperaturas de entrada y salida, el caudal de refrigerante, la ubicación de los canales, los depósitos y el equilibrio del circuito influyen en la eficacia con que el molde extrae el calor. Una entrada fría por sí sola no demuestra que la cavidad se esté enfriando de manera uniforme. La información técnica de BASF sobre la estimación del tiempo de enfriamiento explica que las estimaciones dependen del material y de las condiciones térmicas; trate dichos cálculos como herramientas de planificación, no como ajustes de producción garantizados.
Qué puede—y qué no puede—indicarle un cálculo
Las estimaciones analíticas pueden ayudar a comparar una pared delgada con una más gruesa o a evaluar si es probable que un cambio de geometría propuesto sea relevante. Muchos métodos simplificados suponen una transferencia de calor idealizada y un espesor de pared representativo. Los componentes reales tienen nervios, jefes, secciones de pared variables, distintas distancias a los canales y restricciones locales que un único promedio no puede representar.
Por lo tanto, no presente un único número calculado como el tiempo de proceso final. La estimación debe contrastarse con las temperaturas reales del molde, la geometría de la pieza, el grado de resina y el comportamiento de eyección. Cuando la geometría es compleja, la simulación puede identificar puntos calientes térmicos y comparar opciones de diseño; el muestreo físico verifica entonces la herramienta y el proceso. La página del sitio análisis de flujo de molde describe cómo las consideraciones de llenado, compactación y alabeo encajan en una revisión de ingeniería.
Dónde buscar antes de reducir el temporizador
Trabaje desde la pieza y la herramienta hacia fuera:
- Revise las secciones gruesas. Compruebe los jefes, nervios, intersecciones y transiciones abruptas. Un ajuste de geometría puede reducir un punto caliente con más eficacia que cambiar un parámetro de la máquina.
- Compruebe el rendimiento del circuito. Confirme que cada circuito fluye según lo previsto y que las temperaturas de entrada/salida son estables. Busque una trayectoria desequilibrada u obstruida.
- Revise la distancia entre el canal y la cavidad. La refrigeración cerca de una zona gruesa crítica puede ser ineficaz si la trayectoria en el acero es demasiado larga o si el circuito no sigue la distribución del calor.
- Considere la resina y la temperatura del molde en conjunto. El objetivo es una calidad constante, no la temperatura más baja posible.
- Revise el soporte de eyección. La rigidez de la pieza, el ángulo de desmoldeo, la disposición de los expulsores y el estado de la superficie determinan si la forma moldeada sobrevive a la expulsión.
Estas decisiones deben tomarse junto con la disposición de la herramienta y las necesidades de mantenimiento. Un cambio en la refrigeración debe preservar una resistencia adecuada del acero y mantener los circuitos en condiciones de servicio. El fabricación de moldes personalizados debe tener en cuenta la geometría, la refrigeración, la ventilación y la carga de producción prevista.
Cómo validar una fase de enfriamiento más corta
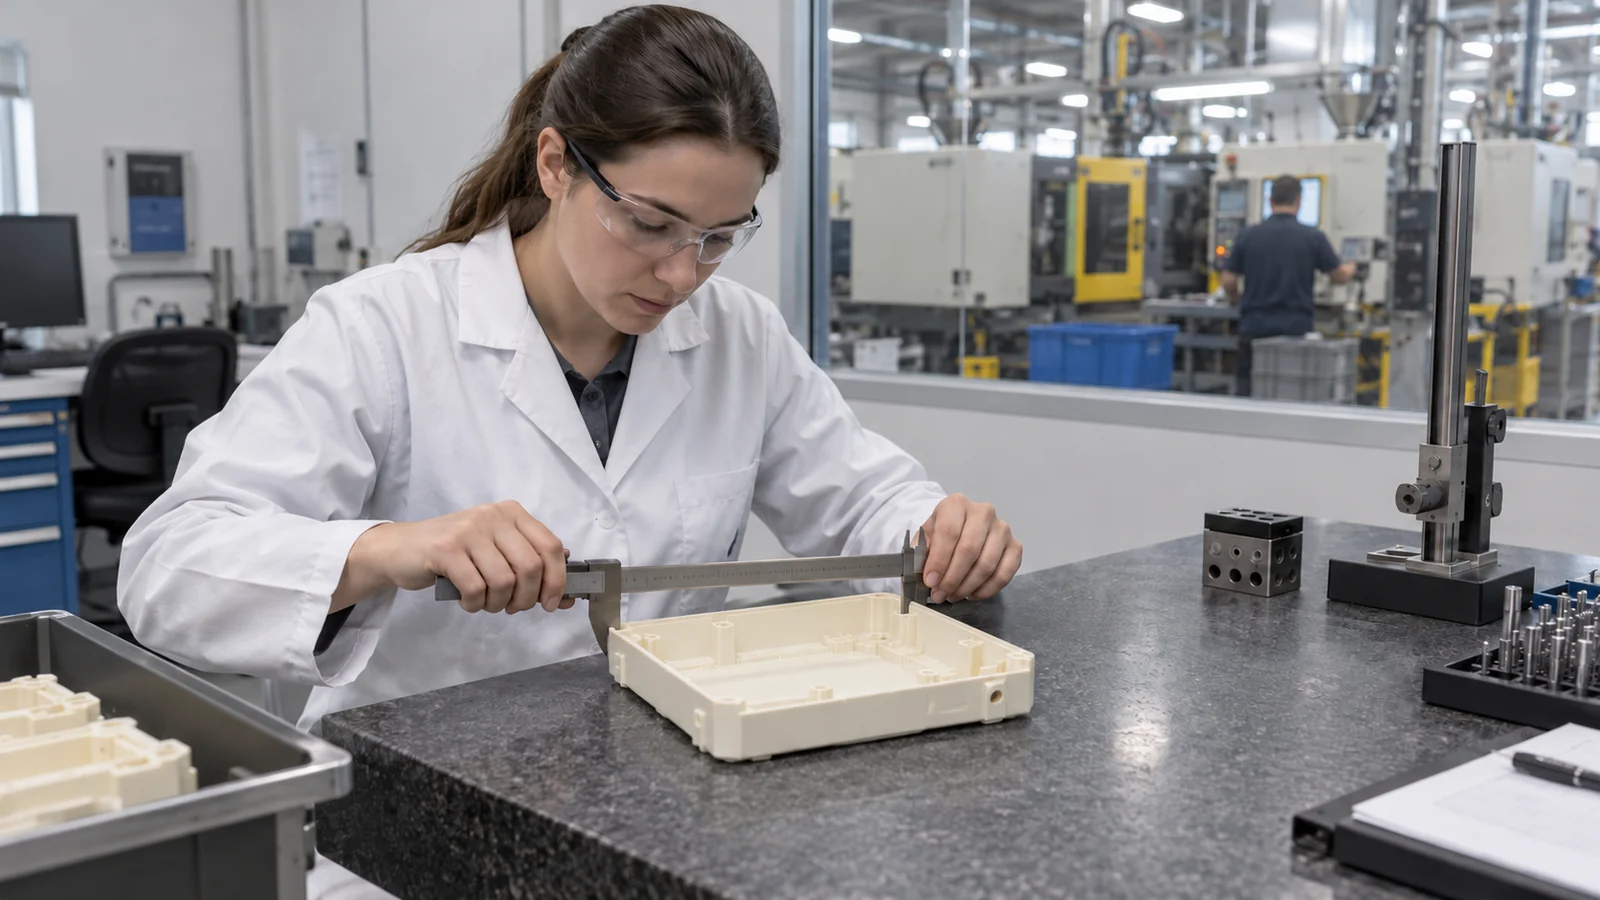
Establezca una línea base estable antes de cambiar el temporizador: material y lote, ajustes del proceso, peso de la pieza, temperaturas del molde y del refrigerante, identidad de la cavidad, tiempos del ciclo y resultados de inspección críticos. Luego reduzca el tiempo de refrigeración en incrementos controlados mientras mantiene estables las demás variables. Inspeccione las piezas inmediatamente después de la eyección y de nuevo después de que alcancen su estado normal de acondicionamiento; parte de la distorsión es tardía.
No evalúe una sola cavidad ni un solo disparo. Verifique cada cavidad en busca de adherencia, arrastre, marcas de expulsor, alabeo, rechupes y dimensiones. Repita la prueba durante suficientes ciclos consecutivos para revelar la deriva. Si el proceso se vuelve inestable, restaure el ajuste validado e investigue la limitación de transferencia de calor o de eyección en lugar de forzar un número más corto.
Un objetivo de refrigeración es creíble solo cuando está vinculado a una medición acordada y a la aceptación de la pieza. Durante una prueba de molde y validación controladas, formal, registre las condiciones y la evidencia utilizada para aceptar el ajuste.
Preguntas frecuentes
¿Cuál es un tiempo de refrigeración típico en el moldeo por inyección?
No existe un valor único fiable para todas las piezas. El espesor de pared, la resina, la temperatura del molde, el diseño de los canales y los requisitos de eyección modifican el resultado. Utilice el molde y el material reales para establecer un ajuste validado.
¿El plástico más grueso siempre necesita más refrigeración?
Las secciones más gruesas generalmente retienen el calor por más tiempo, pero la geometría local y la eficacia de la refrigeración importan. Una nervadura gruesa cerca de un circuito bien diseñado puede comportarse de manera diferente a un jefe aislado o a una pared gruesa lejos del refrigerante.
¿Puedo acortar la refrigeración usando agua más fría?
Potencialmente, pero una entrada más fría no garantiza una refrigeración uniforme de la pieza. Los cambios térmicos excesivos o desiguales pueden afectar la replicación de la superficie, las tensiones o las dimensiones. Revise el circuito térmico completo y valide la pieza.
¿Cómo sé si la pieza se está eyectando demasiado caliente?
Busque distorsión, adherencia, rayado, marcas de expulsor o dimensiones que cambien después de la eyección. Mida la pieza contra su plano e inspeccione varias cavidades a lo largo de ciclos repetidos.
Siguiente paso: Para una revisión significativa, proporcione el grado de resina, el modelo 3D o el mapa de espesores de pared, el desglose del ciclo actual, las lecturas de temperatura del molde y las dimensiones o características de apariencia que deben permanecer estables.