
Il raffreddamento è spesso la fase più lunga di un ciclo di stampaggio, il che lo rende un obiettivo ovvio quando un programma necessita di maggiore produzione. Tuttavia, un pezzo che può essere estratto prima non è necessariamente un pezzo stabile, piatto o pronto per l'assemblaggio. Una decisione utile sul tempo di raffreddamento bilancia la rimozione del calore con la rigidità del pezzo all'estrazione, i requisiti dimensionali e la capacità dello stampo di rimuovere il calore in modo uniforme.
Risposta breve: Il tempo di raffreddamento dipende principalmente dalle sezioni spesse del pezzo, dal comportamento termico della resina, dalla temperatura dello stampo e dall'efficacia con cui l'attrezzatura trasferisce il calore al refrigerante. Ridurre solo un timer non migliora un processo. Verificare la condizione di estrazione, le dimensioni, l'aspetto e la ripetibilità sul materiale e sullo stampo effettivi.
In questo articolo:
- Cosa significa “tempo di raffreddamento” in un ciclo
- Perché alcuni pezzi si raffreddano più lentamente
- Cosa può e non può dirti un calcolo
- Dove guardare prima di ridurre il timer
- Come validare una fase di raffreddamento più breve
- Domande frequenti
Cosa significa “tempo di raffreddamento” in un ciclo
In una sequenza di stampaggio, il raffreddamento si riferisce solitamente al tempo necessario affinché il polimero perda abbastanza calore da essere estratto senza distorsioni, incollaggi o danni superficiali inaccettabili. Il timer di raffreddamento programmato della macchina non sempre coincide con il raffreddamento totale subito dal pezzo: il recupero della vite e altre operazioni possono sovrapporsi, e il pezzo continua a raffreddarsi dopo aver lasciato lo stampo.
Tenere il tempo di raffreddamento separato dal tempo di ciclo totale. Il ciclo complessivo può includere anche riempimento, compattazione e mantenimento, movimento dello stampo, estrazione e movimentazione del pezzo. Una modifica che accorcia il timer di raffreddamento potrebbe non accorciare il ciclo della macchina se un'altra fase controlla ancora la sequenza.
Perché alcuni pezzi si raffreddano più lentamente
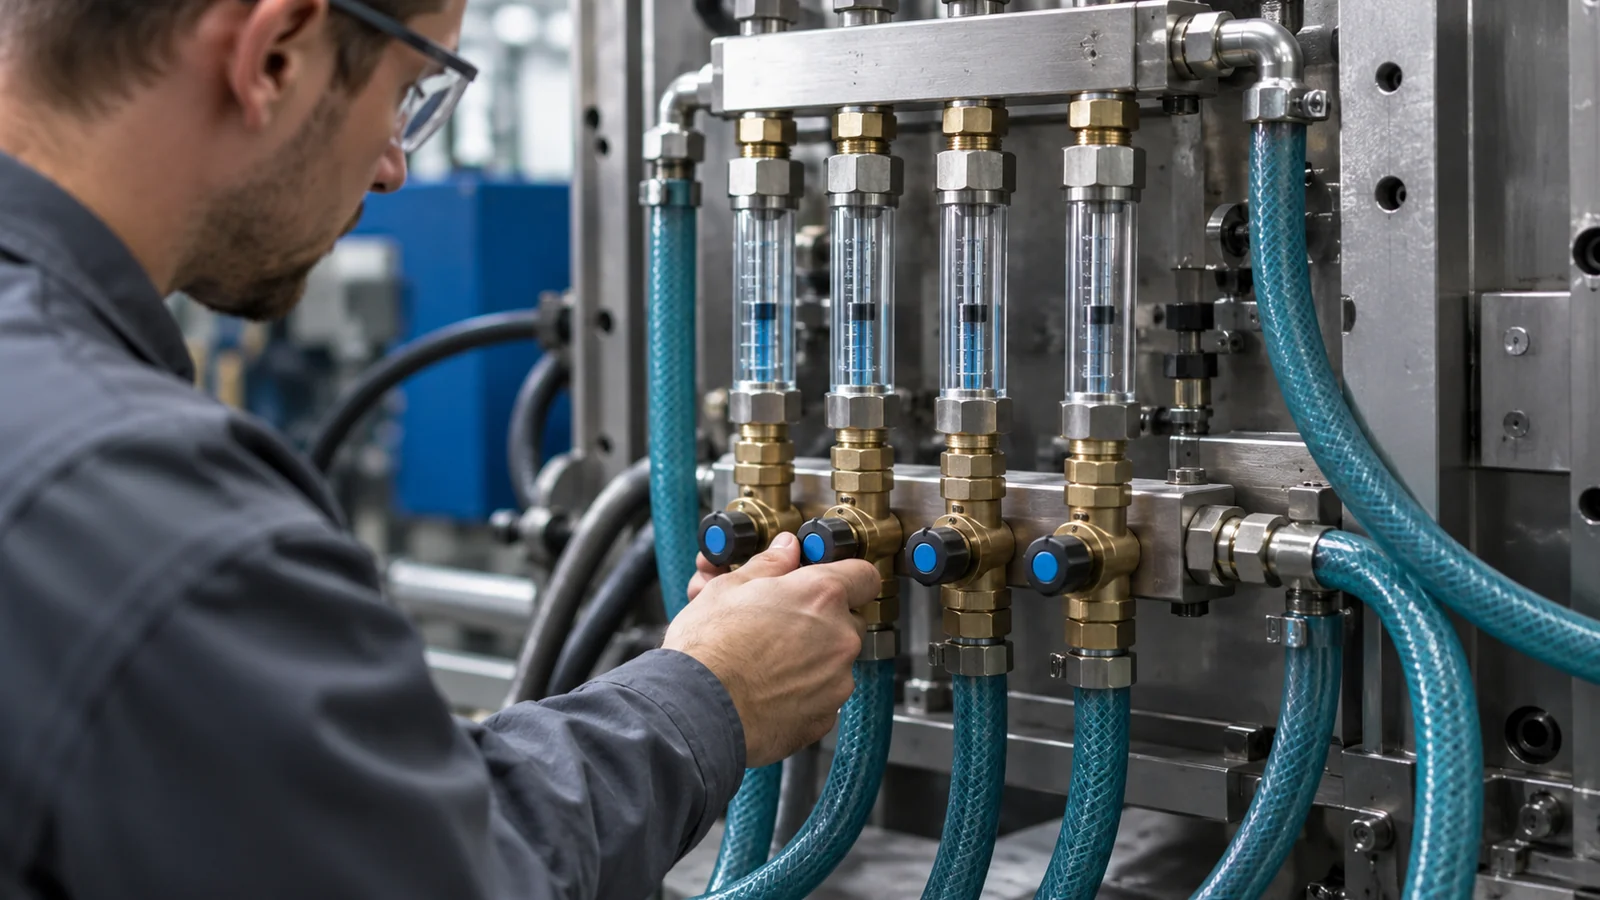
Il calore lascia il polimero attraverso l'acciaio dello stampo e nel circuito di raffreddamento. La distanza da una sezione spessa a una superficie di raffreddamento efficace è importante, quindi un boss pesante o una transizione di parete brusca possono rimanere caldi dopo che le pareti sottili adiacenti sono pronte. Condizioni termiche non uniformi possono creare ritiri differenziali, avvallamenti o deformazioni anche quando la temperatura media del pezzo appare accettabile.
Anche le proprietà del materiale influenzano il trasferimento di calore e la temperatura alla quale un pezzo può essere estratto in sicurezza. Diverse gradi all'interno di una stessa famiglia di resine possono avere finestre di lavorazione distinte, e i materiali semicristallini si comportano diversamente dai materiali amorfi durante la solidificazione. Utilizzare le indicazioni specifiche del grado fornite dal fornitore anziché assegnare un unico tempo a un nome generico di materiale.
Il circuito dello stampo può essere il collo di bottiglia. Le temperature di ingresso e uscita, la portata del refrigerante, il posizionamento dei canali, i depositi e il bilanciamento del circuito influenzano la capacità dell'attrezzatura di portare via il calore. Un ingresso freddo da solo non prova che la cavità venga raffreddata uniformemente. Le informazioni tecniche di BASF sulla stima del tempo di raffreddamento spiegano che le stime dipendono dal materiale e dalle condizioni termiche; trattare tali calcoli come strumenti di pianificazione, non come impostazioni di produzione garantite.
Cosa può e non può dirti un calcolo
Le stime analitiche possono aiutare a confrontare una parete sottile con una più spessa o a valutare se una modifica proposta della geometria sia probabilmente rilevante. Molti metodi semplificati presuppongono uno scambio termico idealizzato e uno spessore di parete rappresentativo. I componenti reali presentano nervature, boss, sezioni di parete variabili, distanze diverse dai canali e vincoli locali che una singola media non può rappresentare.
Pertanto, non presentare un singolo valore calcolato come tempo di processo finale. La stima dovrebbe essere verificata rispetto alle temperature effettive dello stampo, alla geometria del pezzo, al grado di resina e al comportamento in espulsione. Dove la geometria è complessa, la simulazione può individuare i punti caldi termici e confrontare le opzioni di progetto; il campionamento fisico verifica poi l'attrezzatura e il processo. La pagina del sito dell'analisi del flusso nello stampo descrive come le considerazioni su riempimento, mantenimento e deformazione si inseriscano in una revisione ingegneristica.
Dove guardare prima di ridurre il timer
Procedere dal pezzo e dall'attrezzatura verso l'esterno:
- Esaminare le sezioni spesse. Controllare boss, nervature, intersezioni e transizioni brusche. Una modifica della geometria può ridurre un punto caldo in modo più efficace rispetto alla modifica di un'impostazione della macchina.
- Verificare le prestazioni del circuito. Confermare che ogni circuito scorra come previsto e che le temperature di ingresso/uscita siano stabili. Cercare percorsi sbilanciati o ostruiti.
- Esaminare la distanza tra canale e cavità. Il raffreddamento vicino a una zona spessa critica può essere inefficace se il percorso nell'acciaio è troppo lungo o se il circuito non segue la distribuzione del calore.
- Considerare insieme resina e temperatura dello stampo. L'obiettivo è una qualità costante, non la temperatura più bassa possibile.
- Esaminare il supporto in espulsione. La rigidità del pezzo, lo sformo, la disposizione degli espulsori e le condizioni della superficie determinano se la forma stampata sopravvive all'estrazione.
Queste decisioni dovrebbero essere prese insieme alla disposizione dell'attrezzatura e alle esigenze di manutenzione. Una modifica del raffreddamento deve preservare un'adeguata resistenza dell'acciaio e mantenere i circuiti manutenibili. Il più ampio revisione personalizzata della progettazione dello stampo deve tenere conto della geometria, del raffreddamento, dello sfiato e del carico produttivo previsto.
Come validare una fase di raffreddamento più breve
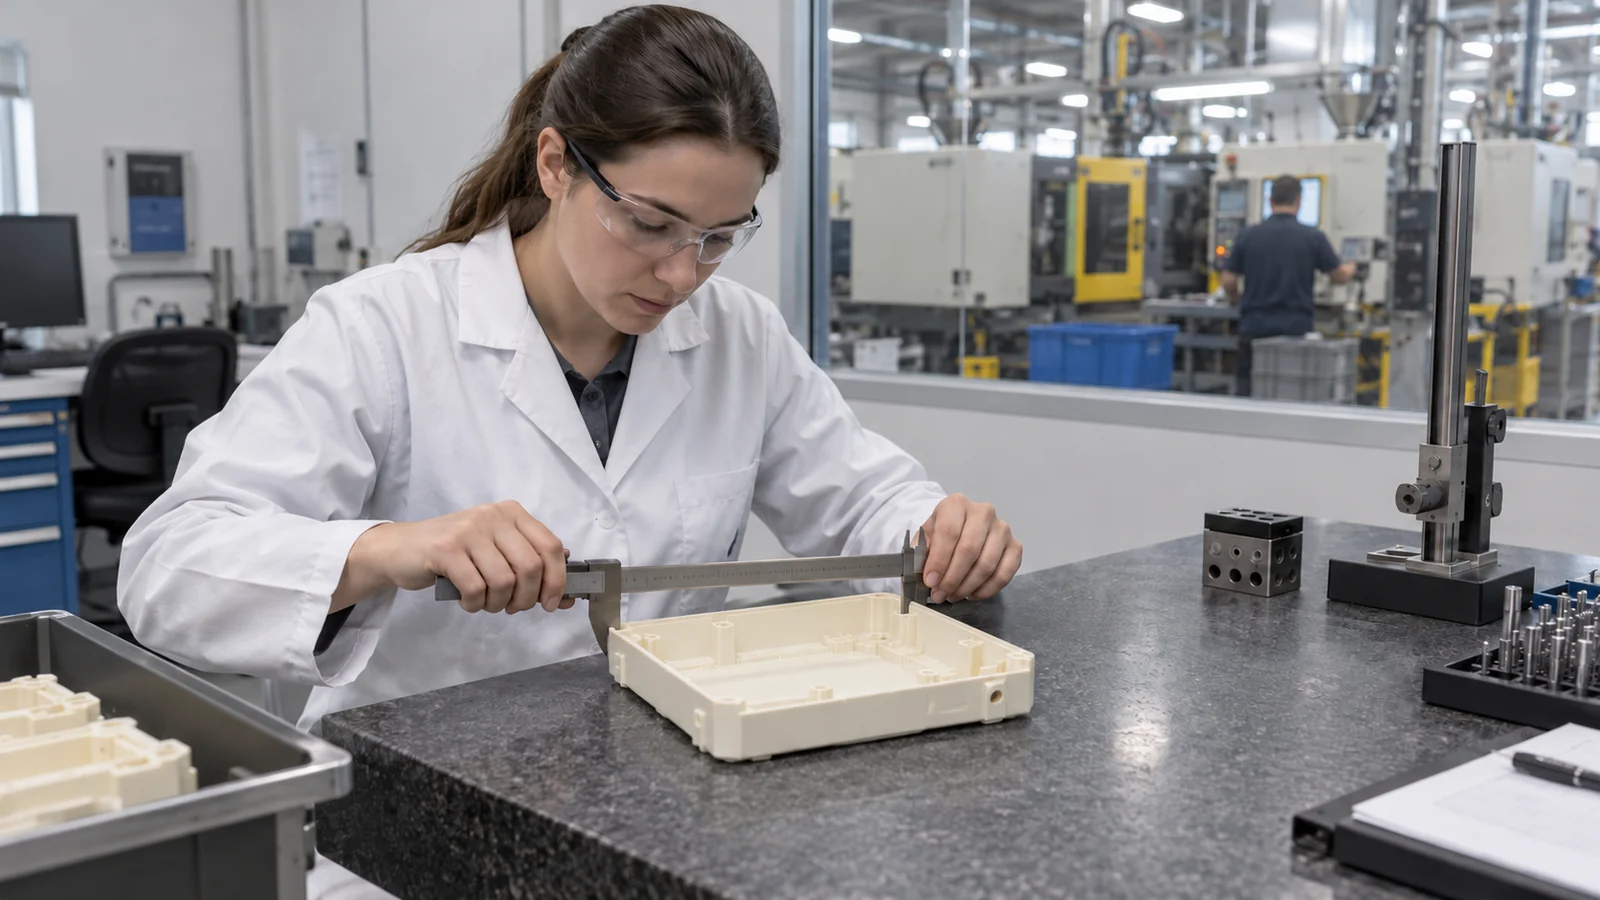
Stabilire una base di riferimento stabile prima di modificare il timer: materiale e lotto, impostazioni di processo, peso del pezzo, temperature dello stampo e del refrigerante, identità della cavità, tempi di ciclo e risultati delle ispezioni critiche. Poi ridurre il tempo di raffreddamento con incrementi controllati mantenendo stabili le altre variabili. Ispezionare i pezzi subito dopo l'espulsione e di nuovo dopo che hanno raggiunto il loro normale stato di condizionamento; alcune distorsioni sono ritardate.
Non valutare una sola cavità o un solo ciclo. Controllare ogni cavità per verificare incollaggi, trascinamenti, impronte degli espulsori, deformazioni, ritiri e dimensioni. Ripetere il test per un numero sufficiente di cicli consecutivi per rilevare derive. Se il processo diventa instabile, ripristinare l'impostazione nota come valida e indagare sul limite di trasferimento termico o di espulsione anziché forzare un valore più breve.
Un obiettivo di raffreddamento è credibile solo quando è legato a una misurazione concordata e all'accettazione del pezzo. Durante una prova formale dello stampo e una validazione prova e validazione dello stampo, registrare le condizioni e le evidenze utilizzate per accettare l'impostazione.
Domande frequenti
Qual è un tempo di raffreddamento tipico per lo stampaggio a iniezione?
Non esiste un valore unico affidabile per tutti i pezzi. Lo spessore di parete, la resina, la temperatura dello stampo, la progettazione dei canali e i requisiti di espulsione modificano il risultato. Utilizzare lo stampo e il materiale effettivi per stabilire un'impostazione validata.
La plastica più spessa richiede sempre più raffreddamento?
Le sezioni più spesse trattengono generalmente il calore più a lungo, ma contano la geometria locale e l'efficacia del raffreddamento. Una nervatura spessa vicino a un circuito ben progettato può comportare un comportamento diverso rispetto a un boss isolato o a una parete spessa lontana dal refrigerante.
Posso ridurre il raffreddamento usando acqua più fredda?
Potenzialmente sì, ma un ingresso più freddo non garantisce un raffreddamento uniforme del pezzo. Variazioni termiche eccessive o non uniformi possono influire sulla replica della superficie, sulle sollecitazioni o sulle dimensioni. Esaminare l'intero circuito termico e validare il pezzo.
Come faccio a sapere se il pezzo viene espulso troppo caldo?
Cercare distorsioni, incollaggi, graffi, segni degli espulsori o dimensioni che cambiano dopo l'espulsione. Misurare il pezzo rispetto al disegno e ispezionare più cavità su cicli ripetuti.
Passo successivo: Per una revisione significativa, fornire il grado di resina, il modello 3D o la mappa dello spessore di parete, la ripartizione attuale del ciclo, le letture della temperatura dello stampo e le dimensioni o le caratteristiche estetiche che devono rimanere stabili.