
Die Kühlung ist oft der längste Abschnitt eines Spritzgießzyklus, was sie zu einem offensichtlichen Ansatzpunkt macht, wenn ein Programm mehr Ausstoß benötigt. Doch ein Teil, das früher ausgestoßen werden kann, ist nicht zwangsläufig ein Teil, das stabil, plan oder montagebereit ist. Eine sinnvolle Entscheidung zur Kühlzeit bringt die Wärmeabfuhr mit der Steifigkeit des Teils beim Auswerfen, den Maßanforderungen und der Fähigkeit des Werkzeugs, Wärme gleichmäßig abzuführen, in Einklang.
Kurze Antwort: Die Kühlzeit hängt hauptsächlich von den dicken Wandquerschnitten des Teils, dem thermischen Verhalten des Kunststoffs, der Werkzeugtemperatur und davon ab, wie effektiv das Werkzeug Wärme an das Kühlmedium abgibt. Allein das Herabsetzen eines Timers verbessert keinen Prozess. Bestätigen Sie den Auswerfezustand, die Maße, das Aussehen und die Wiederholbarkeit am tatsächlichen Material und Werkzeug.
In diesem Artikel:
- Was “Kühlzeit” in einem Zyklus bedeutet
- Warum manche Teile langsamer abkühlen
- Was eine Berechnung leisten kann – und was nicht
- Wo Sie ansetzen sollten, bevor Sie den Timer reduzieren
- Wie Sie eine kürzere Kühlphase validieren
- Häufig gestellte Fragen
Was “Kühlzeit” in einem Zyklus bedeutet
In einer Spritzgießfolge bezeichnet die Kühlung üblicherweise die Zeit, die das Polymer benötigt, um genügend Wärme abzugeben, damit es ohne unakzeptable Verformung, Anhaften oder Oberflächenschäden ausgeworfen werden kann. Der programmierte Kühlzeit-Timer der Maschine ist nicht immer gleichbedeutend mit der gesamten Kühlung, die das Teil erfährt: Die Schneckenrückförderung und andere Vorgänge können sich überlappen, und das Teil kühlt nach dem Verlassen des Werkzeugs weiter ab.
Halten Sie die Kühlzeit getrennt von der Gesamtzykluszeit. Der Gesamtzyklus kann auch Füllen, Nachdrücken und Halten, Werkzeugbewegung, Auswerfen und Teilehandling umfassen. Eine Änderung, die den Kühlzeit-Timer verkürzt, verkürzt möglicherweise nicht den Maschinenzyklus, wenn ein anderer Schritt die Abfolge noch bestimmt.
Warum manche Teile langsamer abkühlen
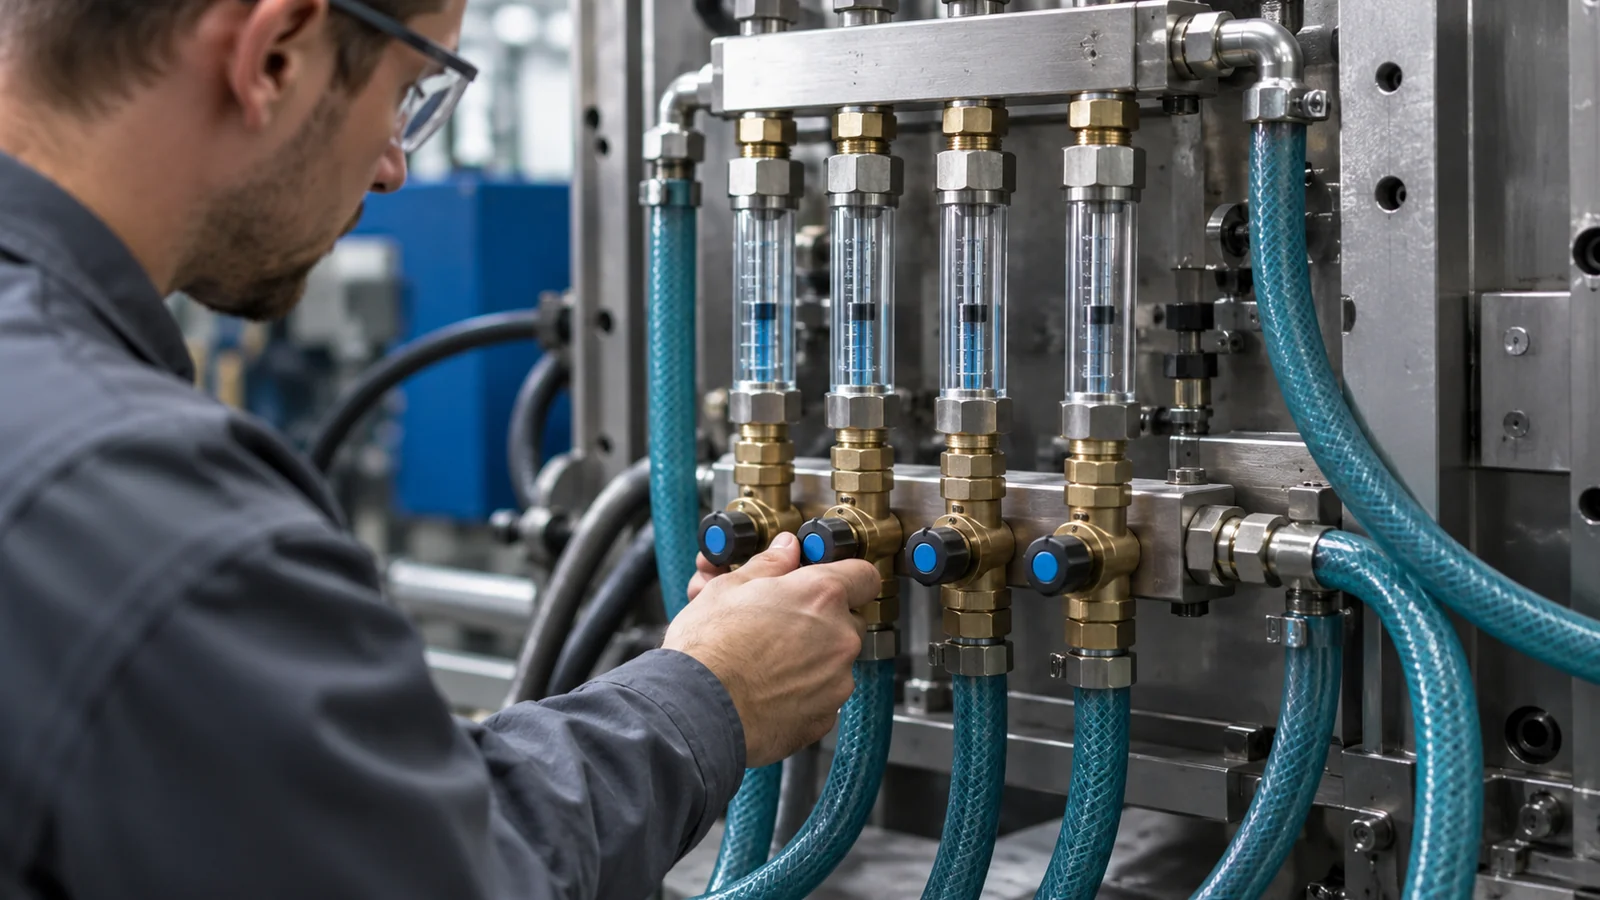
Die Wärme verlässt das Polymer durch den Werkzeugstahl und in den Kühlkreislauf. Der Abstand von einem dicken Querschnitt zu einer wirksamen Kühlfläche ist entscheidend, sodass ein massiver Ansatz oder ein abrupter Wandübergang noch heiß sein kann, nachdem benachbarte dünne Wände bereits bereit sind. Ungleichmäßige thermische Bedingungen können unterschiedliche Schwindung, Einfallstellen oder Verzug verursachen, selbst wenn die durchschnittliche Teiltemperatur akzeptabel erscheint.
Auch die Materialeigenschaften beeinflussen die Wärmeübertragung und die Temperatur, bei der ein Teil sicher ausgeworfen werden kann. Verschiedene Typen innerhalb einer Kunststofffamilie können unterschiedliche Verarbeitungsfenster haben, und teilkristalline Materialien verhalten sich beim Erstarren anders als amorphe Materialien. Nutzen Sie typenspezifische Herstellerangaben, statt einer breiten Materialbezeichnung eine einzige Zeit zuzuordnen.
Der Werkzeugkreislauf kann der Engpass sein. Vorlauf- und Rücklauftemperaturen, Kühlmitteldurchfluss, Kanalanordnung, Ablagerungen und Kreislaufbalance beeinflussen, wie gut das Werkzeug Wärme abführt. Ein kalter Vorlauf allein beweist nicht, dass die Kavität gleichmäßig gekühlt wird. Die technische Information von BASF zur Schätzung der Kühlzeit erklärt, dass Schätzungen von Material und thermischen Bedingungen abhängen; behandeln Sie solche Berechnungen als Planungshilfen, nicht als garantierte Produktionseinstellungen.
Was eine Berechnung leisten kann – und was nicht
Analytische Abschätzungen können helfen, eine dünne Wand mit einer dickeren zu vergleichen oder zu bewerten, ob eine vorgeschlagene Geometrieänderung wahrscheinlich relevant ist. Viele vereinfachte Methoden gehen von einem idealisierten Wärmeübergang und einer repräsentativen Wanddicke aus. Reale Bauteile haben Rippen, Bosse, variierende Wandquerschnitte, unterschiedliche Abstände zu Kanälen und lokale Randbedingungen, die ein einzelner Mittelwert nicht abbilden kann.
Daher darf ein einzelner berechneter Wert nicht als fertige Prozesszeit dargestellt werden. Die Abschätzung sollte anhand tatsächlicher Werkzeugtemperaturen, Bauteilgeometrie, Harztype und Auswerferverhalten überprüft werden. Bei komplexer Geometrie kann eine Simulation thermische Hotspots identifizieren und Designoptionen vergleichen; eine physische Bemusterung prüft anschließend Werkzeug und Prozess. Die Mold-Flow-Analyse Seite der Website erläutert, wie Füll-, Nachdruck- und Verzugsbetrachtungen in eine technische Prüfung einfließen.
Wo Sie ansetzen sollten, bevor Sie den Timer reduzieren
Gehen Sie vom Bauteil und Werkzeug nach außen vor:
- Prüfen Sie dicke Querschnitte. Prüfen Sie Bosse, Rippen, Kreuzungspunkte und abrupte Übergänge. Eine Geometrieanpassung kann einen Hotspot wirksamer reduzieren als eine Änderung einer Maschineneinstellung.
- Prüfen Sie die Kreislaufleistung. Bestätigen Sie, dass jeder Kreislauf wie vorgesehen durchströmt und dass die Vorlauf-/Rücklauftemperaturen stabil sind. Achten Sie auf einen unausgeglichenen oder verstopften Pfad.
- Prüfen Sie den Abstand zwischen Kanal und Kavität. Eine Kühlung nahe einem kritischen dicken Bereich kann unwirksam sein, wenn der Stahlweg zu lang ist oder der Kreislauf der Wärmeverteilung nicht folgt.
- Betrachten Sie Harz und Werkzeugtemperatur gemeinsam. Das Ziel ist gleichbleibende Qualität, nicht die niedrigstmögliche Temperatur.
- Prüfen Sie die Auswerferunterstützung. Bauteilsteifigkeit, Entformungsschräge, Auswerferlayout und Oberflächenbeschaffenheit bestimmen, ob die geformte Form die Entformung übersteht.
Diese Entscheidungen sollten zusammen mit dem Werkzeuglayout und dem Wartungsbedarf getroffen werden. Eine Kühlungsänderung muss eine ausreichende Stahlfestigkeit bewahren und die Kreisläufe wartbar halten. Die übergeordnete kundenspezifischen Formenbauprüfung sollte Geometrie, Kühlung, Entlüftung und die erwartete Produktionsbelastung berücksichtigen.
Wie Sie eine kürzere Kühlphase validieren
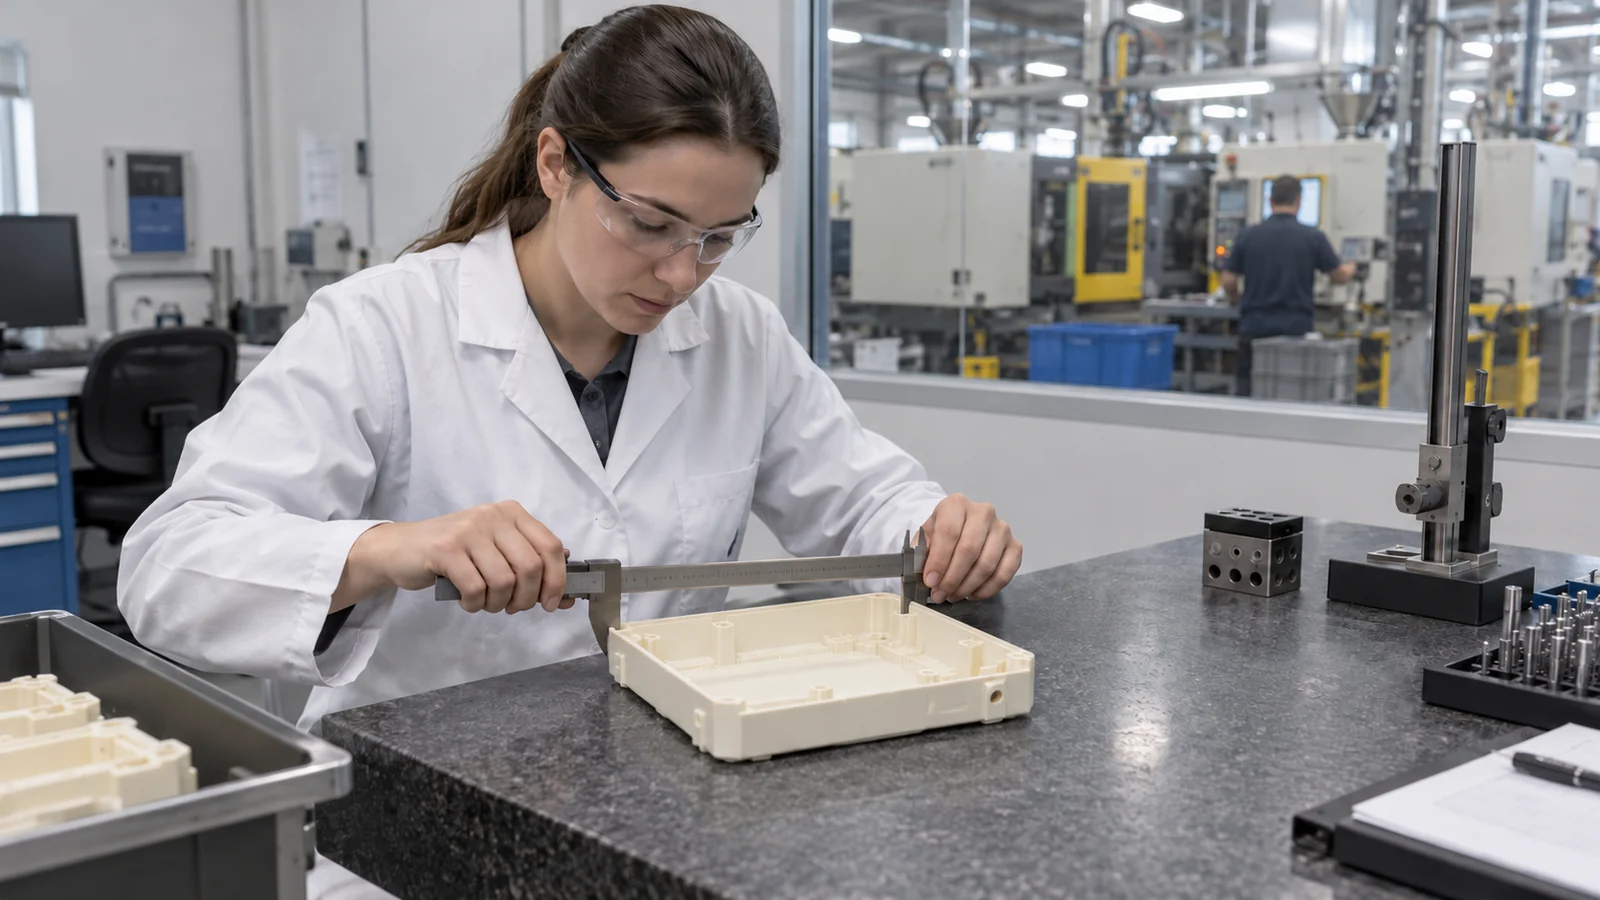
Erfassen Sie eine stabile Ausgangsbasis, bevor Sie den Timer ändern: Material und Charge, Prozesseinstellungen, Teilegewicht, Werkzeug- und Kühlmitteltemperaturen, Kavitätenidentität, Zykluszeit und kritische Prüfergebnisse. Reduzieren Sie dann die Kühlzeit in kontrollierten Schritten, während die übrigen Variablen konstant bleiben. Prüfen Sie die Teile unmittelbar nach dem Auswerfen und erneut, nachdem sie ihren normalen Konditionierungszustand erreicht haben; manche Verformungen treten verzögert auf.
Bewerten Sie nicht nur eine Kavität oder einen Schuss. Prüfen Sie jede Kavität auf Haften, Schleifspuren, Auswerferabdrücke, Verzug, Einfallstellen und Maße. Wiederholen Sie den Test über genügend aufeinanderfolgende Zyklen, um Drift zu erkennen. Wird der Prozess instabil, stellen Sie die bekanntermaßen gute Einstellung wieder her und untersuchen Sie die Wärmeübertragungs- oder Auswerfergrenze, anstatt eine kürzere Zahl zu erzwingen.
Ein Kühlziel ist nur glaubwürdig, wenn es an eine vereinbarte Messung und Teileabnahme gebunden ist. Während einer formalen Formversuch und eine Validierung, erfassen Sie die Bedingungen und die Nachweise, auf deren Grundlage die Einstellung akzeptiert wurde.
Häufig gestellte Fragen
Was ist eine typische Kühlzeit beim Spritzgießen?
Es gibt keinen zuverlässigen Einzelwert für alle Teile. Wanddicke, Harz, Werkzeugtemperatur, Kanalauslegung und Auswerferanforderungen verändern das Ergebnis. Verwenden Sie das tatsächliche Werkzeug und Material, um eine validierte Einstellung zu ermitteln.
Braucht dickeres Plastik immer mehr Kühlung?
Dickere Bereiche speichern die Wärme im Allgemeinen länger, aber lokale Geometrie und Kühleffektivität spielen eine Rolle. Eine dicke Rippe nahe einem gut ausgelegten Kühlkreis kann sich anders verhalten als ein isolierter Dom oder eine dicke Wand weit vom Kühlmittel entfernt.
Kann ich die Kühlung durch kälteres Wasser verkürzen?
Potenziell ja, aber ein kälterer Zulauf garantiert keine gleichmäßige Teilekühlung. Übermäßige oder ungleichmäßige thermische Änderungen können Oberflächenabformung, Spannung oder Maße beeinflussen. Überprüfen Sie den gesamten Kühlkreis und validieren Sie das Teil.
Woran erkenne ich, ob das Teil zu heiß ausgeworfen wird?
Achten Sie auf Verformung, Haften, Schrammen, Auswerfermarkierungen oder Maße, die sich nach dem Auswerfen ändern. Messen Sie das Teil gegen seine Zeichnung und prüfen Sie mehrere Kavitäten über wiederholte Zyklen.
Nächster Schritt: Für eine aussagekräftige Bewertung liefern Sie die Harzsorte, das 3D-Modell oder eine Wanddickenkarte, die aktuelle Zyklusaufschlüsselung, Werkzeugtemperaturmesswerte sowie die Maße oder Erscheinungsmerkmale, die stabil bleiben müssen.