
O resfriamento costuma ser a parte mais longa de um ciclo de moldagem, o que o torna um alvo óbvio quando um programa precisa de mais produção. No entanto, uma peça que pode ser ejetada mais cedo não é necessariamente uma peça estável, plana ou pronta para montagem. Uma decisão útil sobre o tempo de resfriamento equilibra a remoção de calor com a rigidez da peça na ejeção, os requisitos dimensionais e a capacidade do molde de remover calor de forma uniforme.
Resposta curta: O tempo de resfriamento depende principalmente das seções espessas da peça, do comportamento térmico da resina, da temperatura do molde e da eficácia com que o ferramental transfere calor ao fluido de resfriamento. Reduzir apenas um temporizador não melhora um processo. Confirme a condição de ejeção, as dimensões, a aparência e a repetibilidade com o material e o molde reais.
Neste artigo:
- O que significa “tempo de resfriamento” em um ciclo
- Por que algumas peças resfriam mais lentamente
- O que um cálculo pode — e não pode — dizer
- Onde observar antes de reduzir o temporizador
- Como validar uma fase de resfriamento mais curta
- Perguntas frequentes
O que significa “tempo de resfriamento” em um ciclo
Em uma sequência de moldagem, o resfriamento geralmente se refere ao tempo necessário para o polímero perder calor suficiente para ser ejetado sem distorção inaceitável, aderência ou danos à superfície. O temporizador de resfriamento programado na máquina nem sempre é igual ao resfriamento total experimentado pela peça: a recuperação da rosca e outras operações podem se sobrepor, e a peça continua a resfriar após sair do molde.
Mantenha o tempo de resfriamento separado do tempo total de ciclo. O ciclo geral também pode incluir enchimento, recalque e manutenção, movimento do molde, ejeção e manuseio da peça. Uma alteração que encurta o temporizador de resfriamento pode não encurtar o ciclo da máquina se outra etapa ainda controlar a sequência.
Por que algumas peças resfriam mais lentamente
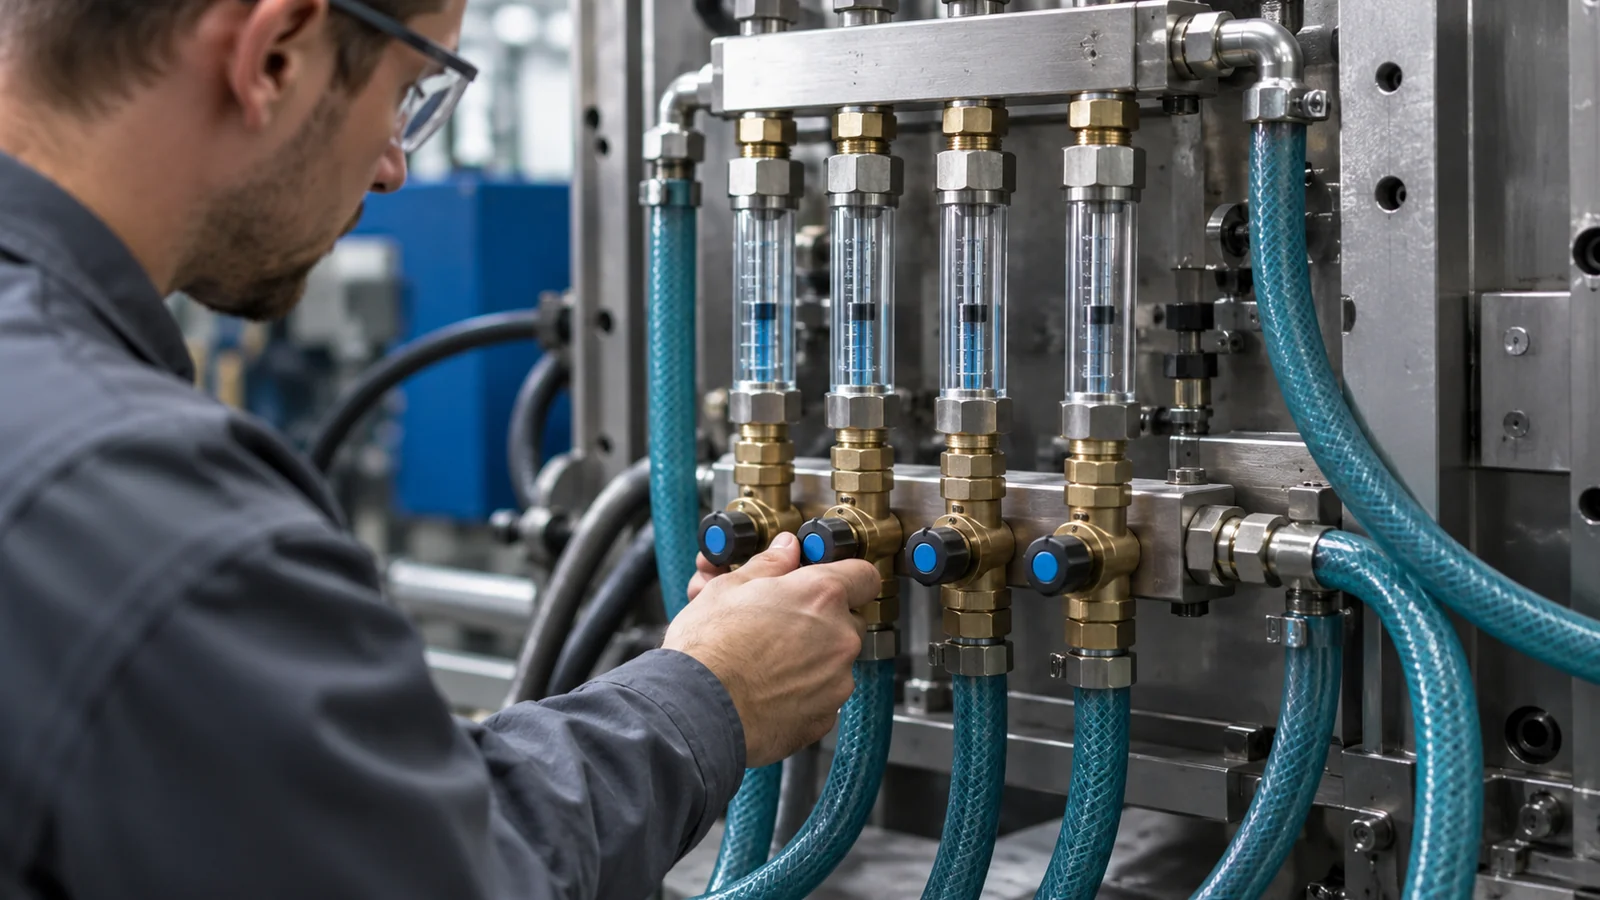
O calor sai do polímero através do aço do molde e entra no circuito de resfriamento. A distância de uma seção espessa até uma superfície de resfriamento eficaz é importante, portanto, um chefe espesso ou uma transição de parede abrupta pode permanecer quente depois que as paredes finas adjacentes já estiverem prontas. Condições térmicas desiguais podem criar contração diferencial, afundamento ou empenamento mesmo quando a temperatura média da peça parece aceitável.
As propriedades do material também afetam a transferência de calor e a temperatura na qual uma peça pode ser ejetada com segurança. Diferentes graus dentro de uma mesma família de resina podem ter janelas de processamento distintas, e materiais semicristalinos se comportam de maneira diferente dos amorfos à medida que solidificam. Use as orientações do fornecedor específicas para o grau, em vez de atribuir um único tempo a um nome genérico de material.
O circuito do molde pode ser o gargalo. As temperaturas de entrada e saída, a vazão do fluido de resfriamento, o posicionamento dos canais, os depósitos e o equilíbrio do circuito influenciam a eficácia com que o ferramental remove o calor. Uma entrada fria por si só não prova que a cavidade está sendo resfriada uniformemente. Informações técnicas da BASF sobre estimativa do tempo de resfriamento explica que as estimativas dependem do material e das condições térmicas; trate esses cálculos como ferramentas de planejamento, não como configurações de produção garantidas.
O que um cálculo pode — e não pode — dizer
As estimativas analíticas podem ajudar a comparar uma parede fina com uma mais espessa ou avaliar se uma mudança de geometria proposta provavelmente será relevante. Muitos métodos simplificados assumem transferência de calor idealizada e uma espessura de parede representativa. Componentes reais têm nervuras, bossas, seções de parede variáveis, diferentes distâncias até os canais e restrições locais que uma única média não consegue representar.
Portanto, não apresente um número calculado como o tempo de processo final. A estimativa deve ser verificada em relação às temperaturas reais do molde, à geometria da peça, ao grau de resina e ao comportamento de ejeção. Onde a geometria é complexa, a simulação pode identificar pontos quentes térmicos e comparar opções de projeto; a amostragem física então verifica a ferramenta e o processo. A fluxo de molde página do site descreve como as considerações de preenchimento, recalque e empenamento se encaixam em uma revisão de engenharia.
Onde observar antes de reduzir o temporizador
Trabalhe da peça e da ferramenta para fora:
- Revise as seções espessas. Verifique bossas, nervuras, interseções e transições abruptas. Um ajuste de geometria pode reduzir um ponto quente com mais eficácia do que alterar uma configuração da máquina.
- Verifique o desempenho do circuito. Confirme que cada circuito flui conforme o pretendido e que as temperaturas de entrada/saída estão estáveis. Procure por um caminho desequilibrado ou obstruído.
- Revise a distância do canal até a cavidade. O resfriamento próximo a uma área espessa crítica pode ser ineficaz se o caminho no aço for muito longo ou se o circuito não acompanhar a distribuição de calor.
- Considere a resina e a temperatura do molde em conjunto. O objetivo é a qualidade consistente, não a temperatura mais baixa possível.
- Revise o suporte de ejeção. A rigidez da peça, o ângulo de saída, o layout dos extratores e a condição da superfície determinam se a forma moldada sobrevive à liberação.
Essas decisões devem ser tomadas em conjunto com o layout da ferramenta e as necessidades de manutenção. Uma alteração no resfriamento deve preservar a resistência adequada do aço e manter os circuitos em condições de manutenção. O contexto mais amplo fabricação de moldes personalizados deve considerar a geometria, o resfriamento, o alívio de gases e a carga de produção esperada.
Como validar uma fase de resfriamento mais curta
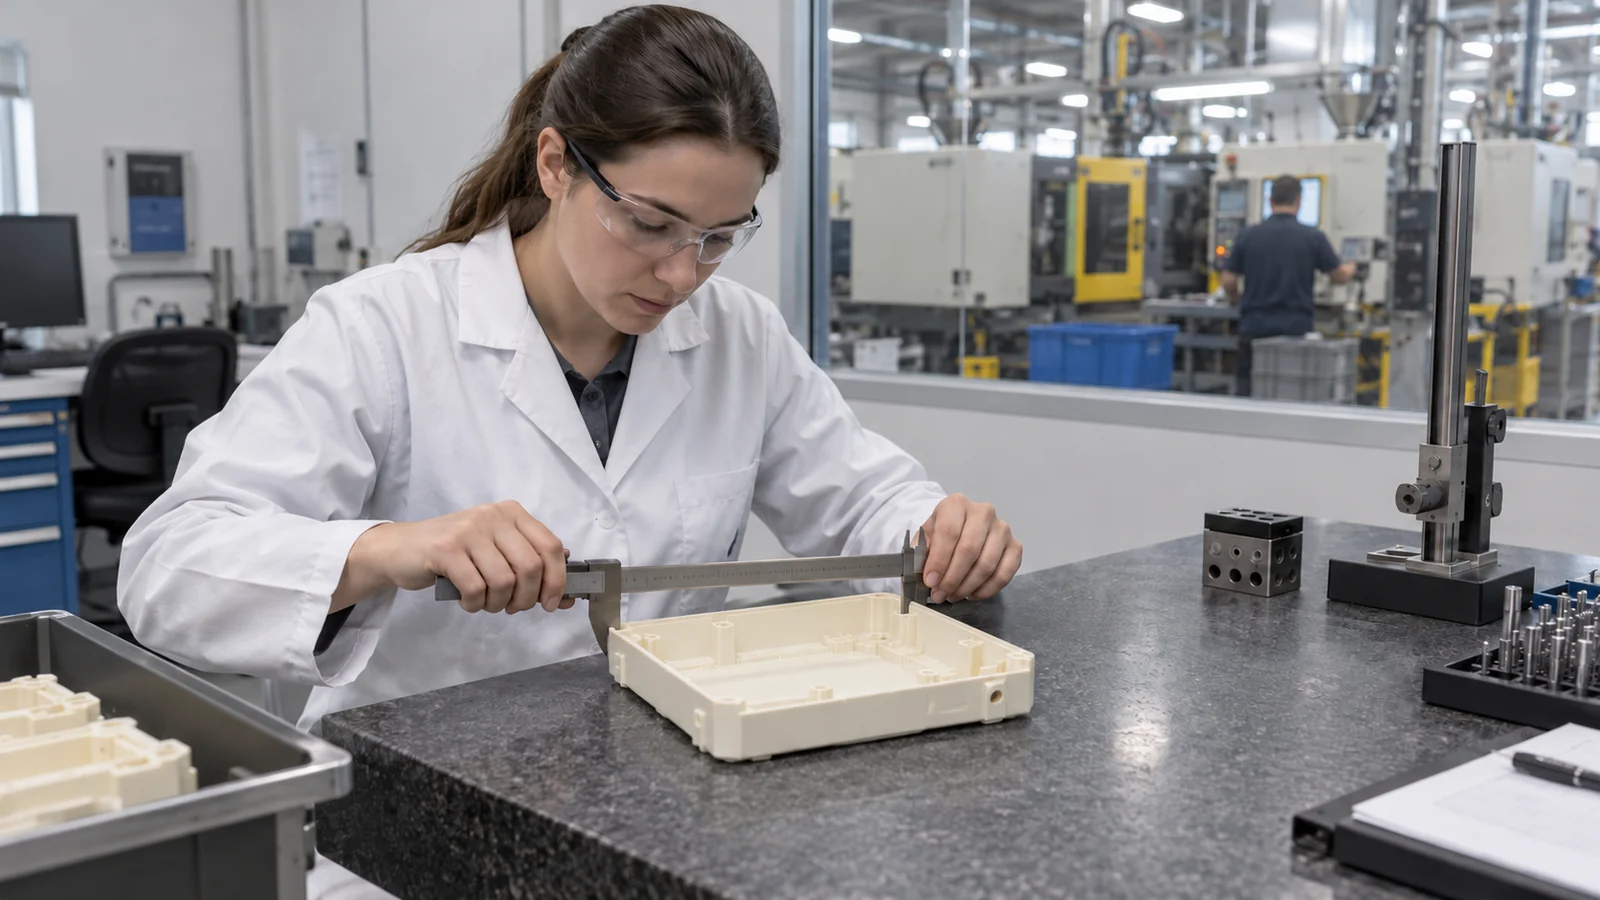
Estabeleça uma linha de base estável antes de alterar o temporizador: material e lote, configurações de processo, peso da peça, temperaturas do molde e do fluido de resfriamento, identificação da cavidade, tempo de ciclo e resultados de inspeção críticos. Em seguida, reduza o tempo de resfriamento em incrementos controlados, mantendo as demais variáveis estáveis. Inspecione as peças imediatamente após a ejeção e novamente após atingirem seu estado normal de condicionamento; parte da distorção é tardia.
Não avalie apenas uma cavidade ou um único ciclo. Verifique cada cavidade quanto a aderência, arraste, marcas de extrator, empenamento, rechupes e dimensões. Repita o teste por ciclos consecutivos suficientes para revelar deriva. Se o processo se tornar instável, restaure a configuração validada e investigue a limitação de transferência de calor ou de ejeção em vez de forçar um valor menor.
Uma meta de resfriamento só é crível quando está vinculada a uma medição acordada e à aceitação da peça. Durante um processo formal ensaio de molde controlado e validação, registre as condições e as evidências usadas para aceitar a configuração.
Perguntas frequentes
Qual é um tempo de resfriamento típico para moldagem por injeção?
Não existe um valor único confiável para todas as peças. A espessura de parede, a resina, a temperatura do molde, o projeto dos canais e os requisitos de ejeção alteram o resultado. Use a ferramenta e o material reais para estabelecer uma configuração validada.
Plástico mais espesso sempre precisa de mais resfriamento?
Seções mais espessas geralmente retêm calor por mais tempo, mas a geometria local e a eficácia do resfriamento importam. Uma nervura espessa próxima a um circuito bem projetado pode se comportar de forma diferente de um boss isolado ou de uma parede espessa distante do fluido de resfriamento.
Posso encurtar o resfriamento usando água mais fria?
Potencialmente, mas uma entrada mais fria não garante resfriamento uniforme da peça. Alterações térmicas excessivas ou irregulares podem afetar a replicação da superfície, as tensões ou as dimensões. Revise o circuito térmico completo e valide a peça.
Como sei se a peça está sendo ejetada quente demais?
Procure por distorção, aderência, riscos, marcas de extrator ou dimensões que mudam após a ejeção. Meça a peça em relação ao seu desenho e inspecione várias cavidades ao longo de ciclos repetidos.
Próximo passo: Para uma análise significativa, forneça o grau da resina, o modelo 3D ou o mapa de espessura de parede, a decomposição do ciclo atual, as leituras de temperatura do molde e as dimensões ou características de aparência que devem permanecer estáveis.