
ロボットグリップ用のツーショット成形は、剛性構造と柔軟な接触面を1つの再現可能な成形部品に一体化する必要がある場合に理にかなっています。重要な判断は、単にソフトタッチの方が感触が良いかどうかではありません。把持力、解放、洗浄、繰り返し動作の下で材料境界が安定を保てるかどうか、そしてグリップの位置決め機能を損なわずに形状を成形できるかどうかです。ツールシーケンスを選択する前に、各材料の役割を定義してください。.
各材料に役割を割り当てる
剛性部品は構造荷重を担い、取り付けおよび位置合わせ機能を維持し、グリッパ機構から伝達される力に耐える必要があります。軟質部品は、コンプライアンスや、異なる感触や摩擦挙動を持つ接触面を追加できます。軟質層が単独で構造荷重を支えることが期待される場合、材料の分割が誤っている可能性があります。.
まず接触パッチと力の方向をマッピングします。軟質材料が剥離する可能性のあるエッジ、破断する可能性のある細いストリップ、剛性を保つ必要のある基準面を探します。また、グリップが1つの部品形状に接触するのか、サイズファミリーに接触するのかも定義します。ある表面に有効な材料の組み合わせが、別の部品を確実に保持できるとは限りません。.
ツーショット成形は ロボティクス射出成形, の選択肢の1つですが、ロボット用途が自動的にマルチマテリアルツールを必要とするわけではありません。部品の機能と年間需要が、追加のツーリングと検証の複雑さを正当化するべきです。.
生産ニーズに応じて成形ルートを選択する
ツーショット成形は、専用設計のツール内で協調された成形シーケンスにより剛性領域と軟質領域を形成します。オーバーモールドも材料を組み合わせることができますが、2番目の材料を成形する前に転送または再配置される別個のファーストショット基材を使用する場合があります。この区別は実用的です。サイクル統合、位置決めの再現性、ツールの複雑さ、部品ハンドリング、材料の互換性はルート間で変化する可能性があります。.
低ボリュームまたは頻繁に改訂される設計では、よりシンプルなルートの方が接触層や基材の変更が容易になる場合があります。再現性のある位置決めと統合生産への強いニーズがある安定した形状では、ツーショットツールを評価する価値があるかもしれません。成形ステップの数だけでなく、製造および保守の全ルートを比較してください。.
| ルート | 適合可能性 | 検証すべき判断 |
|---|---|---|
| 単一材料グリップ | 1つの材料で構造と接触の両方の要件を満たせる | 設計にそもそも別個のコンプライアントインターフェースが必要か |
| オーバーモールディング | ファーストショットの基材は、セカンドショットのためにハンドリングし、位置決めできる | 転写、接着、または機械的保持を制御できるか |
| 2ショット成形 | 材料の統合された順序と再現可能な位置決めが優先事項である | 材料、形状、需要、およびツールの順序は投資を支えられるか |
サイトの ツーショット射出成形プロセス ページでは、より広範なプロセスについて説明しています。ロボットグリップの場合でも、判断は個々の部品と検証済みの材料の組み合わせに依存します。.
硬質-軟質の境界を破壊から遠ざける
境界は、単に都合の良いパーティングラインではなく、グリップの機能に従うべきです。軟質材料は、取り付け基準面、ねじ座、および指の間隔を定める表面から離しておいてください。インターフェースが鋭い角や高せん断の接触エッジで終わる場合、繰り返し荷重によりその部分で材料が浮き上がったり摩耗したりする可能性があります。.
材料の適合性はグレードレベルで確立する必要があります。剛性熱可塑性樹脂とエラストマーのすべての組み合わせで接着が保証されるわけではありません。用途で必要な箇所には機械的保持を設計し、それらの機能が薄くて充填が困難な部分や離型が困難な部分を生じさせないようにしてください。 熱可塑性エラストマー は、公称硬度だけでなく、特定のグリップ環境に合わせて選択する必要があります。.
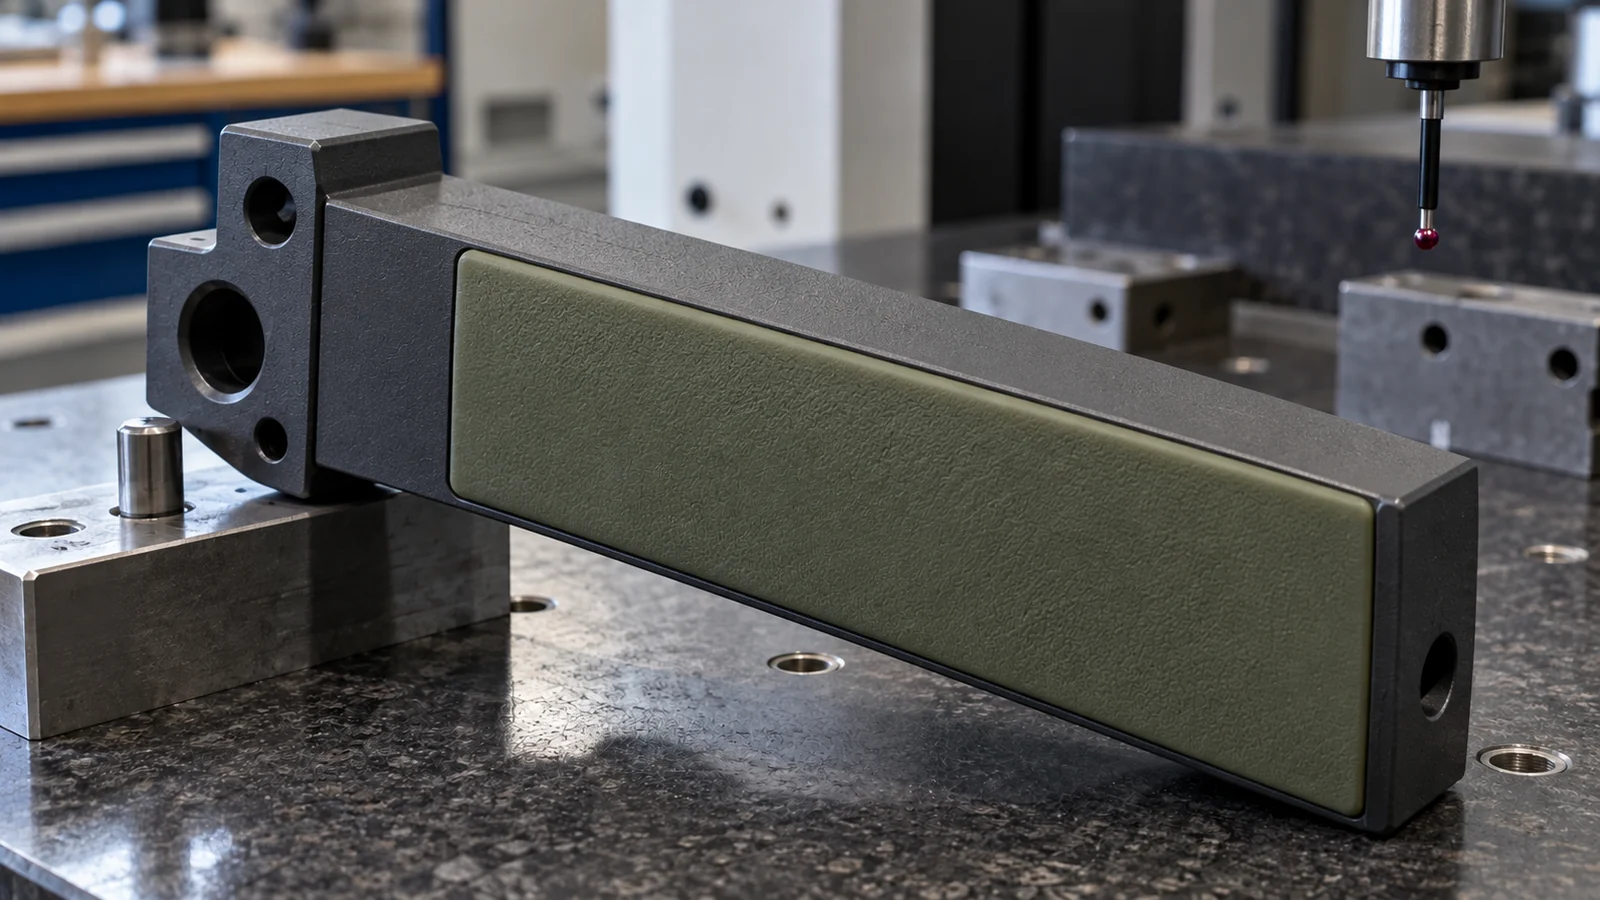
2つの材料間の収縮と冷却の違いを考慮してください。軟質ショットの冷却中に剛性ボディが動くと、最終部品は平坦度を失ったり、接触エッジがずれたりする可能性があります。ゲート配置、流動方向、ベント、シャットオフ、冷却を1つのシステムとして検討してください。また、境界には明確な外観および寸法の合否基準が必要であり、検査で外観上のばらつきと実際のインターフェース欠陥を区別できるようにする必要があります。.
位置決めとシーケンスを中心にツールを設計する
ファーストショットが支持され位置決めされている間に、セカンドショットが意図した領域に到達する必要があります。ツールのコンセプトに応じて、基材をキャビティ間で移動させる、インサートやプラテンを回転させる、または別の制御されたシーケンスを用いることができます。正確な配置は部品の形状と設備に依存します。アクセス、クリアランス、およびファーストショットの保持方法を確認する前に、機構を選定しないでください。.
各段階でどの表面が成形されるか、シャットオフがどこで合うか、バリがグリップにどのように影響するかを検討してください。ファーストショットの基材は、ずれたり変形したりすることなくセカンドショットに耐える必要があります。安定した基準面から部品を位置決めし、全体の輪郭だけでなく、境界、取り付け寸法、および接触面についての検査を計画してください。.
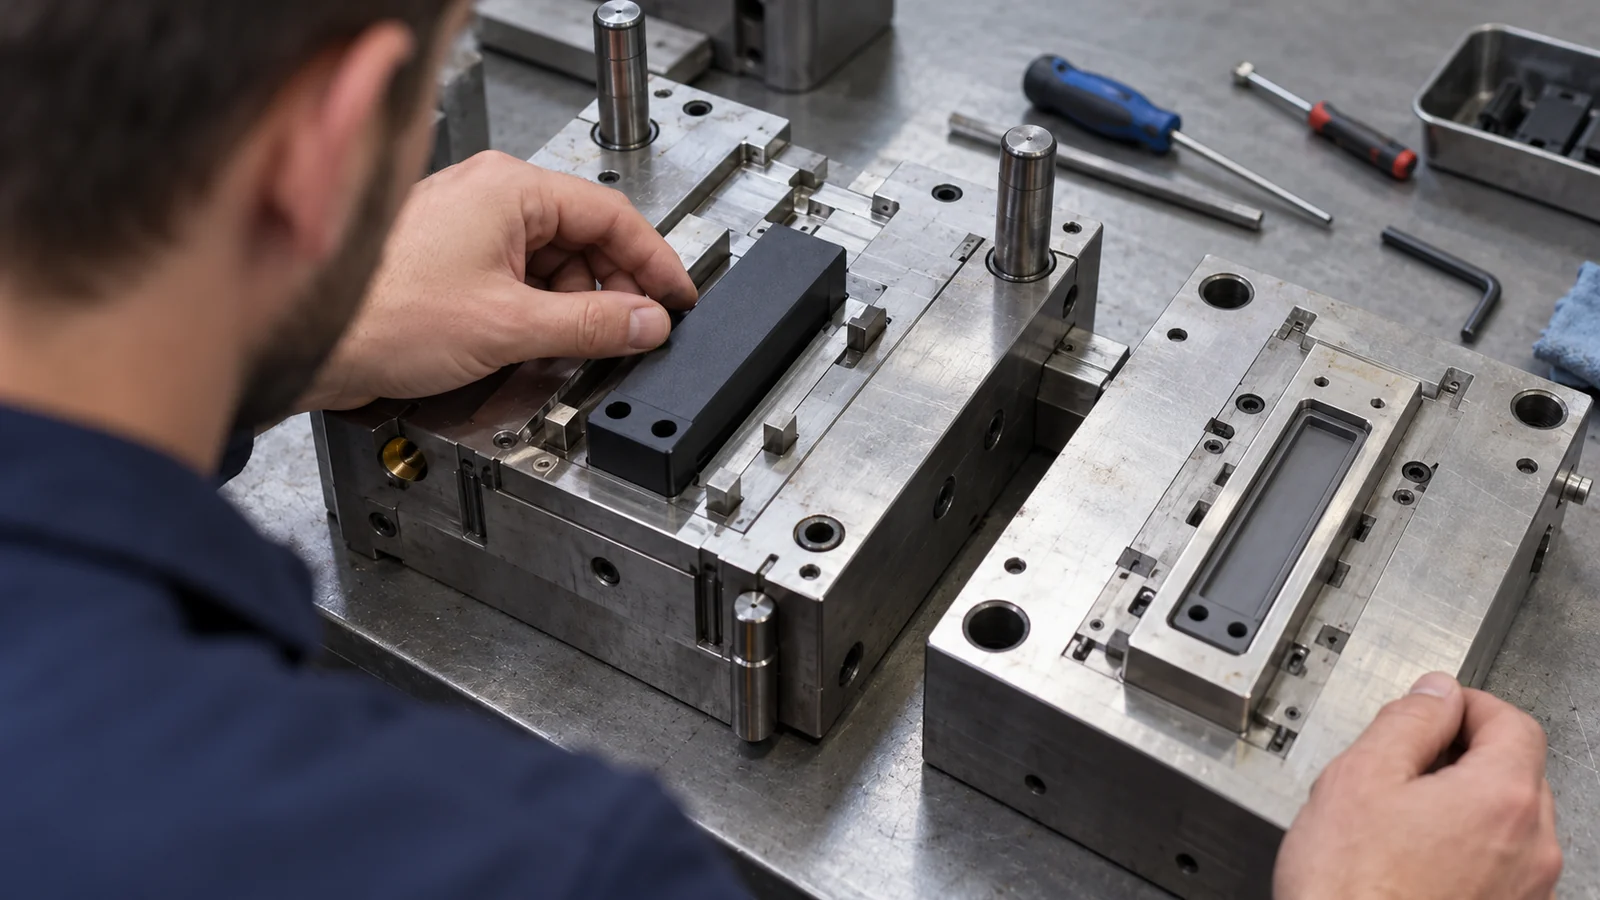
ツール交換はメンテナンスにも影響を与えることがあります。ツールを洗浄のためにどのように分離するのか、材料界面の摩耗をどのように検出するのか、ショット間でどのプロセス設定が制御されるのかを確認してください。目標は抽象的に自動化を最大化することではなく、ツールを不必要に保守困難にすることなく、再現可能な界面を実現することです。.
完成したグリップで界面を実証する
適格性評価では、単なる材料プレートではなく、グリップ全体を試験する必要があります。最終的な形状が接触圧力、変形、ピール荷重、および離型挙動を決定します。可能な限り、代表的なワークピースと実際の操作シーケンスを使用してください。.
- 形状を確認: データム、ジョー間隔、軟質層の被覆範囲、および境界位置を測定します。.
- 接触を試験: 代表的な表面を用いて、滑り、部品のマーキング、および再現性を評価します。.
- 密着性と保持性を検査: 浮き、破れ、バリ、およびサイクル後の移動を確認します。.
- 環境を含める: 洗浄剤、油、温度、または摩耗への曝露後に、関連するチェックを繰り返します。.
- 保守性をレビュー: 界面を損傷することなく、グリップを取り外し、洗浄し、交換できることを確認します。.
接触面の改善のみが必要な場合は、交換可能なパッドの方が保守が容易な場合があります。多材料成形部品を選択する場合は、設計をリリースする前に、材料グレード、境界基準、試験方法、および想定される使用条件を文書化してください。.
FAQ
ツーショット成形は常にオーバーモールドより優れていますか?
いいえ。ツーショット成形はシーケンスを統合できますが、金型の複雑さが増す可能性があります。オーバーモールドまたは交換可能なパッドは、生産量、形状、材料の適合性、改訂、および保守ニーズに応じて、より適切な場合があります。.
ソフトショットはリジッドショットに自動的に接着しますか?
いいえ。接着は特定の材料グレードとプロセス条件に依存します。互換性を確認し、界面が剥離やせん断に耐える必要がある場合は機械的保持を検討してください。.
設計レビューには何を含めるべきですか?
両方の材料グレード、グリップアセンブリ全体のCAD、接触条件、荷重と動作プロファイル、洗浄環境、年間需要、および滑り、摩耗、界面の完全性に関する合格基準を提供してください。.