
Le moulage bi-matière pour les poignées robotiques se justifie lorsqu'une structure rigide et une surface de contact souple doivent devenir une seule pièce moulée reproductible. La décision clé ne consiste pas simplement à savoir si un toucher souple est plus agréable. Il s'agit de savoir si la frontière entre les matériaux peut rester stable sous la force de préhension, lors du relâchement, du nettoyage et des mouvements répétés—et si la géométrie peut être moulée sans compromettre les fonctions de positionnement de la poignée. Définissez le rôle de chaque matériau avant de choisir une séquence d'outillage.
Attribuer un rôle à chaque matériau
Le composant rigide doit supporter la charge structurelle, préserver les fonctions de montage et d'alignement, et résister aux forces transmises par le mécanisme du préhenseur. Le composant plus souple peut apporter de la compliance ou une surface de contact avec un toucher ou un comportement de friction différent. Si la couche souple est censée supporter seule une charge structurelle, la répartition des matériaux est probablement erronée.
Cartographiez d'abord la zone de contact et la direction des forces. Recherchez les bords où le matériau souple pourrait se décoller, les bandes étroites susceptibles de se déchirer et les surfaces de référence qui doivent rester rigides. Définissez également si la poignée entre en contact avec une seule géométrie de pièce ou une famille de tailles. Une combinaison de matériaux qui fonctionne pour une surface peut ne pas retenir une autre pièce de manière fiable.
Le moulage bi-matière est une option parmi moulage par injection pour la robotique, mais une application robotique n'exige pas automatiquement un outillage multi-matériaux. La fonction de la pièce et la demande annuelle doivent justifier la complexité supplémentaire d'outillage et de validation.
Choisir la voie de moulage selon les besoins de production
Le moulage bi-matière forme les régions rigides et souples selon une séquence de moulage coordonnée dans un outillage conçu spécifiquement. Le surmoulage peut également combiner des matériaux, mais peut utiliser un substrat de première injection séparé qui est transféré ou repositionné avant le moulage du second matériau. La distinction est pratique : l'intégration des cycles, la répétabilité du positionnement, la complexité de l'outillage, la manutention des pièces et la compatibilité des matériaux peuvent varier d'une voie à l'autre.
Pour une conception à faible volume ou fréquemment révisée, une voie plus simple peut faciliter la modification de la couche de contact ou du substrat. Pour une géométrie stable avec un fort besoin de repérage reproductible et de production intégrée, un outillage bi-matière mérite peut-être d'être évalué. Comparez l'ensemble du processus de fabrication et de maintenance, et pas seulement le nombre d'étapes de moulage.
| Voie | Ajustement potentiel | Décision à vérifier |
|---|---|---|
| Poignée monomatériau | Un seul matériau peut répondre aux besoins de structure et de contact | La conception a-t-elle réellement besoin d'une interface souple séparée ? |
| Le surmoulage | Un substrat issu d'une première injection peut être manipulé et positionné pour une seconde injection | Le transfert, le collage ou la rétention mécanique peuvent-ils être maîtrisés ? |
| Le moulage à deux composants | La séquence de matériaux intégrée et un positionnement reproductible sont prioritaires | Les matériaux, la géométrie, la demande et la séquence d'outillage justifient-ils l'investissement ? |
La page du site consacrée au procédé de moulage par injection bi-matière décrit le procédé dans son ensemble. Pour une poignée robotisée, la décision dépend toujours du composant individuel et d'une paire de matériaux validée.
Placer la frontière rigide-souple à l'écart des zones de défaillance
La frontière doit suivre la fonction de la poignée, et non pas seulement une ligne de plan de joint pratique. Tenez le matériau souple à l'écart des références de montage, des logements de vis et des surfaces qui définissent l'espacement des doigts. Si l'interface se termine par un angle vif ou une arête de contact à fort cisaillement, des sollicitations répétées peuvent soulever ou user le matériau à cet endroit.
La compatibilité des matériaux doit être établie au niveau du grade. L'adhérence n'est pas garantie pour toutes les combinaisons de thermoplastiques rigides et d'élastomères. Concevez une rétention mécanique là où l'application l'exige, et assurez-vous que ces caractéristiques ne créent pas de sections minces difficiles à remplir ni un démoulage difficile. Un élastomère thermoplastique doit être sélectionné pour l'environnement spécifique de la poignée, et pas uniquement selon la dureté nominale.
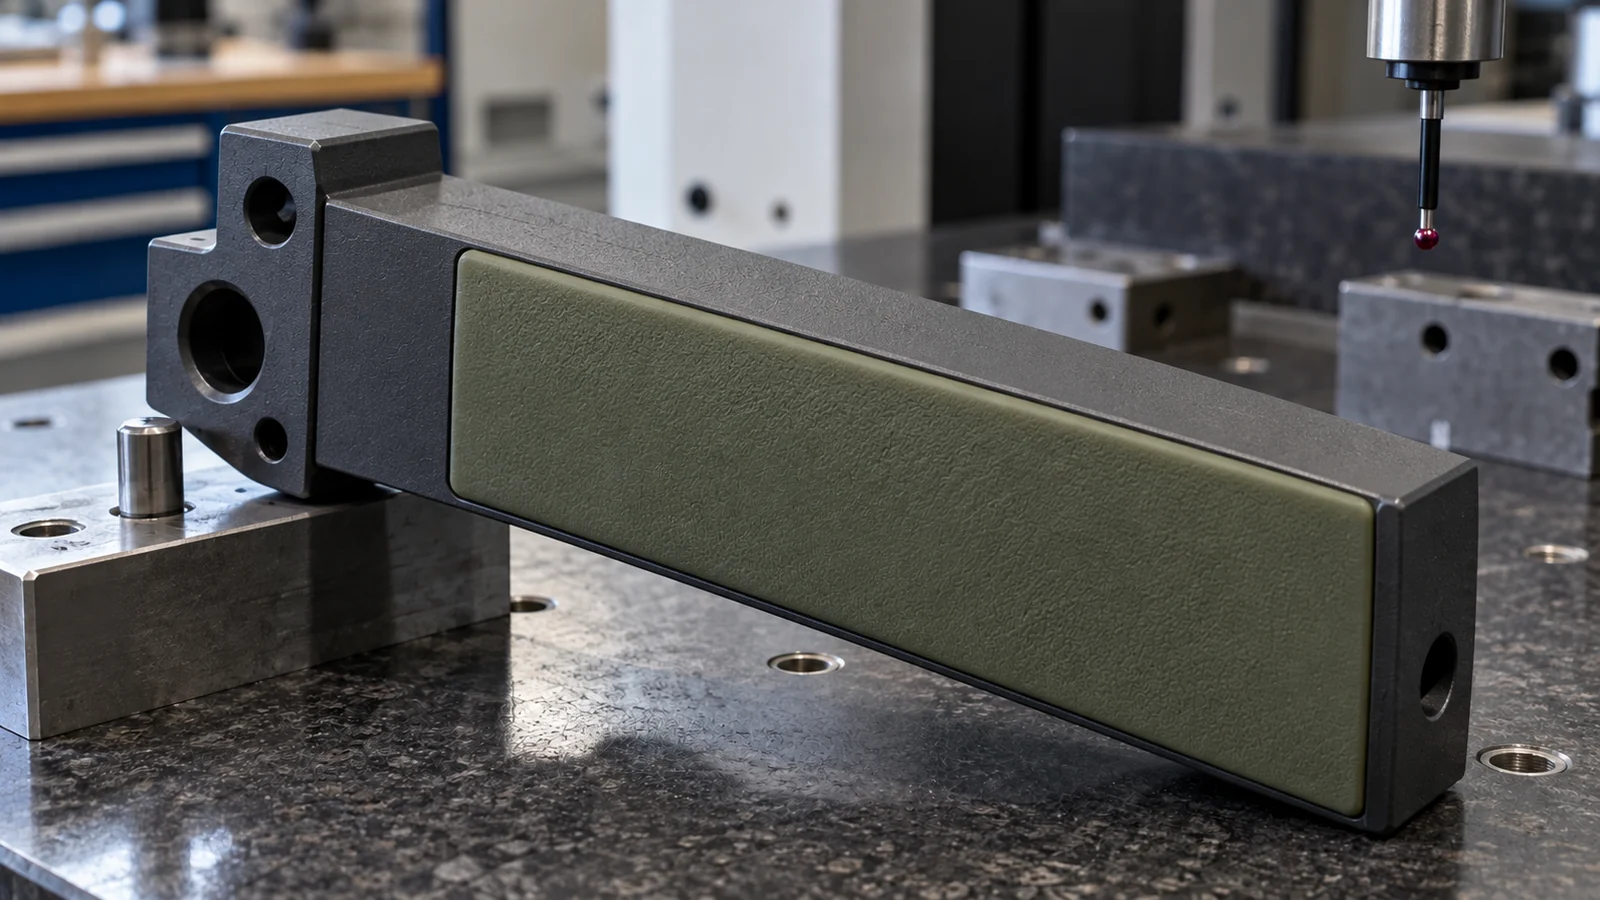
Tenez compte des différences de retrait et de refroidissement entre les deux matériaux. Si le corps rigide se déforme pendant le refroidissement de l'injection souple, la pièce finale peut perdre sa planéité ou décaler une arête de contact. Examinez le positionnement des seuils d'injection, la direction d'écoulement, l'éventage, les plans de joint et le refroidissement comme un seul système. La frontière doit également disposer d'un critère d'acceptation visuel et dimensionnel clair afin que le contrôle puisse distinguer une variation cosmétique d'un véritable défaut d'interface.
Concevoir l'outillage autour du positionnement et de la séquence
La seconde injection doit atteindre la zone prévue tandis que la première injection est maintenue et positionnée. Selon le concept de l'outillage, cela peut impliquer de déplacer le substrat entre les empreintes, de faire pivoter un insert ou un plateau, ou une autre séquence contrôlée. L'agencement exact dépend de la géométrie de la pièce et de l'équipement ; ne choisissez pas de mécanisme avant d'avoir confirmé l'accès, les dégagements et la manière dont la première injection est retenue.
Examinez quelles surfaces sont moulées à chaque étape, où les plans de joint se rencontrent et comment la bavure affecterait la poignée. Le substrat issu de la première injection doit résister à la seconde injection sans se décaler ni se déformer. Positionnez la pièce à partir de références stables et planifiez le contrôle de la frontière, des dimensions de montage et de la surface de contact, et pas seulement du contour général.
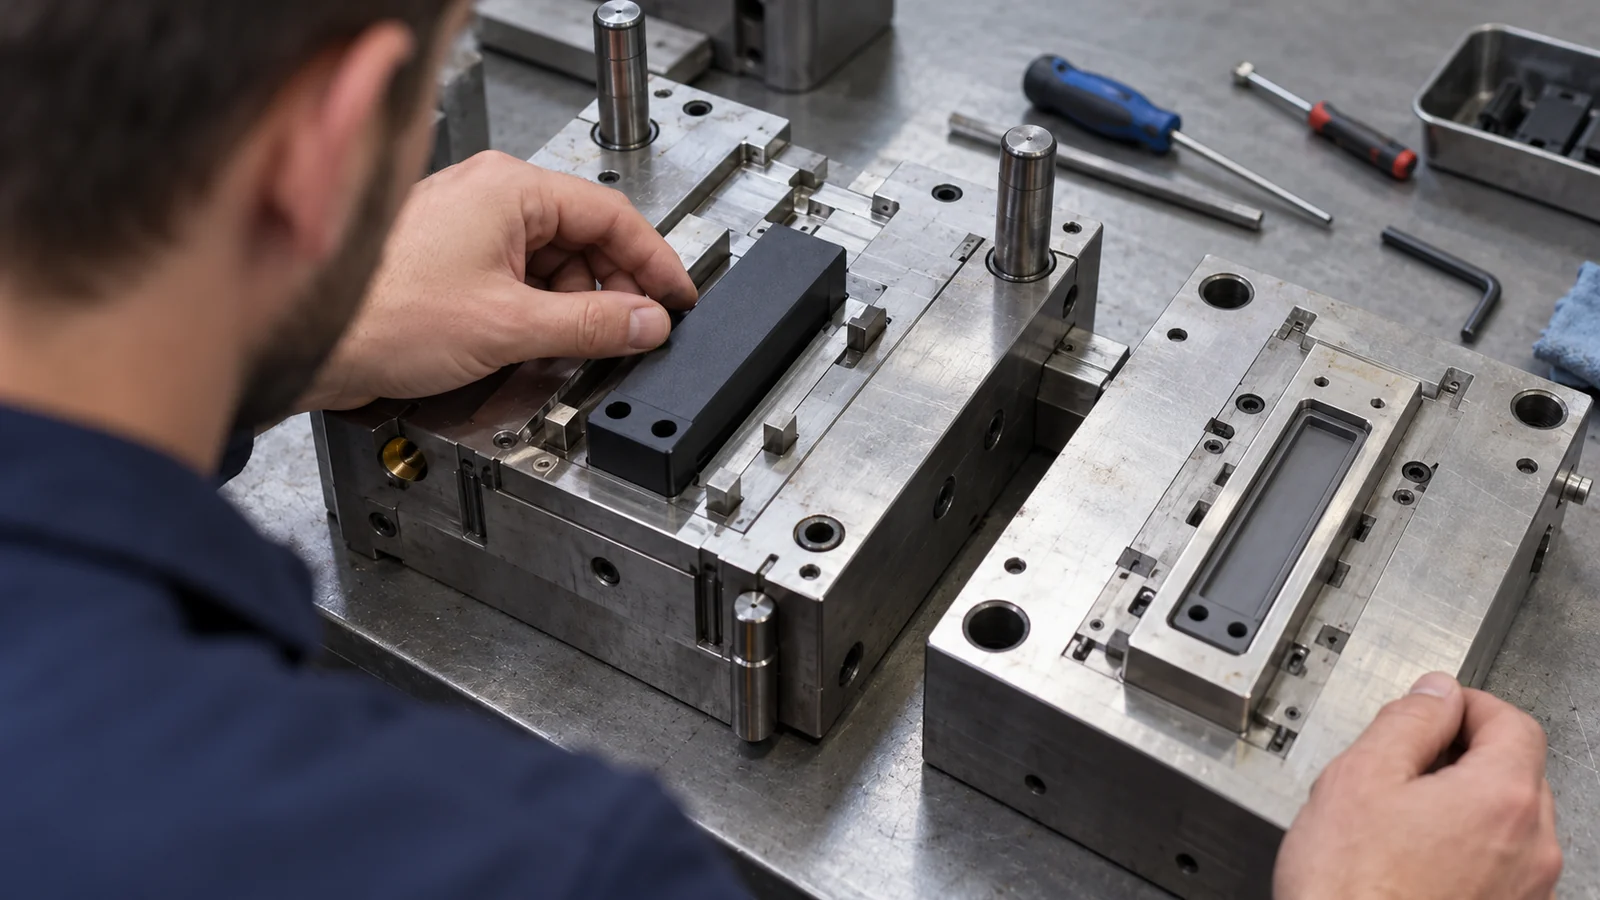
Les changements d'outil peuvent également affecter la maintenance. Demandez comment l'outil se sépare pour le nettoyage, comment l'usure à l'interface matériau sera détectée et quels réglages de process sont contrôlés entre les cycles. L'objectif n'est pas de maximiser l'automatisation dans l'abstrait ; il est de produire une interface reproductible sans rendre l'outil inutilement difficile à entretenir.
Valider l'interface sur la poignée finie
La qualification doit tester la préhension complète, pas seulement une plaque de matériau. La géométrie finie détermine la pression de contact, la déformation, la charge de pelage et le comportement au démoulage. Utilisez des pièces représentatives et la séquence de fonctionnement réelle lorsque possible.
- Vérifier la géométrie : mesurez les références, l'espacement des mâchoires, la couverture de la couche souple et la position de la limite.
- Tester le contact : évaluez le glissement, le marquage des pièces et la répétabilité avec des surfaces représentatives.
- Inspecter l'adhérence et la rétention : recherchez le soulèvement, le déchirement, les bavures et le mouvement après cyclage.
- Inclure l'environnement : répétez les vérifications pertinentes après exposition aux nettoyants, à l'huile, à la température ou à l'usure.
- Examiner la maintenabilité : confirmez que la préhension peut être retirée, nettoyée et remplacée sans endommager l'interface.
Si seule une amélioration de la surface de contact est nécessaire, un patin remplaçable peut être plus facile à entretenir. Si une pièce moulée multi-matériaux est choisie, documentez les nuances de matériaux, les critères de limite, la méthode d'essai et la condition de service attendue avant la validation de la conception.
FAQ
Le moulage bi-injection est-il toujours meilleur que le surmoulage ?
Non. Le moulage bi-injection peut intégrer la séquence, mais il peut ajouter de la complexité d'outillage. Le surmoulage ou un patin remplaçable peut être plus approprié selon le volume, la géométrie, la compatibilité des matériaux, les révisions et les besoins de maintenance.
Un shot souple se liera-t-il automatiquement au shot rigide ?
Non. La liaison dépend des nuances de matériaux spécifiques et des conditions de process. Confirmez la compatibilité et envisagez une rétention mécanique lorsque l'interface doit résister au pelage ou au cisaillement.
Que doit inclure la revue de conception ?
Fournissez les deux nuances de matériaux, le CAO complet de l'assemblage de préhension, les conditions de contact, le profil de charge et de mouvement, l'environnement de nettoyage, la demande annuelle et les critères d'acceptation pour le glissement, l'usure et l'intégrité de l'interface.