
Robotik kavrama uçları için iki aşamalı kalıplama, rijit bir yapı ile uyumlu bir temas yüzeyinin tek bir tekrarlanabilir kalıplanmış parça haline gelmesi gerektiğinde mantıklıdır. Temel karar, yalnızca yumuşak bir dokunuşun daha iyi hissettirip hissettirmediği değildir. Karar, malzeme sınırının kavrama kuvveti, bırakma, temizleme ve tekrarlanan hareket altında kararlı kalıp kalamayacağı ve geometrinin kavrama ucunun konumlandırma özelliklerinden ödün vermeden kalıplanıp kalıplanamayacağıdır. Takım sırasını seçmeden önce her malzemenin işini tanımlayın.
Her malzemeye bir iş atayın
Rijit bileşen yapısal yükü taşımalı, montaj ve hizalama özelliklerini korumalı ve tutucu mekanizmadan aktarılan kuvvetlere direnmelidir. Daha yumuşak bileşen, uyumluluk veya farklı bir his ya da sürtünme davranışına sahip bir temas yüzeyi ekleyebilir. Yumuşak katmanın yapısal yükü tek başına taşıması bekleniyorsa, malzeme ayrımı yanlış olabilir.
Önce temas alanını ve kuvvet yönünü haritalandırın. Yumuşak malzemenin soyulabileceği kenarları, yırtılabilecek dar şeritleri ve rijit kalması gereken referans yüzeylerini arayın. Ayrıca kavrama ucunun tek bir parça geometrisine mi yoksa bir boyut ailesine mi temas ettiğini tanımlayın. Bir yüzey için işe yarayan bir malzeme kombinasyonu, başka bir parçayı güvenilir şekilde tutmayabilir.
İki aşamalı kalıplama, robotik enjeksiyon kalıplama, içindeki bir seçenektir, ancak bir robotik uygulaması otomatik olarak çok malzemeli bir takım gerektirmez. Parçanın işlevi ve yıllık talep, eklenen takım ve doğrulama karmaşıklığını haklı çıkarmalıdır.
Kalıplama yolunu üretim ihtiyacına göre seçin
İki aşamalı kalıplama, rijit ve yumuşak bölgeleri amaca özel tasarlanmış bir takım içinde koordineli bir kalıplama sırasıyla oluşturur. Üst üste kalıplama da malzemeleri birleştirebilir, ancak ikinci malzeme kalıplanmadan önce aktarılan veya yeniden konumlandırılan ayrı bir birinci aşama alt tabaka kullanabilir. Ayrım pratiktir: çevrim entegrasyonu, konumlandırma tekrarlanabilirliği, takım karmaşıklığı, parça elleçleme ve malzeme uyumluluğu yollar arasında değişebilir.
Düşük hacimli veya sık revize edilen bir tasarım için daha basit bir yol, temas katmanını veya alt tabakayı değiştirmeyi kolaylaştırabilir. Tekrarlanabilir hizalama ve entegre üretim için güçlü bir ihtiyaç duyan kararlı bir geometri için iki aşamalı bir takım değerlendirmeye değer olabilir. Yalnızca kalıplama adımlarının sayısını değil, tam üretim ve bakım yolunu karşılaştırın.
| Yol | Potansiyel uygunluk | Doğrulanacak karar |
|---|---|---|
| Tek malzemeli tutuş | Tek bir malzeme hem yapısal hem de temas gereksinimlerini karşılayabilir | Tasarımın hiç ayrı bir uyumlu arayüze ihtiyacı var mı? |
| Üst Kalıplama | İlk enjeksiyon alt tabakası, ikinci enjeksiyon için tutulabilir ve konumlandırılabilir | Transfer, yapıştırma veya mekanik tutma kontrol edilebilir mi? |
| İki aşamalı kalıplama | Entegre malzeme sıralaması ve tekrarlanabilir konumlandırma önceliklidir | Malzemeler, geometri, talep ve kalıp sırası yatırımı destekliyor mu? |
Sitenin iki aşamalı enjeksiyon kalıplama süreci sayfası daha geniş süreci açıklar. Robotik bir tutuş için karar hâlâ tek tek bileşene ve doğrulanmış malzeme çiftine bağlıdır.
Sert-yumuşak sınırını arıza noktasından uzağa yerleştirin
Sınır, yalnızca uygun bir ayırma hattını değil, tutuşun işlevini izlemelidir. Yumuşak malzemeyi montaj datumlarından, vida yuvalarından ve parmak aralığını belirleyen yüzeylerden uzak tutun. Arayüz keskin bir köşede veya yüksek kayma gerilmeli bir temas kenarında biterse, tekrarlanan yüklemeler malzemeyi orada kaldırabilir veya aşındırabilir.
Malzeme uyumluluğu sınıf düzeyinde belirlenmelidir. Yapışma, sert termoplastikler ve elastomerlerin tüm kombinasyonlarında garanti edilmez. Uygulamanın ihtiyaç duyduğu yerde mekanik tutma tasarlayın ve bu özelliklerin ince, doldurulması zor kesitler veya zor kalıp çıkarma oluşturmadığından emin olun. Bir termoplastik elastomer yalnızca nominal sertliğe göre değil, belirli tutuş ortamı için seçilmelidir.
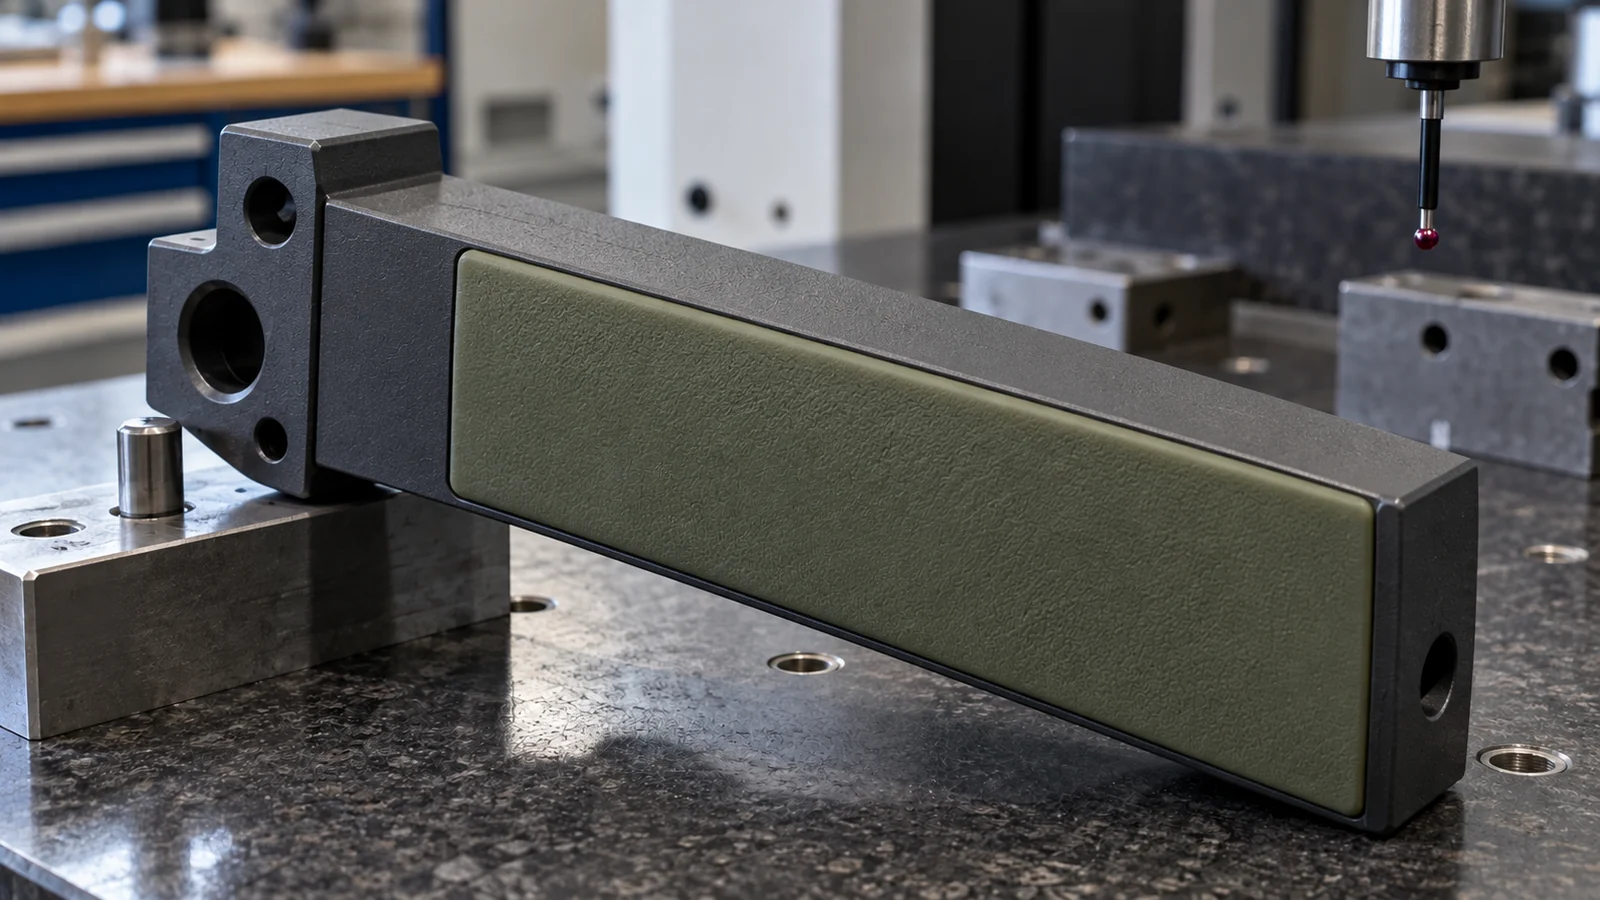
İki malzeme arasındaki çekme ve soğuma farklarını göz önünde bulundurun. Yumuşak enjeksiyon soğurken sert gövde hareket ederse, nihai parça düzlüğünü kaybedebilir veya bir temas kenarını kaydırabilir. Yolluk yerleşimini, akış yönünü, havalandırmayı, kapatmayı ve soğutmayı tek bir sistem olarak inceleyin. Sınır ayrıca, muayenenin kozmetik varyasyonu gerçek bir arayüz hatasından ayırt edebilmesi için net bir görsel ve boyutsal kabul kriterine ihtiyaç duyar.
Takımı konumlandırma ve sıra etrafında tasarlayın
İlk enjeksiyon desteklenip konumlandırılırken ikinci enjeksiyon amaçlanan alana ulaşmalıdır. Kalıp konseptine bağlı olarak bu, alt tabakanın boşluklar arasında hareket ettirilmesini, bir insert veya plakanın döndürülmesini ya da başka bir kontrollü sıralamayı içerebilir. Kesin düzenleme parça geometrisine ve ekipmana bağlıdır; erişimi, boşlukları ve ilk enjeksiyonun nasıl tutulduğunu doğrulamadan bir mekanizma seçmeyin.
Her aşamada hangi yüzeylerin kalıplandığını, shutoff (kapama) noktalarının nerede buluştuğunu ve çapak (flash) oluşumunun tutuşu nasıl etkileyeceğini inceleyin. İlk enjeksiyon alt tabakası, kaymadan veya deforme olmadan ikinci enjeksiyona dayanmalıdır. Parçayı kararlı datumlardan konumlandırın ve yalnızca genel dış hat için değil, sınır, montaj ölçüleri ve temas yüzeyi için de muayene planlayın.
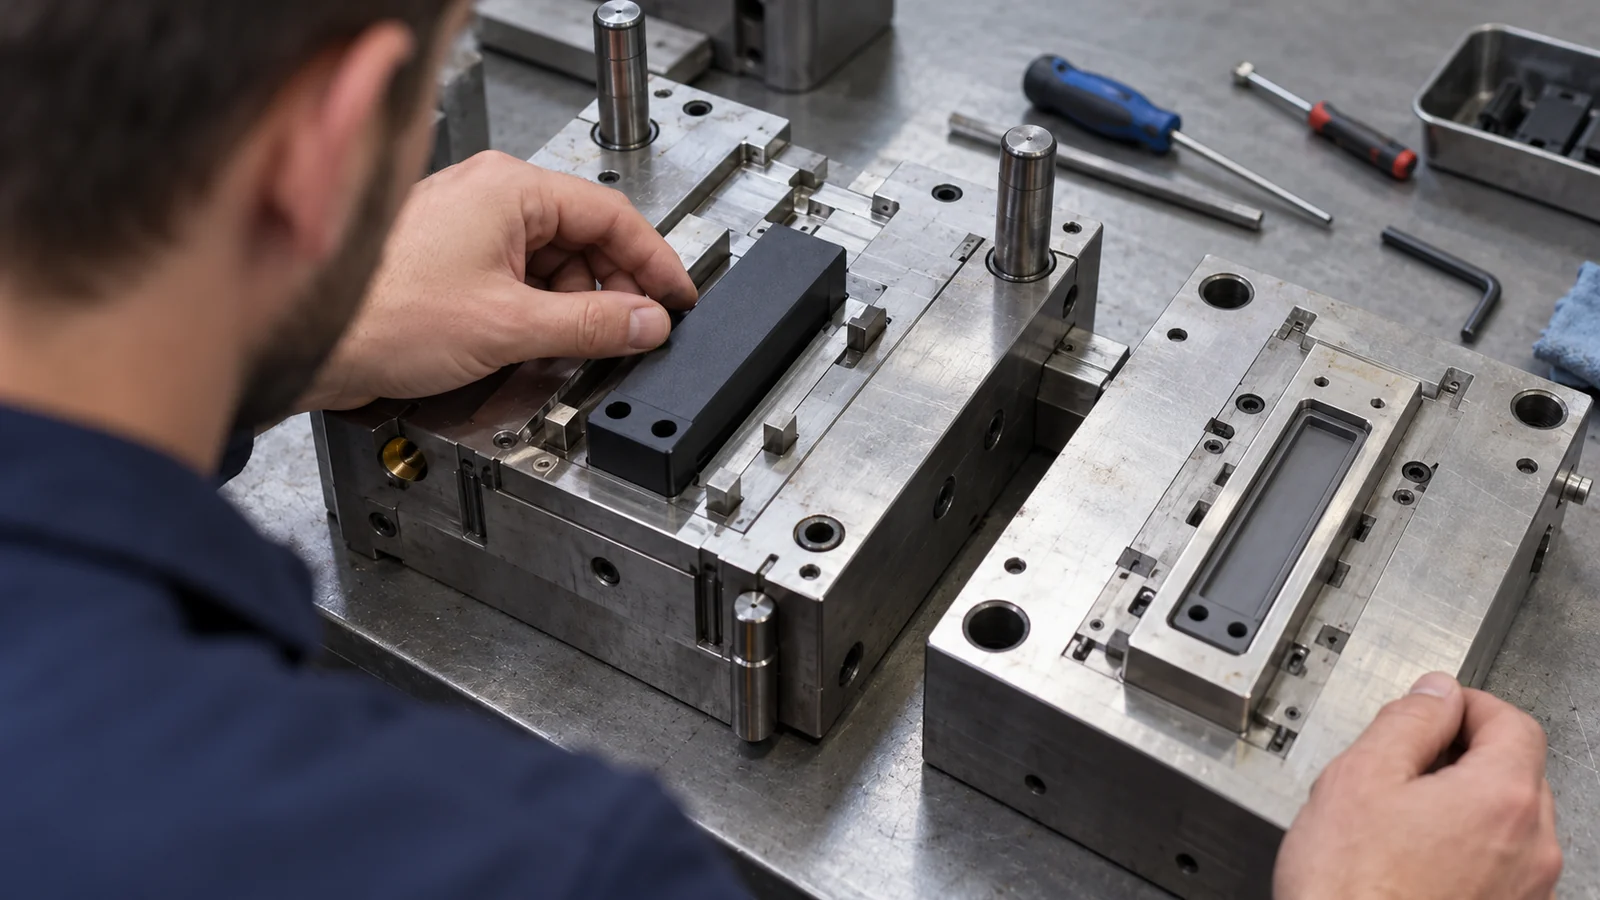
Takım değişiklikleri bakımı da etkileyebilir. Takımın temizlik için nasıl ayrıldığını, malzeme arayüzündeki aşınmanın nasıl tespit edileceğini ve enjeksiyonlar arasında hangi proses ayarlarının kontrol edildiğini sorun. Amaç, soyut anlamda otomasyonu en üst düzeye çıkarmak değil; takımı gereksiz yere bakımı zorlaştırmadan tekrarlanabilir bir arayüz üretmektir.
Arayüzü bitmiş kavrama ucunda kanıtlayın
Yeterlilik doğrulaması yalnızca bir malzeme plakasını değil, komple tutuşu test etmelidir. Bitmiş geometri, temas basıncını, deformasyonu, soyulma yükünü ve bırakma davranışını belirler. Mümkün olduğunda temsili iş parçaları ve gerçek çalışma sırasını kullanın.
- Geometriyi kontrol edin: datumları, çene aralığını, yumuşak katman kapsamını ve sınır konumunu ölçün.
- Teması test edin: temsili yüzeylerle kaymayı, parça işaretlenmesini ve tekrarlanabilirliği değerlendirin.
- Yapışma ve tutunmayı inceleyin: kalkma, yırtılma, çapak ve çevrim sonrası hareket olup olmadığına bakın.
- Çevreyi dahil edin: temizleyiciler, yağ, sıcaklık veya aşınma maruziyeti sonrasında ilgili kontrolleri tekrarlayın.
- Bakım kolaylığını inceleyin: tutuşun arayüze zarar vermeden sökülebileceğini, temizlenebileceğini ve değiştirilebileceğini doğrulayın.
Yalnızca temas yüzeyi iyileştirmesi gerekiyorsa, değiştirilebilir bir ped bakımı daha kolay olabilir. Çok malzemeli kalıplanmış bir parça seçilirse, tasarım onaylanmadan önce malzeme sınıflarını, sınır kriterlerini, test yöntemini ve beklenen servis koşulunu belgeleyin.
SSS
İki enjeksiyonlu kalıplama her zaman üst üste kalıplamadan daha mı iyidir?
Hayır. İki aşamalı kalıplama sırayı bütünleştirebilir, ancak takım karmaşıklığını artırabilir. Hacim, geometri, malzeme uyumluluğu, revizyonlar ve servis ihtiyaçlarına bağlı olarak üst kalıplama veya değiştirilebilir bir ped daha uygun olabilir.
Yumuşak enjeksiyon sert enjeksiyona otomatik olarak bağlanır mı?
Hayır. Bağlanma, belirli malzeme sınıflarına ve proses koşullarına bağlıdır. Uyumluluğu doğrulayın ve arayüz soyulma veya kayma gerilmesine dayanması gerektiğinde mekanik tutmayı göz önünde bulundurun.
Tasarım incelemesine neler dahil edilmelidir?
Her iki malzeme sınıfını, tam tutamak montaj CAD'ini, temas koşullarını, yük ve hareket profilini, temizleme ortamını, yıllık talebi ve kayma, aşınma ve arayüz bütünlüğü için kabul kriterlerini sağlayın.