
Двухкомпонентное литьё для захватов роботов имеет смысл, когда жёсткая конструкция и податливая контактная поверхность должны стать единой воспроизводимой литой деталью. Ключевое решение — не просто в том, лучше ли ощущается мягкое покрытие. Оно в том, может ли граница материалов оставаться стабильной под усилием захвата, при размыкании, очистке и повторяющемся движении, а также можно ли отлить геометрию без ущерба для установочных элементов захвата. Определите назначение каждого материала до выбора последовательности оснастки.
Назначьте задачу каждому материалу
Жёсткий компонент должен нести конструктивную нагрузку, сохранять элементы крепления и центрирования и противостоять усилиям, передаваемым от механизма захвата. Более мягкий компонент может добавлять податливость или контактную поверхность с иными тактильными ощущениями или фрикционными свойствами. Если мягкий слой должен сам нести конструктивную нагрузку, разделение материалов, вероятно, выбрано неверно.
Сначала определите контактную зону и направление усилия. Ищите кромки, где мягкий материал может отслаиваться, узкие полосы, которые могут порваться, и базовые поверхности, которые должны оставаться жёсткими. Также определите, контактирует ли захват с одной геометрией детали или с семейством типоразмеров. Комбинация материалов, работающая для одной поверхности, может не удерживать другую деталь надёжно.
Двухкомпонентное литьё — один из вариантов в рамках инъекционное формование для робототехники, но применение в робототехнике не требует автоматически многоматериальной оснастки. Функция детали и годовой объём должны оправдывать дополнительную сложность оснастки и валидации.
Выберите способ литья исходя из потребностей производства
Двухкомпонентное литьё формирует жёсткие и мягкие зоны в согласованной последовательности литья в специально спроектированной оснастке. Литьё с наложением также может сочетать материалы, но может использовать отдельную подложку первого впрыска, которую перемещают или переустанавливают перед литьём второго материала. Различие практическое: интеграция цикла, повторяемость базирования, сложность оснастки, обращение с деталью и совместимость материалов могут меняться в зависимости от способа.
Для мелкосерийной или часто пересматриваемой конструкции более простой способ может облегчить изменение контактного слоя или подложки. Для стабильной геометрии с высокой потребностью в повторяемом совмещении и интегрированном производстве двухкомпонентную оснастку, возможно, стоит оценить. Сравнивайте полный маршрут производства и обслуживания, а не только количество этапов литья.
| Маршрут | Потенциальная применимость | Решение для проверки |
|---|---|---|
| Одноматериальный захват | Один материал может удовлетворить потребности в структуре и контакте | Нужен ли конструкции вообще отдельный податливый интерфейс? |
| Литьё поверх | Подложку первого отлива можно обрабатывать и позиционировать для второго отлива | Можно ли контролировать перенос, склеивание или механическое удержание? |
| Двухкомпонентное литьё | Интегрированная последовательность материалов и воспроизводимое позиционирование являются приоритетами | Поддерживают ли материалы, геометрия, спрос и последовательность инструментов инвестиции? |
Страница сайта процесс двухкомпонентного литья под давлением описывает более широкий процесс. Для роботизированного захвата решение по-прежнему зависит от отдельного компонента и проверенной пары материалов.
Расположите границу «жёсткое–мягкое» вдали от зон разрушения
Граница должна следовать функции захвата, а не только удобной линии разъема. Держите мягкий материал подальше от установочных баз, гнезд под винты и поверхностей, задающих расстояние между пальцами. Если интерфейс заканчивается на остром углу или на контактной кромке с высоким сдвигом, повторяющаяся нагрузка может приподнять или износить материал в этом месте.
Совместимость материалов должна быть установлена на уровне марки. Адгезия не гарантируется для всех комбинаций жестких термопластов и эластомеров. Проектируйте механическое удержание там, где это необходимо для применения, и убедитесь, что эти элементы не создают тонких, труднозаполняемых сечений или затрудненного извлечения из формы. Следует выбирать термопластичный эластомер для конкретной среды захвата, а не только по номинальной твердости.
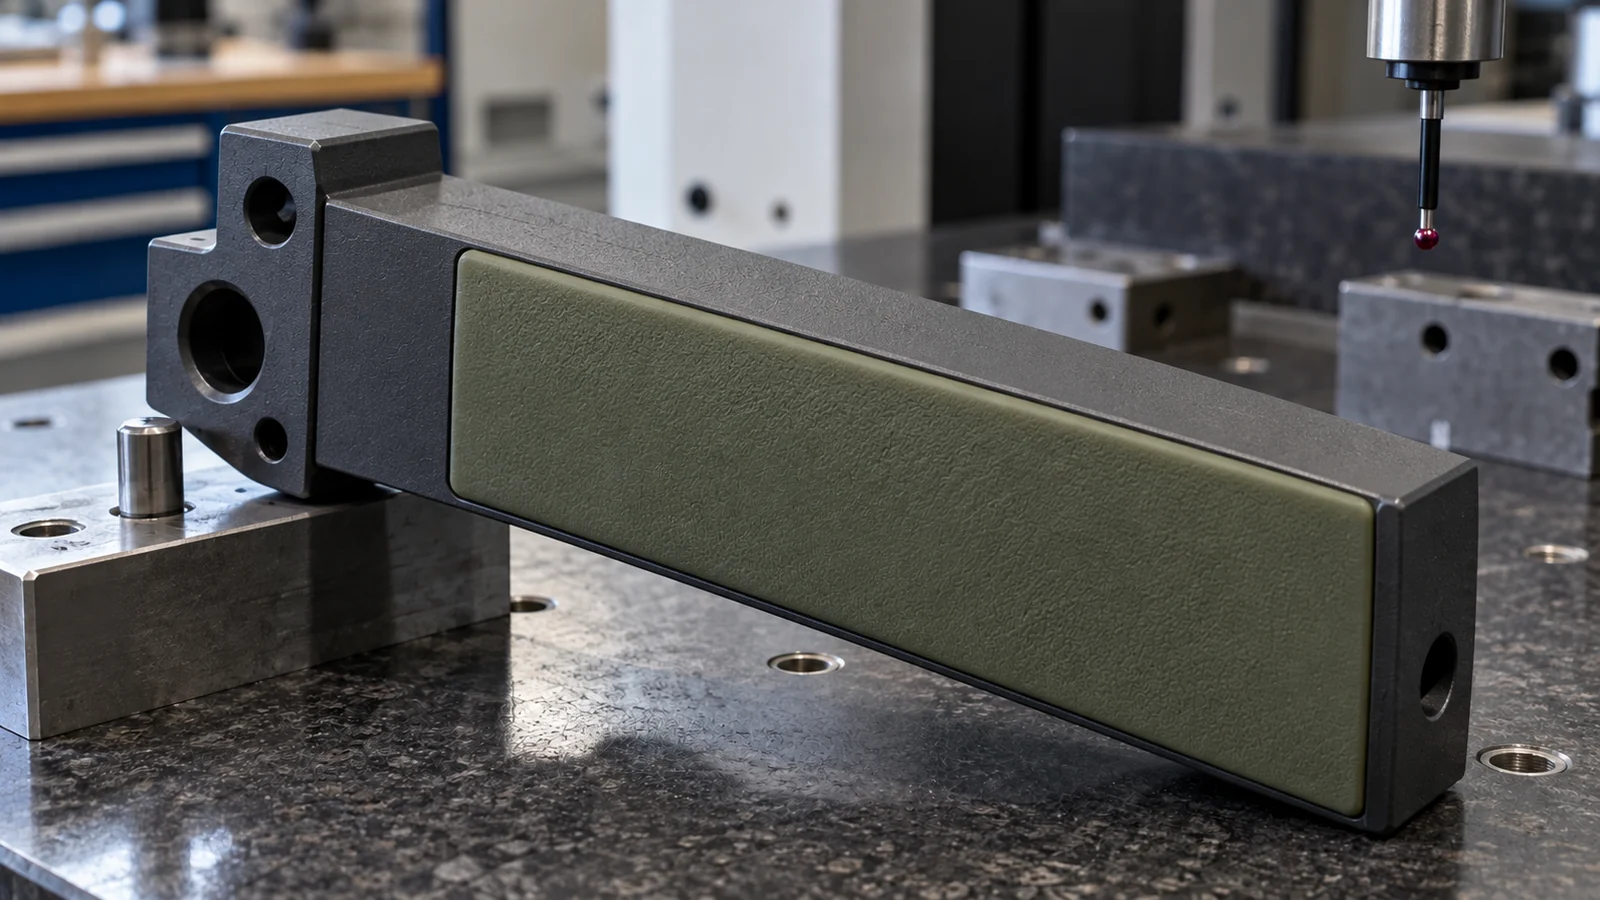
Учитывайте различия в усадке и охлаждении между двумя материалами. Если жесткий корпус смещается при охлаждении более мягкого отлива, готовая деталь может потерять плоскостность или сместить контактную кромку. Рассматривайте расположение впускных литников, направление потока, вентиляцию, запирание и охлаждение как единую систему. Граница также нуждается в четком визуальном и размерном критерии приемки, чтобы при контроле можно было отличить косметическое отклонение от реального дефекта интерфейса.
Проектируйте оснастку с учётом базирования и последовательности
Второй отлив должен достигать заданной области, пока первый отлив поддерживается и позиционируется. В зависимости от концепции оснастки это может включать перемещение подложки между полостями, поворот вставки или плиты либо другую контролируемую последовательность. Точная схема зависит от геометрии детали и оборудования; не выбирайте механизм, не подтвердив доступ, зазоры и способ удержания первого отлива.
Проверьте, какие поверхности формуются на каждом этапе, где смыкаются запирающие поверхности и как облой повлияет на захват. Подложка первого отлива должна выдерживать второй отлив без смещения или деформации. Позиционируйте деталь от стабильных баз и планируйте контроль границы, установочных размеров и контактной поверхности — а не только общего контура.
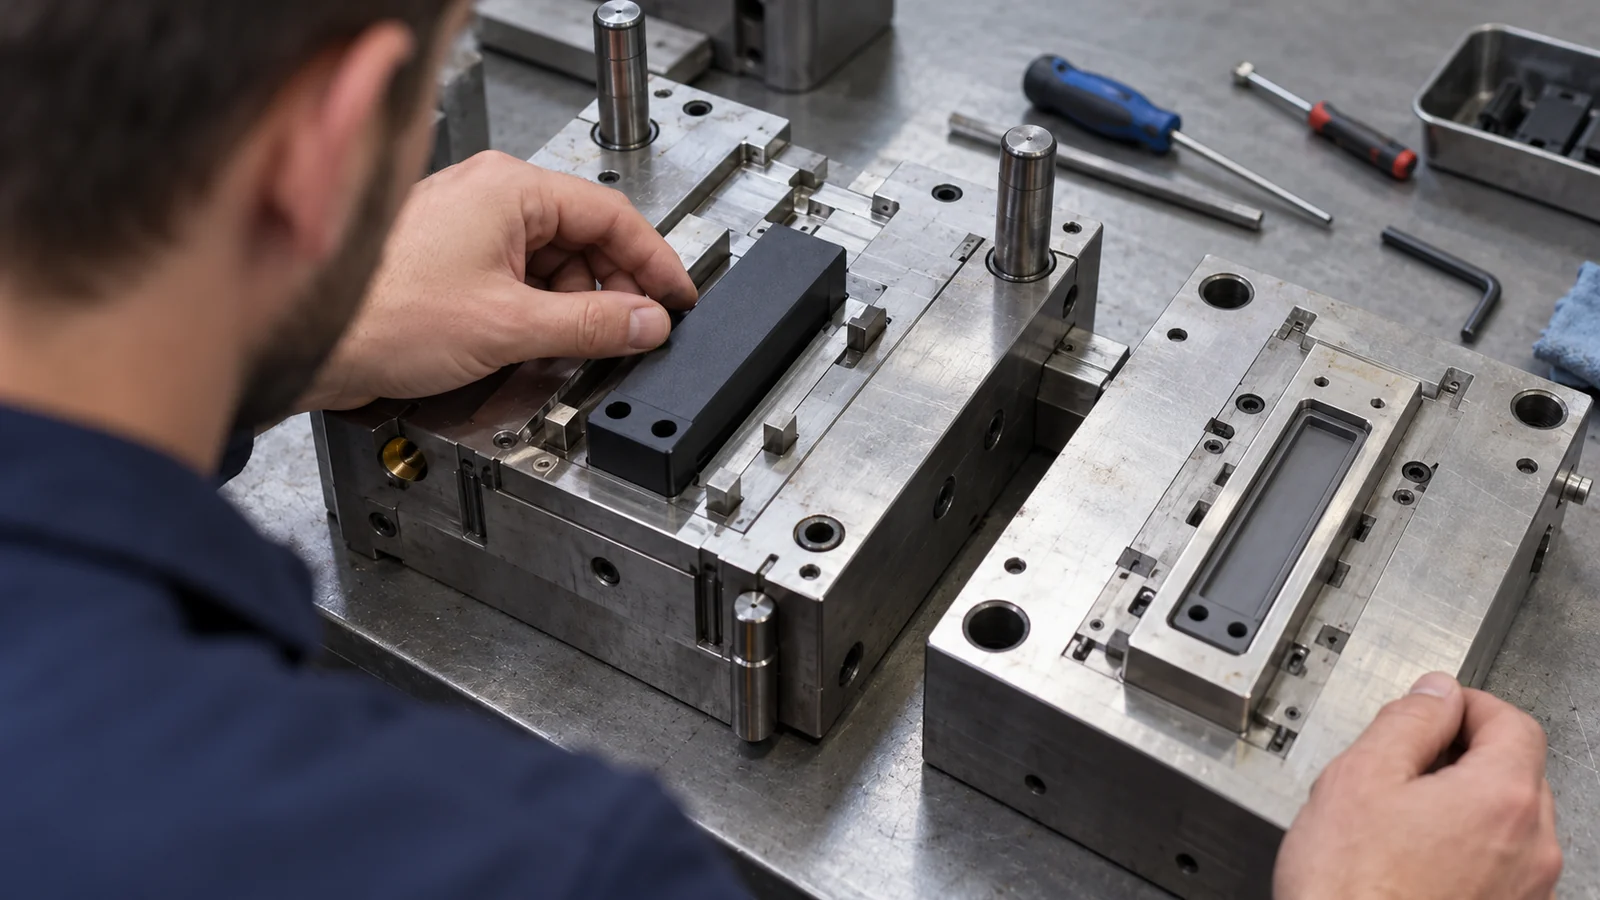
Смена инструмента также может влиять на обслуживание. Спросите, как инструмент разбирается для очистки, как будет обнаруживаться износ на границе раздела материалов и какие параметры процесса контролируются между циклами. Цель не в том, чтобы максимизировать автоматизацию как таковую; цель — обеспечить воспроизводимый интерфейс, не делая инструмент излишне сложным в обслуживании.
Подтвердите качество границы раздела в готовом захвате
Квалификационные испытания должны проверять полный захват, а не только образец материала. Готовая геометрия определяет контактное давление, деформацию, нагрузку при отслаивании и поведение при отрыве. По возможности используйте репрезентативные заготовки и фактическую последовательность операций.
- Проверьте геометрию: измерьте базы, расстояние между губками, покрытие мягким слоем и положение границы.
- Проверьте контакт: оцените проскальзывание, маркировку детали и повторяемость на репрезентативных поверхностях.
- Проверьте адгезию и удержание: ищите отслоение, разрывы, облой и смещение после циклических нагрузок.
- Учтите окружающую среду: повторите соответствующие проверки после воздействия очистителей, масла, температуры или износа.
- Оцените ремонтопригодность: убедитесь, что захват можно снять, очистить и заменить без повреждения интерфейса.
Если требуется только улучшение контактной поверхности, заменяемая накладка может быть проще в обслуживании. Если выбрана многоматериальная литая деталь, задокументируйте марки материалов, критерии границы, метод испытаний и ожидаемые условия эксплуатации до выпуска конструкции.
Часто задаваемые вопросы
Всегда ли двухкомпонентное литье лучше заливки поверх?
Нет. Двухкомпонентное литье может объединить последовательность операций, но может усложнить оснастку. Заливка поверх или заменяемая накладка могут подходить больше в зависимости от объема, геометрии, совместимости материалов, изменений конструкции и потребностей в обслуживании.
Будет ли мягкая вставка автоматически соединяться с жёсткой вставкой?
Нет. Соединение зависит от конкретных марок материалов и условий процесса. Подтвердите совместимость и рассмотрите механическое удержание, если интерфейс должен выдерживать отслаивание или сдвиг.
Что следует включить в проектную проверку?
Предоставьте обе марки материалов, полный CAD-файл сборки рукоятки, условия контакта, профиль нагрузки и движения, условия очистки, годовую потребность и критерии приёмки по проскальзыванию, износу и целостности интерфейса.