
Zweikomponenten-Spritzgießen für Robotergreifer ist sinnvoll, wenn eine starre Struktur und eine nachgiebige Kontaktfläche zu einem einzigen reproduzierbaren Formteil werden müssen. Die entscheidende Frage ist nicht einfach, ob sich eine weiche Haptik besser anfühlt. Es geht darum, ob die Materialgrenze unter Greifkraft, Freigabe, Reinigung und wiederholter Bewegung stabil bleiben kann – und ob die Geometrie ohne Beeinträchtigung der Positionierungsmerkmale des Greifers geformt werden kann. Definieren Sie die Aufgabe jedes Materials, bevor Sie eine Werkzeugfolge auswählen.
Weisen Sie jedem Material eine Aufgabe zu
Die starre Komponente sollte die Strukturlast tragen, Montage- und Ausrichtungsmerkmale erhalten und den vom Greifermechanismus übertragenen Kräften widerstehen. Die weichere Komponente kann Nachgiebigkeit oder eine Kontaktfläche mit anderer Haptik oder anderem Reibungsverhalten hinzufügen. Wenn erwartet wird, dass die weiche Schicht selbst eine Strukturlast trägt, ist die Materialaufteilung möglicherweise falsch.
Kartieren Sie zuerst die Kontaktfläche und die Kraftrichtung. Achten Sie auf Kanten, an denen das weiche Material abplatzen könnte, auf schmale Streifen, die reißen könnten, und auf Bezugsflächen, die starr bleiben müssen. Definieren Sie außerdem, ob der Greifer eine einzige Bauteilgeometrie oder eine Familie von Größen kontaktiert. Eine Materialkombination, die für eine Oberfläche funktioniert, hält ein anderes Teil möglicherweise nicht zuverlässig.
Zweikomponenten-Spritzgießen ist eine Option innerhalb von Robotik-Spritzguss, aber eine Robotikanwendung erfordert nicht automatisch ein Multimaterial-Werkzeug. Die Funktion des Teils und der Jahresbedarf sollten den zusätzlichen Aufwand für Werkzeug und Validierung rechtfertigen.
Wählen Sie das Formgebungsverfahren nach dem Produktionsbedarf
Beim Zweikomponenten-Spritzgießen werden die starren und weichen Bereiche in einer koordinierten Formgebungsfolge innerhalb eines zweckgebauten Werkzeugs geformt. Beim Überspritzen können ebenfalls Materialien kombiniert werden, jedoch wird möglicherweise ein separates Erstschuss-Substrat verwendet, das vor dem Formen des zweiten Materials umgesetzt oder neu positioniert wird. Der Unterschied ist praktischer Natur: Zyklusintegration, Positionierungswiederholbarkeit, Werkzeugkomplexität, Teilehandling und Materialverträglichkeit können sich zwischen den Verfahren unterscheiden.
Bei einem Design mit geringem Volumen oder häufigen Änderungen kann ein einfacheres Verfahren es erleichtern, die Kontaktschicht oder das Substrat zu ändern. Bei einer stabilen Geometrie mit starkem Bedarf an reproduzierbarer Ausrichtung und integrierter Produktion kann ein Zweikomponenten-Werkzeug eine Bewertung wert sein. Vergleichen Sie den gesamten Fertigungs- und Wartungsweg, nicht nur die Anzahl der Formgebungsschritte.
| Route | Potenzielle Eignung | Zu prüfende Entscheidung |
|---|---|---|
| Einschichtiger Greifer | Ein Material kann sowohl Struktur- als auch Kontaktanforderungen erfüllen | Benötigt das Design überhaupt eine separate nachgiebige Schnittstelle? |
| Umspritzen | Ein Erstschuss-Substrat kann für einen zweiten Schuss gehandhabt und positioniert werden | Können Transfer, Bonding oder mechanische Fixierung kontrolliert werden? |
| Zweischuss-Spritzgießen | Integrierte Materialfolge und reproduzierbare Registrierung haben Priorität | Unterstützen Materialien, Geometrie, Bedarf und Werkzeugfolge die Investition? |
Die Seite Zweikomponenten-Spritzgießverfahren der Website beschreibt den übergeordneten Prozess. Bei einem Robotergriff hängt die Entscheidung weiterhin von der einzelnen Komponente und dem validierten Materialpaar ab.
Legen Sie die Hart-Weich-Grenze abseits von Versagensstellen
Die Grenze sollte der Funktion des Griffs folgen, nicht nur einer praktischen Trennebene. Halten Sie das weiche Material von Montagebezugsflächen, Schraubensitzen und Oberflächen fern, die den Fingerabstand festlegen. Wenn die Schnittstelle an einer scharfen Ecke oder einer hochscherbelasteten Kontaktkante endet, kann sich das Material dort bei wiederholter Belastung ablösen oder abnutzen.
Die Materialverträglichkeit muss auf Typebene nachgewiesen werden. Die Haftung ist nicht bei allen Kombinationen aus steifen Thermoplasten und Elastomeren gewährleistet. Konstruieren Sie mechanische Fixierung dort, wo die Anwendung sie benötigt, und stellen Sie sicher, dass diese Merkmale keine dünnen, schwer zu füllenden Querschnitte oder eine schwierige Entformung erzeugen. Ein thermoplastische Elastomere sollte für die spezifische Griffumgebung ausgewählt werden, nicht nur nach Nennhärte.
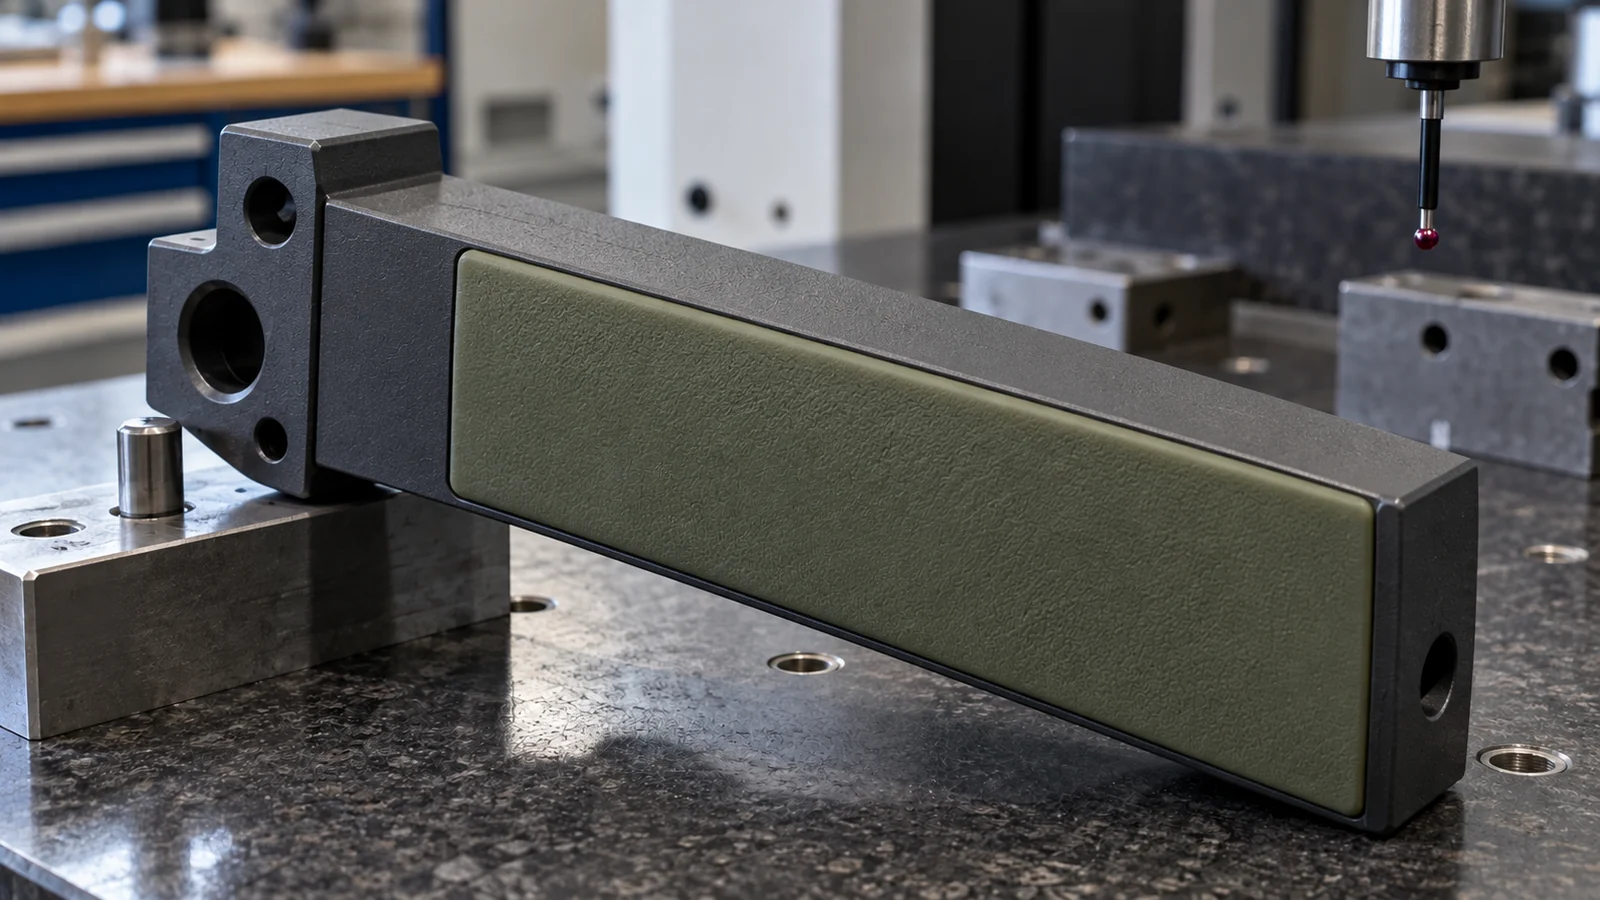
Berücksichtigen Sie Schwindungs- und Abkühlungsunterschiede zwischen den beiden Materialien. Wenn sich der steife Körper beim Abkühlen des weicheren Schusses bewegt, kann das Fertigteil seine Ebenheit verlieren oder eine Kontaktkante verschieben. Betrachten Sie Angussplatzierung, Fließrichtung, Entlüftung, Absperrung und Kühlung als ein System. Die Grenze benötigt außerdem ein klares visuelles und dimensionales Abnahmekriterium, damit die Prüfung kosmetische Abweichungen von einem echten Schnittstellendefekt unterscheiden kann.
Gestalten Sie das Werkzeug rund um Positionierung und Ablauf
Der zweite Schuss muss den vorgesehenen Bereich erreichen, während der erste Schuss gestützt und positioniert ist. Je nach Werkzeugkonzept kann dies das Bewegen des Substrats zwischen Kavitäten, das Drehen eines Einsatzes oder einer Aufspannplatte oder eine andere kontrollierte Abfolge umfassen. Die genaue Anordnung hängt von der Teilegeometrie und der Ausrüstung ab; wählen Sie keinen Mechanismus, bevor Sie Zugänglichkeit, Freiräume und die Fixierung des ersten Schusses bestätigt haben.
Prüfen Sie, welche Oberflächen in jeder Stufe geformt werden, wo Absperrungen aufeinandertreffen und wie sich Grat auf den Griff auswirken würde. Das Erstschuss-Substrat muss dem zweiten Schuss widerstehen, ohne sich zu verschieben oder zu verformen. Positionieren Sie das Teil anhand stabiler Bezugsflächen und planen Sie die Prüfung der Grenze, der Montagemaße und der Kontaktfläche – nicht nur der Gesamtkontur.
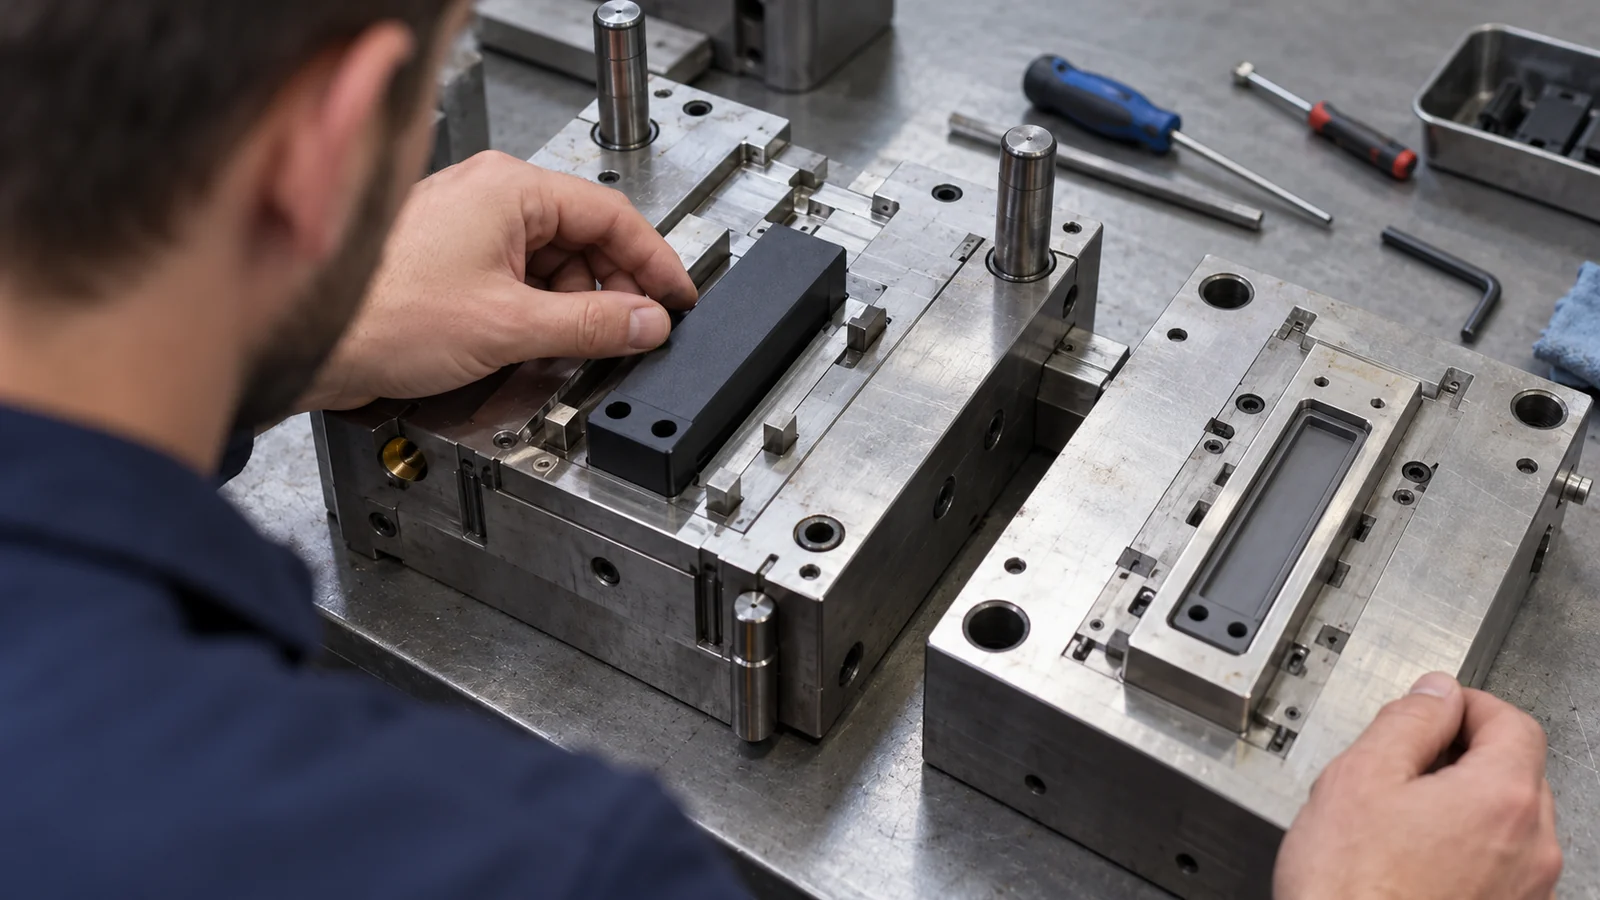
Werkzeugwechsel können sich auch auf die Wartung auswirken. Fragen Sie, wie das Werkzeug zur Reinigung getrennt wird, wie Verschleiß an der Materialgrenzfläche erkannt wird und welche Prozesseinstellungen zwischen den Schüssen gesteuert werden. Das Ziel ist nicht, die Automatisierung abstrakt zu maximieren; es geht darum, eine reproduzierbare Schnittstelle zu schaffen, ohne das Werkzeug unnötig schwer wartbar zu machen.
Weisen Sie die Grenzfläche im fertigen Greifer nach
Die Qualifizierung sollte den kompletten Griff prüfen, nicht nur eine Materialplatte. Die fertige Geometrie bestimmt Anpressdruck, Verformung, Schälbelastung und Freigabeverhalten. Verwenden Sie nach Möglichkeit repräsentative Werkstücke und die tatsächliche Betriebssequenz.
- Geometrie prüfen: Bezugsmaße, Backenabstand, Abdeckung der Weichschicht und Randlage messen.
- Kontakt testen: Rutschen, Teilemarkierung und Wiederholbarkeit mit repräsentativen Oberflächen bewerten.
- Haftung und Rückhaltung prüfen: auf Abheben, Reißen, Grat und Bewegung nach Zyklen achten.
- Umgebung einbeziehen: relevante Prüfungen nach Reinigungsmitteln, Öl, Temperatur oder Verschleißbelastung wiederholen.
- Wartbarkeit bewerten: bestätigen, dass der Griff entfernt, gereinigt und ersetzt werden kann, ohne die Schnittstelle zu beschädigen.
Wenn nur eine Verbesserung der Kontaktfläche erforderlich ist, kann ein austauschbares Pad einfacher zu warten sein. Wenn ein mehrkomponentig gespritztes Teil gewählt wird, dokumentieren Sie die Materialsorten, Randkriterien, Prüfmethode und erwarteten Einsatzbedingungen, bevor das Design freigegeben wird.
FAQ
Ist Zweikomponenten-Spritzgießen immer besser als Umspritzen?
Nein. Zweikomponenten-Spritzgießen kann die Sequenz integrieren, aber es kann die Werkzeugkomplexität erhöhen. Umspritzen oder ein austauschbares Pad kann je nach Stückzahl, Geometrie, Materialverträglichkeit, Änderungen und Serviceanforderungen besser geeignet sein.
Wird ein Weichkomponenten-Spritzguss automatisch mit dem Hartkomponenten-Spritzguss verbunden?
Nein. Die Verbindung hängt von den spezifischen Materialgüten und Prozessbedingungen ab. Bestätigen Sie die Kompatibilität und ziehen Sie mechanische Rückhaltung in Betracht, wenn die Grenzfläche Schäl- oder Scherbelastungen standhalten muss.
Was sollte in die Designprüfung aufgenommen werden?
Geben Sie beide Materialgüten, das vollständige CAD der Griffbaugruppe, die Kontaktbedingungen, das Last- und Bewegungsprofil, die Reinigungsumgebung, den Jahresbedarf sowie die Abnahmekriterien für Rutschen, Verschleiß und Integrität der Grenzfläche an.