
전기 자동차(EV) 제조업체는 주행 거리를 늘리기 위해 섀시 중량을 줄여야 한다는 지속적인 압력을 받고 있습니다.
무거운 알루미늄 구조 부품을 유리 섬유 강화 엔지니어링 폴리머로 교체하는 것은 경량화의 중요한 이정표입니다.
이 기술 블로그에서는 신뢰할 수 있는 구조용 트레이를 성형하는 데 필요한 섬유 배향 물리, 고톤수 금형 구성, 폴리머 수축 제어에 대해 검토합니다.
목차
금속 대체 물리: PA6-GF50이 EV 배터리 트레이에서 10kg을 줄이는 이유
고성능 폴리머로의 전환은 자동차 구조물이 금속 대체 설계를 가능하게 합니다.
구체적으로, 유리 섬유 강화 폴리아미드 배터리 트레이 제조 는 차량당 최대 10kg을 절약하는 경량 기반을 제공합니다.
50% 유리 섬유가 포함된 폴리아미드(PA6 또는 PA66)를 사용하면 다이캐스트 알루미늄과 비슷한 기계적 특성을 얻을 수 있습니다.
이러한 고강화 엔지니어링 폴리머는 중량의 셀 스택을 안전하게 고정하는 데 중요한 탁월한 인장 강도와 탄성률을 제공합니다.
결과적으로, 이러한 컴파운드로 성형된 부품은 좌굴 없이 동적 차량 하중을 견딥니다.
유리 충전 폴리아미드 배합의 주요 성능 지표는 다음과 같습니다:
- 인장 탄성률—고강화 50% 유리 충전 등급은 다이캐스트 알루미늄을 모방하여 15,000 MPa 이상의 탄성률을 달성합니다.
- 충격 에너지 흡수—폴리아미드 복합재는 동적 측면 충돌 시 상당한 충격 에너지를 흡수하여 셀 무결성을 보호합니다.
- 내화학성—폴리아미드는 높은 작동 온도에서 자동차 냉각수 및 전해액에 저항합니다.
이방성 수축 및 유동 유발 휨 해결
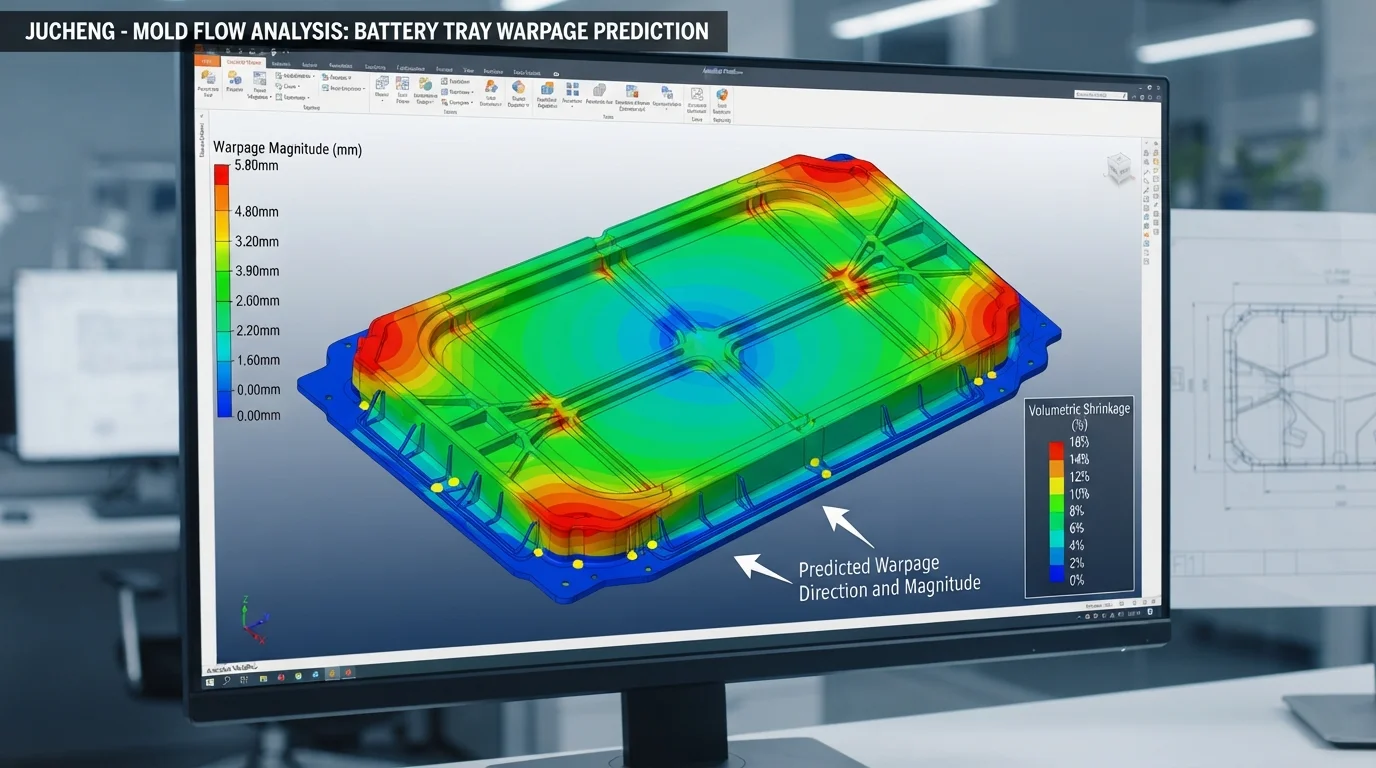
휨 제어는 유리 섬유 강화 폴리아미드 배터리 트레이 제조 상세한 유동 해석이 필요합니다.
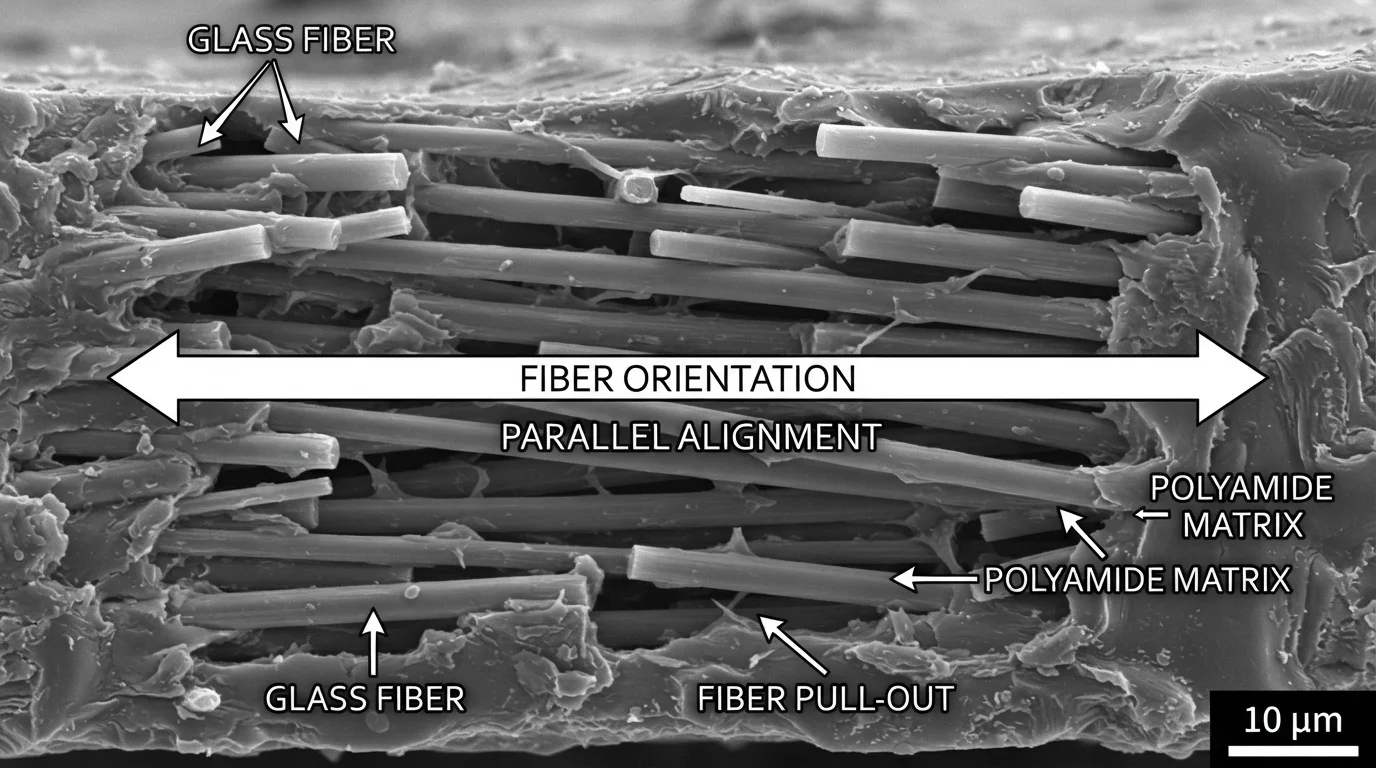
플라스틱이 금형 캐비티에 들어갈 때 유리 섬유는 용융 유동 경로와 평행하게 정렬됩니다.
이 방향성 정렬은 이방성 수축을 유발하여 부품이 유동 방향을 따라 수축하는 것보다 유동 방향을 가로질러 훨씬 적게 수축합니다.
금형 엔지니어는 균형 잡힌 다점 핫 러너 게이트를 활용하여 용융 전면을 대칭적으로 분배합니다.
대칭 충전은 섬유 배향을 균형 있게 하여 성형 후 비틀림을 유발하는 내부 응력을 중화합니다.
균일한 두께 비율로 구조적 리브를 설계하면 트레이 바닥 전체의 차등 냉각도 제한됩니다.
고압 성형 중 섬유 전단 및 스크류 마모 방지
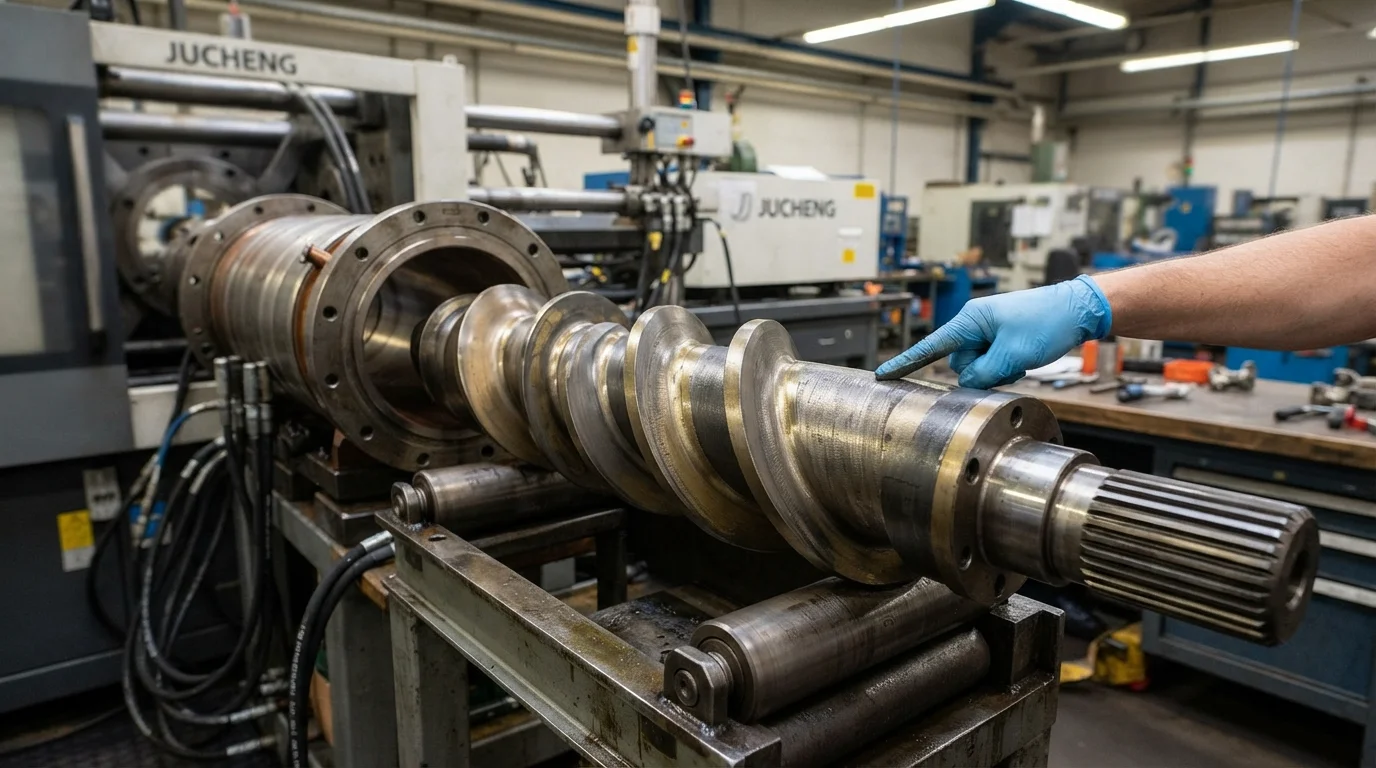
성형 중 섬유 파손을 방지하는 것은 유리 섬유 강화 폴리아미드 배터리 트레이 제조 기계적 강도를 유지하는 데 필수적입니다.
높은 스크류 회전 속도와 과도한 패킹 압력은 단섬유 유리를 물리적으로 절단하여 종횡비를 감소시킵니다.
더 짧은 섬유는 기계적 하중을 효율적으로 분산하지 못하여 성형 트레이의 인장 한계를 낮춥니다.
섬유 길이를 보호하기 위해 당사의 가공 엔지니어는 가소화 중 낮은 배압을 유지하고 스크류 속도를 제한합니다.
또한, 고연마성 유리 충전 재료를 가공하려면 급속한 기계 마모를 방지하기 위해 바이메탈 배럴과 경화 스크류를 사용해야 합니다.
이러한 기계 보호 장치는 스크류 플라이트 사이의 정밀한 간극을 유지하여 긴 생산 런 동안 샷 중량 반복성을 보존합니다.
500T~650T 고톤수 프레스에서 대형 금형 마스터링
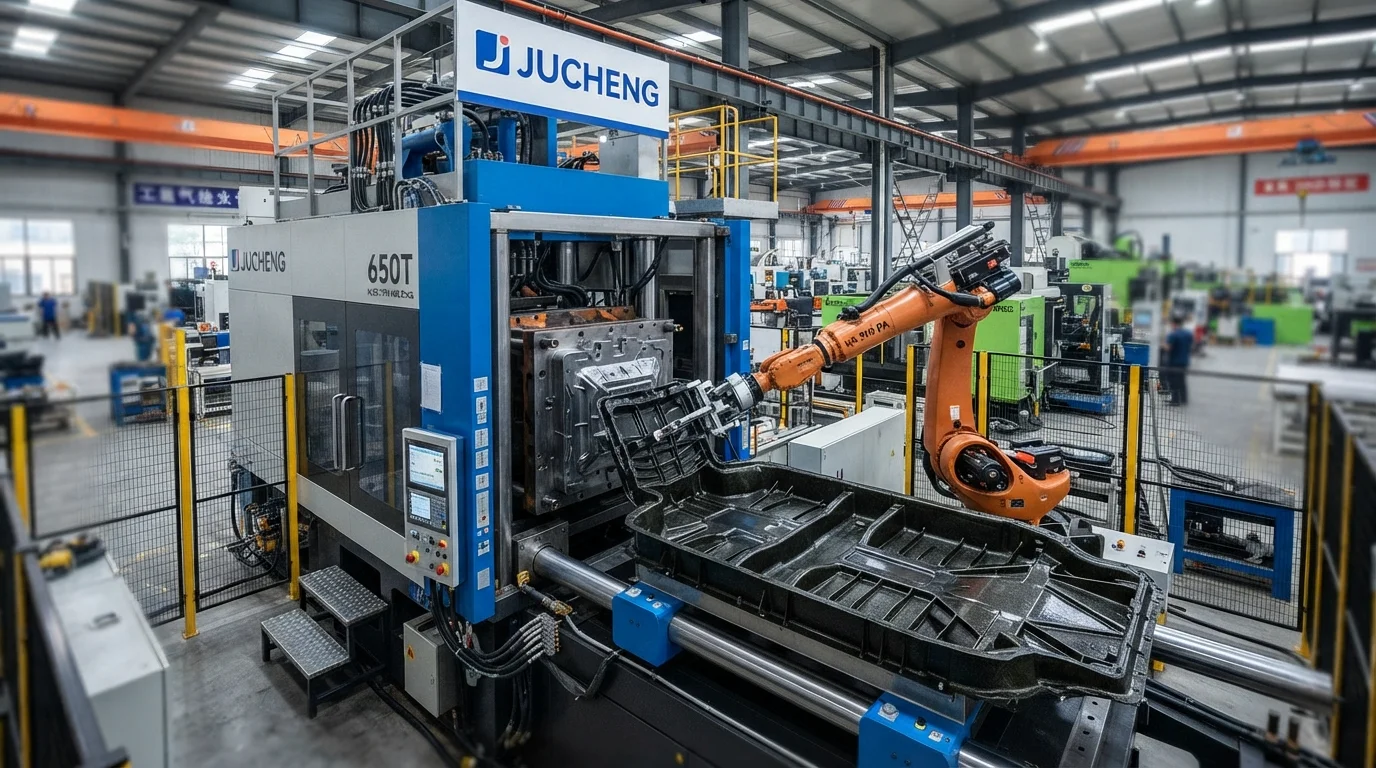
대형 배터리 트레이를 성형하려면 파팅 라인 플래시를 방지하기 위해 엄청난 클램핑력이 필요합니다.
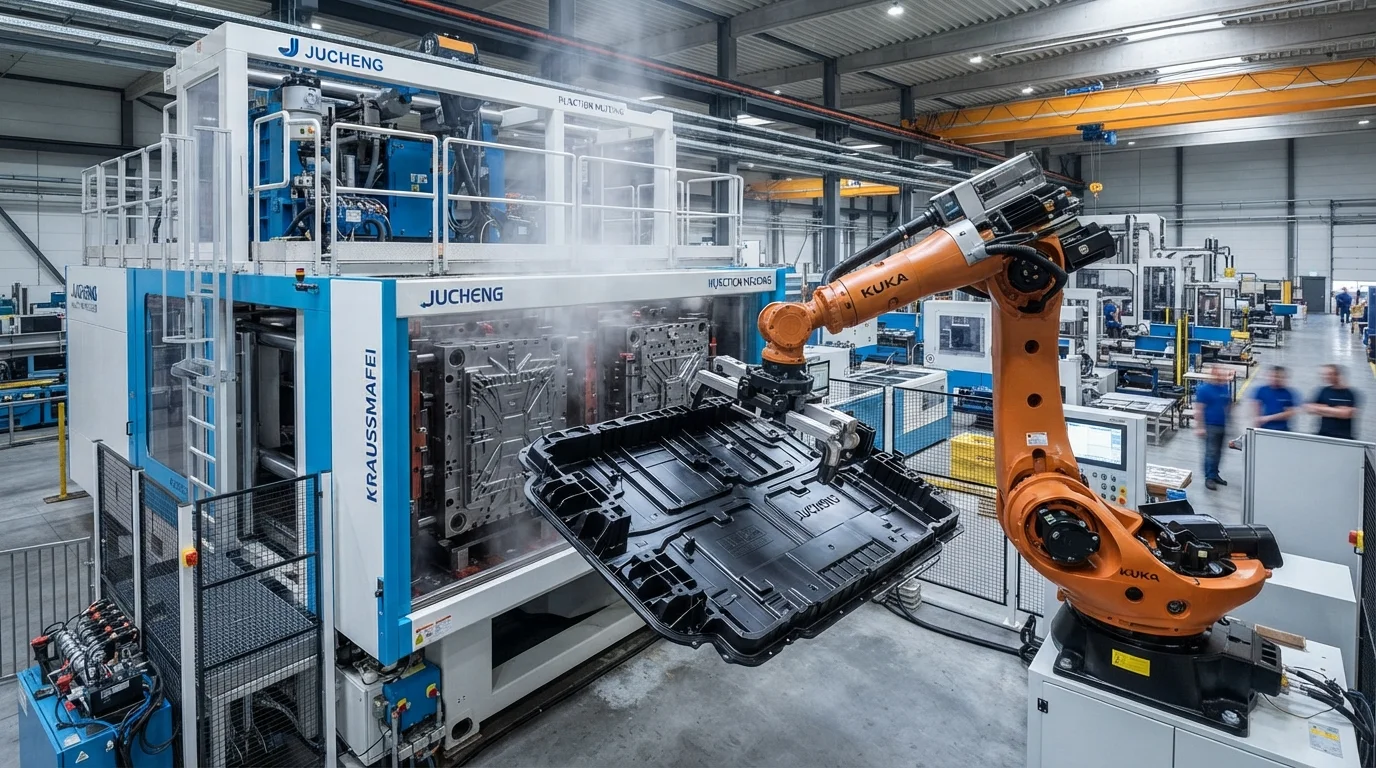
JUCHENG 사출 성형은 500T~650T의 클램핑력을 갖춘 대형 수평 프레스 라인을 운영합니다.
이 자동화 기계는 극한의 사출 압력 하에서 복잡한 금형 절반을 닫힌 상태로 유지하는 데 필요한 유압을 제공합니다.
당사의 전문성은 유리 섬유 강화 폴리아미드 배터리 트레이 제조 더 큰 제품을 위한 경량 구조적 기반을 제공합니다. EV용 맞춤형 플라스틱 배터리 하우징.
정밀 금형과 IATF 16949 인증 품질 시스템을 결합하여, JUCHENG은 신뢰할 수 있는 제조 솔루션을 제공합니다.
저희 팀은 24시간 이내에 포괄적인 DfM 검토를 제공하여 구조 부품 설계를 최적화합니다.
폴리아미드의 수분 흡수 및 치수 성장 관리
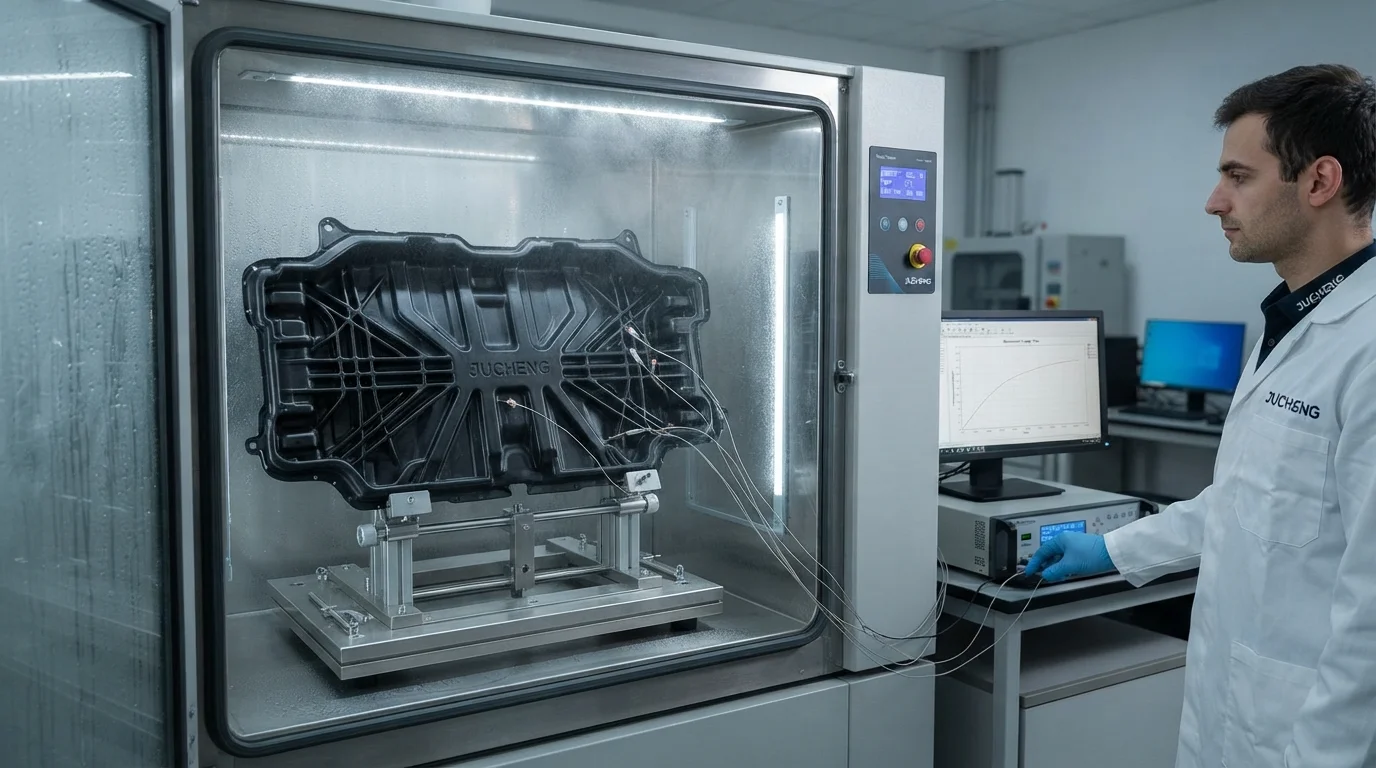
폴리아미드는 주변 환경으로부터 자연적으로 수분을 흡수하는 극성 고분자입니다.
수분을 흡수하면 가소제 역할을 하여 연성을 증가시키지만 인장 강도를 약간 감소시키고 부품 치수를 증가시킵니다.
당사는 금형 설계 단계에서 이러한 치수 성장을 고려하여 코어 캐비티 치수를 그에 맞게 조정합니다.
성형 전에 수지 펠릿을 수분 함량 0.05% 미만으로 예비 건조하는 것은 여전히 필수적인 품질 게이트입니다.
습한 수지는 용융 중에 가수분해 열화를 겪어 취성 부품과 실버 스플레이와 같은 외관 결함을 초래합니다.
당사의 재료 준비 절차에는 절대 건조 상태를 보장하기 위한 연속 이슬점 모니터링이 포함됩니다.
자주 묻는 질문 (FAQ)
유리 섬유 함량은 폴리아미드의 수축률에 어떤 영향을 미칩니까?
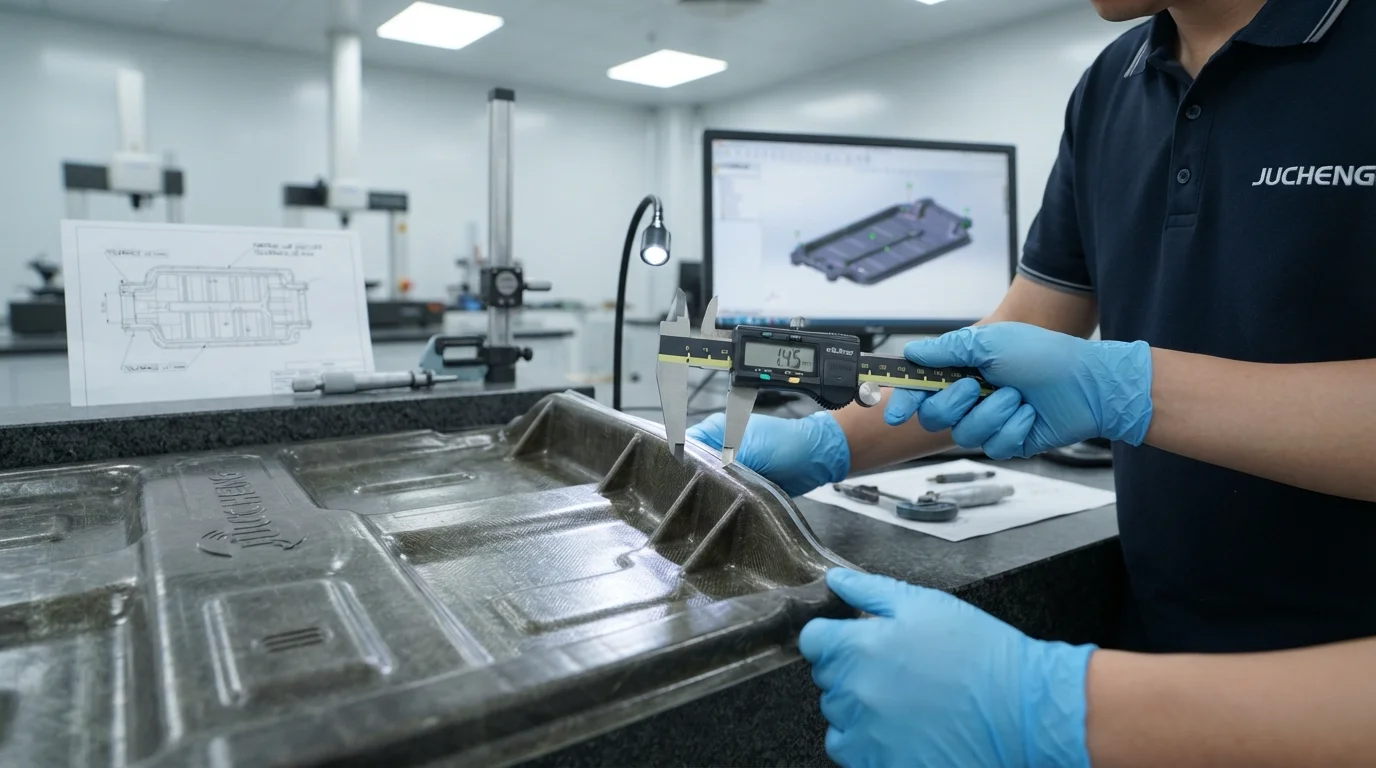
유리 섬유 함량을 높이면 흐름 방향에 평행한 수축률이 크게 감소하지만 교차 흐름 수축률은 비교적 변하지 않습니다. 예를 들어, 무충전 폴리아미드는 약 1.5% 수축하는 반면, 30% 유리 충전 컴파운드는 흐름 경로를 따라 단지 0.3% 수축합니다. 이러한 상당한 차이는 치수 뒤틀림을 방지하기 위해 DfM 중에 모델링되어야 합니다.
유리 충전 나일론을 성형할 때 바이메탈 기계 마모가 왜 문제가 됩니까?
유리 섬유는 매우 연마성이 강하여 표준 강철 스크류와 배럴에 빠른 침식을 일으킵니다. 이러한 연마 마모는 스크류 플라이트와 배럴 벽 사이의 간극을 증가시켜 용융물 슬립과 일관성 없는 사출 샷을 초래합니다. 대량 생산에서 성형 반복성을 유지하려면 바이메탈 배럴과 카바이드 코팅 스크류를 사용하는 것이 필수적입니다.
대형 구조 트레이를 높은 클램핑력 없이 제로 플래시로 성형할 수 있습니까?
박벽의 대형 부품을 성형하려면 캐비티를 충전하기 위해 높은 사출 압력이 필요하며, 이는 필연적으로 금형 절반을 밀어냅니다. 충분한 클램핑력이 없으면 용융 플라스틱이 파팅 라인을 따라 빠져나와 플래시를 생성합니다. 500톤 이상의 클램핑력을 가진 대형 프레스를 작동하는 것이 긴밀한 셧오프를 유지하는 데 필수적입니다.