
Hersteller von Elektrofahrzeugen (EV) stehen unter ständigem Druck, das Fahrgestellgewicht zu reduzieren, um die Reichweite zu erhöhen.
Das Ersetzen schwerer Aluminiumstrukturteile durch glasfaserverstärkte technische Polymere stellt einen bedeutenden Meilenstein im Leichtbau dar.
Dieser technische Blog befasst sich mit der Physik der Faserorientierung, Hochtonnage-Werkzeugkonfigurationen und den Kontrollen des Polymerschrumpfes, die erforderlich sind, um zuverlässige Strukturträger zu formen.
Inhaltsverzeichnis
- 1. Physik des Metallaustauschs: Warum PA6-GF50 10 kg von EV-Batterieträgern einspart
- 2. Lösung von anisotropem Schrumpf und fließinduziertem Verzug
- 3. Vermeidung von Faserabscherung und Schneckenverschleiß beim Hochdruckformen
- 4. Beherrschung von Großformat-Werkzeugen auf Hochtonnage-Pressen von 500 t bis 650 t
- 5. Umgang mit Feuchtigkeitsaufnahme und Maßänderung bei Polyamiden
Physik des Metallaustauschs: Warum PA6-GF50 10 kg von EV-Batterieträgern einspart
Der Übergang zu Hochleistungspolymeren ermöglicht die Konstruktion von Automobilstrukturen im Rahmen des Metallaustauschs.
Insbesondere die Herstellung von Batterieträgern aus glasfaserverstärktem Polyamid bietet eine leichte Basis, die bis zu 10 Kilogramm pro Fahrzeug einspart.
Die Verwendung von Polyamiden (PA6 oder PA66) mit 50% Glasfasern erreicht mechanische Eigenschaften, die mit Druckgussaluminium vergleichbar sind.
Diese hochverstärkten technischen Polymere bieten eine außergewöhnliche Zugfestigkeit und einen hohen Elastizitätsmodul, die entscheidend sind, um schwere Zellstapel sicher zu halten.
Folglich widerstehen Bauteile, die aus diesen Compounds geformt werden, dynamischen Fahrzeuglasten ohne zu knicken.
Wichtige Leistungskennzahlen für glasfaserverstärkte Polyamid-Formulierungen umfassen:
- Zugmodul—Hochverstärkte Typen mit 50–13TP3T Glasfaseranteil erreichen einen Modul von über 15.000 MPa, was druckgegossenem Aluminium ähnelt.
- Schlagenergieabsorption—Polyamid-Verbundstoffe absorbieren erhebliche Schlagenergie bei dynamischen Seitenkollisionen und schützen so die Zellintegrität.
- Chemikalienbeständigkeit—Polyamid widersteht Automobil-Kühlmitteln und Elektrolytflüssigkeiten bei erhöhten Betriebstemperaturen.
Lösung von anisotropem Schrumpf und fließinduziertem Verzug
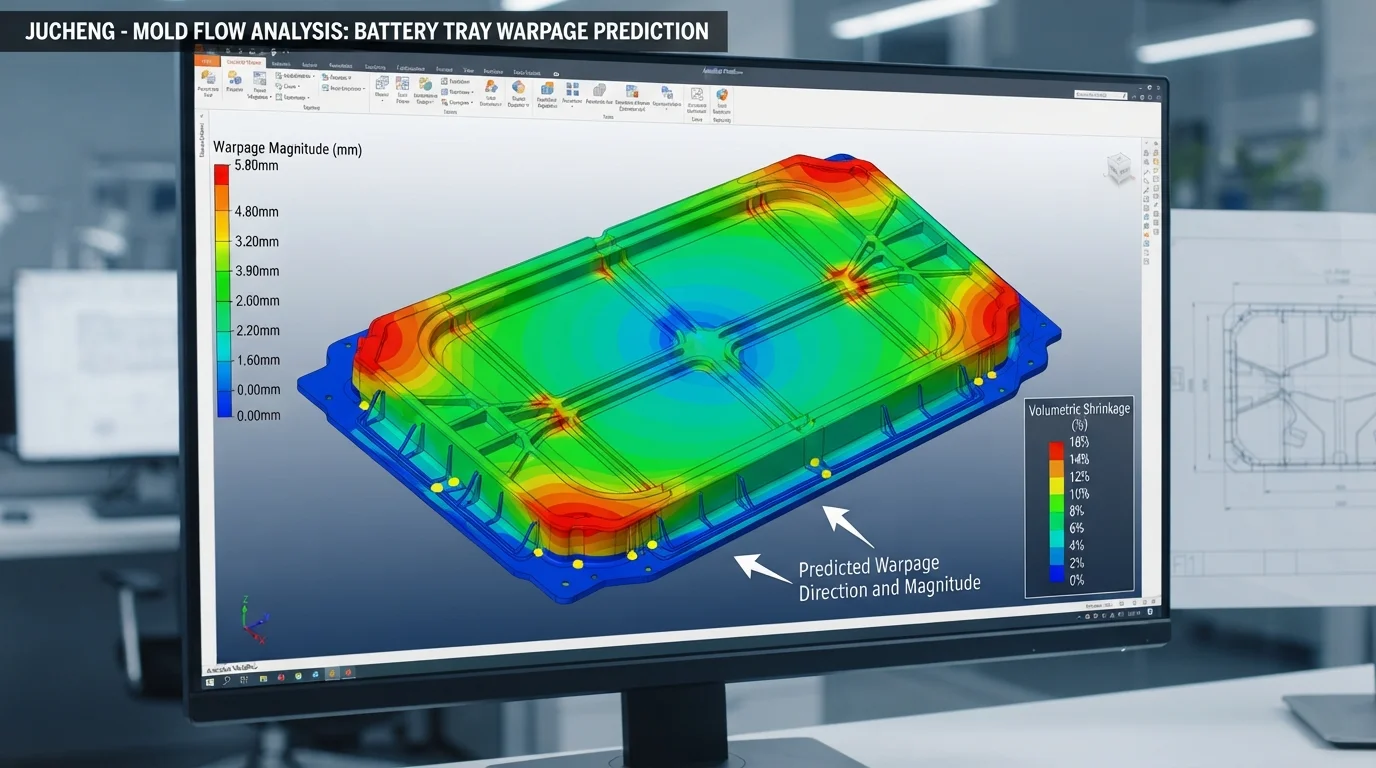
Die Kontrolle des Verzugs in Herstellung von Batterieträgern aus glasfaserverstärktem Polyamid erfordert eine detaillierte Fließanalyse.
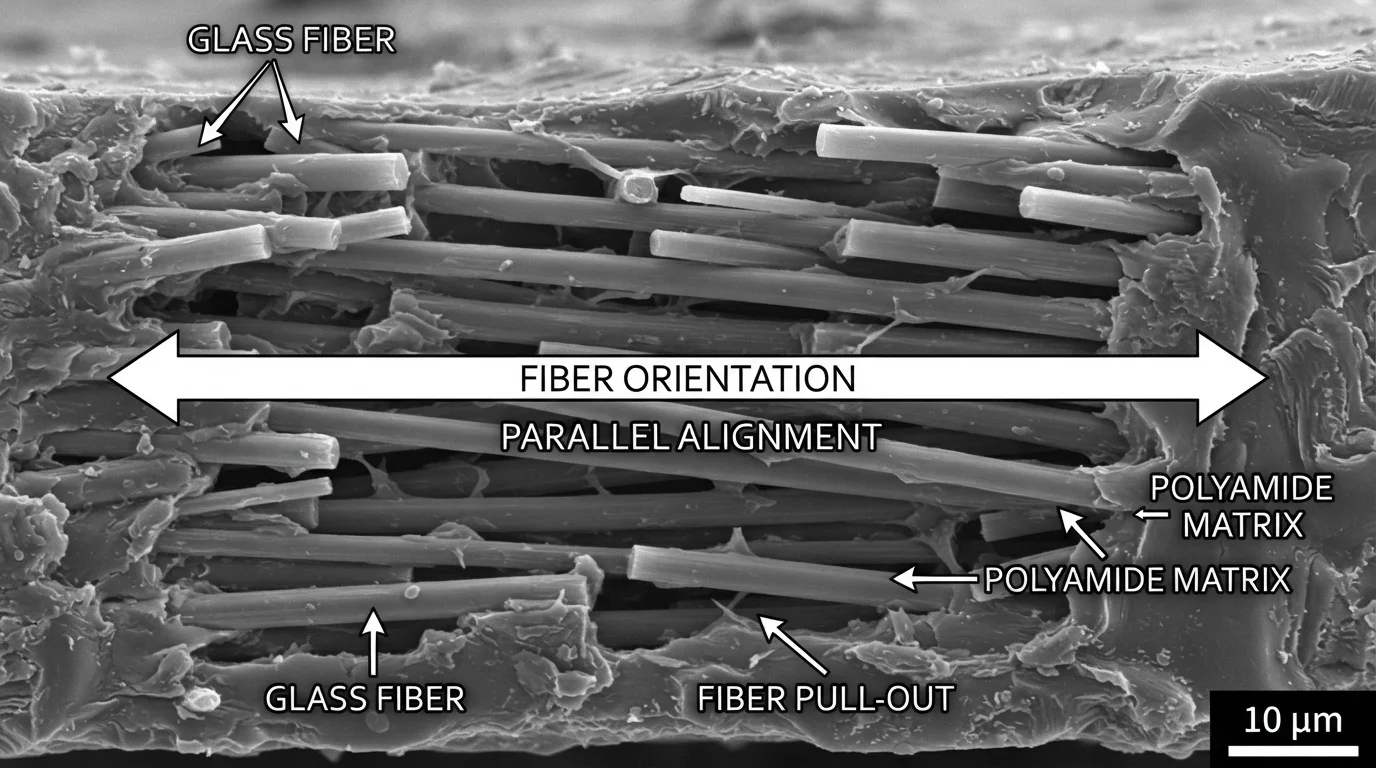
Glasfasern richten sich parallel zum Schmelzefließpfad aus, wenn der Kunststoff in den Formhohlraum eintritt.
Diese gerichtete Ausrichtung verursacht anisotropes Schrumpfen, bei dem das Bauteil entlang der Fließrichtung viel weniger schrumpft als quer dazu.
Werkzeugbauer verwenden ausgewogene Mehrpunkt-Heißkanaldüsen, um die Schmelzefront symmetrisch zu verteilen.
Symmetric filling balances fiber orientation, neutralizing internal stresses that cause post-mold twisting.
Designing structural ribs with uniform thickness ratios also limits differential cooling across the tray floor.
Preventing Fiber Shearing and Screw Wear During High-Pressure Molding
Preventing fiber breakage during Herstellung von Batterieträgern aus glasfaserverstärktem Polyamid is vital to retain mechanical strength.
High screw rotational speeds and aggressive pack pressures physically chop the short glass fibers, reducing their aspect ratio.
Shorter fibers fail to distribute mechanical loads efficiently, reducing the tensile limit of the molded tray.
To protect fiber length, our processing engineers maintain low backpressure and limit screw speed during plasticization.
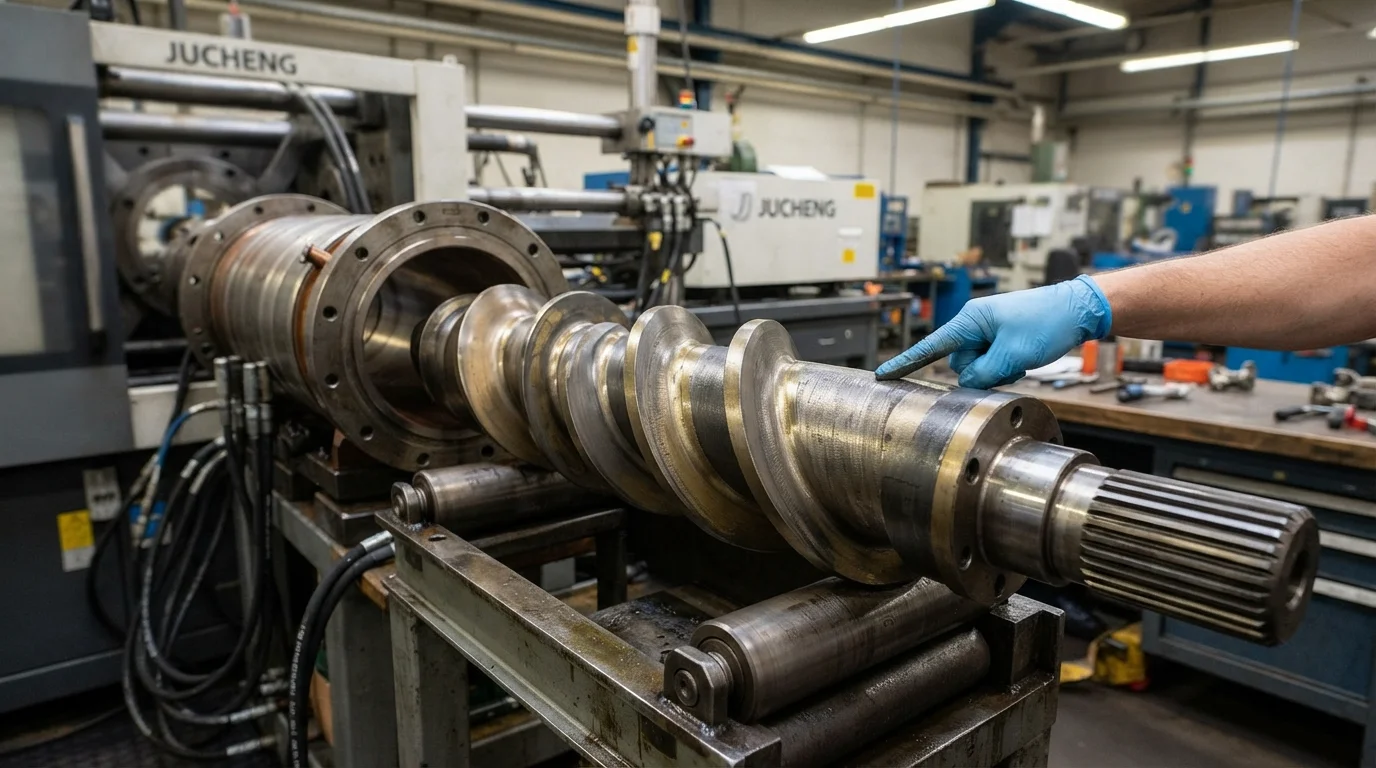
Furthermore, processing highly abrasive glass-filled materials requires using bimetallic barrels and hardened screws to prevent rapid machine wear.
This machinery safeguard maintains precise clearances between screw flights, preserving shot-weight repeatability over long production runs.
Mastering Large-Format Tooling on 500T to 650T High-Tonnage Presses
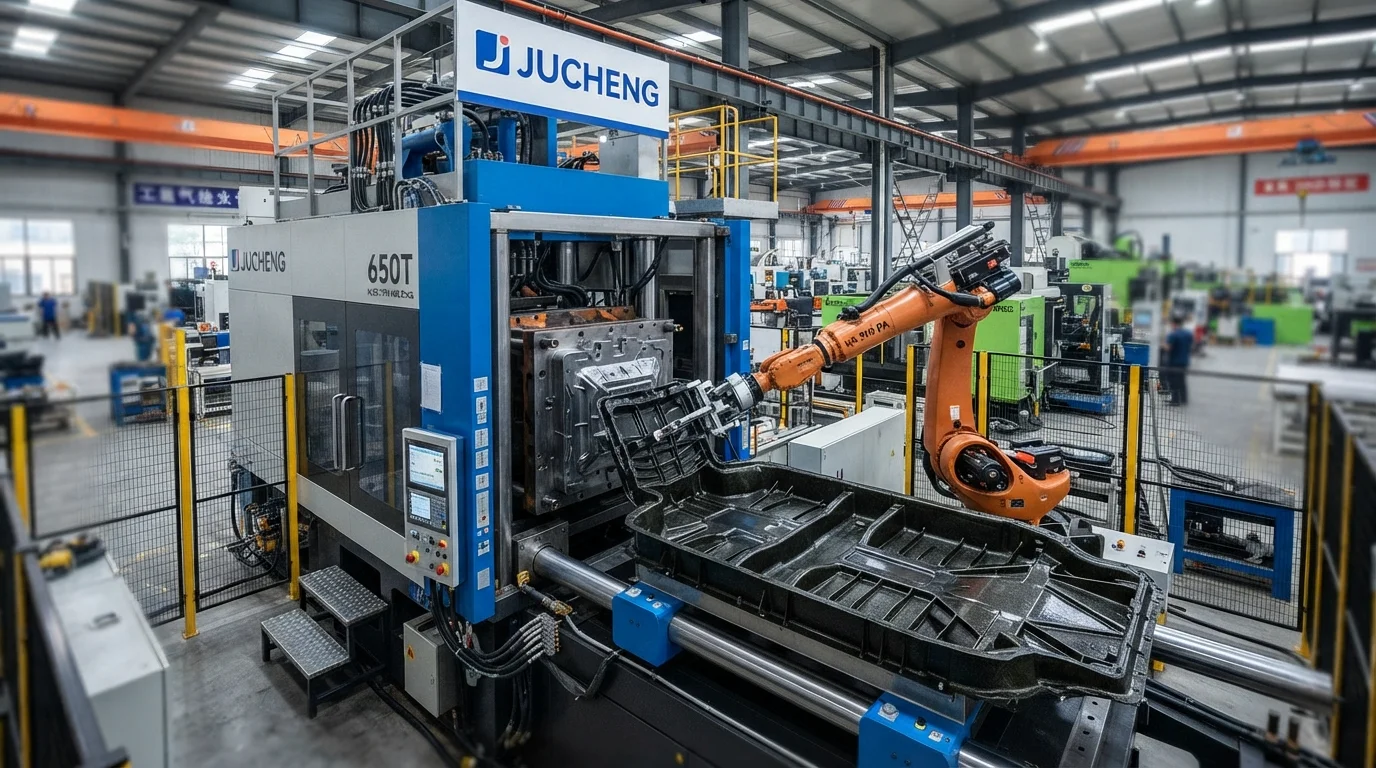
Molding large-format battery trays requires massive clamping forces to prevent parting line flash.
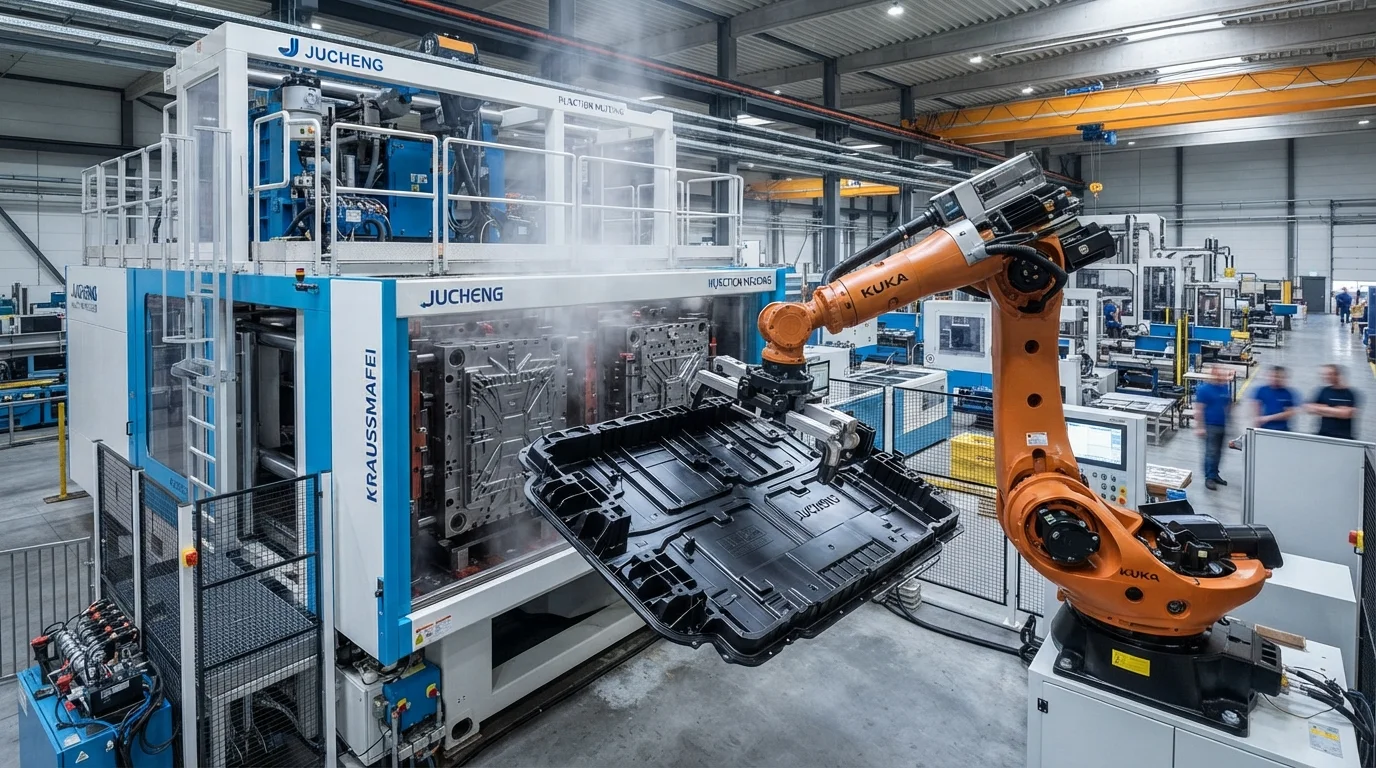
JUCHENG Injection Molding operates a fleet of heavy-duty horizontal presses ranging from 500T to 650T of clamping force.
These automated machines deliver the hydraulic pressure needed to hold complex mold halves shut under extreme injection pressures.
Our expertise in Herstellung von Batterieträgern aus glasfaserverstärktem Polyamid provides a lightweight structural foundation for larger kundenspezifischen Kunststoff-Batteriegehäuse für E-Fahrzeuge.
Durch die Kombination von Präzisionswerkzeugen mit nach IATF 16949 zertifizierten Qualitätssystemen bietet JUCHENG zuverlässige Fertigungslösungen.
Unser Team führt innerhalb von 24 Stunden umfassende DfM-Überprüfungen durch, um Ihre Konstruktionen von Strukturbauteilen zu optimieren.
Managing Moisture Absorption and Dimensional Growth in Polyamides
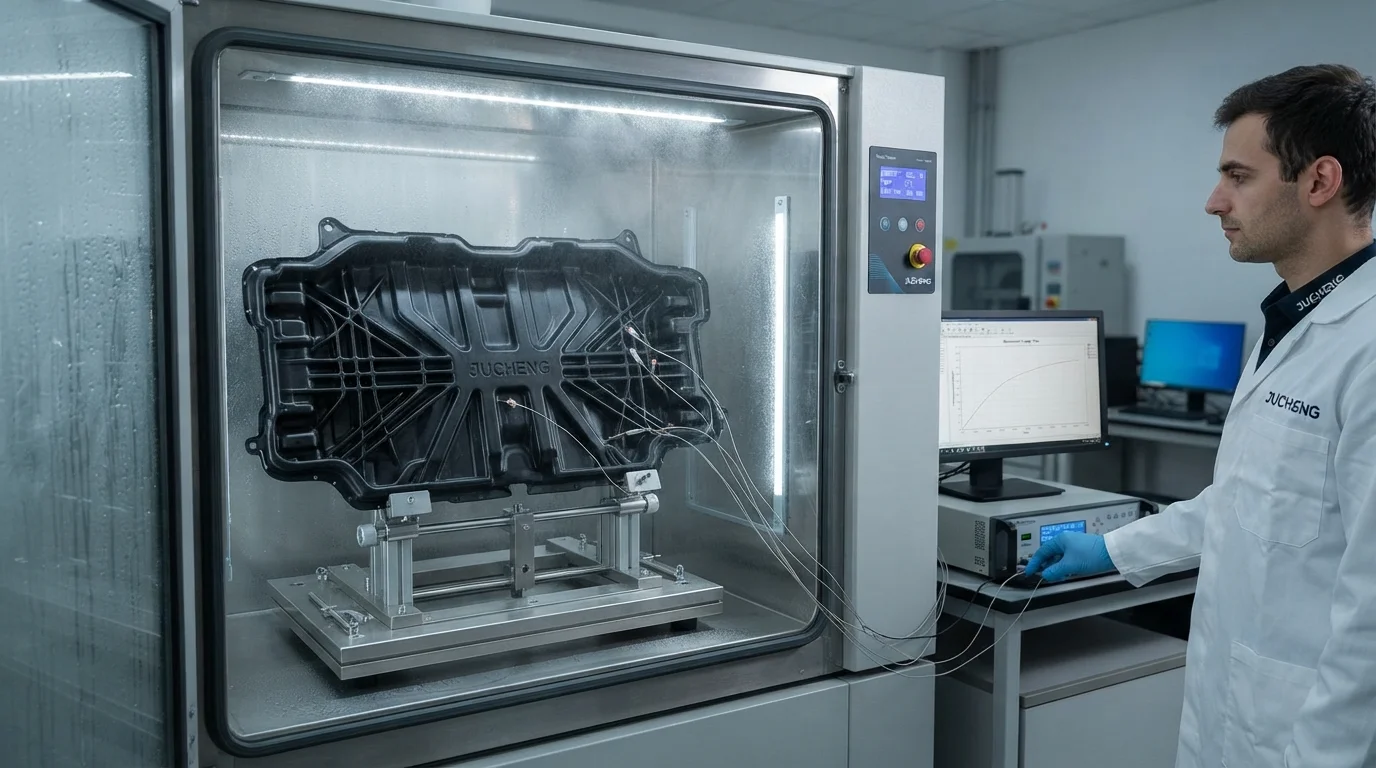
Polyamides are polar polymers that naturally absorb moisture from the surrounding environment.
Absorbing moisture acts as a plasticizer, increasing ductility but slightly reducing tensile strength and increasing part dimensions.
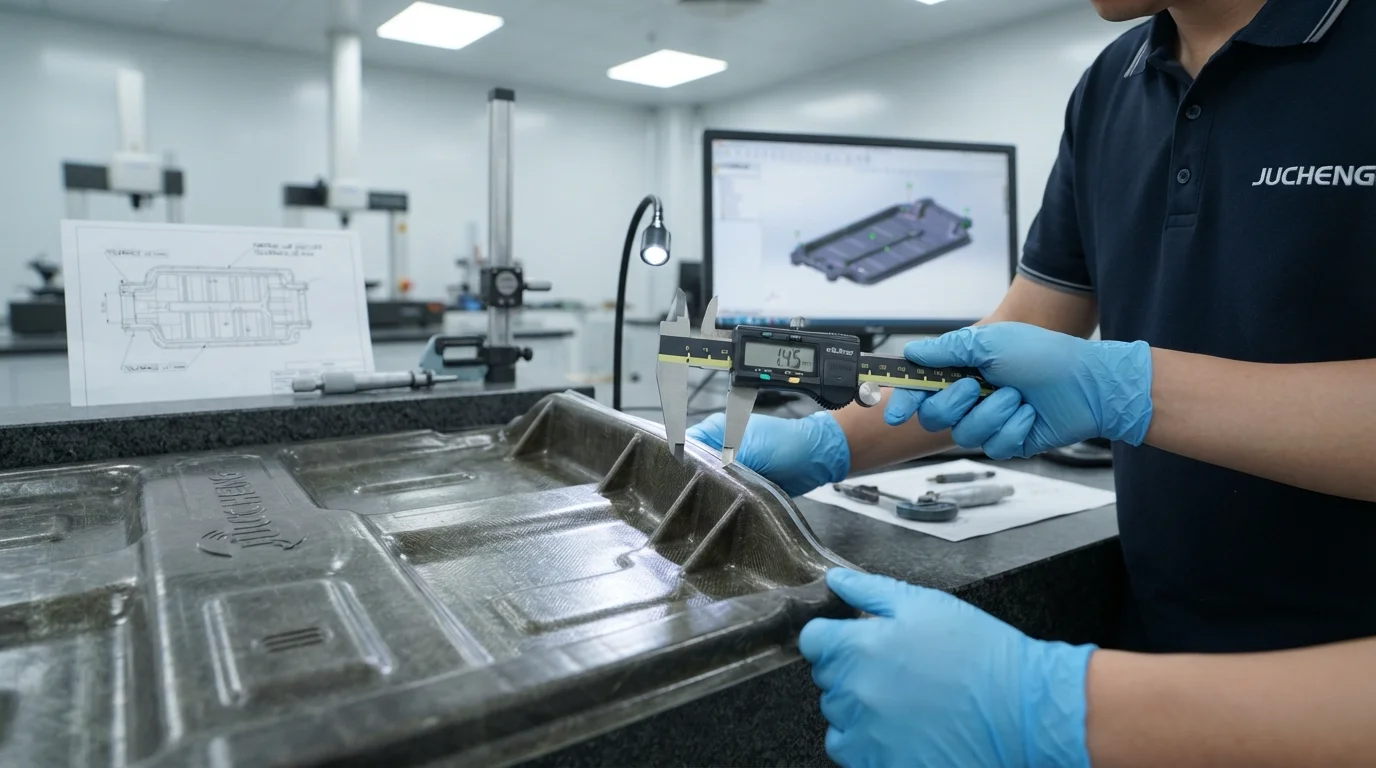
We account for this dimensional growth during the mold design stage, adjusting core cavity dimensions accordingly.
Pre-drying the resin pellets to below 0.05% moisture content prior to molding remains a mandatory quality gate.
Wet resin undergoes hydrolytic degradation during melting, resulting in brittle parts and cosmetic defects like silver splay.
Our material preparation procedures include continuous dew-point monitoring to ensure absolute dryness.
Häufig gestellte Fragen (FAQ)
How does glass fiber loading affect the shrinkage rate of polyamide?
Increasing glass fiber loading significantly reduces shrinkage parallel to the flow direction while leaving cross-flow shrinkage relatively unchanged. For example, unfilled polyamide shrinks at approximately 1.5%, while a 30% glass-filled compound shrinks at just 0.3% along the flow path. This substantial difference must be modeled during DfM to prevent dimensional warpage.
Why is bimetallic machinery wear a concern when molding glass-filled nylon?
Glass fibers are highly abrasive and cause rapid erosion on standard steel screws and barrels. This abrasive wear increases the clearance between the screw flights and barrel wall, leading to melt slippage and inconsistent injection shots. Utilizing bimetallic barrels and carbide-coated screws is mandatory to preserve molding repeatability over high-volume runs.
Can large structural trays be molded with zero flash without high clamping forces?
Molding large-format parts with thin walls requires high injection pressures to pack the cavities, which inevitably forces the mold halves apart. Without sufficient clamping force, molten plastic escapes along the parting line, creating flash. Operating heavy presses with over 500 tons of clamping force is essential to maintain tight shut-offs.