
Os fabricantes de veículos elétricos (VE) enfrentam pressão contínua para reduzir o peso do chassi e aumentar a autonomia de condução.
Substituir peças estruturais pesadas de alumínio por polímeros de engenharia reforçados com fibra de vidro representa um marco importante na redução de peso.
Este blog técnico analisa a física da orientação das fibras, configurações de ferramentas de alta tonelagem e controles de contração do polímero necessários para moldar bandejas estruturais confiáveis.
Índice
- 1. Física da Substituição de Metal: Por que o PA6-GF50 Reduz 10kg das Bandejas de Bateria de VE
- 2. Resolvendo a Contração Anisotrópica e o Empenamento Induzido pelo Fluxo
- 3. Prevenindo o Cisalhamento das Fibras e o Desgaste da Rosca durante a Moldagem de Alta Pressão
- 4. Dominando Ferramentas de Grande Formato em Prensas de Alta Tonelagem de 500T a 650T
- 5. Gerenciando a Absorção de Umidade e o Crescimento Dimensional em Poliamidas
Física da Substituição de Metal: Por que o PA6-GF50 Reduz 10kg das Bandejas de Bateria de VE
A transição para polímeros de alto desempenho permite que estruturas automotivas passem por projeto de substituição de metal.
Especificamente, utilizar fabricação de bandejas de bateria em poliamida reforçada com fibra de vidro fornece uma base leve que economiza até 10 quilogramas por veículo.
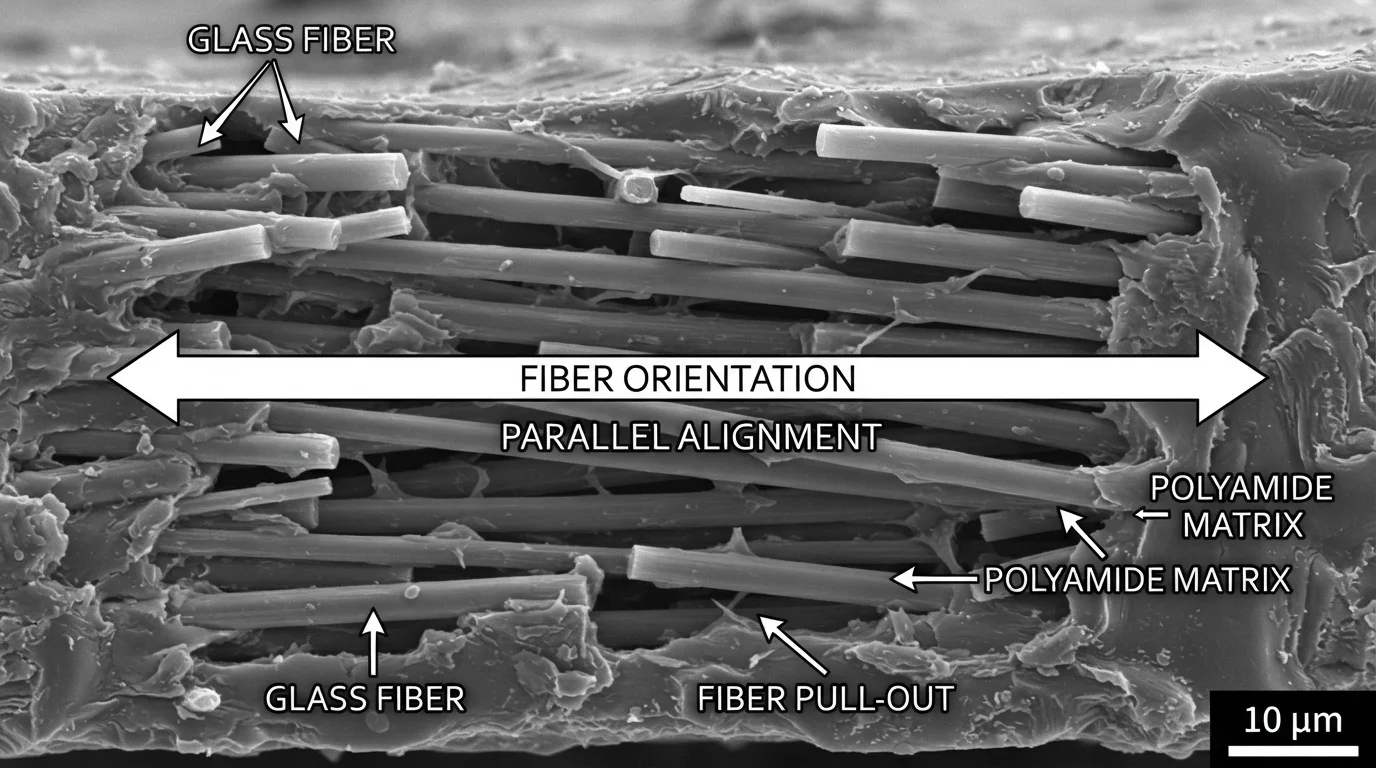
O uso de poliamidas (PA6 ou PA66) preenchidas com 50% de fibras de vidro alcança propriedades mecânicas comparáveis ao alumínio fundido sob pressão.
Esses polímeros de engenharia altamente reforçados fornecem resistência à tração e módulo excepcionais, que são cruciais para segurar com segurança pilhas de células pesadas.
Consequentemente, componentes moldados a partir desses compostos resistem a cargas veiculares dinâmicas sem flambar.
As principais métricas de desempenho para formulações de poliamida com carga de vidro incluem:
- Módulo de tração—Graus altamente reforçados com carga de vidro de 50% a 13% atingem um módulo de mais de 15.000 MPa, imitando o alumínio fundido sob pressão.
- Absorção de energia de impacto—Os compósitos de poliamida absorvem energia de impacto significativa durante colisões laterais dinâmicas, protegendo a integridade das células.
- Resistência química—A poliamida resiste a fluidos de arrefecimento automotivos e eletrólitos sob temperaturas operacionais elevadas.
Resolvendo o Empenamento Anisotrópico e o Empenamento Induzido pelo Fluxo
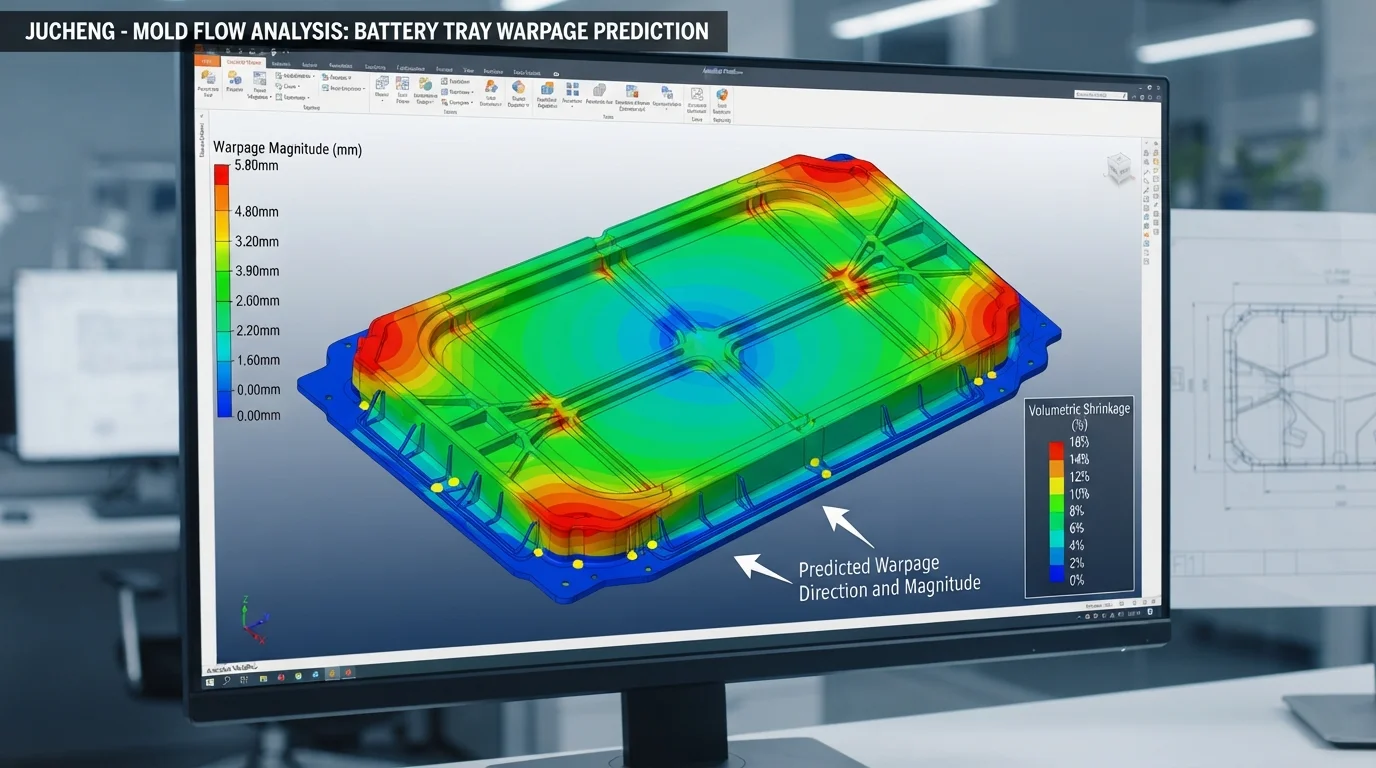
O controle do empenamento em fabricação de bandejas de bateria em poliamida reforçada com fibra de vidro requer análise detalhada do fluxo.
As fibras de vidro se alinham paralelas ao caminho do fluxo do fundido à medida que o plástico entra na cavidade do molde.
Esse alinhamento direcional causa contração anisotrópica, onde a peça encolhe muito menos ao longo da direção do fluxo do que transversalmente a ela.
Os engenheiros de ferramentaria utilizam portas de canal quente multiponto balanceadas para distribuir a frente de fusão simetricamente.
O preenchimento simétrico equilibra a orientação das fibras, neutralizando tensões internas que causam torção pós-moldagem.
Projetar nervuras estruturais com relações de espessura uniformes também limita o resfriamento diferencial na base da bandeja.
Prevenindo o Cisalhamento de Fibras e o Desgaste da Rosca Durante a Moldagem de Alta Pressão
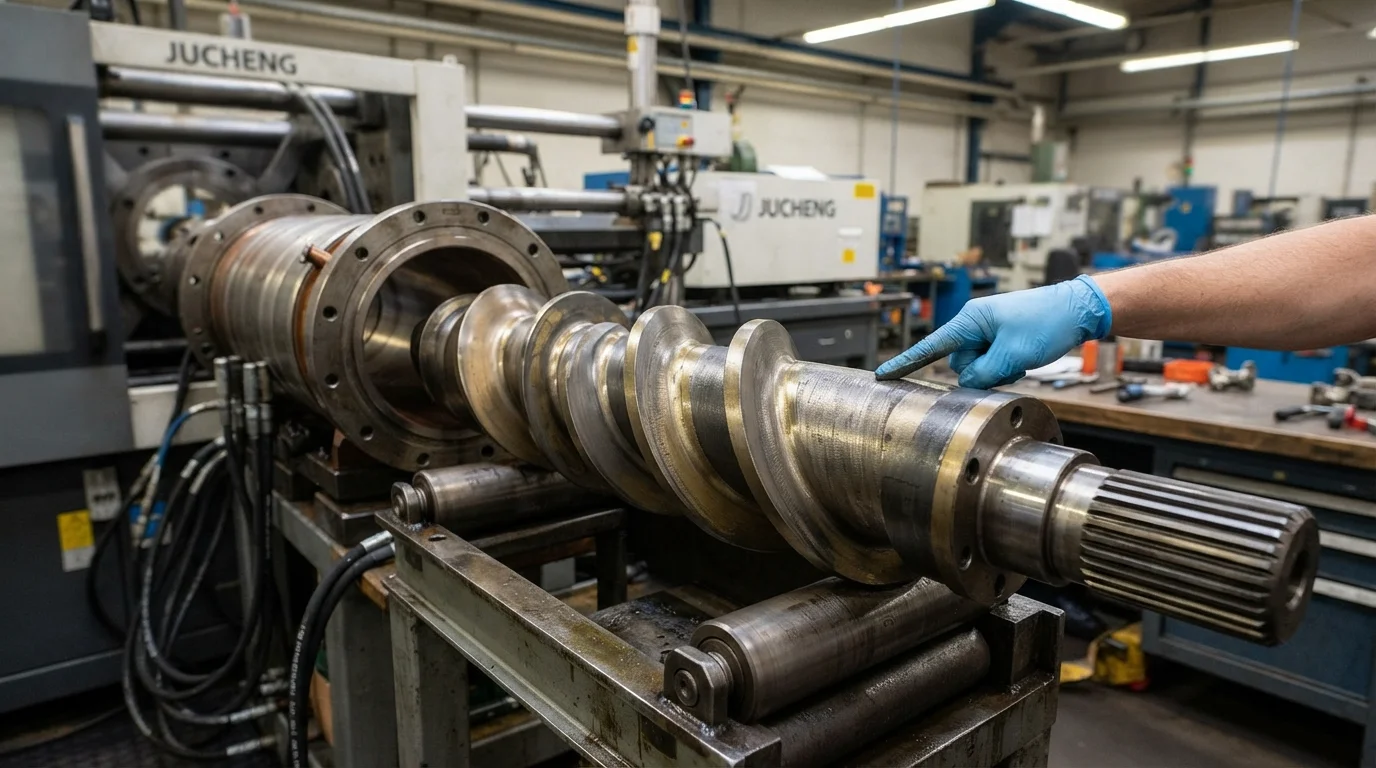
Prevenir a quebra de fibras durante fabricação de bandejas de bateria em poliamida reforçada com fibra de vidro é vital para manter a resistência mecânica.
Altas velocidades de rotação da rosca e pressões de empacotamento agressivas cortam fisicamente as fibras de vidro curtas, reduzindo sua razão de aspecto.
Fibras mais curtas não distribuem cargas mecânicas de forma eficiente, reduzindo o limite de tração da bandeja moldada.
Para proteger o comprimento das fibras, nossos engenheiros de processo mantêm baixa contrapressão e limitam a velocidade da rosca durante a plastificação.
Além disso, processar materiais altamente abrasivos com carga de vidro requer o uso de cilindros bimetálicos e roscas endurecidas para evitar desgaste rápido da máquina.
Essa proteção da maquinaria mantém folgas precisas entre os filetes da rosca, preservando a repetibilidade do peso do disparo em longas séries de produção.
Dominando Ferramentas de Grande Formato em Prensas de Alta Tonelagem de 500T a 650T
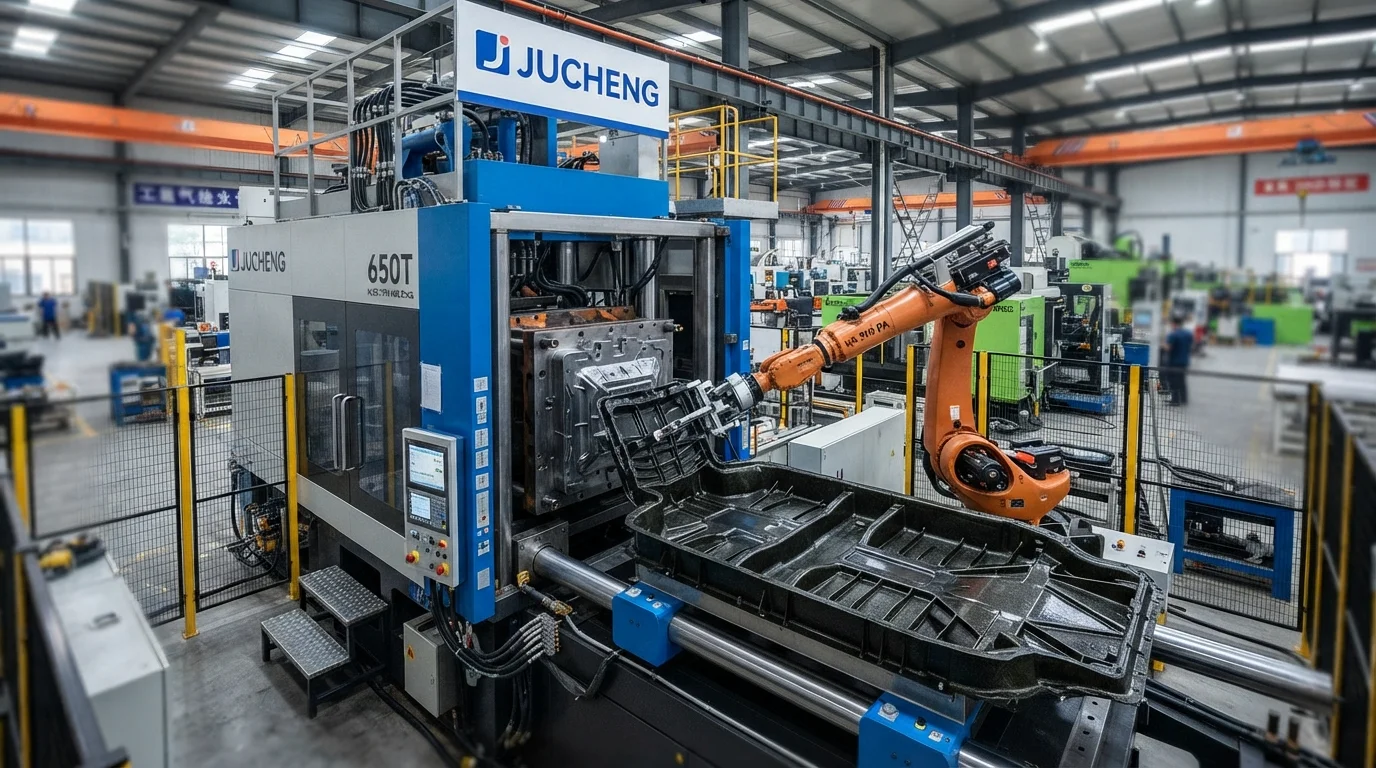
Moldar bandejas de bateria de grande formato requer forças de fechamento massivas para evitar rebarbas na linha de partição.
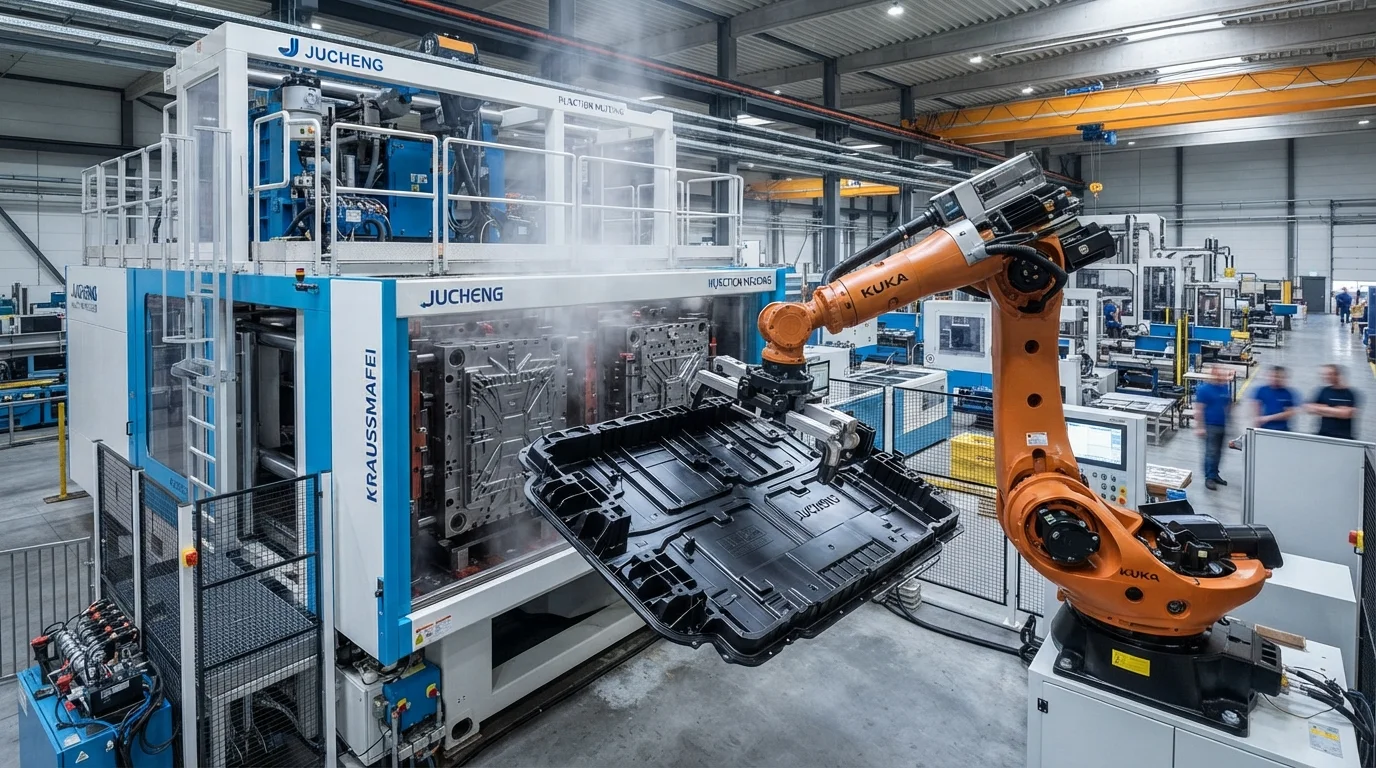
A JUCHENG Injection Molding opera uma frota de prensas horizontais de serviço pesado variando de 500T a 650T de força de fechamento.
Essas máquinas automatizadas fornecem a pressão hidráulica necessária para manter as metades do molde complexas fechadas sob pressões de injeção extremas.
Nossa experiência em fabricação de bandejas de bateria em poliamida reforçada com fibra de vidro fornece uma fundação estrutural leve para maiores carcaças de bateria de plástico personalizadas para veículos elétricos.
Combinando ferramentas de precisão com sistemas de qualidade certificados IATF 16949, a JUCHENG oferece soluções de fabricação confiáveis.
Nossa equipe fornece análises abrangentes de DfM em até 24 horas para otimizar seus projetos de componentes estruturais.
Gerenciando Absorção de Umidade e Crescimento Dimensional em Poliamidas
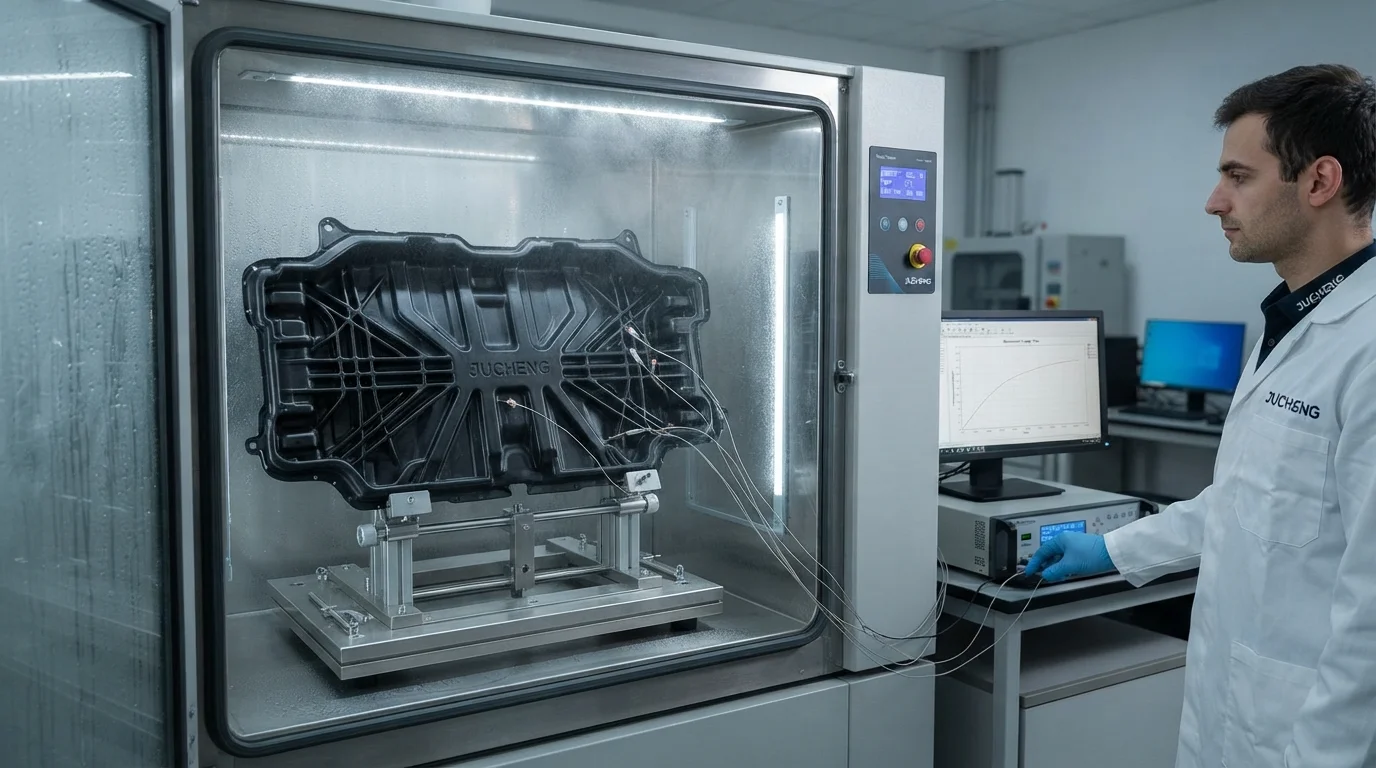
As poliamidas são polímeros polares que absorvem naturalmente a umidade do ambiente ao redor.
A absorção de umidade atua como um plastificante, aumentando a ductilidade, mas reduzindo ligeiramente a resistência à tração e aumentando as dimensões da peça.
Levamos em conta esse crescimento dimensional durante a etapa de projeto do molde, ajustando as dimensões da cavidade do núcleo de acordo.
A pré-secagem dos pellets de resina para um teor de umidade abaixo de 0,05% antes da moldagem continua sendo uma etapa de qualidade obrigatória.
A resina úmida sofre degradação hidrolítica durante a fusão, resultando em peças frágeis e defeitos cosméticos como marcas de prata.
Nossos procedimentos de preparação de material incluem monitoramento contínuo do ponto de orvalho para garantir secura absoluta.
Perguntas Frequentes (FAQ)
Como a carga de fibra de vidro afeta a taxa de contração da poliamida?
O aumento da carga de fibra de vidro reduz significativamente a contração paralela à direção do fluxo, enquanto deixa a contração transversal ao fluxo relativamente inalterada. Por exemplo, a poliamida não preenchida encolhe a aproximadamente 1,5%, enquanto um composto preenchido com 30% de vidro encolhe apenas 0,3% ao longo do caminho de fluxo. Essa diferença substancial deve ser modelada durante o DfM para evitar empenamento dimensional.
Por que o desgaste de maquinário bimetálico é uma preocupação ao moldar nylon preenchido com vidro?
As fibras de vidro são altamente abrasivas e causam erosão rápida em parafusos e cilindros de aço padrão. Esse desgaste abrasivo aumenta a folga entre as roscas do parafuso e a parede do cilindro, levando ao deslizamento do fundido e a injeções inconsistentes. A utilização de cilindros bimetálicos e parafusos revestidos com carboneto é obrigatória para preservar a repetibilidade da moldagem em execuções de alto volume.
É possível moldar grandes bandejas estruturais sem rebarbas e sem altas forças de fechamento?
Moldar peças de grande formato com paredes finas requer altas pressões de injeção para preencher as cavidades, o que inevitavelmente força a separação das metades do molde. Sem força de fechamento suficiente, o plástico fundido escapa ao longo da linha de partição, criando rebarbas. Operar prensas pesadas com mais de 500 toneladas de força de fechamento é essencial para manter fechamentos firmes.