
I produttori di veicoli elettrici (EV) subiscono una pressione continua per ridurre il peso del telaio al fine di estendere l'autonomia di guida.
La sostituzione di pesanti componenti strutturali in alluminio con polimeri tecnici rinforzati con fibra di vetro rappresenta una tappa fondamentale nella riduzione del peso.
Questo blog tecnico esamina la fisica dell'orientamento delle fibre, le configurazioni di stampaggio ad alta tonnellaggio e i controlli del ritiro dei polimeri necessari per stampare vassoi strutturali affidabili.
Sommario
- 1. Fisica della sostituzione dei metalli: perché PA6-GF50 riduce di 10 kg i vassoi batteria EV
- 2. Risolvere il ritiro anisotropo e l'imbarcamento indotto dal flusso
- 3. Prevenire il taglio delle fibre e l'usura della vite durante lo stampaggio ad alta pressione
- 4. Padroneggiare lo stampaggio di grandi formati su presse ad alta tonnellaggio da 500T a 650T
- 5. Gestire l'assorbimento di umidità e la crescita dimensionale nelle poliammidi
Fisica della sostituzione dei metalli: perché PA6-GF50 riduce di 10 kg i vassoi batteria EV
La transizione a polimeri ad alte prestazioni consente alle strutture automobilistiche di subire una progettazione di sostituzione dei metalli.
In particolare, l'utilizzo della produzione di vassoi per batterie in poliammide rinforzata con fibra di vetro fornisce una base leggera che consente di risparmiare fino a 10 chilogrammi per veicolo.
L'uso di poliammidi (PA6 o PA66) riempite con fibre di vetro al 50% raggiunge proprietà meccaniche paragonabili all'alluminio pressofuso.
Questi polimeri tecnici altamente rinforzati forniscono una resistenza alla trazione e un modulo eccezionali, che sono cruciali per sostenere in sicurezza pacchi di celle pesanti.
Di conseguenza, i componenti stampati con questi composti resistono ai carichi dinamici del veicolo senza deformarsi.
Le metriche di prestazione chiave per le formulazioni di poliammide rinforzate con vetro includono:
- Modulo a trazione—I gradi altamente rinforzati con vetro al 50-13% raggiungono un modulo di oltre 15.000 MPa, imitando l'alluminio pressofuso.
- Assorbimento di energia da impatto—I compositi di poliammide assorbono una significativa energia d'impatto durante le collisioni laterali dinamiche, proteggendo l'integrità delle celle.
- Resistenza chimica—La poliammide resiste ai liquidi di raffreddamento automobilistici e ai fluidi elettrolitici a temperature operative elevate.
Risoluzione del ritiro anisotropo e dell'imbarcamento indotto dal flusso
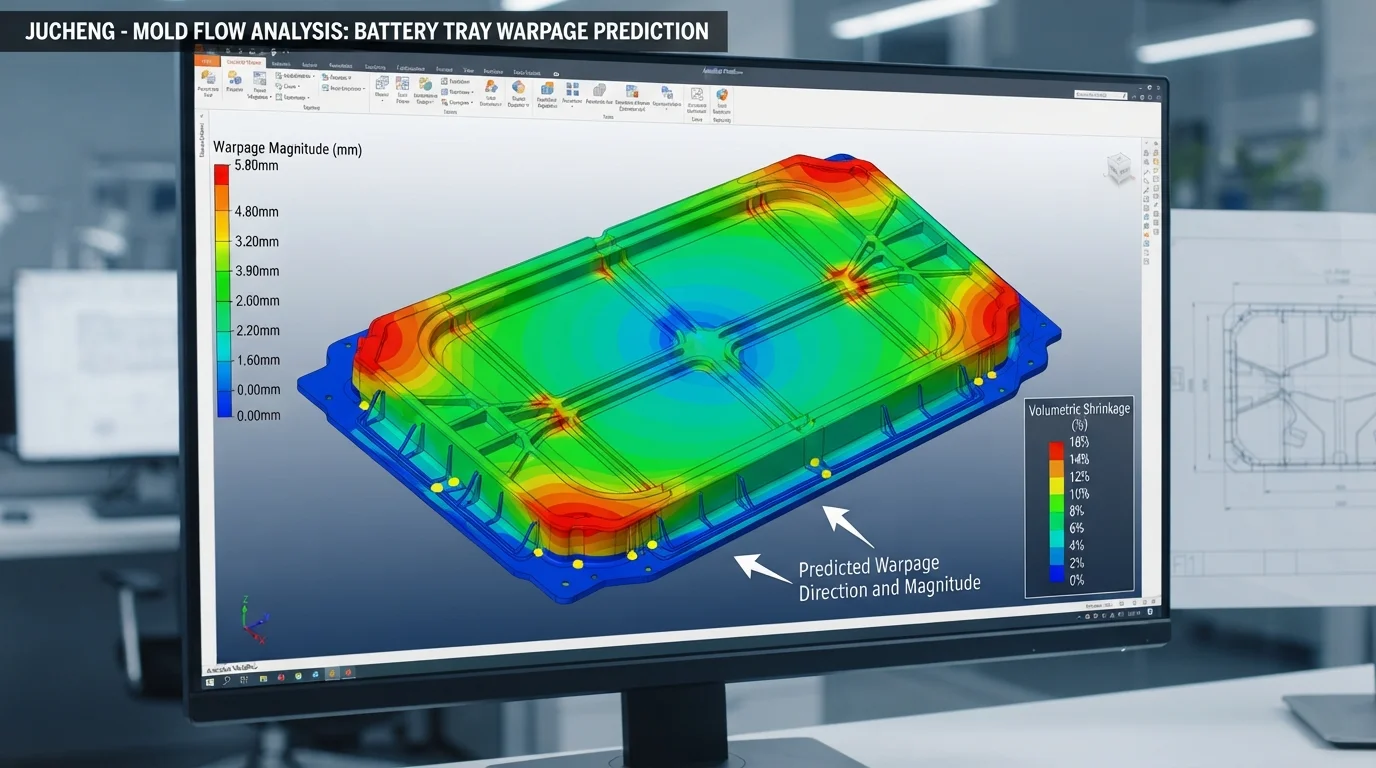
Il controllo dell'imbarcamento in produzione di vassoi per batterie in poliammide rinforzata con fibra di vetro richiede un'analisi dettagliata del flusso.
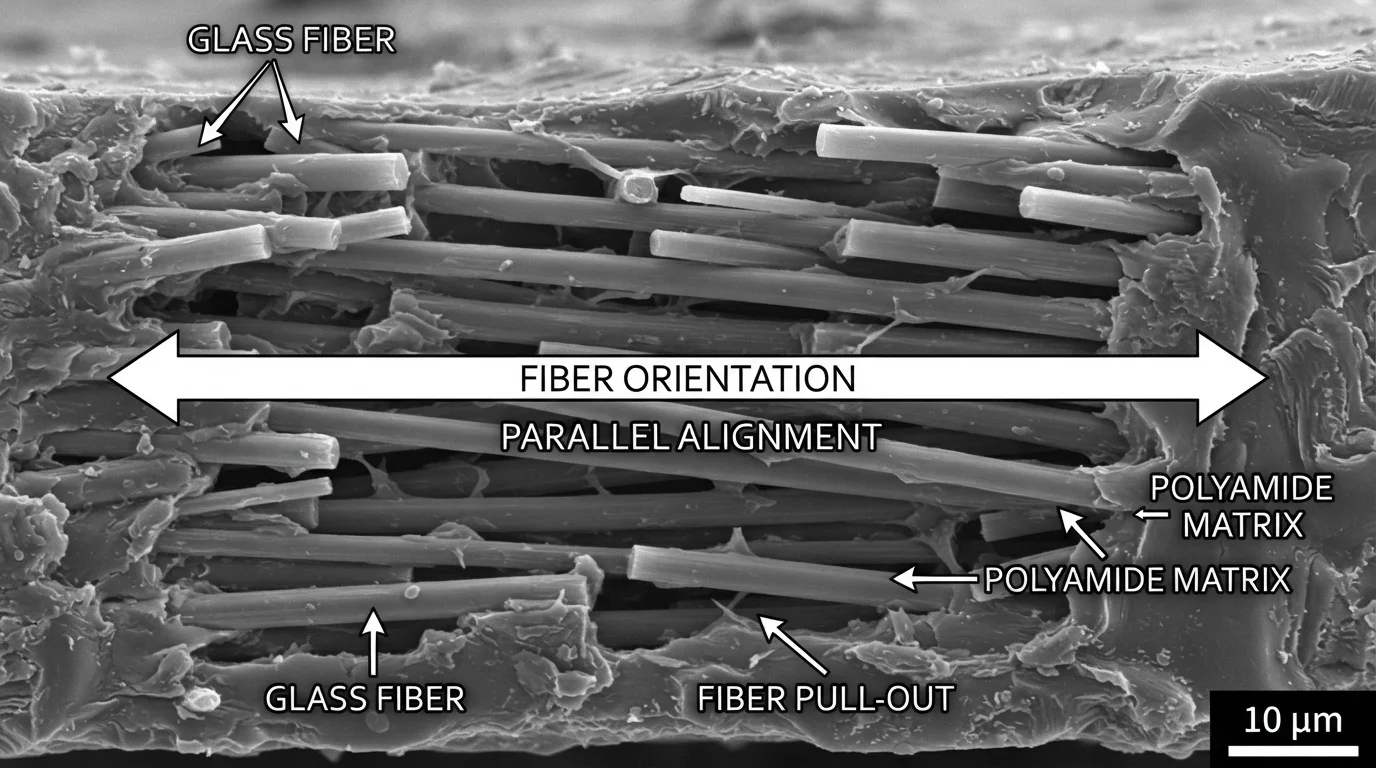
Le fibre di vetro si allineano parallelamente al percorso del flusso di fusione mentre la plastica entra nella cavità dello stampo.
Questo allineamento direzionale causa un ritiro anisotropo, in cui il pezzo si ritira molto meno lungo la direzione del flusso che trasversalmente.
Gli ingegneri di attrezzaggio utilizzano punti di iniezione a canale caldo multi-punto bilanciati per distribuire simmetricamente il fronte di fusione.
Il riempimento simmetrico bilancia l'orientamento delle fibre, neutralizzando le tensioni interne che causano la torsione post-stampaggio.
Progettare nervature strutturali con rapporti di spessore uniformi limita anche il raffreddamento differenziale sul fondo del vassoio.
Prevenzione del taglio delle fibre e dell'usura della vite durante lo stampaggio ad alta pressione
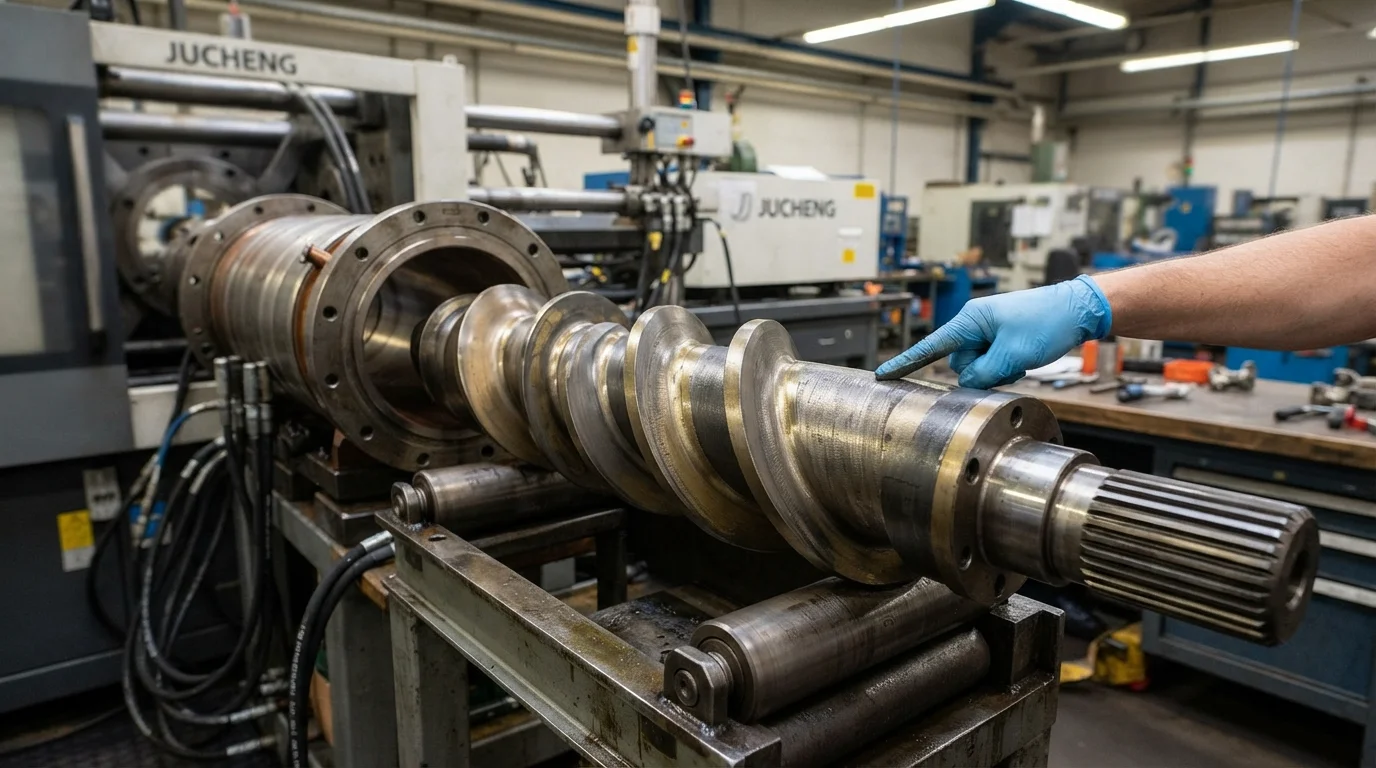
Prevenire la rottura delle fibre durante produzione di vassoi per batterie in poliammide rinforzata con fibra di vetro è fondamentale per mantenere la resistenza meccanica.
Le elevate velocità di rotazione della vite e le pressioni di mantenimento aggressive tagliano fisicamente le fibre di vetro corte, riducendone il rapporto di aspetto.
Le fibre più corte non riescono a distribuire efficacemente i carichi meccanici, riducendo il limite di trazione del vassoio stampato.
Per proteggere la lunghezza delle fibre, i nostri ingegneri di processo mantengono una bassa contropressione e limitano la velocità della vite durante la plastificazione.
Inoltre, la lavorazione di materiali altamente abrasivi rinforzati con vetro richiede l'uso di cilindri bimetallici e viti temprate per prevenire un rapido usura della macchina.
Questa salvaguardia della macchina mantiene precise distanze tra le filettature della vite, preservando la ripetibilità del peso di iniezione su lunghe serie di produzione.
Padronanza dello stampaggio di grandi formati su presse ad alta tonnellaggio da 500T a 650T
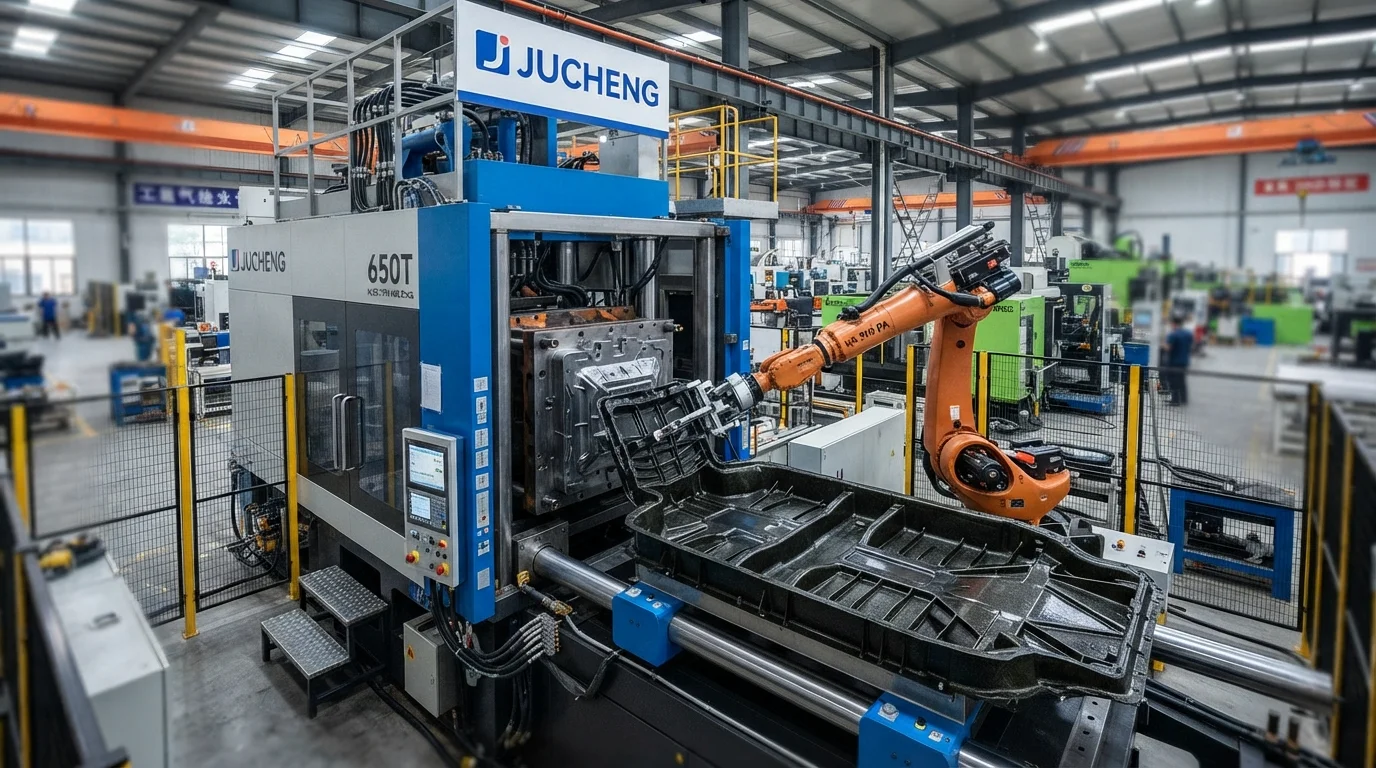
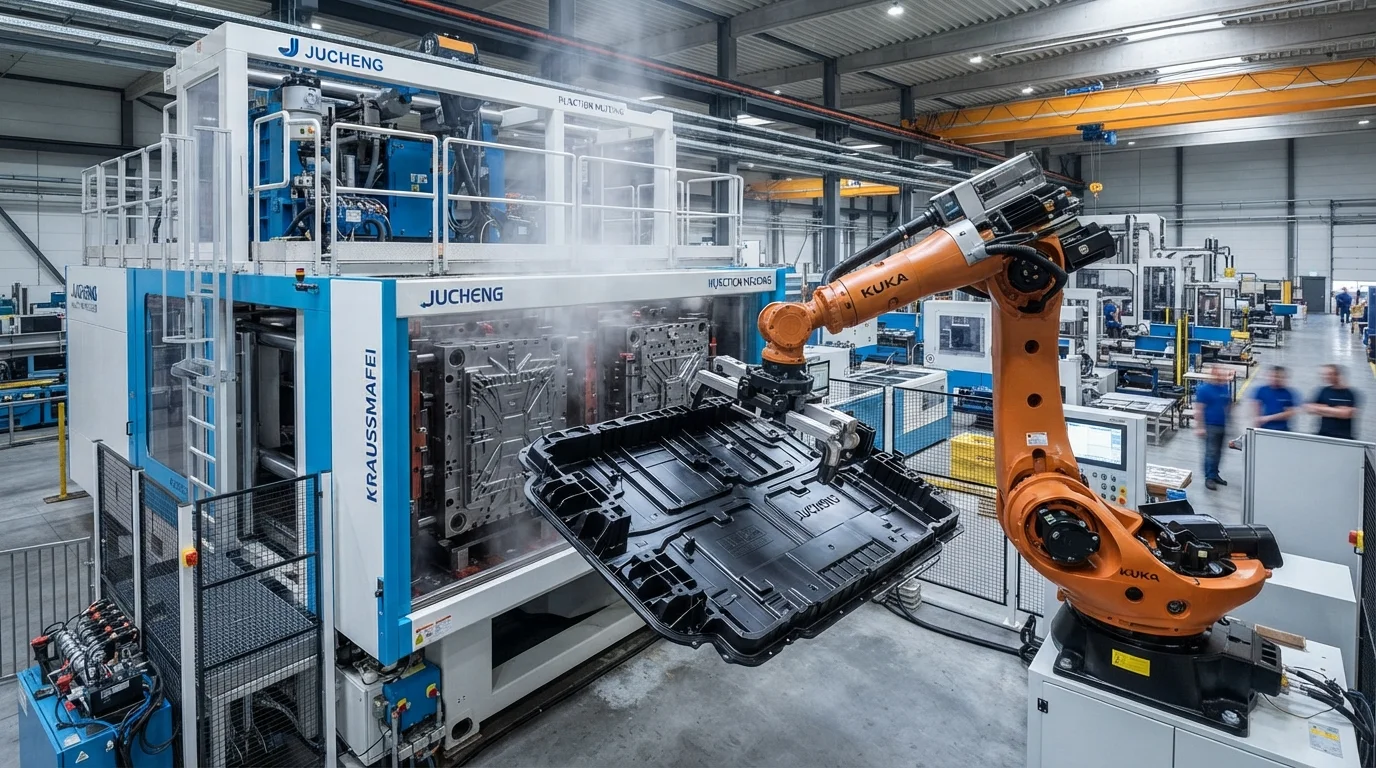
Lo stampaggio di vassoi per batterie di grandi dimensioni richiede enormi forze di chiusura per prevenire la formazione di bave sulla linea di divisione.
JUCHENG Injection Molding opera una flotta di presse orizzontali pesanti con forza di chiusura da 500T a 650T.
Queste macchine automatizzate forniscono la pressione idraulica necessaria per mantenere chiuse le metà dello stampo complesse sotto pressioni di iniezione estreme.
La nostra esperienza in produzione di vassoi per batterie in poliammide rinforzata con fibra di vetro fornisce una base strutturale leggera per dimensioni maggiori gli alloggiamenti batteria in plastica personalizzati per veicoli elettrici.
Combinando utensili di precisione con sistemi di qualità certificati IATF 16949, JUCHENG offre soluzioni di produzione affidabili.
Il nostro team fornisce revisioni complete DfM entro 24 ore per ottimizzare i progetti dei vostri componenti strutturali.
Gestione dell'assorbimento di umidità e della crescita dimensionale nelle poliammidi
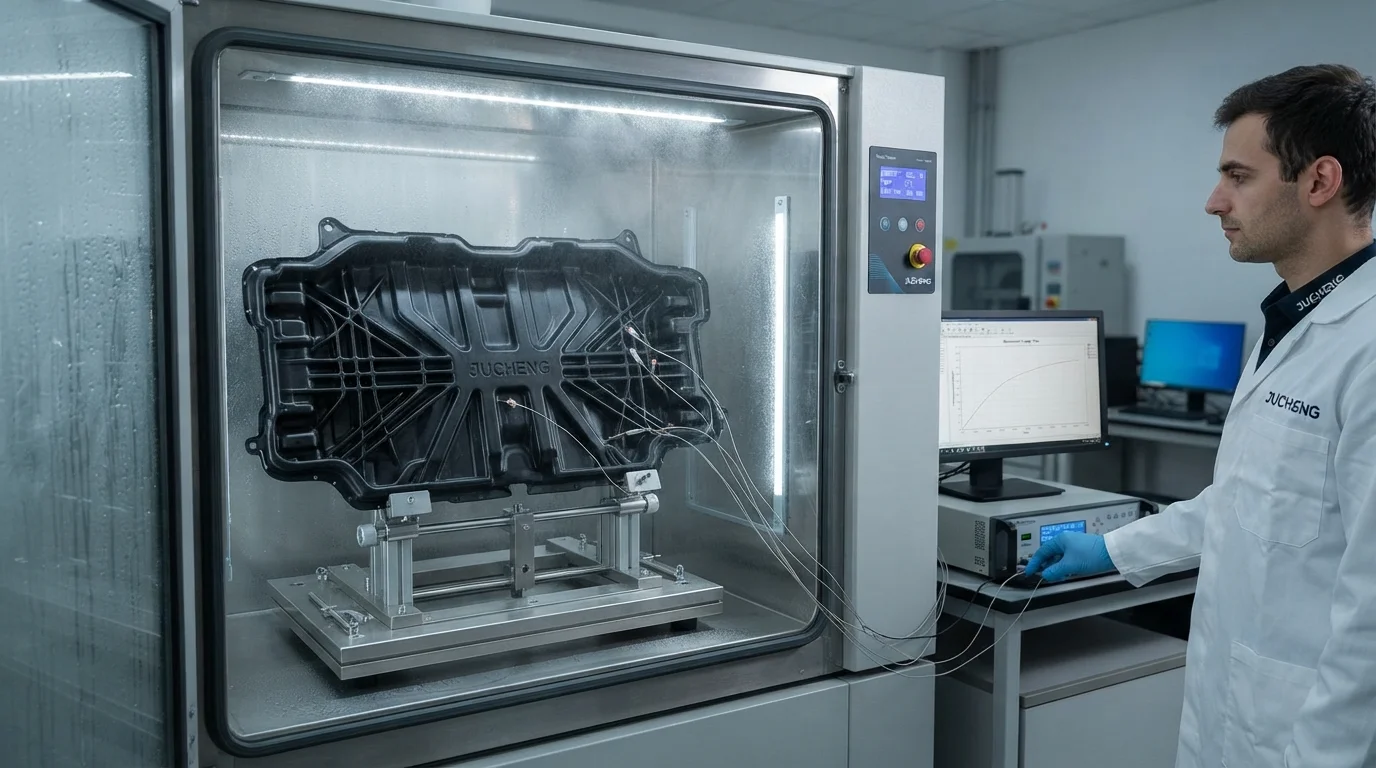
Le poliammidi sono polimeri polari che assorbono naturalmente l'umidità dall'ambiente circostante.
L'assorbimento di umidità agisce come plastificante, aumentando la duttilità ma riducendo leggermente la resistenza alla trazione e aumentando le dimensioni del pezzo.
Teniamo conto di questa crescita dimensionale durante la fase di progettazione dello stampo, regolando di conseguenza le dimensioni della cavità.
L'essiccazione preliminare dei granuli di resina a un contenuto di umidità inferiore allo 0,05% prima dello stampaggio rimane un punto di controllo qualità obbligatorio.
La resina umida subisce una degradazione idrolitica durante la fusione, con conseguenti pezzi fragili e difetti estetici come il silver splay.
Le nostre procedure di preparazione dei materiali includono il monitoraggio continuo del punto di rugiada per garantire l'assoluta secchezza.
Domande frequenti (FAQ)
In che modo il caricamento di fibra di vetro influisce sul tasso di ritiro della poliammide?
L'aumento del caricamento di fibra di vetro riduce significativamente il ritiro parallelo alla direzione del flusso, lasciando il ritiro trasversale relativamente invariato. Ad esempio, la poliammide non caricata si ritira di circa 1,5%, mentre un composto con 30% di vetro si ritira di solo 0,3% lungo il percorso di flusso. Questa differenza sostanziale deve essere modellata durante la DfM per prevenire deformazioni dimensionali.
Perché l'usura delle macchine bimetalliche è una preoccupazione quando si stampa nylon caricato con vetro?
Le fibre di vetro sono altamente abrasive e causano una rapida erosione su viti e cilindri in acciaio standard. Questa usura abrasiva aumenta il gioco tra le filettature della vite e la parete del cilindro, portando a slittamento del fuso e iniezioni incoerenti. L'utilizzo di cilindri bimetallici e viti rivestite in carburo è obbligatorio per preservare la ripetibilità dello stampaggio su produzioni ad alto volume.
È possibile stampare grandi vassoi strutturali senza bave senza elevate forze di chiusura?
Lo stampaggio di pezzi di grande formato con pareti sottili richiede alte pressioni di iniezione per riempire le cavità, che inevitabilmente spingono le metà dello stampo ad aprirsi. Senza una forza di chiusura sufficiente, il plastico fuso fuoriesce lungo la linea di divisione, creando bave. L'utilizzo di presse pesanti con oltre 500 tonnellate di forza di chiusura è essenziale per mantenere chiusure ermetiche.