
يواجه مصنعو المركبات الكهربائية ضغطًا مستمرًا لتقليل وزن الهيكل لزيادة مدى القيادة.
يمثل استبدال الأجزاء الهيكلية المصنوعة من الألومنيوم الثقيل بالبوليمرات الهندسية المقواة بألياف الزجاج علامة فارقة في تخفيف الوزن.
تستعرض هذه المدونة التقنية فيزياء اتجاه الألياف، وتكوينات القوالب عالية الحمولة، والتحكم في انكماش البوليمر اللازمة لتشكيل أدراج هيكلية موثوقة.
جدول المحتويات
- 1. فيزياء استبدال المعادن: لماذا يقلل PA6-GF50 من وزن أدراج بطاريات المركبات الكهربائية بمقدار 10 كجم
- 2. حل الانكماش غير المتناحي والالتواء الناجم عن التدفق
- 3. منع قص الألياف وتآكل البرغي أثناء القولبة عالية الضغط
- 4. إتقان القوالب كبيرة الحجم على مكابس عالية الحمولة من 500 طن إلى 650 طن
- 5. إدارة امتصاص الرطوبة والنمو الأبعادي في البولي أميدات
فيزياء استبدال المعادن: لماذا يقلل PA6-GF50 من وزن أدراج بطاريات المركبات الكهربائية بمقدار 10 كجم
يسمح الانتقال إلى البوليمرات عالية الأداء للهياكل automotive بالخضوع لتصميم استبدال المعادن.
على وجه التحديد، فإن استخدام تصنيع أدراج بطاريات المركبات الكهربائية من البولي أميد المقوى بألياف الزجاج يوفر أساسًا خفيف الوزن يوفر ما يصل إلى 10 كيلوغرامات لكل مركبة.
يحقق استخدام البولي أميدات (PA6 أو PA66) المملوءة بألياف زجاجية بنسبة 50% خصائص ميكانيكية مماثلة للألمنيوم المصبوب بالقالب.
توفر هذه البوليمرات الهندسية شديدة التقوية قوة شد ومعامل مرونة استثنائيين، وهما أمران حاسمان لتثبيت حزم الخلايا الثقيلة بأمان.
وبالتالي، فإن المكونات المقولبة من هذه المركبات تتحمل الأحمال الديناميكية للمركبات دون التواء.
تشمل مقاييس الأداء الرئيسية لتركيبات البولي أميد المقوى بالألياف الزجاجية ما يلي:
- معامل الشد—تحقق درجات التقوية العالية المقواة بألياف زجاجية بنسبة 50-73% معامل مرونة يزيد عن 15,000 ميجا باسكال، مما يحاكي الألومنيوم المصبوب بالقالب.
- امتصاص طاقة الصدمات—تمتص مركبات البولي أميد طاقة صدمات كبيرة أثناء التصادمات الجانبية الديناميكية، مما يحمي سلامة الخلايا.
- المقاومة الكيميائية—يقاوم البولي أميد سوائل التبريد الخاصة بالسيارات وسوائل الإلكتروليت تحت درجات حرارة التشغيل المرتفعة.
حل مشكلة الانكماش غير المتناحي والالتواء الناتج عن التدفق
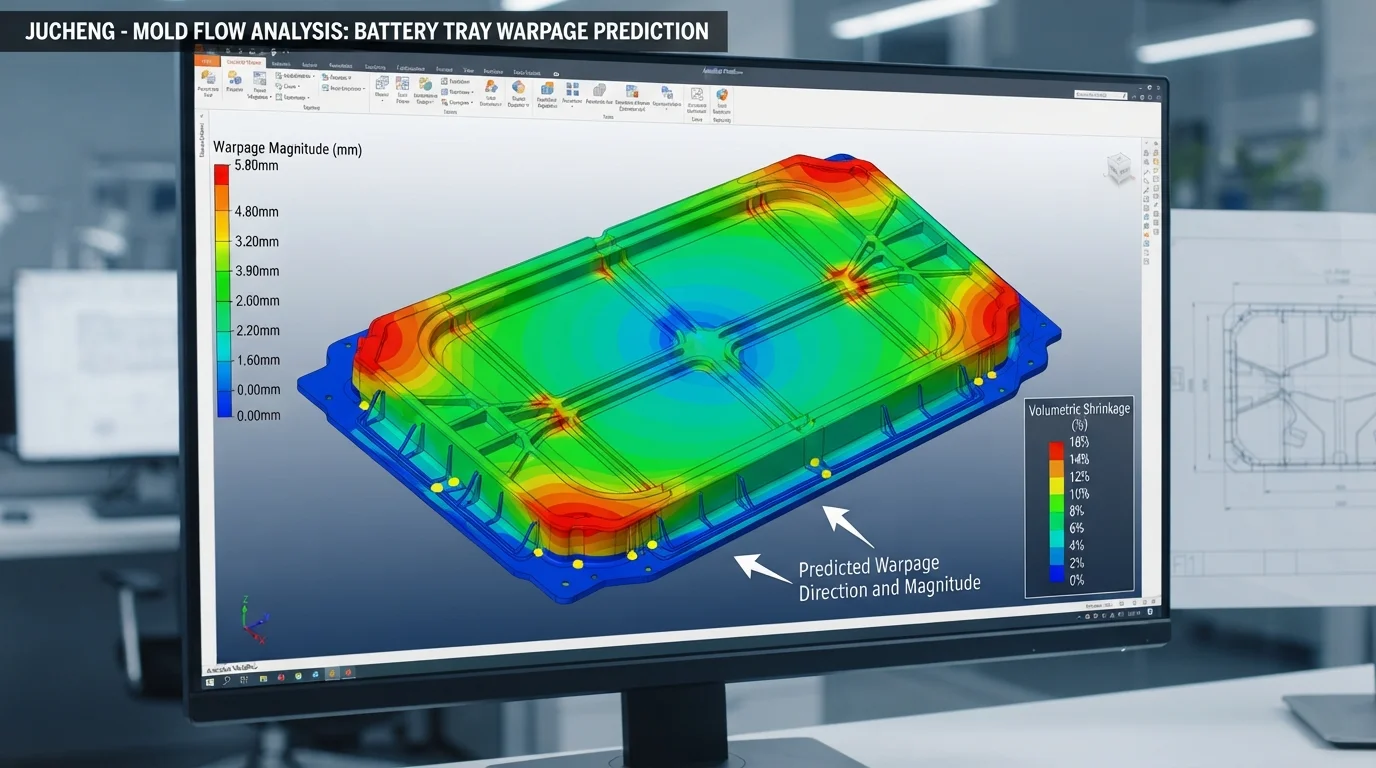
يتطلب التحكم في الالتواء في تصنيع أدراج بطاريات المركبات الكهربائية من البولي أميد المقوى بألياف الزجاج تحليل تدفق مفصل.
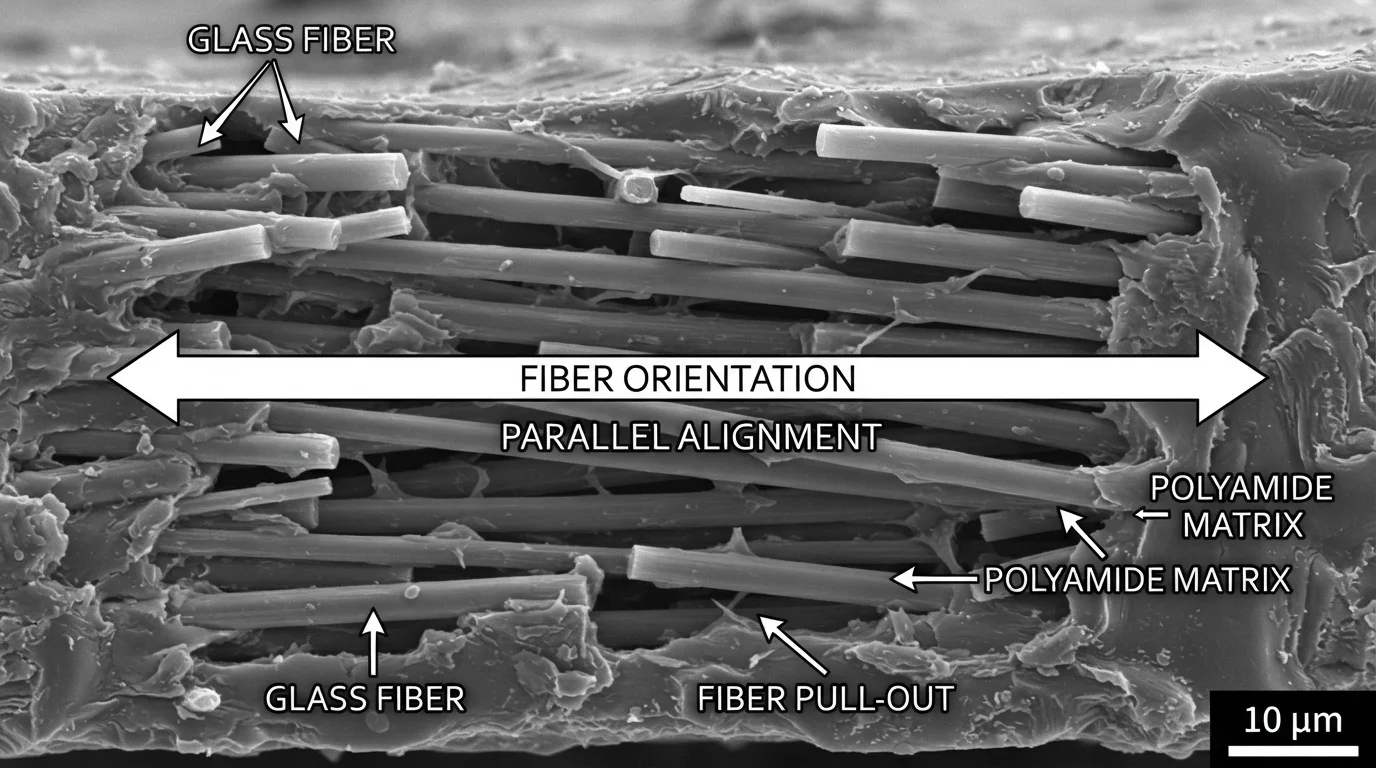
تتماشى الألياف الزجاجية بالتوازي مع مسار تدفق المصهور عندما يدخل البلاستيك إلى تجويف القالب.
يسبب هذا المحاذاة الاتجاهية انكماشًا غير متناحٍ، حيث يتقلص الجزء بشكل أقل بكثير على طول اتجاه التدفق مقارنةً بعرضه.
يستخدم مهندسو الأدوات بوابات ساخنة متعددة النقاط متوازنة لتوزيع جبهة المصهور بشكل متماثل.
التعبئة المتناظرة توازن اتجاه الألياف، مما يحيد الضغوط الداخلية التي تسبب الالتواء بعد القولبة.
تصميم الأضلاع الهيكلية بنسب سمك موحدة يحد أيضًا من التبريد التفاضلي عبر أرضية الصينية.
منع قص الألياف وتآكل البرغي أثناء القولبة عالية الضغط
منع تكسر الألياف أثناء تصنيع أدراج بطاريات المركبات الكهربائية من البولي أميد المقوى بألياف الزجاج أمر حيوي للحفاظ على القوة الميكانيكية.
سرعات دوران البرغي العالية وضغوط التعبئة العدوانية تقطع الألياف الزجاجية القصيرة فيزيائيًا، مما يقلل من نسبة طولها إلى قطرها.
الألياف الأقصر تفشل في توزيع الأحمال الميكانيكية بكفاءة، مما يقلل من حد الشد للصينية المقولبة.
لحماية طول الألياف، يحافظ مهندسو المعالجة لدينا على ضغط خلفي منخفض ويحدون من سرعة البرغي أثناء عملية التلدين.
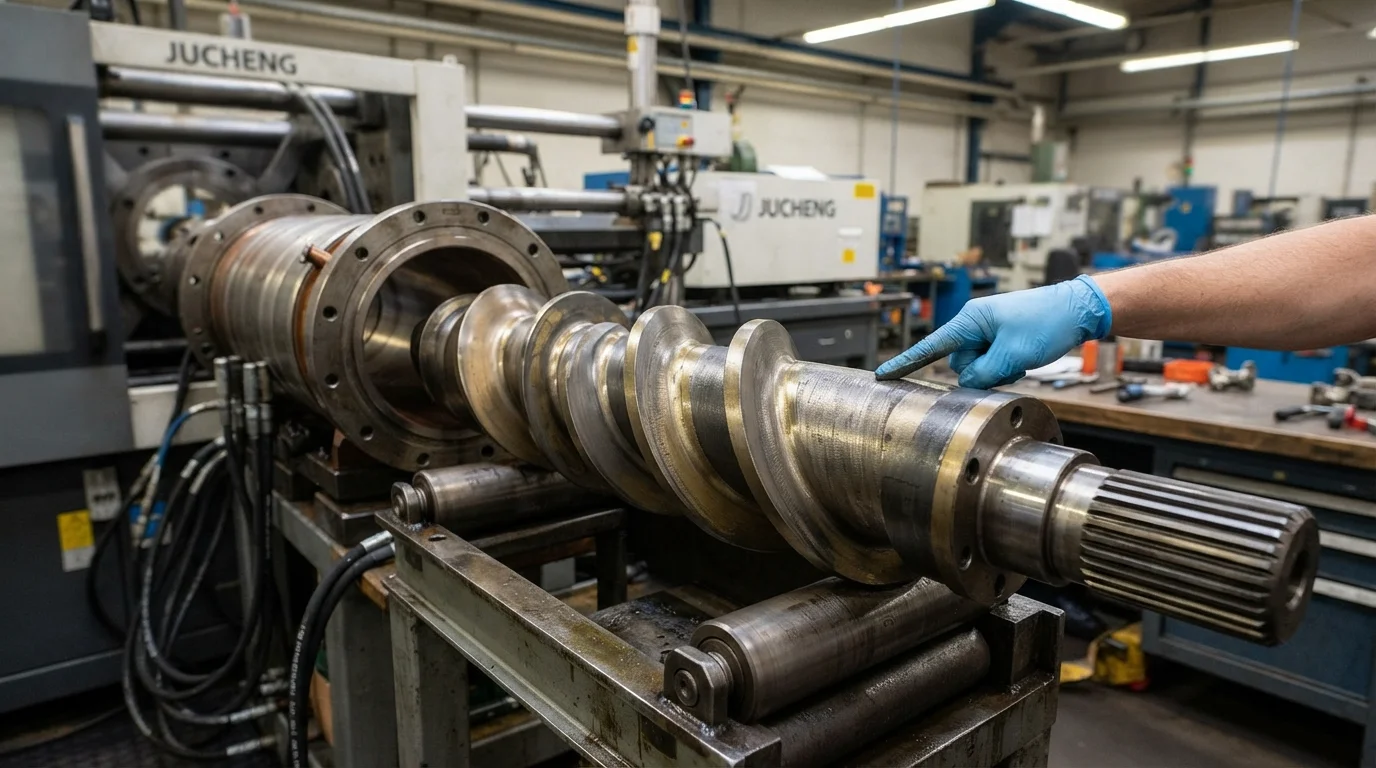
علاوة على ذلك، تتطلب معالجة المواد المملوءة بالزجاج عالية الكشط استخدام براميل ثنائية المعدن وبراغي مقساة لمنع التآكل السريع للآلة.
هذا الحارس الآلي يحافظ على خلوصات دقيقة بين أجنحة البرغي، مما يحافظ على قابلية تكرار وزن الحقن على مدى فترات الإنتاج الطويلة.
إتقان القوالب كبيرة الحجم على مكابس عالية الحمولة من 500 طن إلى 650 طن
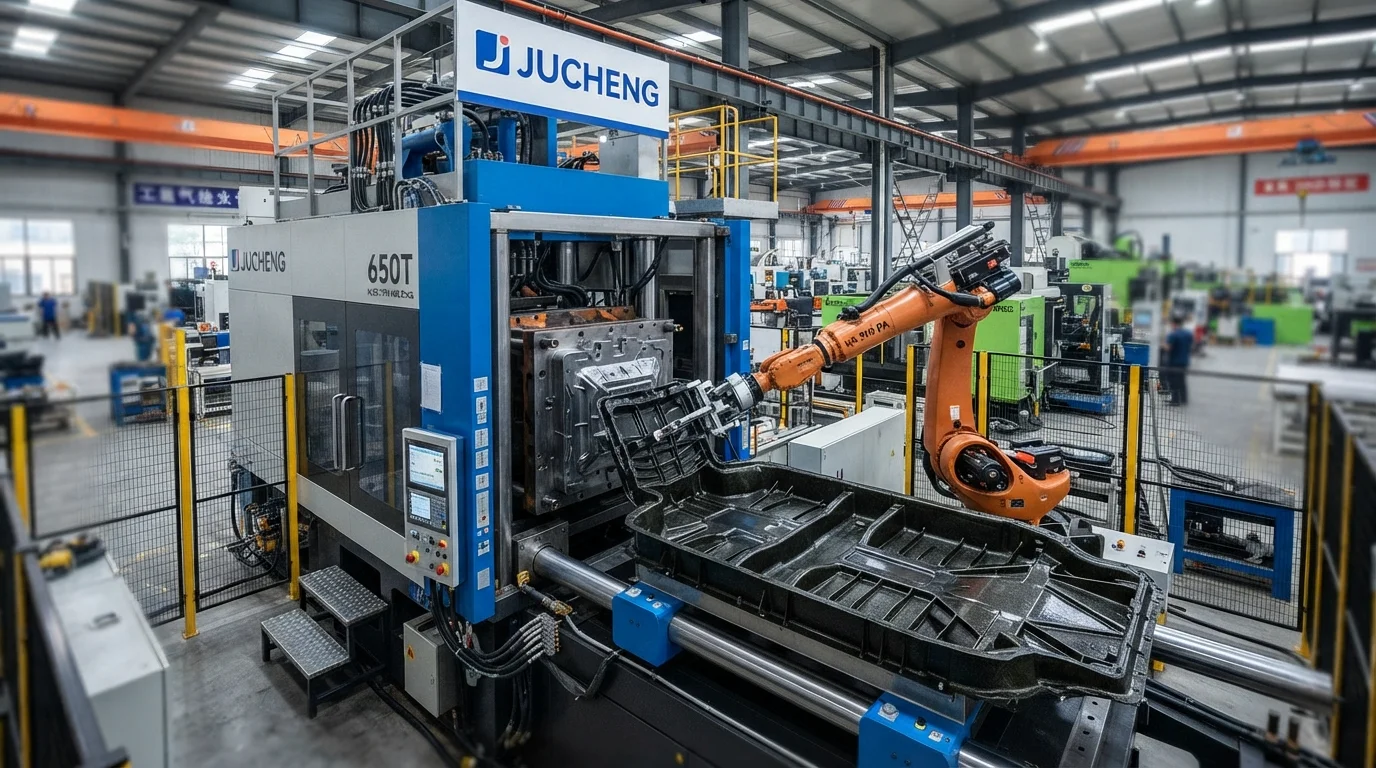
يتطلب قولبة صواني البطاريات كبيرة الحجم قوى تثبيت هائلة لمنع وميض خط الفصل.
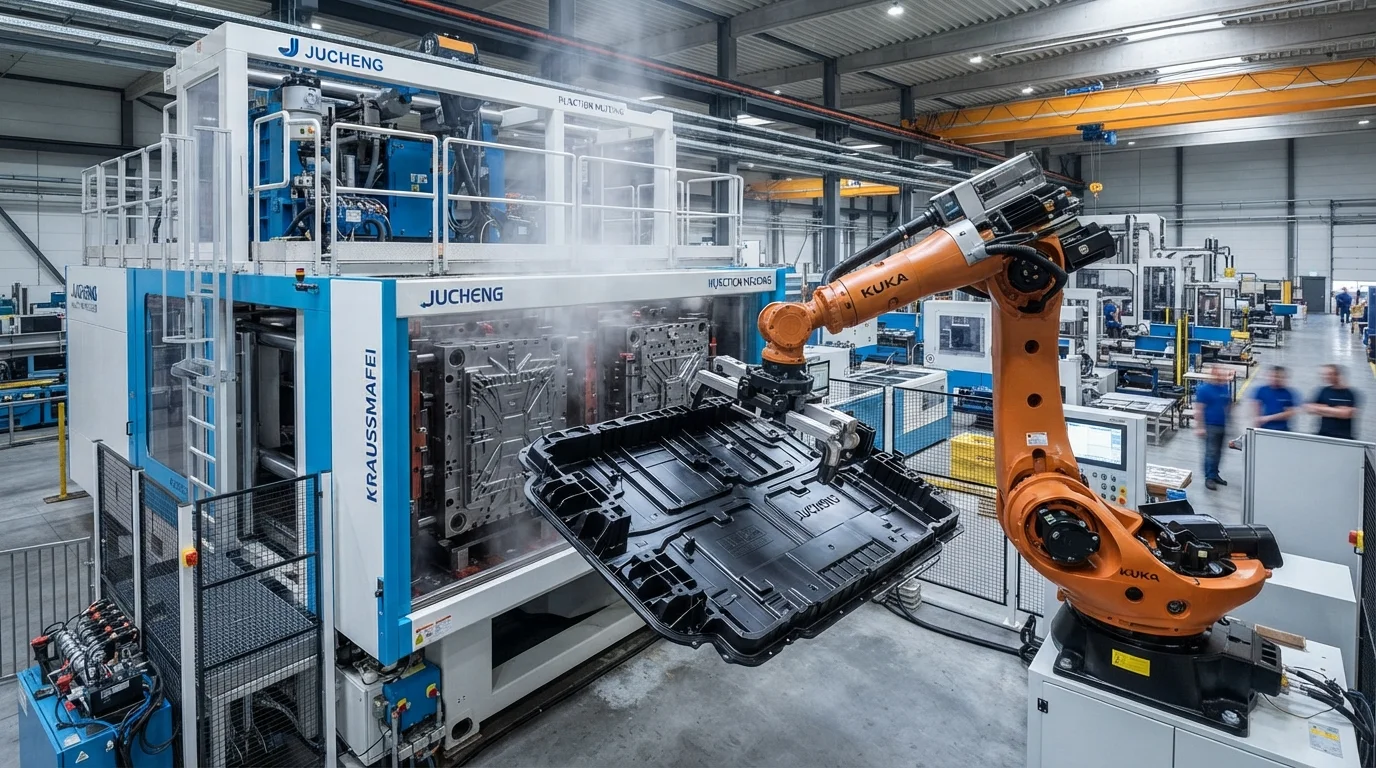
تشغل شركة JUCHENG لقولبة الحقن أسطولًا من المكابس الأفقية الثقيلة التي تتراوح قوة تثبيتها من 500 طن إلى 650 طن.
توفر هذه الآلات الأوتوماتيكية الضغط الهيدروليكي اللازم لإبقاء نصفي القالب المعقدين مغلقين تحت ضغوط حقن شديدة.
خبرتنا في تصنيع أدراج بطاريات المركبات الكهربائية من البولي أميد المقوى بألياف الزجاج provides a lightweight structural foundation for larger أغلفة البطاريات البلاستيكية المخصصة للمركبات الكهربائية.
من خلال الجمع بين الأدوات الدقيقة وأنظمة الجودة المعتمدة وفق IATF 16949، تقدم JUCHENG حلول تصنيع موثوقة.
يقدم فريقنا مراجعات شاملة للتصنيع من أجل التصنيع (DfM) خلال 24 ساعة لتحسين تصاميم مكوناتك الهيكلية.
Managing Moisture Absorption and Dimensional Growth in Polyamides
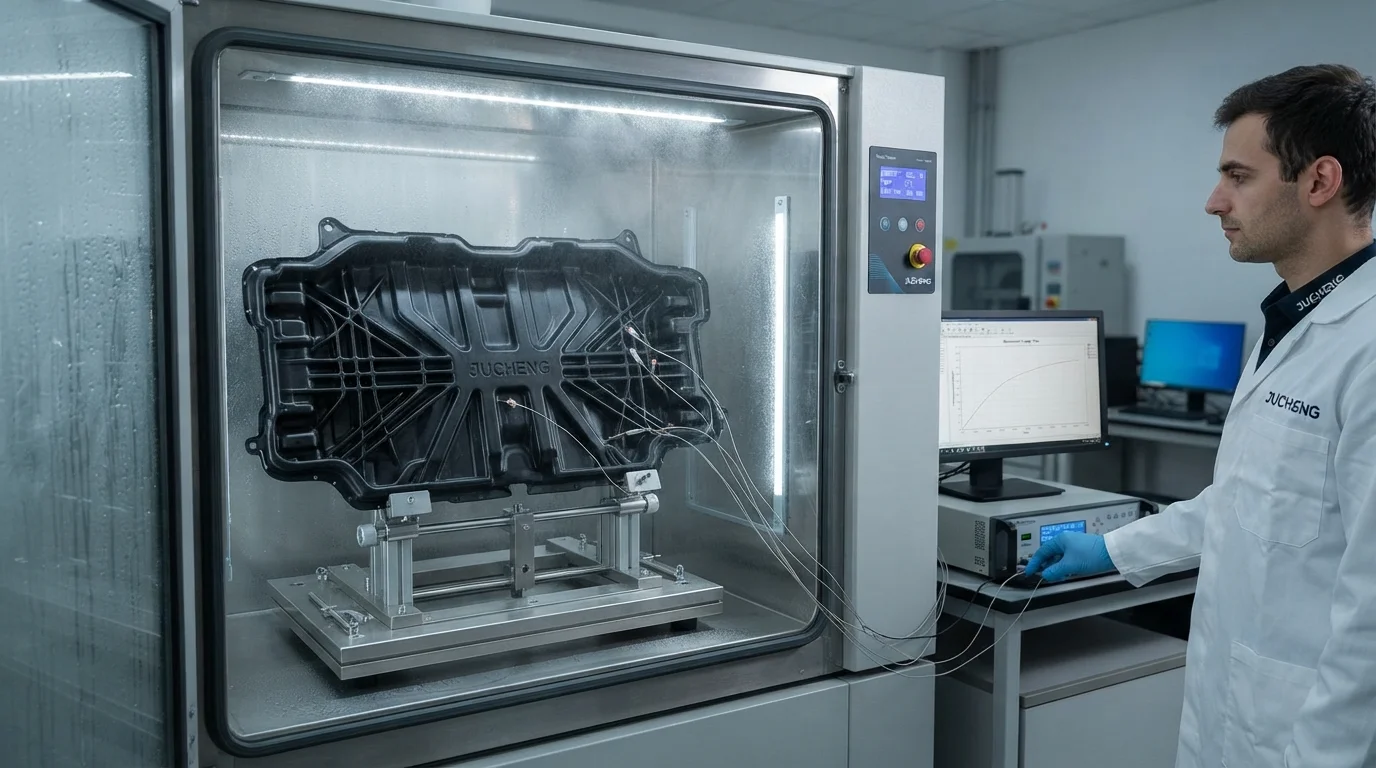
Polyamides are polar polymers that naturally absorb moisture from the surrounding environment.
Absorbing moisture acts as a plasticizer, increasing ductility but slightly reducing tensile strength and increasing part dimensions.
We account for this dimensional growth during the mold design stage, adjusting core cavity dimensions accordingly.
Pre-drying the resin pellets to below 0.05% moisture content prior to molding remains a mandatory quality gate.
Wet resin undergoes hydrolytic degradation during melting, resulting in brittle parts and cosmetic defects like silver splay.
Our material preparation procedures include continuous dew-point monitoring to ensure absolute dryness.
الأسئلة الشائعة (FAQ)
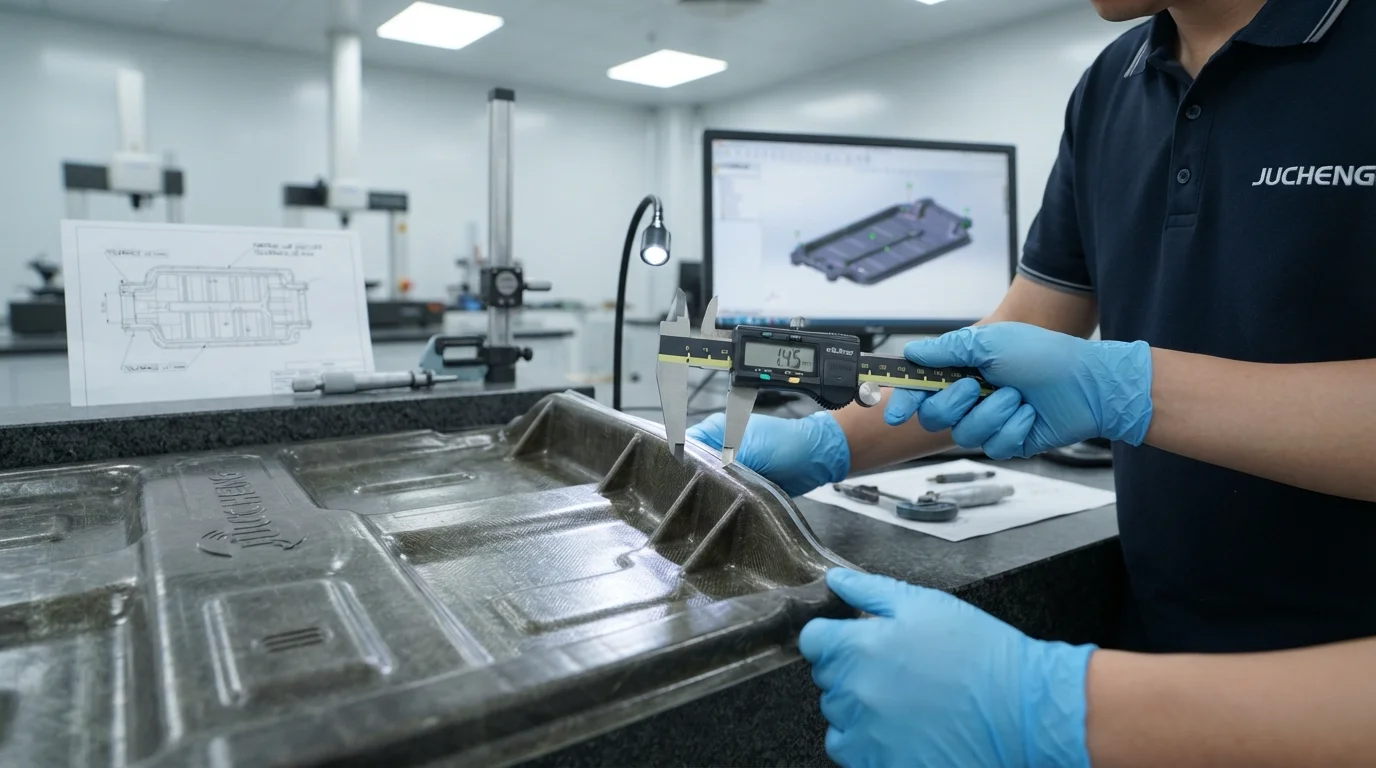
How does glass fiber loading affect the shrinkage rate of polyamide?
Increasing glass fiber loading significantly reduces shrinkage parallel to the flow direction while leaving cross-flow shrinkage relatively unchanged. For example, unfilled polyamide shrinks at approximately 1.5%, while a 30% glass-filled compound shrinks at just 0.3% along the flow path. This substantial difference must be modeled during DfM to prevent dimensional warpage.
Why is bimetallic machinery wear a concern when molding glass-filled nylon?
Glass fibers are highly abrasive and cause rapid erosion on standard steel screws and barrels. This abrasive wear increases the clearance between the screw flights and barrel wall, leading to melt slippage and inconsistent injection shots. Utilizing bimetallic barrels and carbide-coated screws is mandatory to preserve molding repeatability over high-volume runs.
Can large structural trays be molded with zero flash without high clamping forces?
Molding large-format parts with thin walls requires high injection pressures to pack the cavities, which inevitably forces the mold halves apart. Without sufficient clamping force, molten plastic escapes along the parting line, creating flash. Operating heavy presses with over 500 tons of clamping force is essential to maintain tight shut-offs.