
Les fabricants de véhicules électriques (VE) subissent une pression constante pour réduire le poids du châssis afin d'augmenter l'autonomie.
Le remplacement des pièces structurelles en aluminium lourd par des polymères techniques renforcés de fibres de verre représente une étape majeure dans l'allègement.
Ce blog technique examine la physique de l'orientation des fibres, les configurations d'outillage à haute tonnage et les contrôles de retrait des polymères nécessaires pour mouler des plateaux structurels fiables.
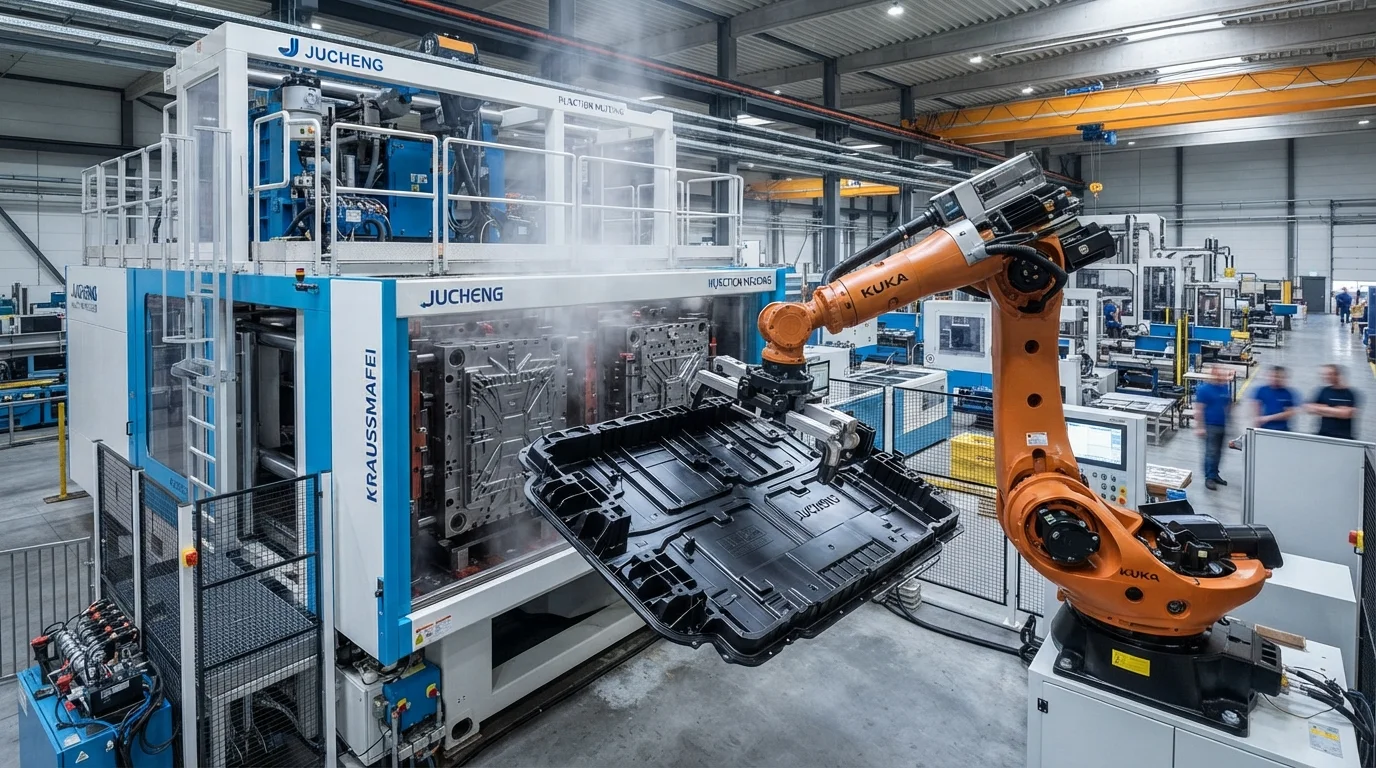
Table des matières
- 1. Physique du remplacement des métaux : pourquoi le PA6-GF50 réduit de 10 kg les plateaux de batteries EV
- 2. Résolution du retrait anisotrope et du gauchissement induit par l'écoulement
- 3. Prévention du cisaillement des fibres et de l'usure des vis lors du moulage à haute pression
- 4. Maîtrise de l'outillage grand format sur presses à haute tonnage de 500T à 650T
- 5. Gestion de l'absorption d'humidité et de la croissance dimensionnelle dans les polyamides
Physique du remplacement des métaux : pourquoi le PA6-GF50 réduit de 10 kg les plateaux de batteries EV
La transition vers des polymères hautes performances permet aux structures automobiles de subir une conception de remplacement des métaux.
Plus précisément, l'utilisation de des plateaux de batterie en polyamide renforcé de fibres de verre fournit une base légère qui permet d'économiser jusqu'à 10 kilogrammes par véhicule.
L'utilisation de polyamides (PA6 ou PA66) chargés de fibres de verre à 50 % permet d'obtenir des propriétés mécaniques comparables à celles de l'aluminium moulé sous pression.
Ces polymères techniques hautement renforcés offrent une résistance à la traction et un module exceptionnels, essentiels pour maintenir en toute sécurité des piles de cellules lourdes.
Par conséquent, les pièces moulées à partir de ces composés résistent aux charges dynamiques des véhicules sans flambage.
Les indicateurs de performance clés pour les formulations de polyamide chargé de verre comprennent :
- Module de traction—Les qualités fortement renforcées à 50 % de verre atteignent un module de plus de 15 000 MPa, imitant l'aluminium moulé sous pression.
- Absorption d'énergie d'impact—Les composites de polyamide absorbent une énergie d'impact significative lors de collisions latérales dynamiques, protégeant l'intégrité de la cellule.
- Résistance chimique—Le polyamide résiste aux liquides de refroidissement automobiles et aux fluides électrolytiques à des températures de fonctionnement élevées.
Résolution du retrait anisotrope et du gauchissement induit par l'écoulement
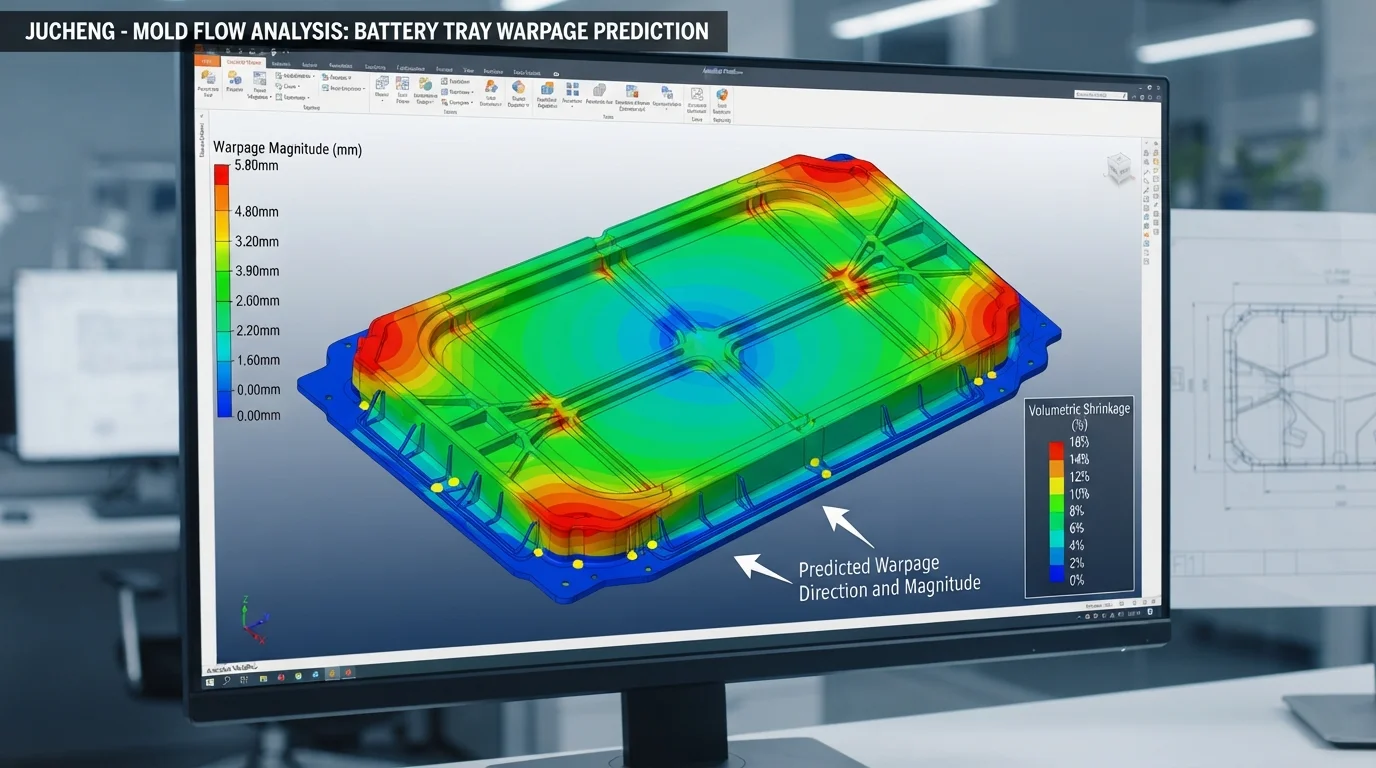
Le contrôle du gauchissement dans des plateaux de batterie en polyamide renforcé de fibres de verre nécessite une analyse détaillée de l'écoulement.
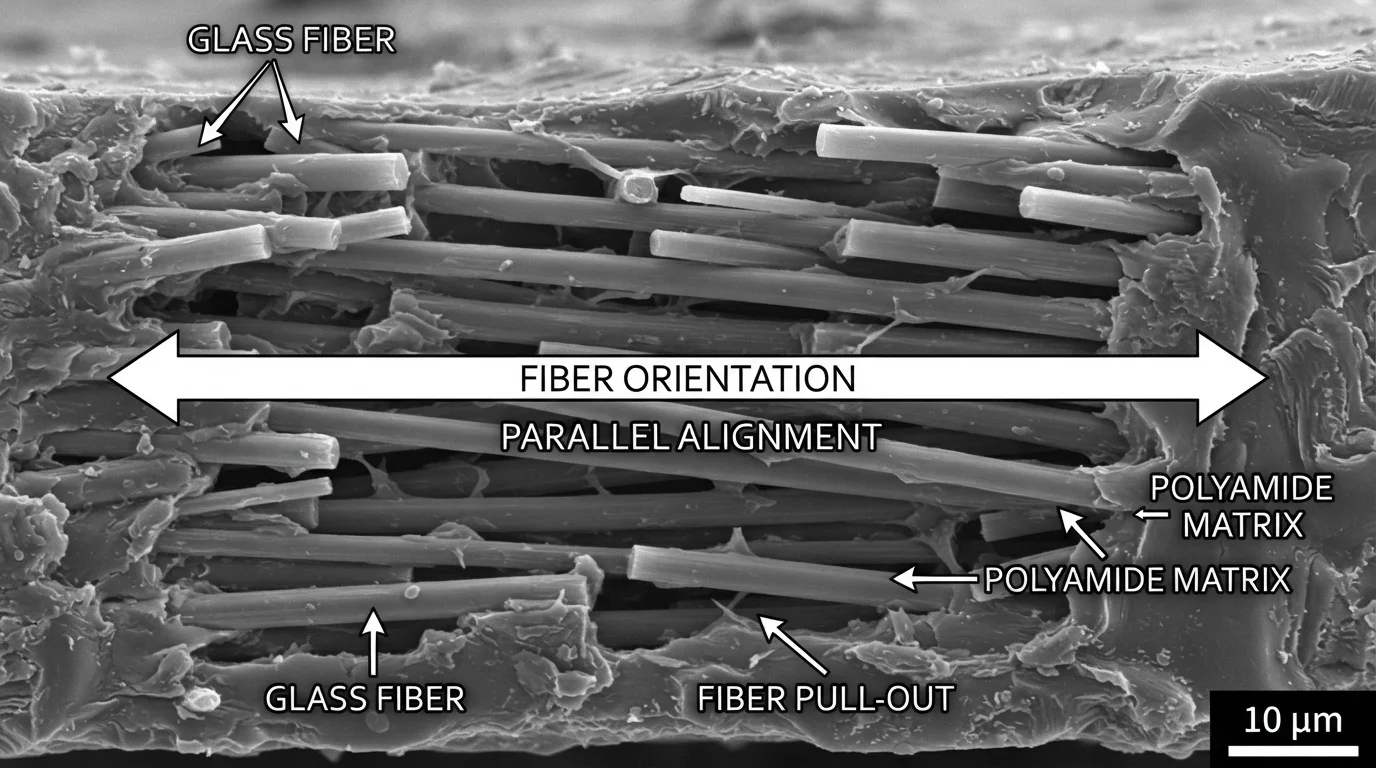
Les fibres de verre s'alignent parallèlement au chemin d'écoulement du polymère lorsque le plastique entre dans la cavité du moule.
Cet alignement directionnel provoque un retrait anisotrope, où la pièce rétrécit beaucoup moins dans le sens de l'écoulement que transversalement.
Les ingénieurs d'outillage utilisent des canaux chauds à point d'injection multiple équilibrés pour distribuer le front de matière de manière symétrique.
Un remplissage symétrique équilibre l'orientation des fibres, neutralisant les contraintes internes qui provoquent la torsion après le moulage.
La conception de nervures structurelles avec des rapports d'épaisseur uniformes limite également le refroidissement différentiel sur le fond du plateau.
Prévention du cisaillement des fibres et de l'usure des vis lors du moulage à haute pression
Prévenir la rupture des fibres pendant des plateaux de batterie en polyamide renforcé de fibres de verre est essentiel pour conserver la résistance mécanique.
Des vitesses de rotation élevées de la vis et des pressions de maintien agressives coupent physiquement les fibres de verre courtes, réduisant leur rapport d'aspect.
Les fibres plus courtes ne parviennent pas à répartir efficacement les charges mécaniques, réduisant la limite de traction du plateau moulé.
Pour protéger la longueur des fibres, nos ingénieurs de traitement maintiennent une faible contre-pression et limitent la vitesse de la vis pendant la plastification.
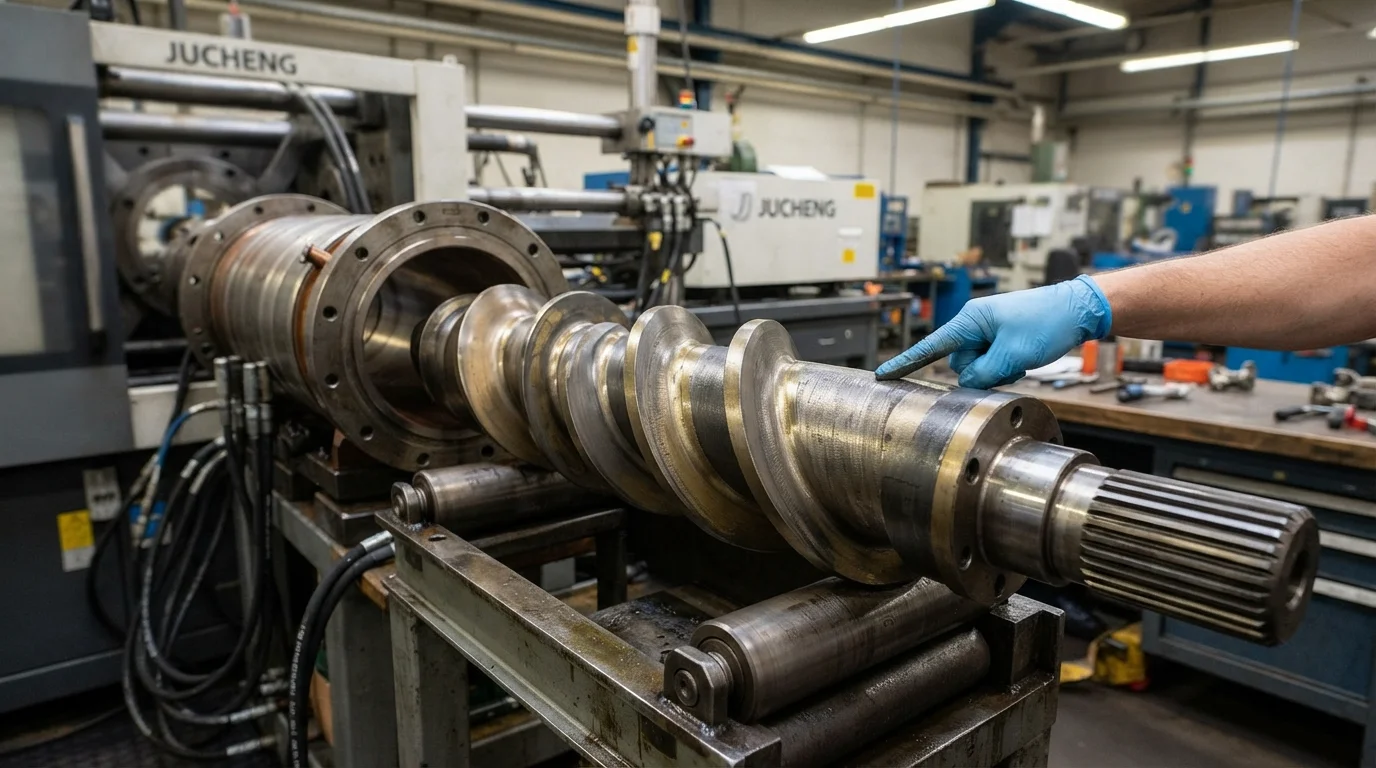
De plus, le traitement de matériaux hautement abrasifs chargés de verre nécessite l'utilisation de cylindres bimétalliques et de vis durcies pour prévenir une usure rapide de la machine.
Cette protection de la machinerie maintient des jeux précis entre les filets de vis, préservant la répétabilité du poids de la dose sur de longues séries de production.
Maîtrise de l'outillage grand format sur presses à haute tonnage de 500T à 650T
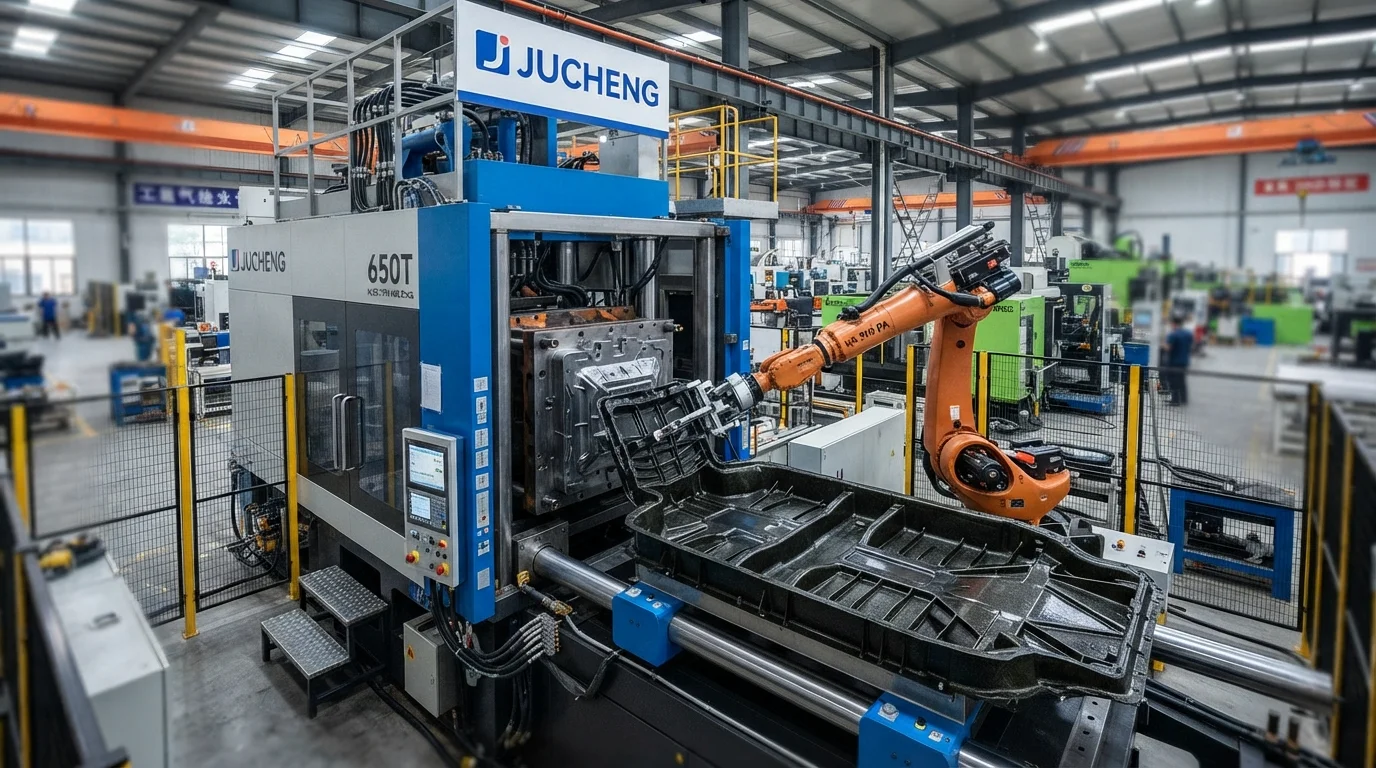
Le moulage de plateaux de batterie grand format nécessite des forces de serrage massives pour empêcher les bavures sur le plan de joint.
JUCHENG Injection Molding exploite une flotte de presses horizontales robustes allant de 500T à 650T de force de serrage.
Ces machines automatisées fournissent la pression hydraulique nécessaire pour maintenir fermées les moitiés de moule complexes sous des pressions d'injection extrêmes.
Notre expertise en des plateaux de batterie en polyamide renforcé de fibres de verre fournit une base structurelle légère pour les plus grands boîtiers de batterie en plastique sur mesure pour véhicules électriques.
En combinant l'outillage de précision avec des systèmes de qualité certifiés IATF 16949, JUCHENG propose des solutions de fabrication fiables.
Notre équipe fournit des examens complets de conception pour la fabrication (DfM) sous 24 heures pour optimiser vos conceptions de composants structurels.
Managing Moisture Absorption and Dimensional Growth in Polyamides
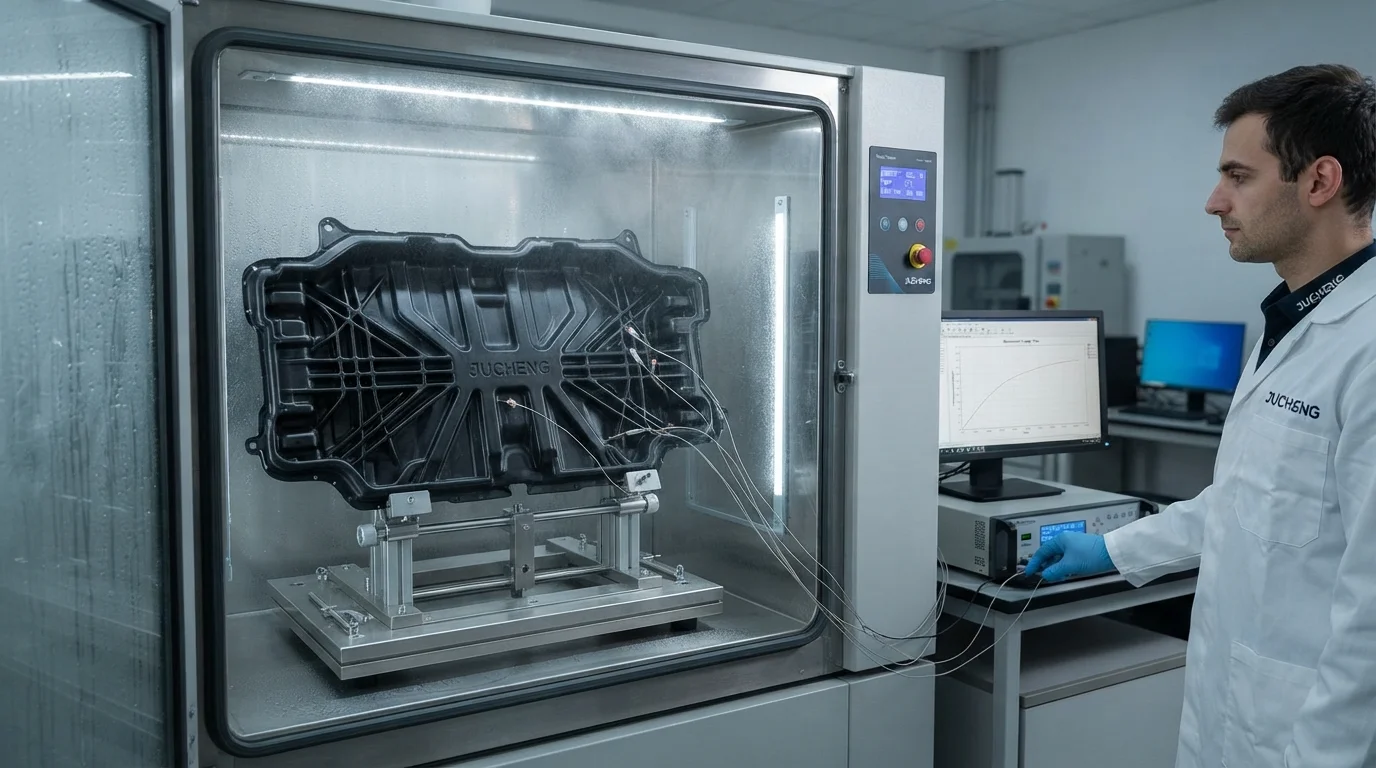
Polyamides are polar polymers that naturally absorb moisture from the surrounding environment.
Absorbing moisture acts as a plasticizer, increasing ductility but slightly reducing tensile strength and increasing part dimensions.
We account for this dimensional growth during the mold design stage, adjusting core cavity dimensions accordingly.
Pre-drying the resin pellets to below 0.05% moisture content prior to molding remains a mandatory quality gate.
Wet resin undergoes hydrolytic degradation during melting, resulting in brittle parts and cosmetic defects like silver splay.
Our material preparation procedures include continuous dew-point monitoring to ensure absolute dryness.
Questions fréquemment posées (FAQ)
How does glass fiber loading affect the shrinkage rate of polyamide?
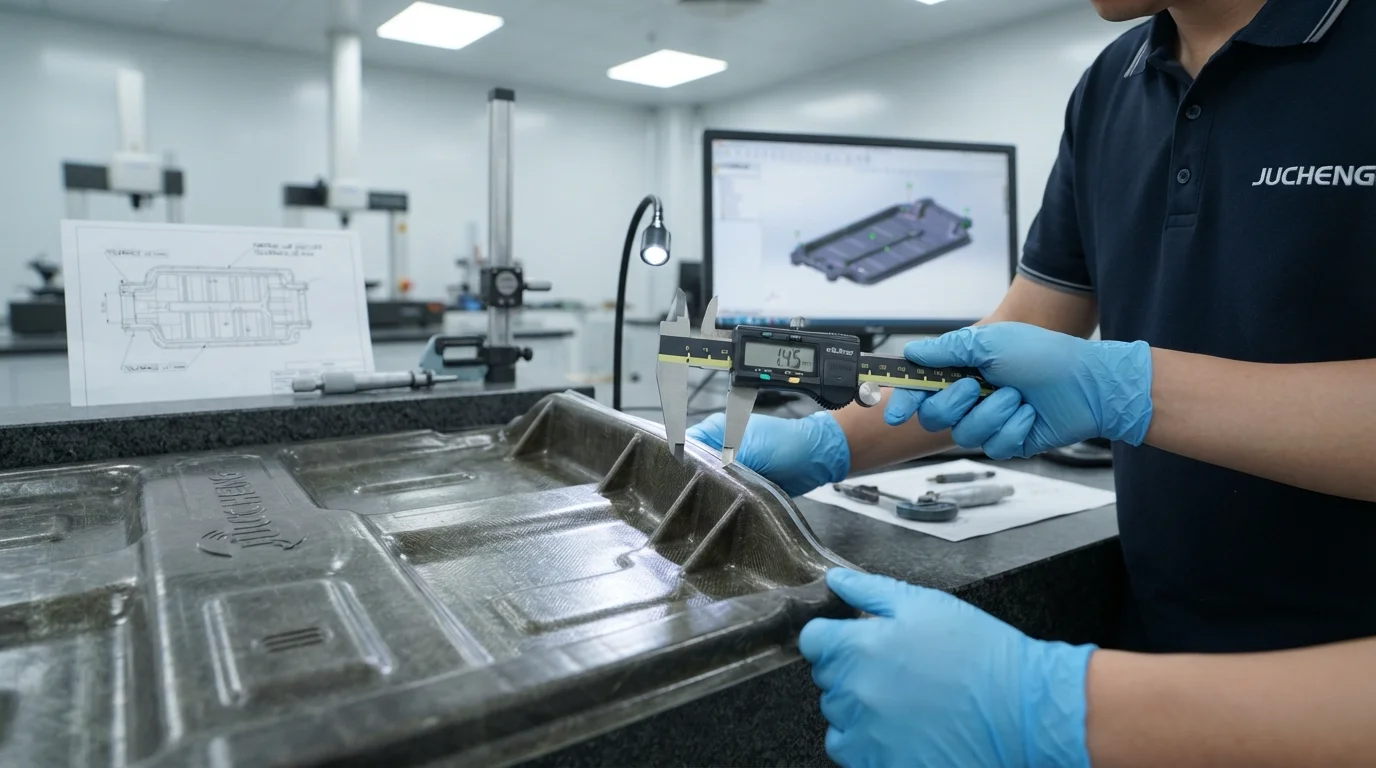
Increasing glass fiber loading significantly reduces shrinkage parallel to the flow direction while leaving cross-flow shrinkage relatively unchanged. For example, unfilled polyamide shrinks at approximately 1.5%, while a 30% glass-filled compound shrinks at just 0.3% along the flow path. This substantial difference must be modeled during DfM to prevent dimensional warpage.
Why is bimetallic machinery wear a concern when molding glass-filled nylon?
Glass fibers are highly abrasive and cause rapid erosion on standard steel screws and barrels. This abrasive wear increases the clearance between the screw flights and barrel wall, leading to melt slippage and inconsistent injection shots. Utilizing bimetallic barrels and carbide-coated screws is mandatory to preserve molding repeatability over high-volume runs.
Can large structural trays be molded with zero flash without high clamping forces?
Molding large-format parts with thin walls requires high injection pressures to pack the cavities, which inevitably forces the mold halves apart. Without sufficient clamping force, molten plastic escapes along the parting line, creating flash. Operating heavy presses with over 500 tons of clamping force is essential to maintain tight shut-offs.