
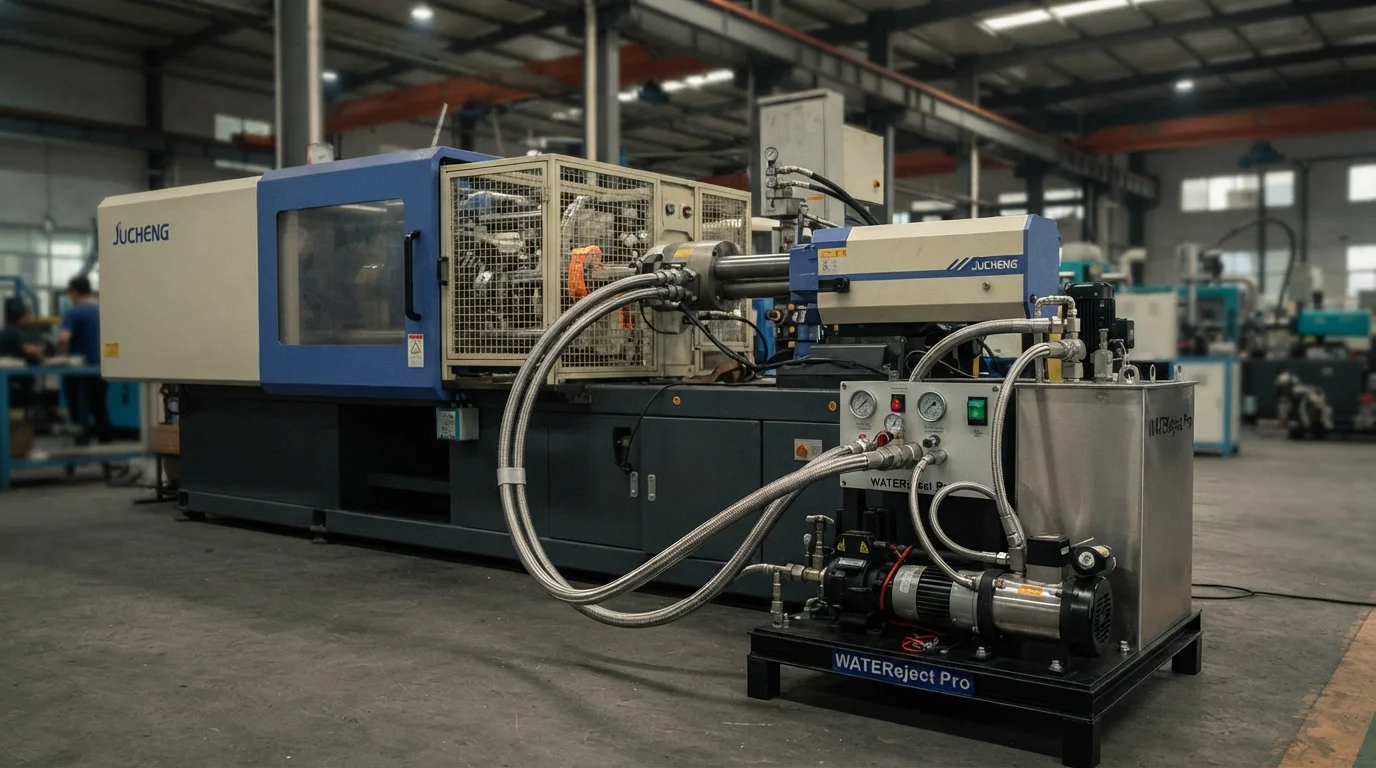
두꺼운 벽의 유체 수송 파이프, 자동차 냉각수 라인, 구조용 핸들을 제조하려면 재료 사용량을 줄이고 사이클 타임을 단축하기 위해 내부 코어 배출이 필요합니다. 가스 보조 성형은 중공 채널을 효과적으로 생성하지만, 질소 가스는 열용량이 낮아 두꺼운 폴리머 벽의 냉각 지연이 길어집니다. 고압을 지정하면 수중 보조 사출 성형 가압수를 활용하여 용융 수지 코어를 코어링 아웃함으로써 이러한 열적 한계를 극복합니다. JUCHENG은 고객의 기술 CAD 파일에 따라 중공 플라스틱 유체 채널을 생산하는 특수 수중 보조 제조 셀을 운영합니다.
목차
중공 유체 채널 및 자동차 파이프를 위한 수 사출 기술
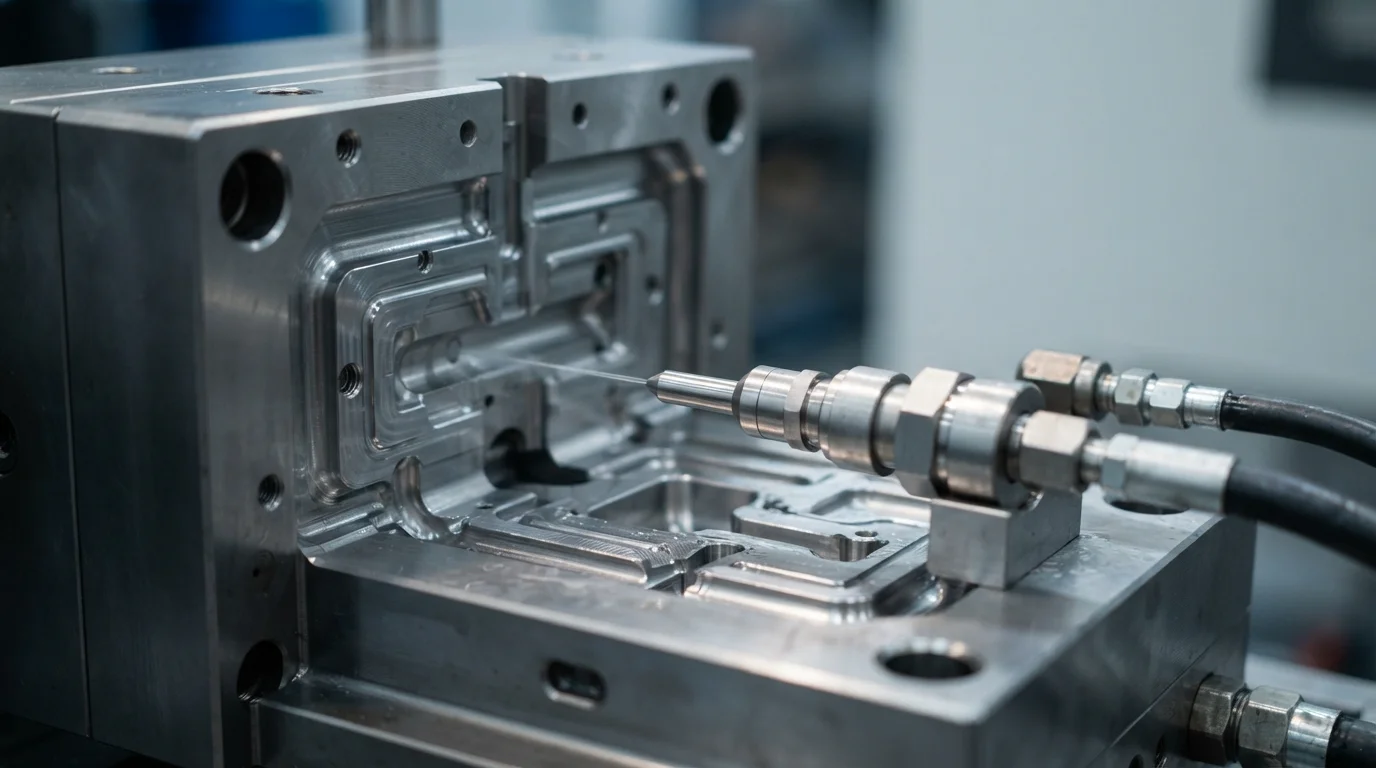
활용 수 사출 기술 은 부분적으로 충전된 몰드 캐비티 중앙에 가압수를 주입하는 것을 포함합니다. 고압수는 용융 폴리머 코어를 밀어내어 액체 플라스틱을 오버플로 웰 또는 캐비티의 미충전 부분으로 전진시킵니다. 물은 비압축성 유체 매체로 작용하여 복잡한 3차원 파이프 곡선을 따라 균일한 벽 두께를 유지합니다. 비압축성 수압은 벽 붕괴를 방지하고 냉각 사이클 전반에 걸쳐 일관된 내부 채널 직경을 유지합니다. 수중 보조로 성형된 자동차 유체 파이프는 엔진 냉각수 및 유압 오일에 대해 매끄럽고 장애물 없는 유동 경로를 제공합니다.
수중 보조 사출 공정 순서는 다음과 같습니다:
- 수지 부분 계량—정밀한 부피의 용융 폴리머를 주입하여 유체 코어 변위를 위한 캐비티를 준비합니다.
- High-pressure water entry—Pumping pressurized water through specialized injector pins cores out the molten polymer center.
- Internal water circulation—Circulating cold water through the hollow core extracts thermal energy directly from the inside wall.
- Water purging and air purge—Evacuating internal water using compressed air dries the hollow channel prior to mold opening.
Accelerated In-Cavity Cooling Rates & Smooth Internal Surface Finishes
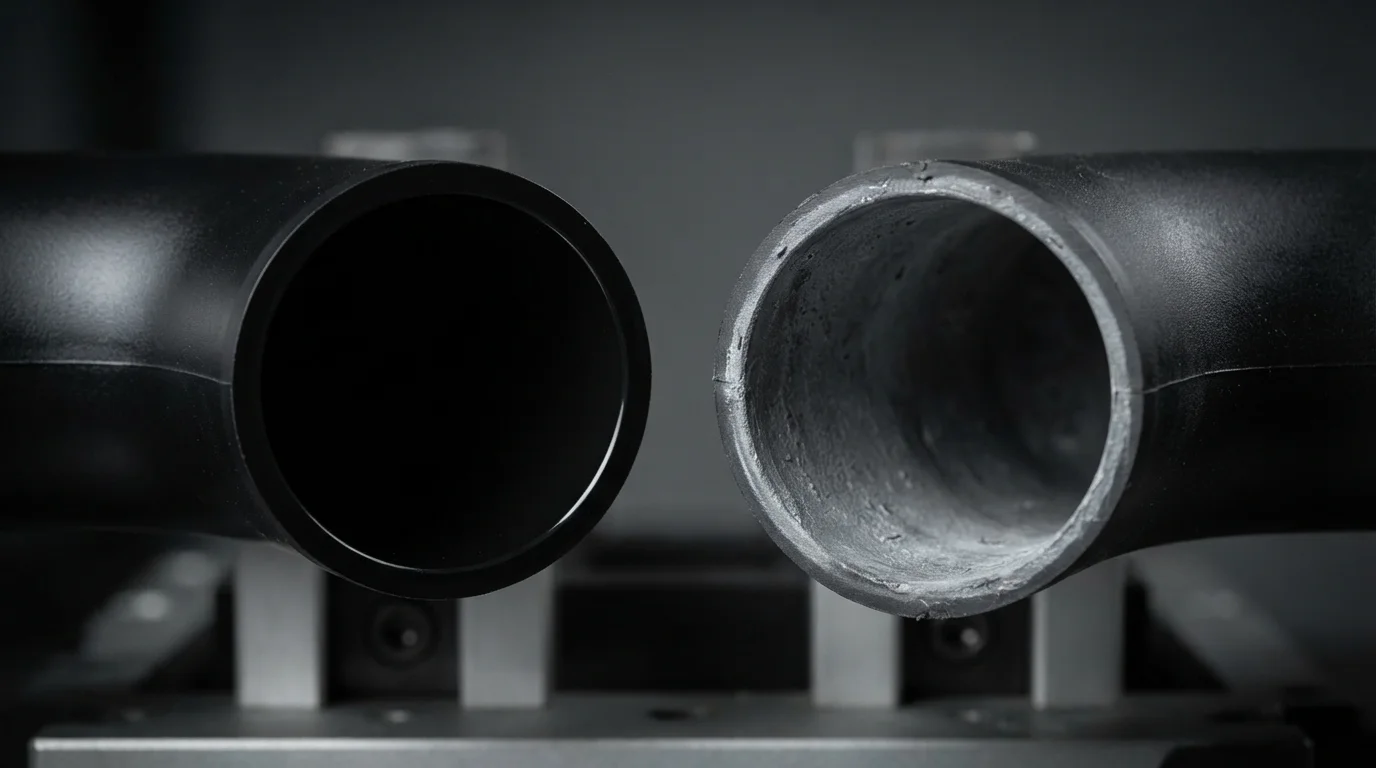
Achieving accelerated in-cavity cooling represents the primary physical advantage of water-assisted processing over gas assistance. Water possesses a thermal conductivity and heat capacity vastly superior to nitrogen gas. Direct contact between cold water and the internal polymer wall extracts thermal energy rapidly from both sides of the part wall. Cooling times drop by up to 70% compared to solid injection molding, drastically reducing overall cycle duration for thick structural parts. Yielding smooth internal surface finishes without residual polymer webbing or internal skin foaming ensures optimal fluid dynamics in automotive cooling ducts.
Material Compatibility: PA66, PBT & Polypropylene Fluid Lines
Material selection determines the chemical resistance and hydrolytic stability of hollow fluid conduits. Polymers suitable for water-assisted processing include glass-filled PA66-GF30, PBT, and high-flow 폴리프로필렌(PP). 수지 등급은 단시간 동안 고온수와 접촉하는 동안 일시적인 가수분해 분해에 저항해야 합니다. 폴리아미드를 특수 가수분해 안정제로 배합하면 사출 단계에서 폴리머 사슬 절단을 방지할 수 있습니다. 엔지니어는 자동차 언더후드 냉각수 라인에서 높은 파열 압력 저항을 보장하기 위해 유리 강화 등급을 선택합니다.
| 대상 WIT 폴리머 등급 | 수압 (bar) | 내벽 표면 거칠기 | 냉각 시간 단축 (%) | 주요 WIT 도관 부품 |
|---|---|---|---|---|
| PA66-GF30 (Zytel 70G33L) | 150 – 250 bar | 매끄러움 (Ra < 1.6 μm) | 50% – 70% | 자동차 라디에이터 파이프 및 오일 튜브 |
| PBT-GF30 (Valox 420) | 180 – 280 bar | 유리처럼 매끄러움 (Ra < 1.2 μm) | 55% – 70% | 엔진 냉각수 서모스탯 하우징 |
| 폴리프로필렌 (PP-HP500N) | 100 – 200 bar | 매끄러움 (Ra < 2.0 μm) | 40% – 60% | 가전제품 유체 라인 및 도어 핸들 |
자주 묻는 질문 (FAQ)
수압 보조 사출 성형이 가스 보조 성형보다 빠른 이유는 무엇입니까?
물은 질소 가스보다 열용량과 열전도율이 현저히 높습니다. 차가운 물을 중공 코어에 직접 주입하면 부품 벽 내부에서 열을 추출하는 동시에 금형 워터 채널이 외부를 냉각시켜 사이클 시간을 최대 70%까지 단축합니다.
수압 보조 성형은 어떻게 더 매끄러운 내부 파이프 벽을 생성합니까?
물은 비압축성 유체로, 균일한 정수압으로 용융 수지를 캐비티 벽에 밀어붙입니다. 균일한 액체 압력은 가스 핑거링, 발포 또는 내부 스킨 다공성을 방지하여 고속 유체 흐름에 적합한 유리처럼 매끄러운 내경을 만들어냅니다.
금형을 열기 전에 부품 내부의 물은 어떻게 됩니까?
금형이 열리기 전에 고압 압축 공기가 내부 물을 배수 밸브를 통해 회수 저장조로 퍼지합니다. 공기 퍼징은 중공 내부 채널을 완전히 건조시켜 부품 배출 중 프레스 플래튼에 물이 쏟아지는 것을 방지합니다.