
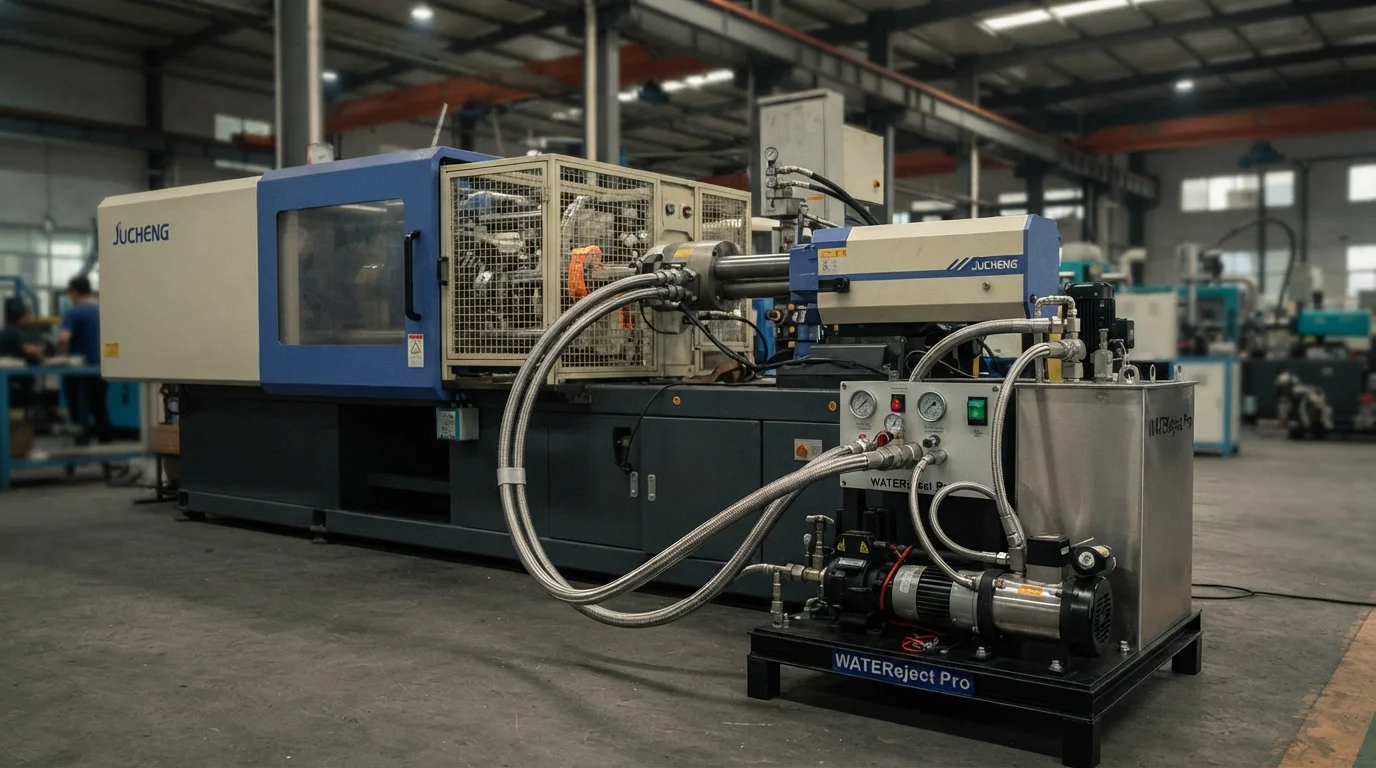
A fabricação de tubos de transporte de fluidos de parede espessa, linhas de arrefecimento automotivo e alças estruturais exige a evacuação do núcleo interno para reduzir o uso de material e encurtar os tempos de ciclo. A moldagem assistida por gás cria efetivamente canais ocos, mas o gás nitrogênio possui baixa capacidade térmica, resultando em longos atrasos de resfriamento para paredes poliméricas espessas. Especificar alta pressão moldagem por injeção assistida por água supera essas limitações térmicas utilizando água pressurizada para escavar núcleos de resina fundida. A JUCHENG opera células de fabricação especializadas assistidas por água, produzindo canais de fluidos plásticos ocos estritamente de acordo com os arquivos CAD técnicos do cliente.
Índice
Tecnologia de Injeção de Água para Canais de Fluidos Ocos e Tubos Automotivos
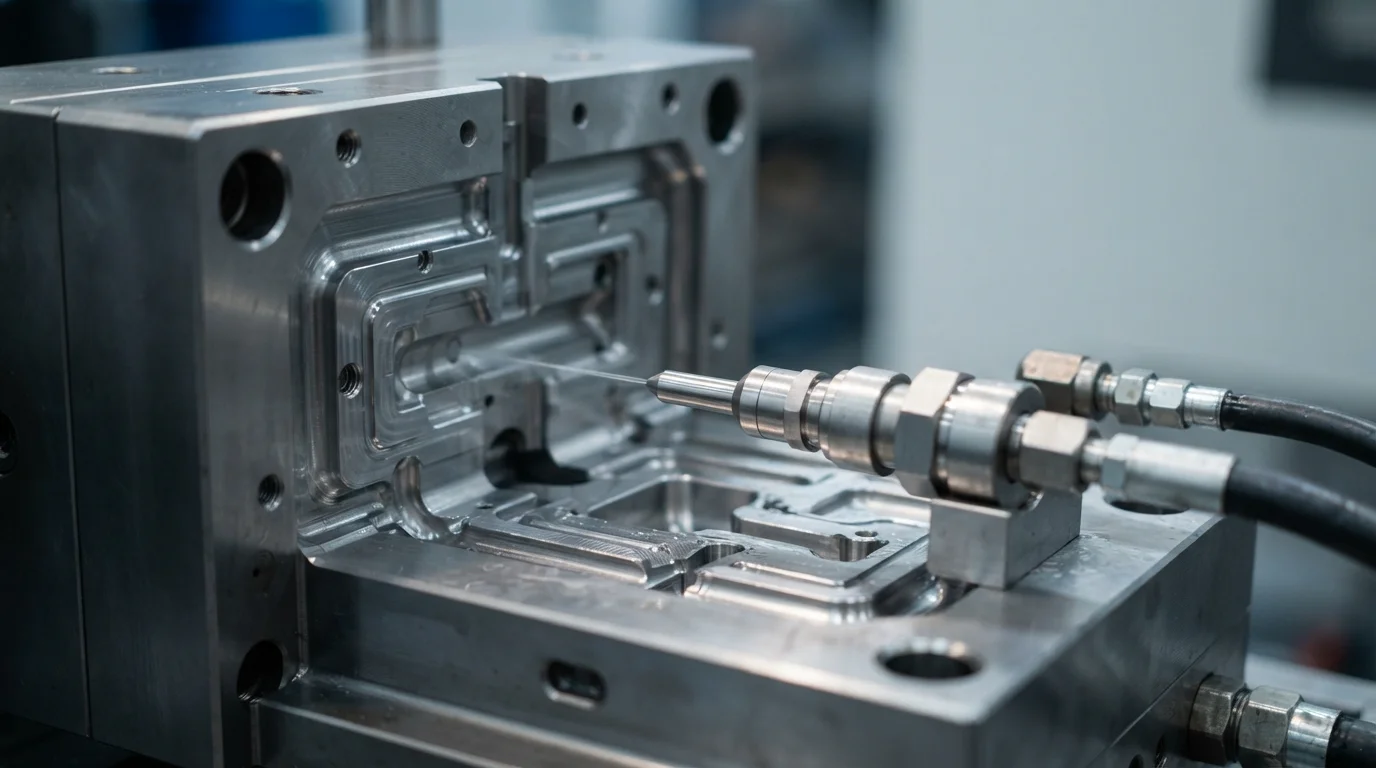
Utilizando tecnologia de injeção de água envolve injetar água pressurizada no centro de uma cavidade de molde parcialmente preenchida. A água de alta pressão desloca o núcleo de polímero fundido, forçando o plástico líquido para frente em direção a poços de transbordamento ou seções não preenchidas da cavidade. A água atua como um meio fluido incompressível, mantendo uma espessura de parede uniforme ao longo de curvas complexas de tubos tridimensionais. A pressão da água incompressível evita o colapso da parede e mantém diâmetros internos de canal consistentes durante todo o ciclo de resfriamento. Tubos de fluidos automotivos moldados com assistência de água proporcionam caminhos de fluxo lisos e desobstruídos para refrigerantes de motor e óleos hidráulicos.
A sequência do processo de injeção assistida por água inclui:
- Dosagem parcial de resina—Injetar um volume preciso de polímero fundido prepara a cavidade para o deslocamento do núcleo fluido.
- Entrada de água de alta pressão—Bombeamento de água pressurizada através de pinos injetores especializados remove o centro de polímero fundido.
- Circulação interna de água—Circulação de água fria através do núcleo oco extrai energia térmica diretamente da parede interna.
- Purga de água e purga de ar—Evacuar a água interna usando ar comprimido seca o canal oco antes da abertura do molde.
Taxas de resfriamento aceleradas dentro da cavidade e acabamentos superficiais internos lisos
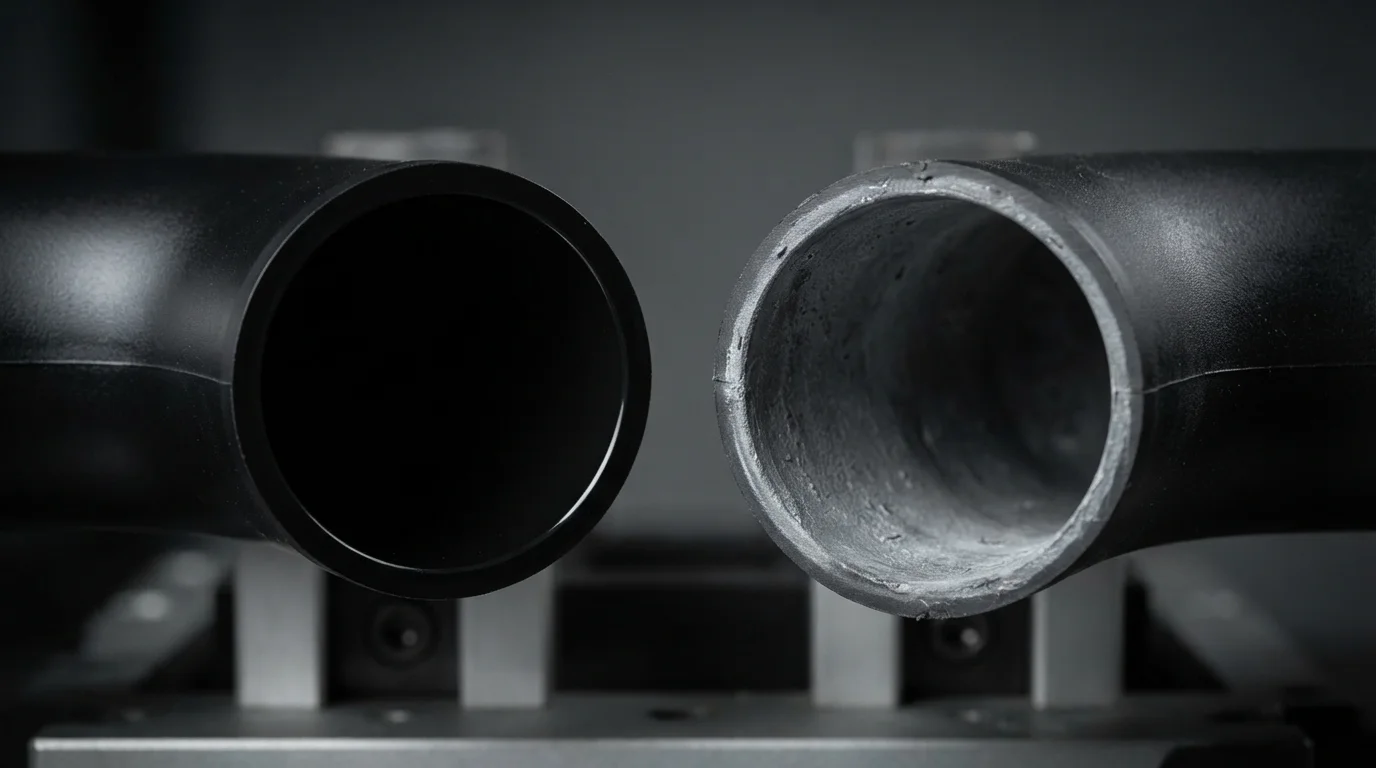
Alcançar resfriamento acelerado dentro da cavidade representa a principal vantagem física do processamento assistido por água sobre a assistência por gás. A água possui condutividade térmica e capacidade de calor vastamente superiores ao gás nitrogênio. O contato direto entre água fria e a parede interna do polímero extrai energia térmica rapidamente de ambos os lados da parede da peça. Os tempos de resfriamento caem em até 70% em comparação com a moldagem por injeção sólida, reduzindo drasticamente a duração total do ciclo para peças estruturais espessas. Produzindo acabamentos superficiais internos lisos sem teias de polímero residual ou formação de espuma na pele interna garante dinâmica de fluidos ideal em dutos de resfriamento automotivos.
Compatibilidade de materiais: linhas de fluido em PA66, PBT e polipropileno
A seleção do material determina a resistência química e a estabilidade hidrolítica de condutos de fluido ocos. Polímeros adequados para processamento assistido por água incluem PA66-GF30, PBT, com vidro, e polipropileno (PP). de alto fluxo. Os graus de resina devem resistir à degradação hidrolítica temporária durante contato de curta duração com água em alta temperatura. A formulação de poliamidas com estabilizadores de hidrólise especializados previne a cisão da cadeia polimérica durante a fase de injeção. Os engenheiros selecionam graus reforçados com vidro para garantir alta resistência à pressão de ruptura em linhas de refrigerante automotivas sob o capô.
| Grau de Polímero WIT Alvo | Pressão da Água (bar) | Rugosidade da Superfície da Parede Interna | Redução do Tempo de Resfriamento (%) | Peça do Conduto WIT Primário |
|---|---|---|---|---|
| PA66-GF30 (Zytel 70G33L) | 150 – 250 bar | Lisa (Ra < 1,6 μm) | 50% – 70% | Tubos de radiador automotivo e tubos de óleo |
| PBT-GF30 (Valox 420) | 180 – 280 bar | Vidro-Lisa (Ra < 1,2 μm) | 55% – 70% | Carcaças de termostato de refrigerante do motor |
| Polipropileno (PP-HP500N) | 100 – 200 bar | Lisa (Ra < 2,0 μm) | 40% – 60% | Linhas de fluidos de eletrodomésticos e puxadores de portas |
Perguntas Frequentes (FAQs)
Por que a moldagem por injeção assistida por água é mais rápida do que a moldagem assistida por gás?
A água possui uma capacidade térmica e condutividade térmica significativamente maiores do que o gás nitrogênio. Injetar água fria diretamente no núcleo oco extrai calor do interior da parede da peça, enquanto os canais de água do molde resfriam o exterior, reduzindo os tempos de ciclo em até 70%.
Como a moldagem assistida por água produz paredes internas de tubo mais lisas?
A água é um fluido incompressível que empurra a resina fundida contra as paredes da cavidade com pressão hidrostática uniforme. A pressão uniforme do líquido previne o efeito de dedos de gás, espumação ou porosidade interna da pele, resultando em um diâmetro interno liso como vidro, adequado para fluxo de fluido em alta velocidade.
O que acontece com a água dentro da peça antes da abertura do molde?
Antes da abertura do molde, ar comprimido de alta pressão purga a água interna através de válvulas de drenagem de volta para um reservatório de recuperação. A purga de ar seca completamente o canal interno oco, prevenindo derramamentos de água na placa da prensa durante a ejeção da peça.