
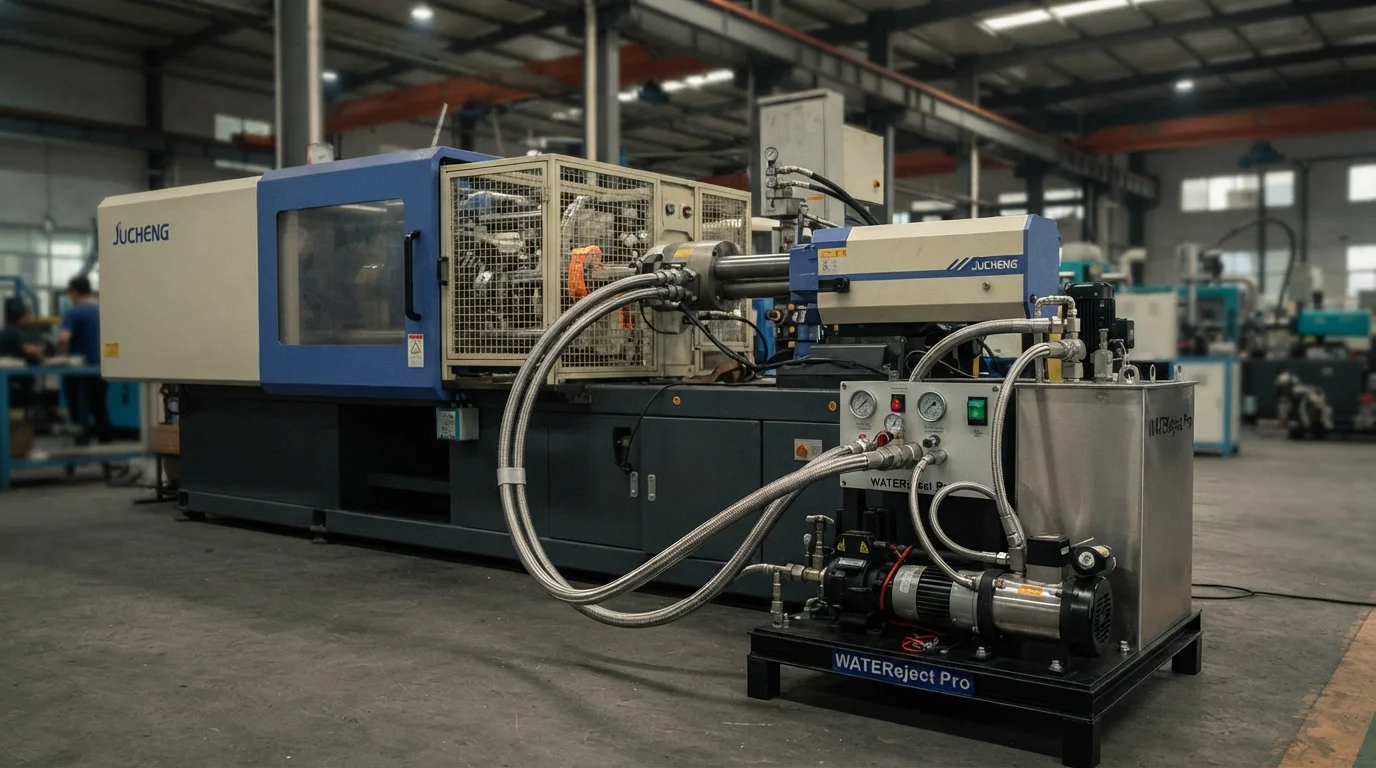
肉厚の流体輸送パイプ、自動車用クーラントライン、構造用ハンドルを製造するには、材料使用量を削減しサイクルタイムを短縮するために内部コアの排出が必要です。ガスアシスト成形は効果的に中空チャネルを形成しますが、窒素ガスは熱容量が低いため、厚いポリマー壁の冷却に長い遅延が生じます。高圧の 水アシスト射出成形 を指定することで、加圧水を利用して溶融樹脂コアをくり抜き、これらの熱的制約を克服します。JUCHENGは専用の水アシスト製造セルを運用し、顧客の技術CADファイルに厳密に従って中空プラスチック流体チャネルを製造しています。.
目次
中空流体チャネルおよび自動車用パイプ向けの水注入技術
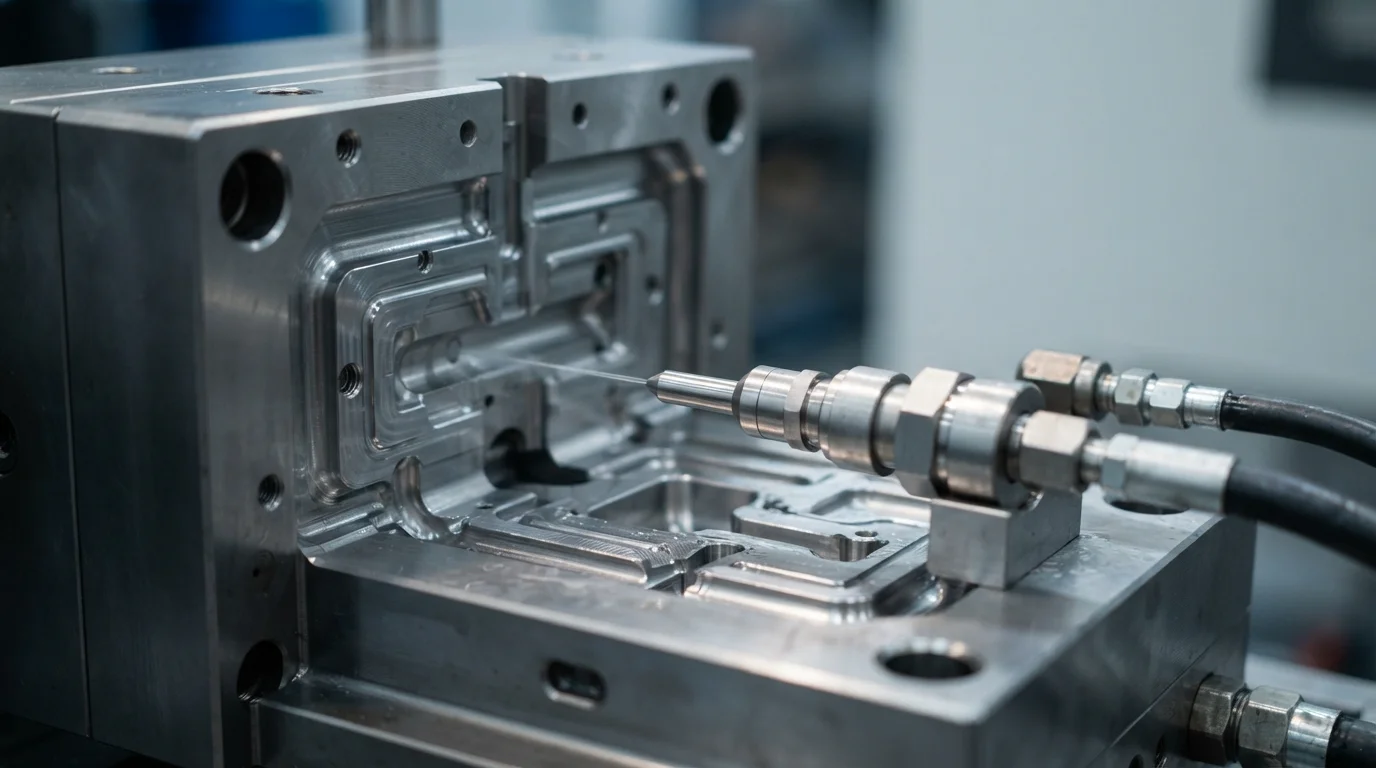
活用 水注入技術 は、部分的に充填された金型キャビティの中心に加圧水を注入することを含みます。高圧水は溶融ポリマーコアを押し出し、液体プラスチックをオーバーフローウェルまたはキャビティの未充填部分へ前方に押しやります。水は非圧縮性の流体媒体として作用し、複雑な三次元パイプ曲線に沿って均一な肉厚を維持します。非圧縮性の水圧は壁の崩壊を防ぎ、冷却サイクル全体を通じて一貫した内部チャネル径を維持します。水アシストで成形された自動車用流体パイプは、エンジンクーラントや油圧オイル用の滑らかで妨げのない流路を提供します。.
水アシスト射出プロセスの順序は次のとおりです:
- 樹脂の部分計量—溶融ポリマーの正確な量を注入することで、流体コアの置換のためにキャビティを準備します。.
- 高圧水の注入—加圧水を専用のインジェクターピンを通して注入することで、溶融ポリマー中心部を中空化します。.
- 内部水循環—中空コアに冷水を循環させることで、内壁から直接熱エネルギーを抽出します。.
- 水パージとエアパージ—圧縮空気を使用して内部の水を排出し、金型を開く前に中空チャネルを乾燥させます。.
キャビティ内冷却速度の加速と滑らかな内面仕上げ
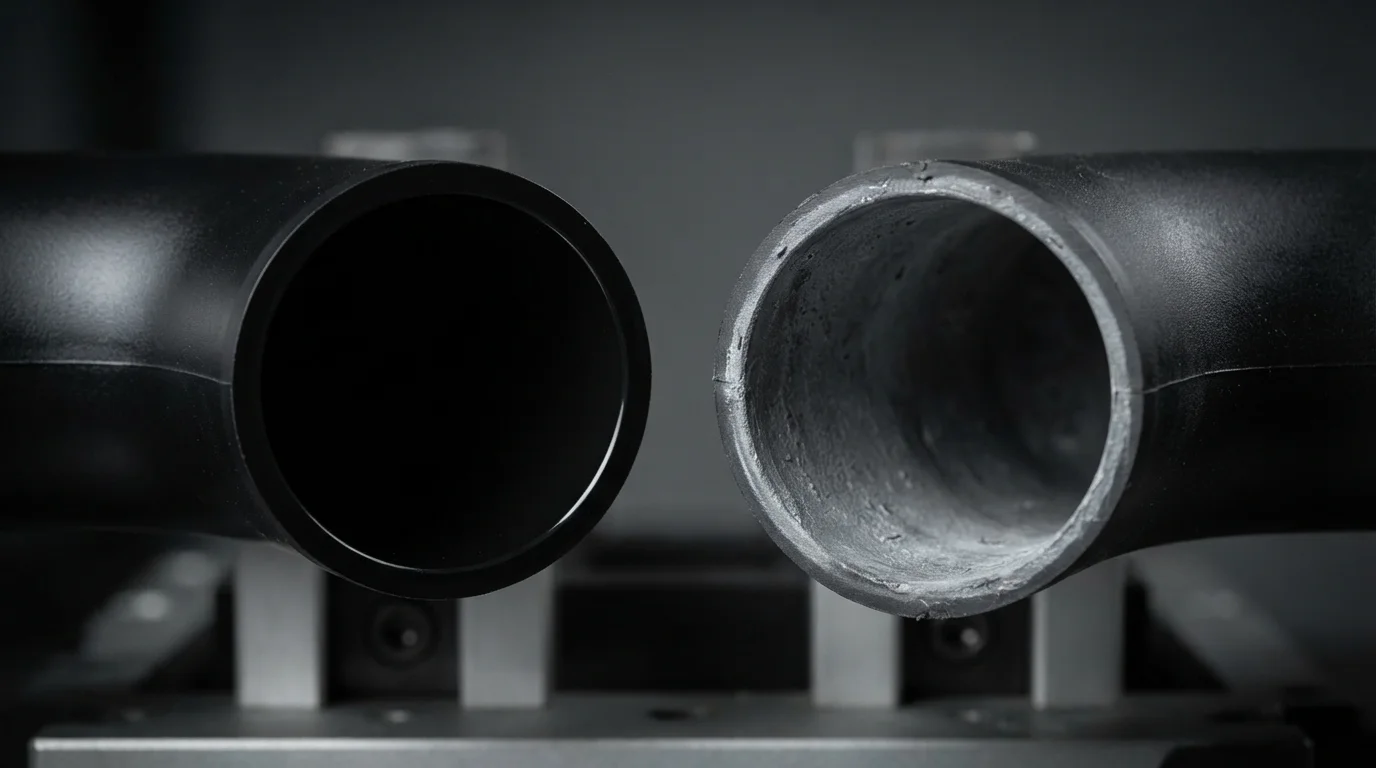
達成 キャビティ内冷却の加速 は、ガスアシストに対するウォーターアシスト加工の主要な物理的利点です。水は窒素ガスよりもはるかに優れた熱伝導率と熱容量を持っています。冷水とポリマー内壁との直接接触により、部品壁の両側から熱エネルギーが迅速に抽出されます。冷却時間はソリッド射出成形と比較して最大70%短縮され、厚肉構造部品のサイクルタイム全体を大幅に削減します。 滑らかな内面仕上げ を残存ポリマーウェブや内部スキンフォーミングなしで実現することで、自動車用冷却ダクトの最適な流体力学を保証します。.
材料適合性: PA66、PBT、ポリプロピレン流体ライン
材料の選択により、中空流体導管の耐薬品性と加水分解安定性が決まります。ウォーターアシスト加工に適したポリマーには、ガラス充填 PA66-GF30, PBT, 高流動 ポリプロピレン(PP). が含まれます。樹脂グレードは、高温水との短時間接触中の一時的な加水分解劣化に耐える必要があります。特殊な加水分解安定剤を含むポリアミドを配合することで、射出段階中のポリマー鎖切断を防ぎます。エンジニアは、自動車のアンダーフード冷却ラインでの高い破裂圧力耐性を確保するために、ガラス強化グレードを選択します。.
| 対象WITポリマーグレード | 水圧(バール) | 内壁表面粗さ | 冷却時間短縮(%) | 一次WIT導管部品 |
|---|---|---|---|---|
| PA66-GF30(Zytel 70G33L) | 150~250バール | 平滑(Ra<1.6μm) | 50%~70% | 自動車用ラジエーターパイプ&オイルチューブ |
| PBT-GF30(Valox 420) | 180~280バール | ガラス平滑(Ra<1.2μm) | 55%~70% | エンジン冷却水サーモスタットハウジング |
| ポリプロピレン(PP-HP500N) | 100~200バール | スムーズ(Ra < 2.0 μm) | 40% – 60% | 家電用流体ライン&ドアハンドル |
よくある質問 (FAQ)
なぜ水アシスト射出成形はガスアシスト成形より速いのですか?
水は窒素ガスよりも著しく高い熱容量と熱伝導率を有しています。冷たい水を中空コアに直接注入すると、成形品壁の内側から熱を奪い、同時に金型水路が外側を冷却するため、サイクルタイムを最大70%短縮できます。.
水アシスト成形はどのようにしてより滑らかな内管壁を実現するのですか?
水は非圧縮性流体であり、溶融樹脂を均一な静水圧でキャビティ壁に押し付けます。均一な液体圧力はガスのフィンガリング、発泡、内部スキンの多孔性を防ぎ、高速流体の流れに適したガラスのように滑らかな内径をもたらします。.
型開き前に成形品内部の水はどうなるのですか?
型が開く前に、高圧圧縮空気が内部の水を排水バルブを通して回収リザーバーへとパージします。エアパージにより中空内部チャネルは完全に乾燥し、成形品取り出し時にプレスプラテン上への水こぼれを防ぎます。.