
La fabricación de tuberías de transporte de fluidos de pared gruesa, líneas de refrigerante automotriz y manijas estructurales requiere la evacuación del núcleo interno para reducir el uso de material y acortar los tiempos de ciclo. El moldeo asistido por gas crea eficazmente canales huecos, pero el gas nitrógeno posee baja capacidad calorífica, lo que resulta en largas demoras de enfriamiento para paredes de polímero gruesas. Especificar el moldeo por inyección asistido por agua de alta presión supera estas limitaciones térmicas al utilizar agua presurizada para extraer los núcleos de resina fundida. JUCHENG opera celdas de fabricación especializadas asistidas por agua, produciendo canales de fluido plástico huecos estrictamente según los archivos CAD técnicos del cliente.
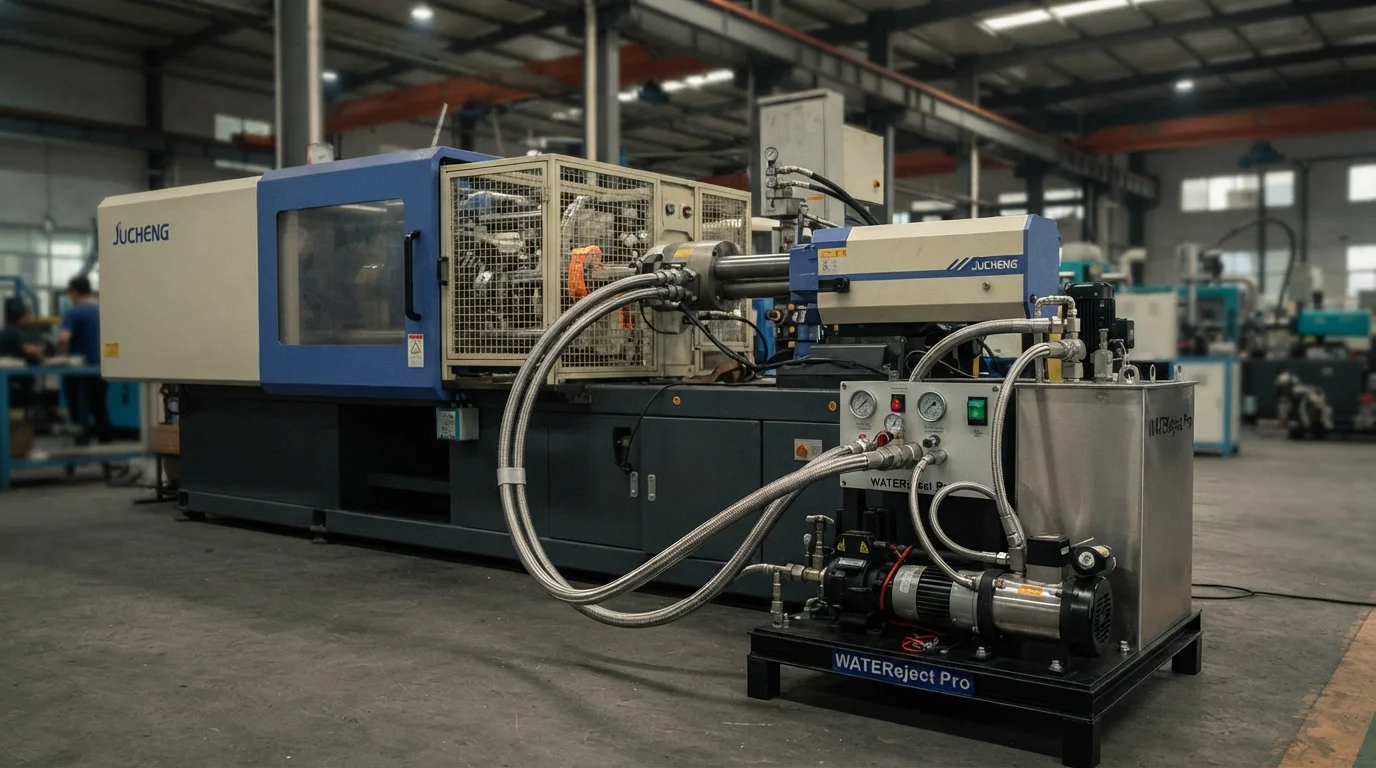
Tabla de contenido
Tecnología de inyección de agua para canales de fluido huecos y tuberías automotrices
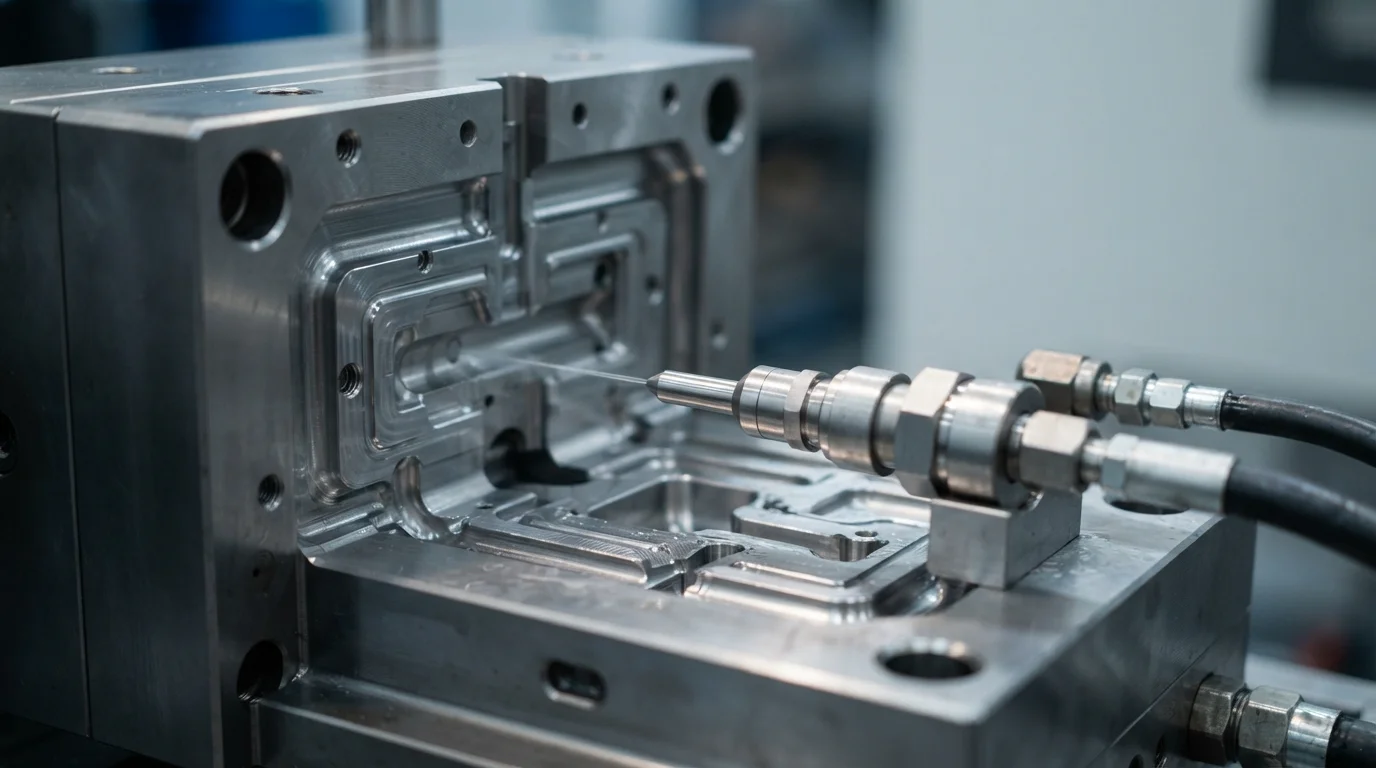
El uso de la tecnología de inyección de agua implica inyectar agua presurizada en el centro de una cavidad de molde parcialmente llena. El agua de alta presión desplaza el núcleo de polímero fundido, forzando el plástico líquido hacia delante en pozos de rebose o secciones no llenas de la cavidad. El agua actúa como un medio fluido incompresible, manteniendo un espesor de pared uniforme a lo largo de curvas de tubería tridimensionales complejas. La presión del agua incompresible previene el colapso de la pared y mantiene diámetros de canal internos consistentes durante todo el ciclo de enfriamiento. Las tuberías de fluido automotriz moldeadas con asistencia de agua ofrecen rutas de flujo suaves y sin obstrucciones para refrigerantes de motor y aceites hidráulicos.
La secuencia del proceso de inyección asistida por agua incluye:
- Dosificación parcial de resina—Inyectar un volumen preciso de polímero fundido prepara la cavidad para el desplazamiento del núcleo de fluido.
- Entrada de agua de alta presión—El bombeo de agua presurizada a través de pasadores inyectores especializados extrae el núcleo central de polímero fundido.
- Circulación interna de agua—La circulación de agua fría a través del núcleo hueco extrae energía térmica directamente desde la pared interior.
- Purga de agua y purga de aire—La evacuación del agua interna mediante aire comprimido seca el canal hueco antes de la apertura del molde.
Velocidades de enfriamiento aceleradas dentro de la cavidad y acabados superficiales internos lisos
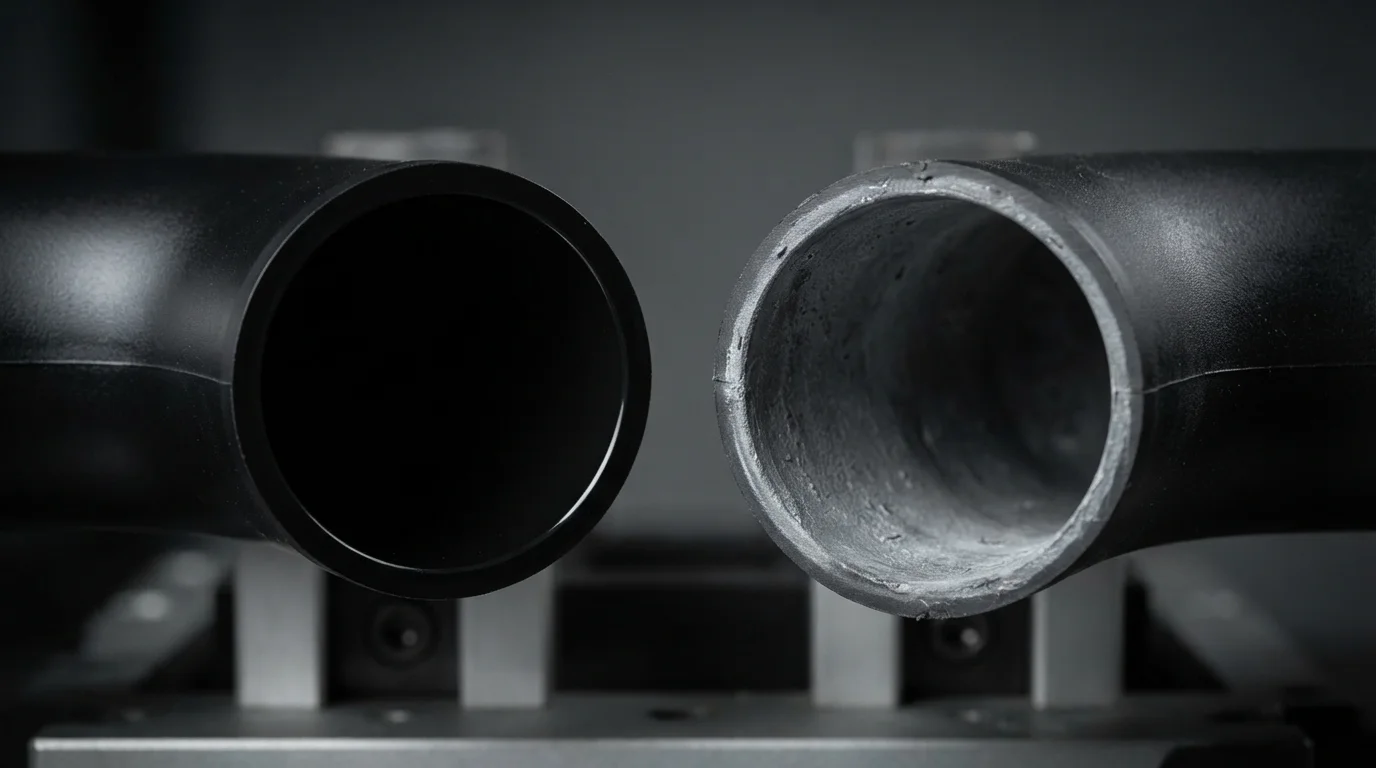
Lograr un enfriamiento acelerado dentro de la cavidad representa la principal ventaja física del procesamiento asistido por agua sobre la asistencia por gas. El agua posee una conductividad térmica y una capacidad calorífica muy superiores a las del nitrógeno gaseoso. El contacto directo entre el agua fría y la pared polimérica interna extrae energía térmica rápidamente desde ambos lados de la pared de la pieza. Los tiempos de enfriamiento se reducen hasta en un 70% en comparación con el moldeo por inyección sólido, lo que reduce drásticamente la duración total del ciclo para piezas estructurales gruesas. Obtener acabados superficiales internos lisos sin redes de polímero residual ni espumado de la piel interna garantiza una dinámica de fluidos óptima en los conductos de refrigeración automotrices.
Compatibilidad de materiales: líneas de fluidos de PA66, PBT y polipropileno
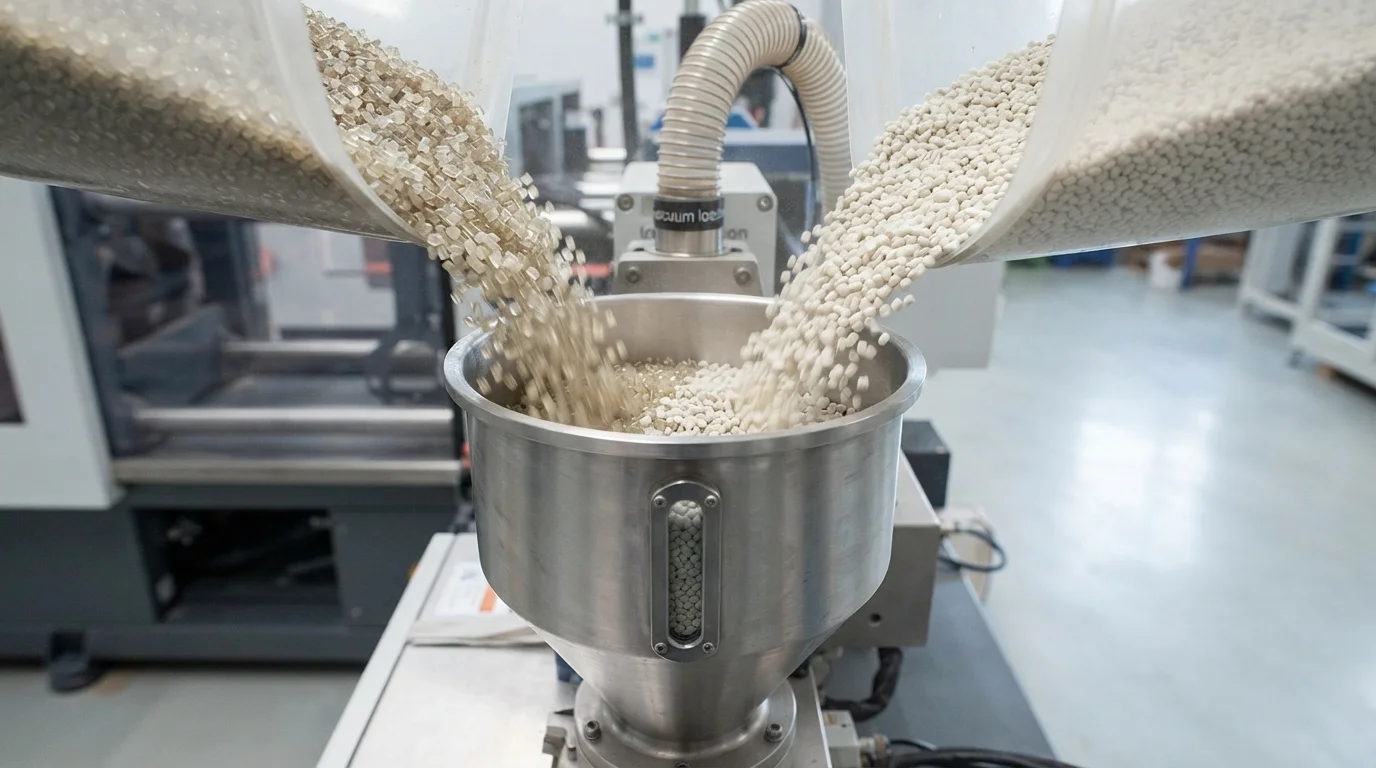
La selección del material determina la resistencia química y la estabilidad hidrolítica de los conductos de fluidos huecos. Los polímeros adecuados para el procesamiento asistido por agua incluyen PA66-GF30, PBT, y de alto flujo polipropileno (PP). Los grados de resina deben resistir la degradación hidrolítica temporal durante el contacto de corta duración con agua a alta temperatura. La formulación de poliamidas con estabilizadores de hidrólisis especializados previene la escisión de la cadena polimérica durante la fase de inyección. Los ingenieros seleccionan grados reforzados con vidrio para asegurar una alta resistencia a la presión de estallido en las líneas de refrigerante bajo el capó de automóviles.
| Grado de polímero WIT objetivo | Presión de agua (bar) | Rugosidad de la superficie de la pared interna | Reducción del tiempo de enfriamiento (%) | Pieza principal del conducto WIT |
|---|---|---|---|---|
| PA66-GF30 (Zytel 70G33L) | 150 – 250 bar | Lisa (Ra < 1.6 μm) | 50% – 70% | Tuberías de radiador y tubos de aceite para automóviles |
| PBT-GF30 (Valox 420) | 180 – 280 bar | Lisa como vidrio (Ra < 1.2 μm) | 55% – 70% | Carcasas de termostato para refrigerante del motor |
| Polipropileno (PP-HP500N) | 100 – 200 bar | Liso (Ra < 2,0 μm) | 40% – 60% | Líneas de fluidos y manijas de puertas para electrodomésticos |
Preguntas frecuentes (FAQ)
¿Por qué el moldeo por inyección asistido por agua es más rápido que el moldeo asistido por gas?
El agua posee una capacidad calorífica y una conductividad térmica significativamente mayores que el gas nitrógeno. La inyección de agua fría directamente en el núcleo hueco extrae calor desde el interior de la pared de la pieza, mientras que los canales de agua del molde enfrían el exterior, reduciendo los tiempos de ciclo hasta en un 70%.
¿Cómo produce el moldeo asistido por agua paredes internas de tubería más lisas?
El agua es un fluido incompresible que empuja la resina fundida contra las paredes de la cavidad con una presión hidrostática uniforme. La presión uniforme del líquido evita la formación de dedos de gas, la espumación o la porosidad de la piel interna, produciendo un diámetro interior liso como el vidrio, adecuado para el flujo de fluidos a alta velocidad.
¿Qué sucede con el agua dentro de la pieza antes de la apertura del molde?
Antes de que se abra el molde, aire comprimido a alta presión purga el agua interna a través de válvulas de drenaje de vuelta a un depósito de recuperación. La purga con aire seca completamente el canal interior hueco, evitando derrames de agua sobre la platina de la prensa durante la expulsión de la pieza.