
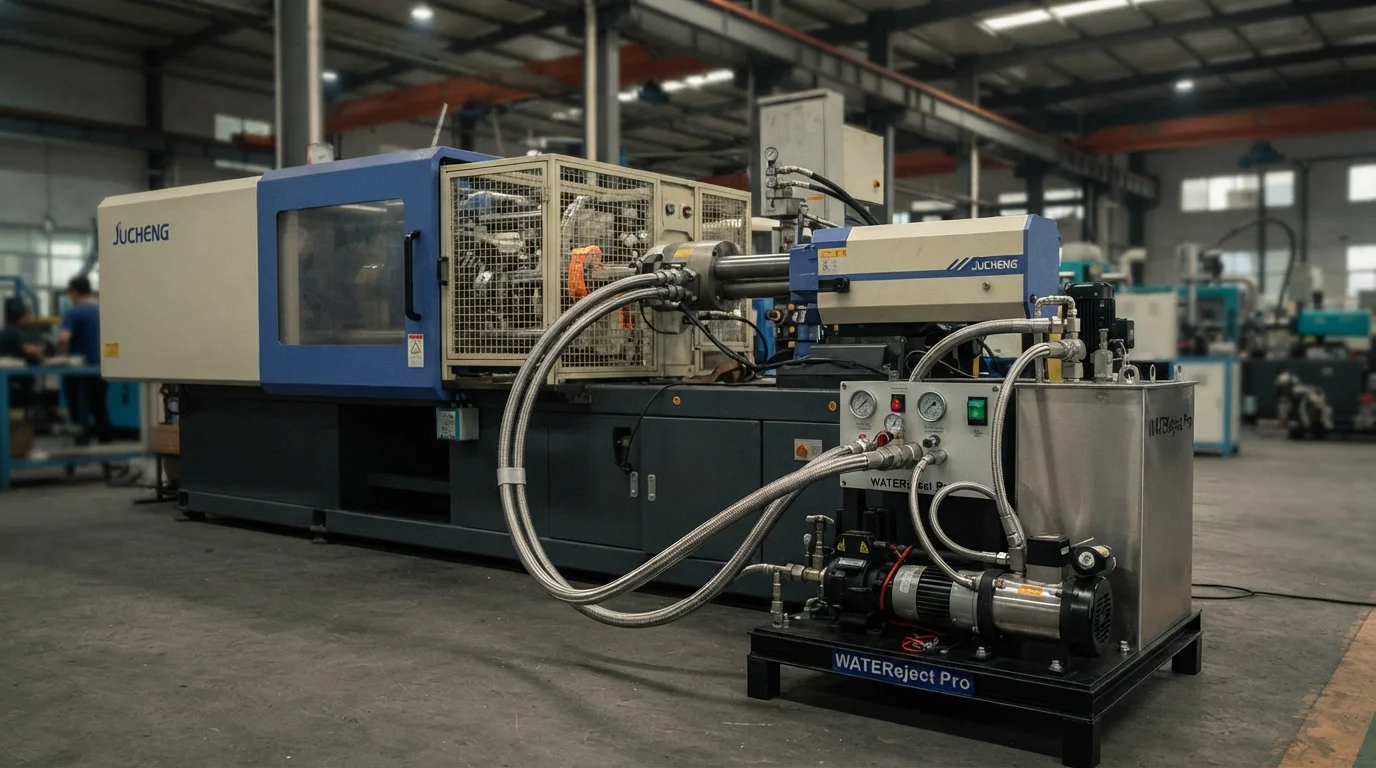
La produzione di tubi per il trasporto di fluidi a parete spessa, linee di raffreddamento automobilistiche e maniglie strutturali richiede lo svuotamento del nucleo interno per ridurre l'uso di materiale e abbreviare i tempi di ciclo. Lo stampaggio assistito da gas crea efficacemente canali cavi, ma l'azoto gassoso possiede una bassa capacità termica, con conseguenti lunghi ritardi di raffreddamento per spesse pareti polimeriche. Specificare lo stampaggio a iniezione assistito da acqua ad alta pressione supera questi limiti termici utilizzando acqua pressurizzata per scavare i nuclei di resina fusa. JUCHENG opera celle di produzione specializzate assistite da acqua, producendo canali fluidi in plastica cavi rigorosamente secondo i file CAD tecnici del cliente.
Sommario
Tecnologia di iniezione d'acqua per canali fluidi cavi e tubi automobilistici
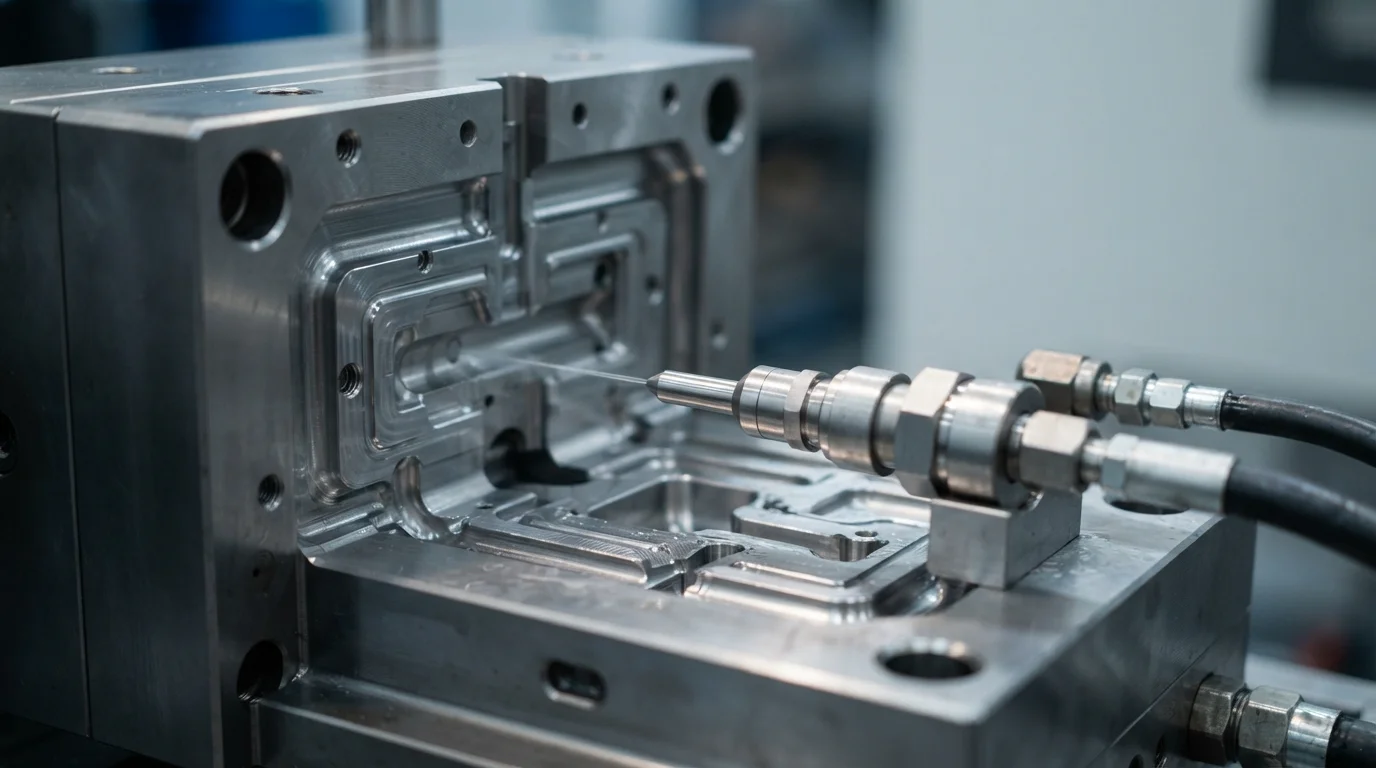
L'utilizzo della tecnologia di iniezione d'acqua comporta l'iniezione di acqua pressurizzata al centro di una cavità di stampo parzialmente riempita. L'acqua ad alta pressione sposta il nucleo di polimero fuso, forzando la plastica liquida in avanti verso pozzetti di troppo pieno o sezioni non riempite della cavità. L'acqua agisce come mezzo fluido incomprimibile, mantenendo uno spessore di parete uniforme lungo complesse curve tridimensionali dei tubi. La pressione dell'acqua incomprimibile previene il collasso delle pareti e mantiene diametri interni del canale costanti durante tutto il ciclo di raffreddamento. I tubi fluidi automobilistici stampati con assistenza idrica offrono percorsi di flusso lisci e senza ostacoli per refrigeranti motore e oli idraulici.
La sequenza del processo di iniezione assistita da acqua include:
- Dosaggio parziale della resina—L'iniezione di un volume preciso di polimero fuso prepara la cavità per lo spostamento del nucleo fluido.
- Ingresso dell'acqua ad alta pressione—Pompando acqua in pressione attraverso perni iniettori specializzati si svuota il centro in polimero fuso.
- Circolazione interna dell'acqua—Facendo circolare acqua fredda attraverso il nucleo cavo si estrae energia termica direttamente dalla parete interna.
- Spurgo dell'acqua e spurgo dell'aria—L'evacuazione dell'acqua interna mediante aria compressa asciuga il canale cavo prima dell'apertura dello stampo.
Velocità di raffreddamento in cavità accelerate e finiture superficiali interne lisce
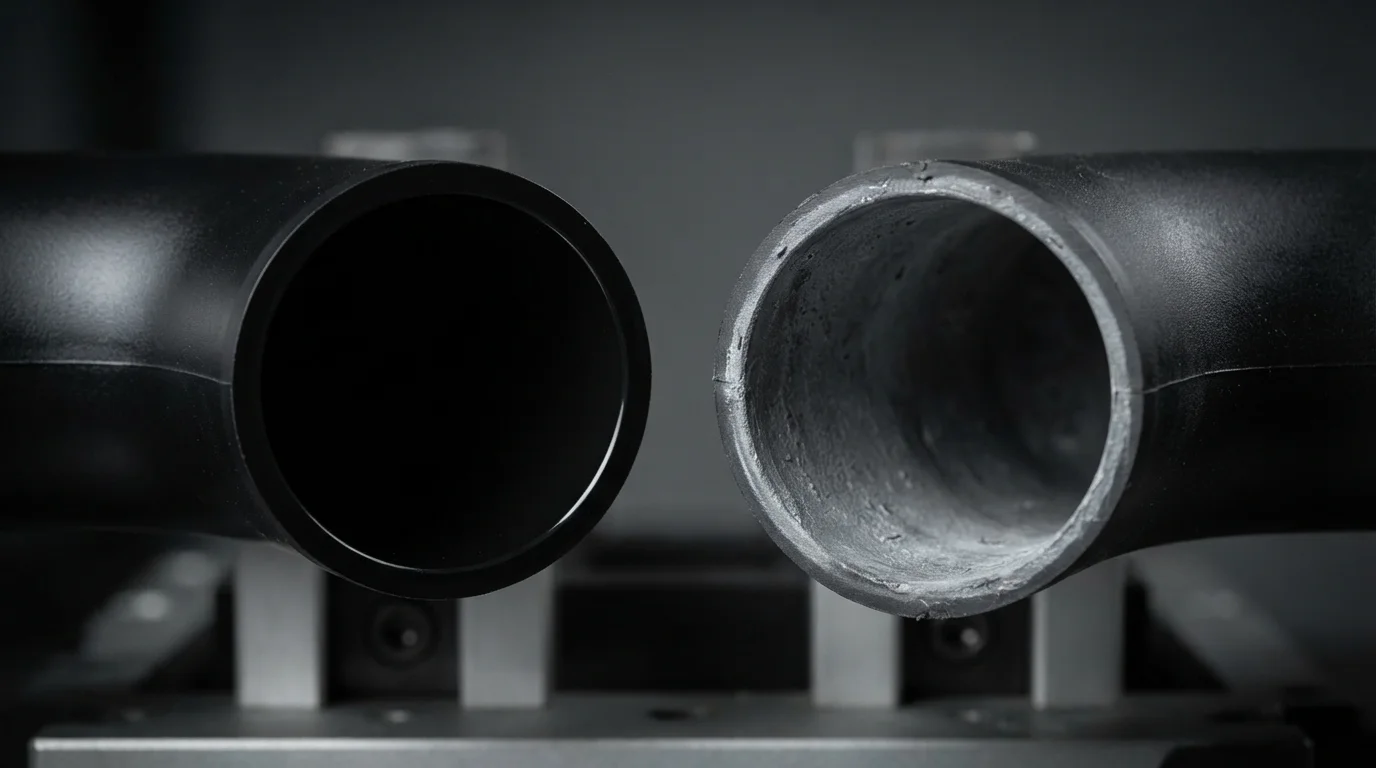
Ottenere velocità di raffreddamento in cavità accelerate rappresenta il principale vantaggio fisico della lavorazione assistita dall'acqua rispetto all'assistenza a gas. L'acqua possiede una conduttività termica e una capacità termica enormemente superiori rispetto all'azoto gassoso. Il contatto diretto tra acqua fredda e parete interna in polimero estrae rapidamente energia termica da entrambi i lati della parete del pezzo. I tempi di raffreddamento si riducono fino al 70% rispetto allo stampaggio a iniezione solido, riducendo drasticamente la durata complessiva del ciclo per pezzi strutturali spessi. Ottenendo finiture superficiali interne lisce senza reticolazioni residue di polimero o schiumatura della pelle interna si garantisce una dinamica dei fluidi ottimale nei condotti di raffreddamento automobilistici.
Compatibilità dei materiali: linee fluide in PA66, PBT e polipropilene
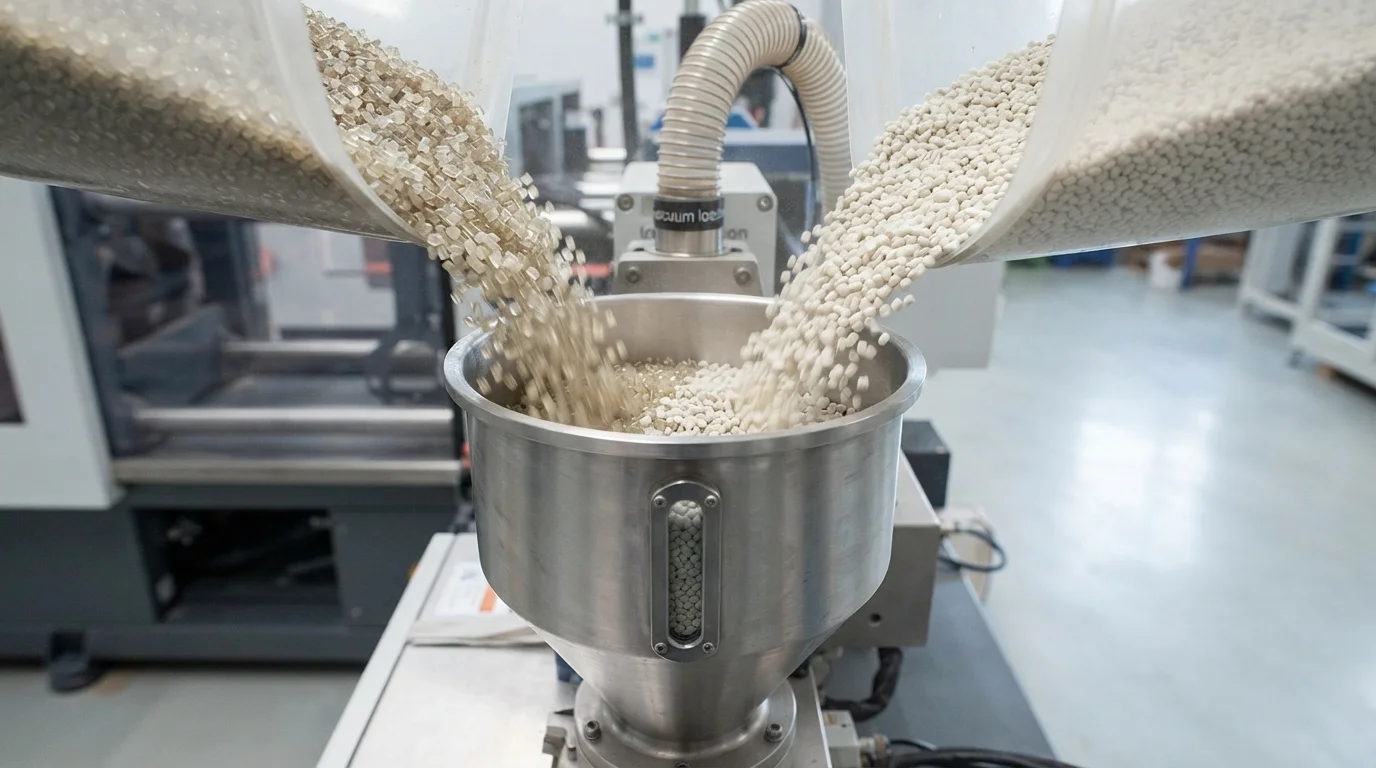
La selezione del materiale determina la resistenza chimica e la stabilità idrolitica dei condotti fluidi cavi. I polimeri adatti alla lavorazione assistita dall'acqua includono quelli caricati con fibra di vetro PA66-GF30, PBT, e ad alto scorrimento polipropilene (PP). I gradi di resina devono resistere alla degradazione idrolitica temporanea durante il contatto di breve durata con acqua ad alta temperatura. La formulazione di poliammidi con stabilizzatori specializzati contro l'idrolisi impedisce la scissione delle catene polimeriche durante la fase di iniezione. Gli ingegneri selezionano gradi rinforzati con fibra di vetro per garantire un'elevata resistenza alla pressione di scoppio nelle tubazioni del liquido di raffreddamento sotto il cofano automobilistico.
| Grado di polimero WIT target | Pressione dell'acqua (bar) | Rugosità superficiale della parete interna | Riduzione del tempo di raffreddamento (%) | Parte principale del condotto WIT |
|---|---|---|---|---|
| PA66-GF30 (Zytel 70G33L) | 150 – 250 bar | Liscia (Ra < 1,6 μm) | 50% – 70% | Tubi del radiatore e tubi dell'olio automobilistici |
| PBT-GF30 (Valox 420) | 180 – 280 bar | Liscia come il vetro (Ra < 1,2 μm) | 55% – 70% | Alloggiamenti del termostato del liquido di raffreddamento del motore |
| Polipropilene (PP-HP500N) | 100 – 200 bar | Liscio (Ra < 2,0 μm) | 40% – 60% | Linee fluide per elettrodomestici e maniglie delle porte |
Domande Frequenti (FAQ)
Perché lo stampaggio a iniezione assistito ad acqua è più veloce dello stampaggio assistito a gas?
L'acqua possiede una capacità termica e una conduttività termica significativamente superiori rispetto al gas azoto. L'iniezione di acqua fredda direttamente nel nucleo cavo estrae calore dall'interno della parete del pezzo mentre i canali dell'acqua dello stampo raffreddano l'esterno, riducendo i tempi di ciclo fino al 70%.
Come produce lo stampaggio assistito ad acqua pareti interne del tubo più lisce?
L'acqua è un fluido incomprimibile che spinge la resina fusa contro le pareti della cavità con una pressione idrostatica uniforme. La pressione uniforme del liquido impedisce la formazione di dita di gas, schiuma o porosità interna della pelle, producendo un diametro interno liscio come il vetro adatto a un flusso di fluido ad alta velocità.
Cosa succede all'acqua all'interno del pezzo prima dell'apertura dello stampo?
Prima che lo stampo si apra, aria compressa ad alta pressione espelle l'acqua interna attraverso le valvole di scarico riportandola in un serbatoio di recupero. Lo spurgo con aria asciuga completamente il canale interno cavo, prevenendo fuoriuscite d'acqua sul piano della pressa durante l'espulsione del pezzo.