
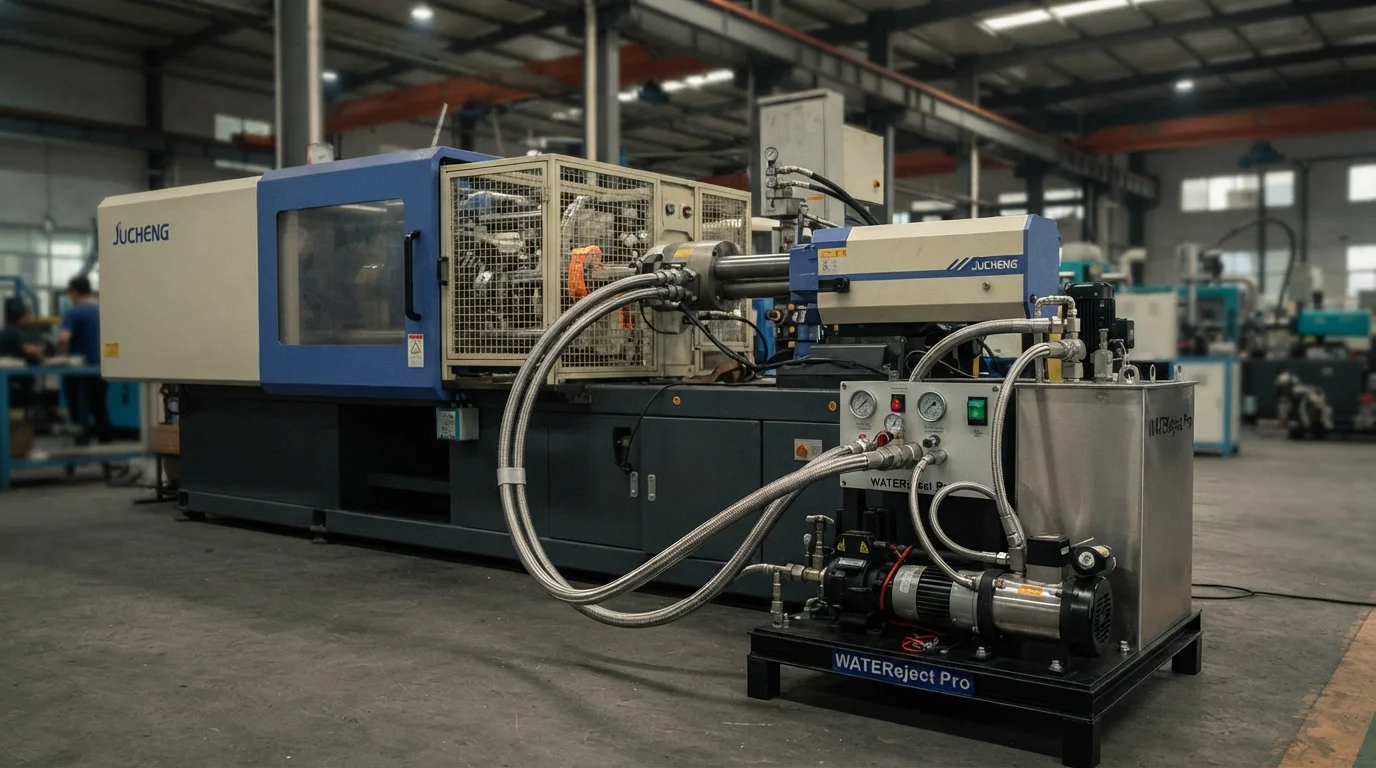
Die Herstellung von dickwandigen Flüssigkeitstransportrohren, Kühlmittelleitungen für Kraftfahrzeuge und Strukturgriffen erfordert eine Evakuierung des Innenkerns, um den Materialverbrauch zu reduzieren und die Zykluszeiten zu verkürzen. Gasunterstützter Spritzguss erzeugt effektiv Hohlkanäle, aber Stickstoffgas hat eine geringe Wärmekapazität, was zu langen Kühlverzögerungen bei dicken Polymerwänden führt. Die Spezifikation von Wasserinjektions-Spritzguss mit hohem Druck überwindet diese thermischen Einschränkungen, indem es Druckwasser verwendet, um geschmolzene Harzkerne auszukernen. JUCHENG betreibt spezialisierte wasserunterstützte Fertigungszellen und produziert hohle Kunststoff-Flüssigkeitskanäle streng nach den technischen CAD-Dateien des Kunden.
Inhaltsverzeichnis
Wasserinjektionstechnologie für Hohlkanäle und Automobilrohre
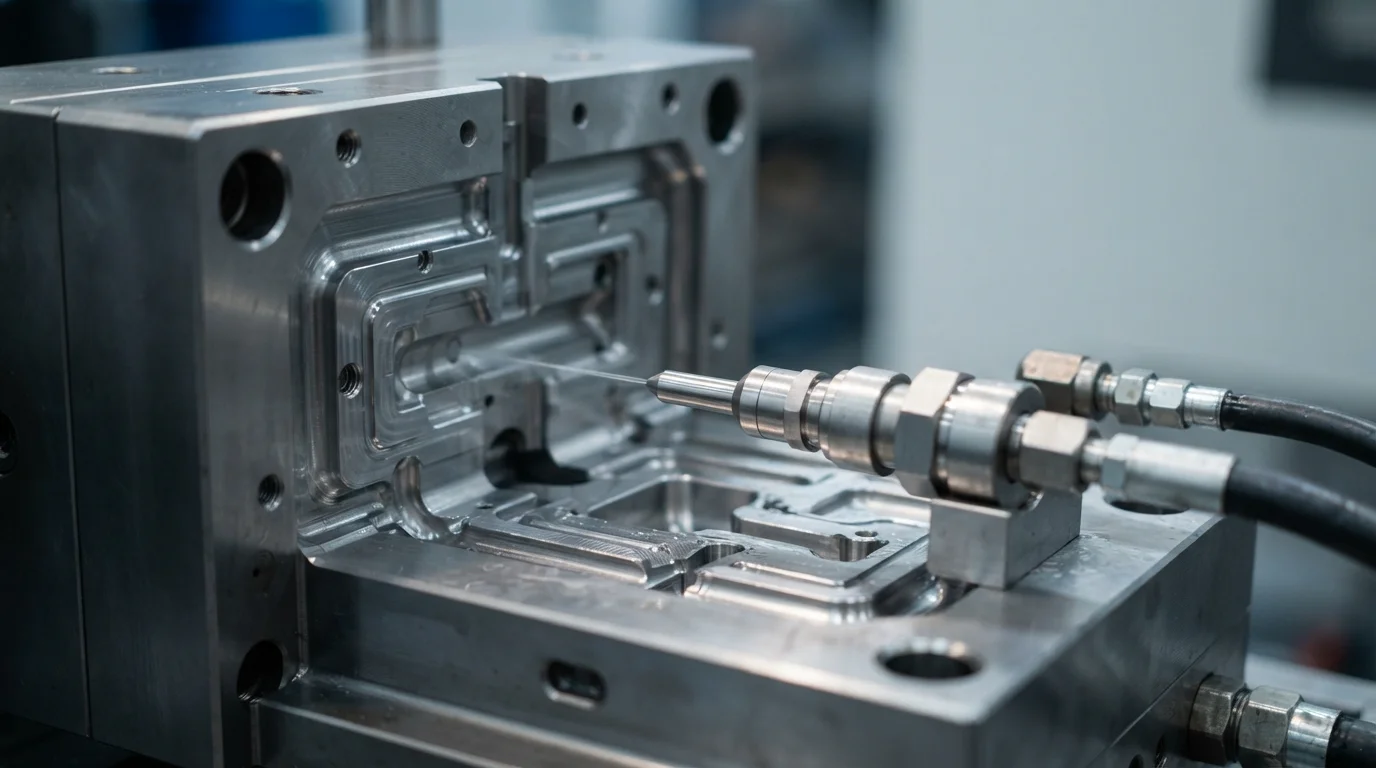
Die Verwendung von Wasserinjektionstechnologie beinhaltet das Einspritzen von Druckwasser in die Mitte eines teilweise gefüllten Formhohlraums. Hochdruckwasser verdrängt den geschmolzenen Polymerkern und drückt den flüssigen Kunststoff in Überlaufbehälter oder ungefüllte Abschnitte des Hohlraums. Wasser wirkt als inkompressibles flüssiges Medium und hält eine gleichmäßige Wanddicke entlang komplexer dreidimensionaler Rohrkurven aufrecht. Inkompressibler Wasserdruck verhindert ein Einstürzen der Wände und hält während des gesamten Kühlzyklus konsistente innere Kanaldurchmesser aufrecht. Mit Wasserunterstützung geformte Automobil-Flüssigkeitsrohre bieten glatte, ungehinderte Strömungswege für Motorkühlmittel und Hydrauliköle.
Der Wasserinjektions-Spritzgussprozess umfasst folgende Schritte:
- Teilweise Harzdosierung—Das Einspritzen einer präzisen Menge geschmolzenen Polymers bereitet den Hohlraum für die Verdrängung des Flüssigkeitskerns vor.
- Hochdruckwasser-Eintritt—Durch das Pumpen von Druckwasser durch spezielle Injektornadeln wird das geschmolzene Polymerzentrum ausgekernt.
- Interne Wasserzirkulation—Durch das Zirkulieren von kaltem Wasser durch den hohlen Kern wird thermische Energie direkt von der Innenwand abgeführt.
- Wasserspülung und Luftspülung—Das Entleeren des internen Wassers mit Druckluft trocknet den Hohlkanal vor dem Öffnen der Form.
Beschleunigte Kühlraten im Formhohlraum & glatte Innenoberflächen
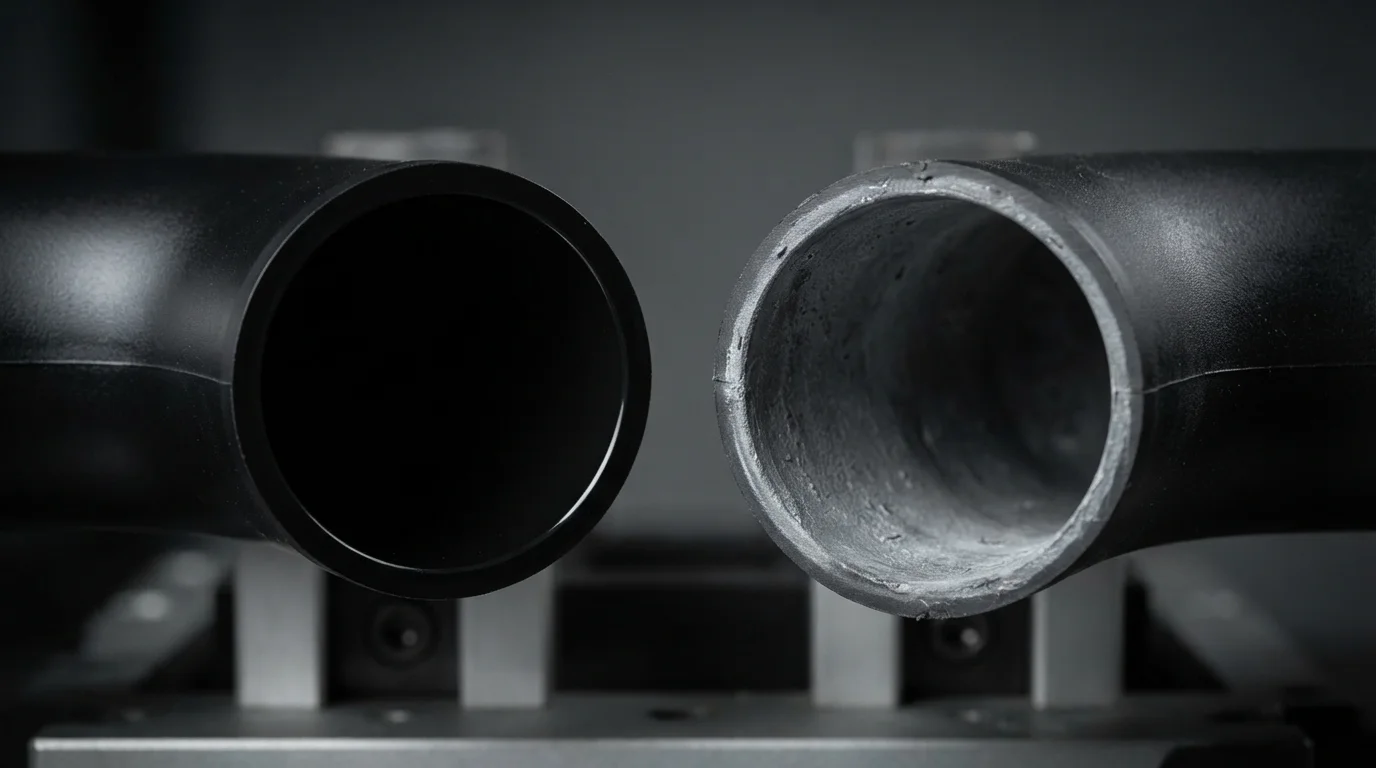
Das Erreichen beschleunigter Kühlung im Formhohlraum stellt den primären physikalischen Vorteil der wasserunterstützten Verarbeitung gegenüber der Gasunterstützung dar. Wasser besitzt eine Wärmeleitfähigkeit und Wärmekapazität, die der von Stickstoffgas weit überlegen ist. Der direkte Kontakt zwischen kaltem Wasser und der inneren Polymerwand entzieht der Wand beidseitig schnell thermische Energie. Die Kühlzeiten sinken um bis zu 70% im Vergleich zum Spritzgießen ohne Gas, was die Gesamtzykluszeit für dickwandige Strukturteile drastisch reduziert. Die Erzielung glatter Innenoberflächen ohne restliche Polymerstege oder innere Hautschäumung gewährleistet eine optimale Fluiddynamik in Automobil-Kühlluftkanälen.
Materialkompatibilität: PA66, PBT & Polypropylen-Flüssigkeitsleitungen
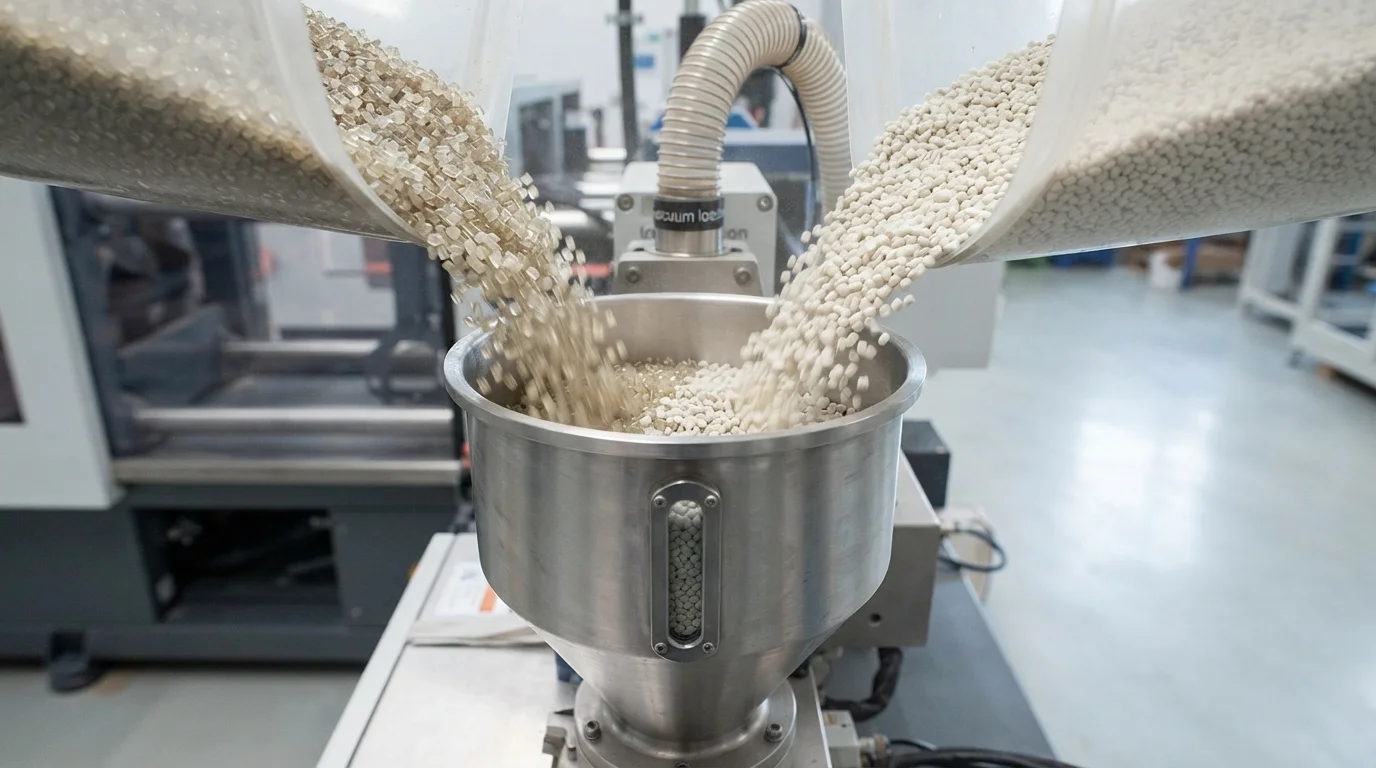
Die Materialauswahl bestimmt die chemische Beständigkeit und hydrolytische Stabilität von hohlen Flüssigkeitskanälen. Für die wasserunterstützte Verarbeitung geeignete Polymere umfassen glasgefülltes PA66-GF30, PBT, und hochfließendes Polypropylen (PP). Harztypen müssen einem vorübergehenden hydrolytischen Abbau während des kurzzeitigen Kontakts mit heißem Wasser widerstehen. Die Formulierung von Polyamiden mit speziellen Hydrolysestabilisatoren verhindert den Kettenspaltung des Polymers während der Einspritzphase. Ingenieure wählen glasverstärkte Typen, um eine hohe Berstdruckfestigkeit in Automobil-Kühlmittelleitungen im Motorraum zu gewährleisten.
| Ziel-WIT-Polymerqualität | Wasserdruck (bar) | Oberflächenrauheit der Innenwand | Reduzierung der Kühlzeit (%) | Primäres WIT-Leitungsbauteil |
|---|---|---|---|---|
| PA66-GF30 (Zytel 70G33L) | 150 – 250 bar | Glatt (Ra < 1,6 μm) | 50% – 70% | Kühlerrohre und Ölleitungen für Kraftfahrzeuge |
| PBT-GF30 (Valox 420) | 180 – 280 bar | Glassglatt (Ra < 1,2 μm) | 55% – 70% | Gehäuse für Motorkühlmittel-Thermostate |
| Polypropylen (PP-HP500N) | 100 – 200 bar | Glatt (Ra < 2,0 μm) | 40% – 60% | Geräte-Flüssigkeitsleitungen und Türgriffe |
Häufig gestellte Fragen (FAQs)
Warum ist das Wasserinjektions-Spritzgießen schneller als das Gasinjektions-Spritzgießen?
Wasser besitzt eine Wärmekapazität und Wärmeleitfähigkeit, die deutlich höher sind als die von Stickstoffgas. Das Einspritzen von kaltem Wasser direkt in den Hohlkern entzieht der Innenseite der Bauteilwand Wärme, während die Wasserkühlkanäle der Form die Außenseite kühlen, wodurch die Zykluszeiten um bis zu 70% reduziert werden.
Wie erzeugt das Wasserinjektions-Spritzgießen glattere Innenwände von Rohren?
Wasser ist ein inkompressibles Fluid, das geschmolzenes Harz mit gleichmäßigem hydrostatischem Druck gegen die Kavitätswände drückt. Gleichmäßiger Flüssigkeitsdruck verhindert Gasfingering, Schäumen oder innere Hautporosität und ergibt einen glasglatten Innendurchmesser, der für Hochgeschwindigkeits-Flüssigkeitsströmung geeignet ist.
Was passiert mit dem Wasser im Inneren des Bauteils vor dem Öffnen der Form?
Vor dem Öffnen der Form spült Druckluft mit hohem Druck das interne Wasser durch Ablaufventile zurück in einen Rückgewinnungsbehälter. Das Ausblasen mit Luft trocknet den hohlen Innenkanal vollständig und verhindert Wasseraustritt auf der Pressenplatte während des Auswerfens des Bauteils.