
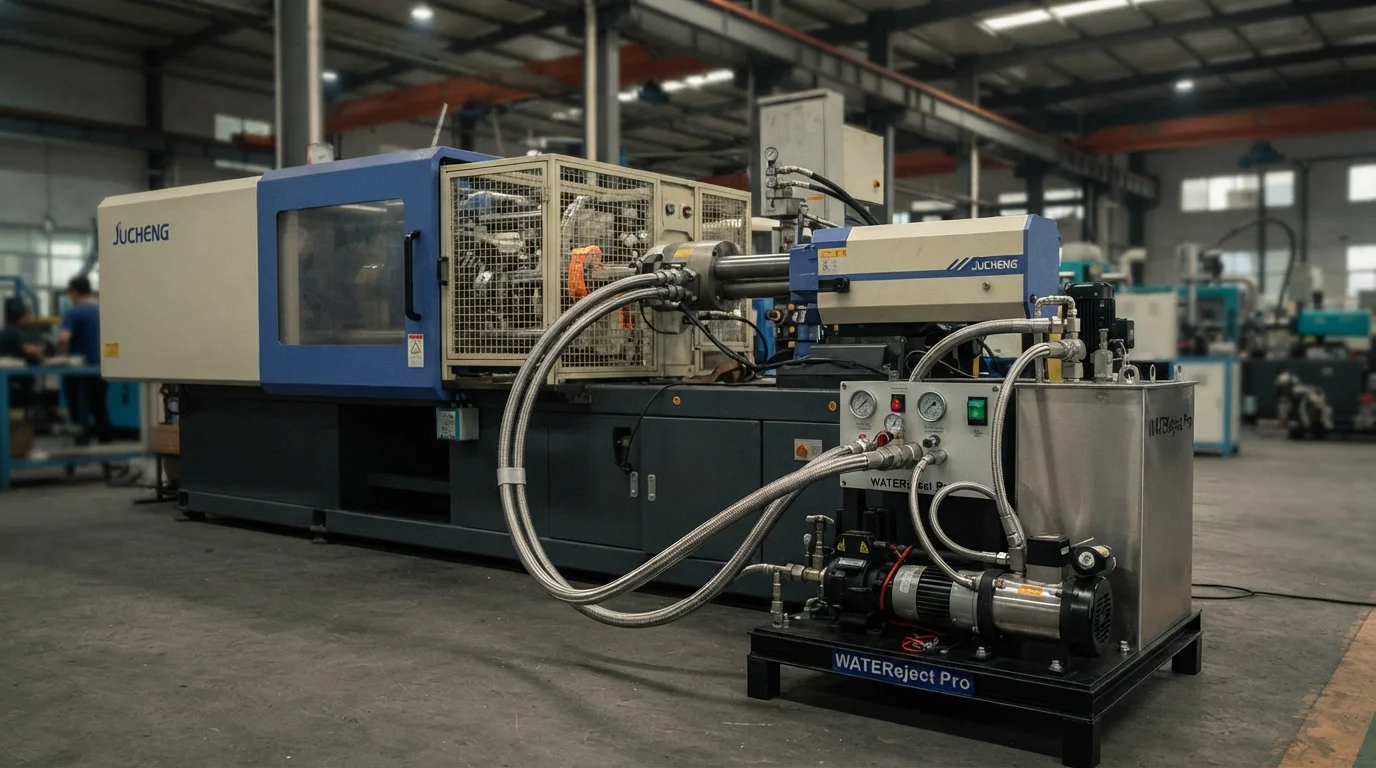
Kalın cidarlı sıvı taşıma boruları, otomotiv soğutma sıvısı hatları ve yapısal tutamakların üretimi, malzeme kullanımını azaltmak ve çevrim sürelerini kısaltmak için iç çekirdek boşaltımı gerektirir. Gaz destekli kalıplama etkili bir şekilde içi boş kanallar oluşturur, ancak nitrojen gazı düşük ısı kapasitesine sahiptir ve bu da kalın polimer cidarlar için uzun soğuma gecikmelerine yol açar. Yüksek basınçlı su destekli enjeksiyon kalıplama basınçlı su kullanarak erimiş reçine çekirdeklerini oyarak bu termal sınırlamaların üstesinden gelir. JUCHENG, müşteri teknik CAD dosyalarına tam olarak uygun olarak içi boş plastik sıvı kanalları üreten özel su destekli üretim hücrelerini işletmektedir.
İçindekiler
İçi Boş Sıvı Kanalları ve Otomotiv Boruları için Su Enjeksiyon Teknolojisi
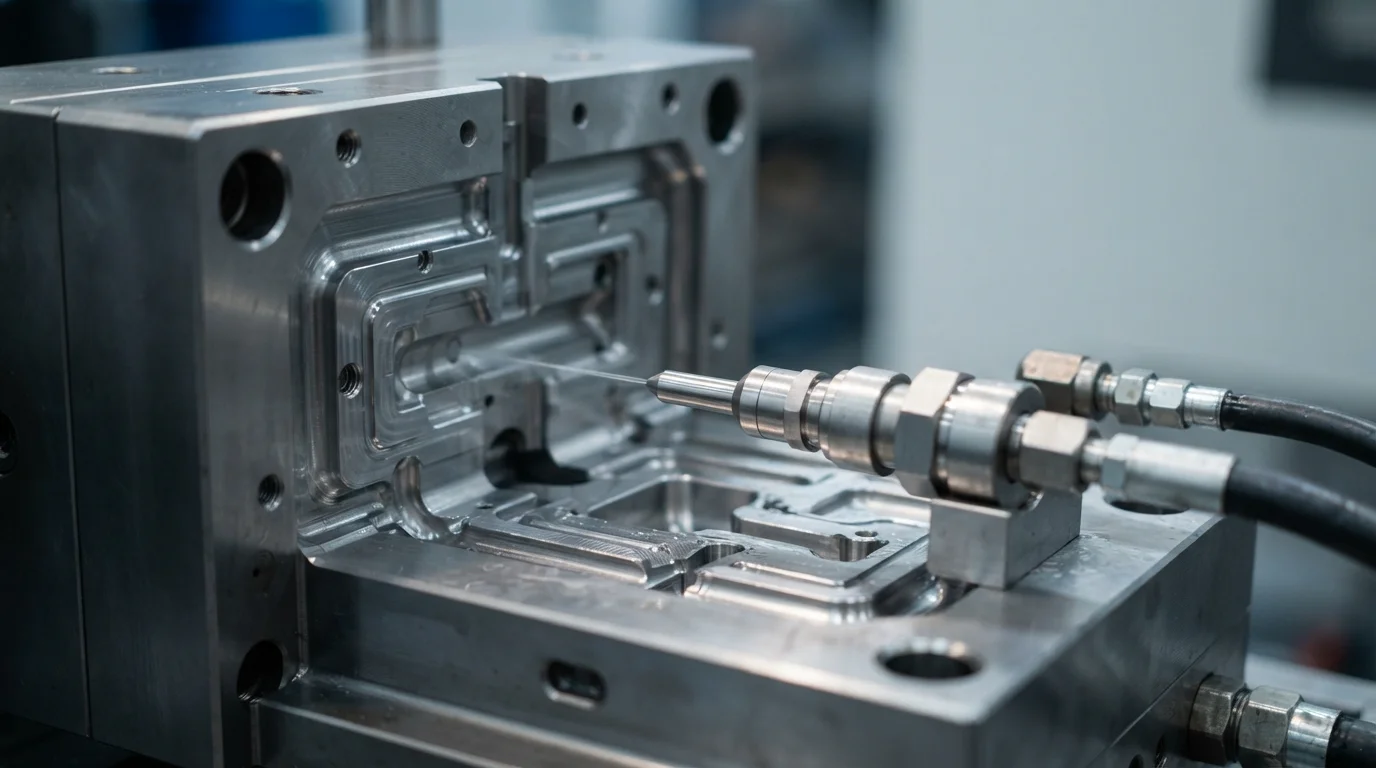
Kullanımı su enjeksiyon teknolojisi kısmen doldurulmuş bir kalıp boşluğunun merkezine basınçlı su enjekte edilmesini içerir. Yüksek basınçlı su, erimiş polimer çekirdeğini yerinden ederek sıvı plastiği taşma kuyularına veya boşluğun doldurulmamış bölümlerine doğru iter. Su, sıkıştırılamaz bir akışkan ortam olarak işlev görür ve karmaşık üç boyutlu boru eğrileri boyunca tekdüze bir cidar kalınlığı sağlar. Sıkıştırılamaz su basıncı, cidar çökmesini önler ve soğuma çevrimi boyunca tutarlı iç kanal çaplarını korur. Su desteğiyle kalıplanan otomotiv sıvı boruları, motor soğutma sıvıları ve hidrolik yağlar için pürüzsüz, engelsiz akış yolları sunar.
Su destekli enjeksiyon proses dizisi şunları içerir:
- Kısmi reçine dozajlama—Hassas bir hacimde erimiş polimer enjekte etmek, boşluğu akışkan çekirdek yer değiştirmesine hazırlar.
- Yüksek basınçlı su girişi—Pumping pressurized water through specialized injector pins cores out the molten polymer center.
- Internal water circulation—Circulating cold water through the hollow core extracts thermal energy directly from the inside wall.
- Water purging and air purge—Evacuating internal water using compressed air dries the hollow channel prior to mold opening.
Accelerated In-Cavity Cooling Rates & Smooth Internal Surface Finishes
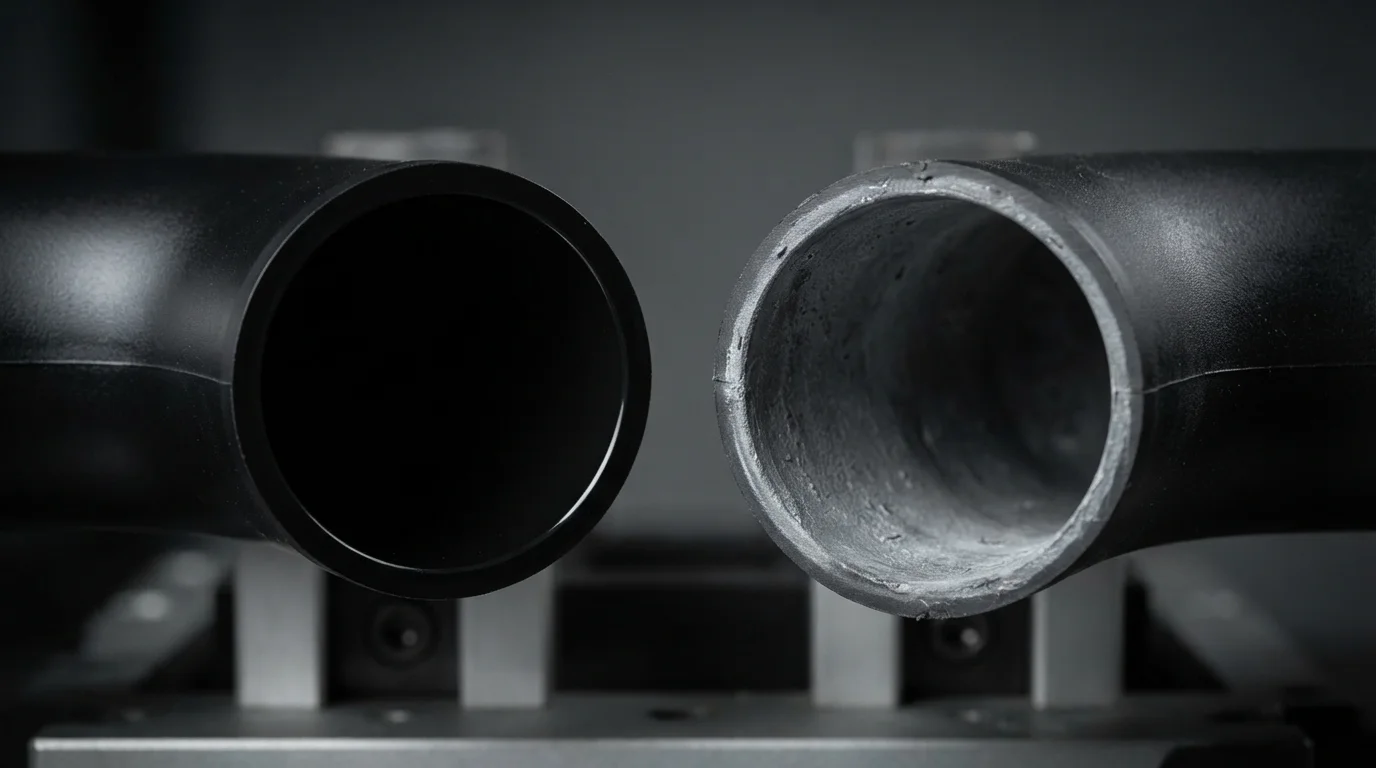
Achieving accelerated in-cavity cooling represents the primary physical advantage of water-assisted processing over gas assistance. Water possesses a thermal conductivity and heat capacity vastly superior to nitrogen gas. Direct contact between cold water and the internal polymer wall extracts thermal energy rapidly from both sides of the part wall. Cooling times drop by up to 70% compared to solid injection molding, drastically reducing overall cycle duration for thick structural parts. Yielding smooth internal surface finishes without residual polymer webbing or internal skin foaming ensures optimal fluid dynamics in automotive cooling ducts.
Material Compatibility: PA66, PBT & Polypropylene Fluid Lines
Material selection determines the chemical resistance and hydrolytic stability of hollow fluid conduits. Polymers suitable for water-assisted processing include glass-filled PA66-GF30, PBT, and high-flow polipropilen (PP). Resin grades must resist temporary hydrolytic degradation during short-duration contact with high-temperature water. Formulating polyamides with specialized hydrolysis stabilizers prevents polymer chain scission during the injection phase. Engineers select glass-reinforced grades to ensure high burst pressure resistance in automotive under-hood coolant lines.
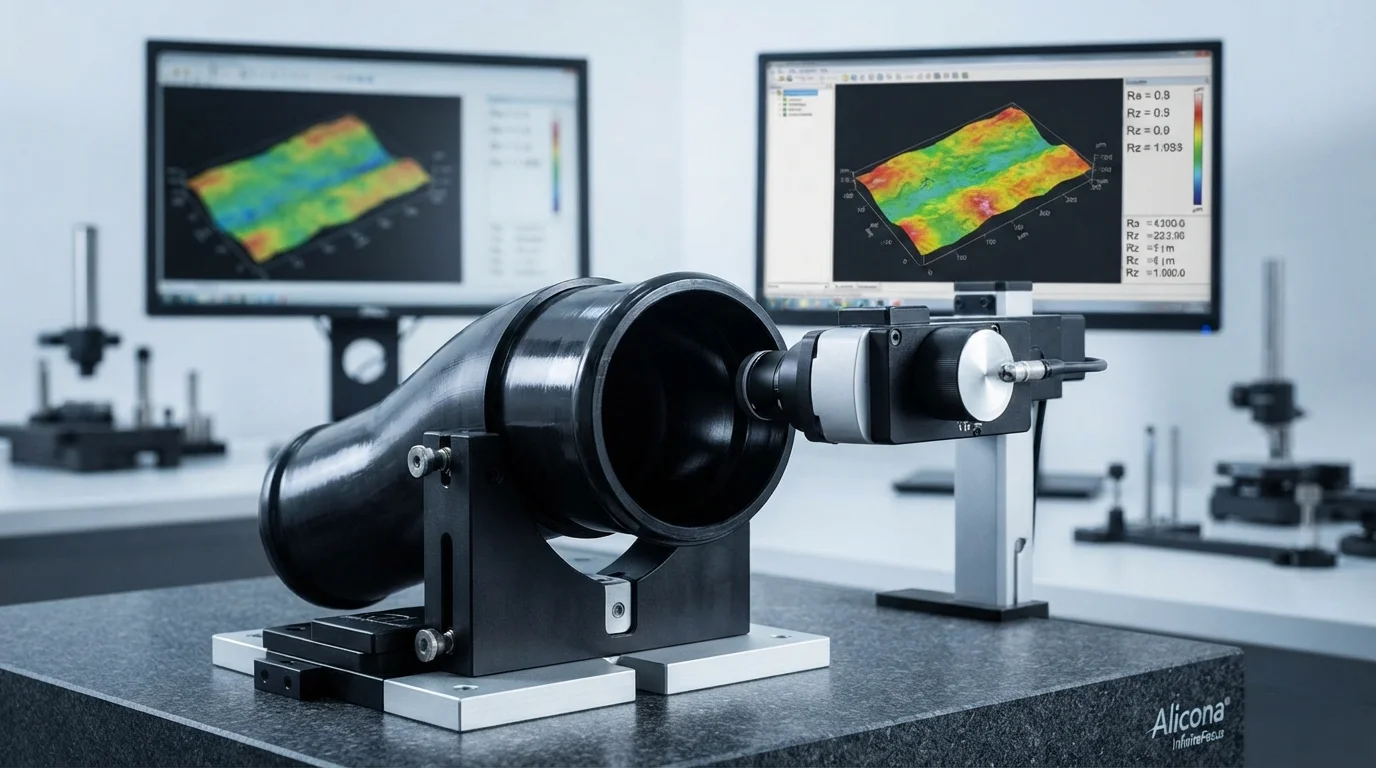
| Hedef WIT Polimer Sınıfı | Su Basıncı (bar) | İç Duvar Yüzey Pürüzlülüğü | Soğutma Süresi Azaltımı (%%) | Birincil WIT Kanal Parçası |
|---|---|---|---|---|
| PA66-GF30 (Zytel 70G33L) | 150 – 250 bar | Pürüzsüz (Ra < 1,6 μm) | % – % | Otomotiv radyatör boruları ve yağ boruları |
| PBT-GF30 (Valox 420) | 180 – 280 bar | Cam Gibi Pürüzsüz (Ra < 1,2 μm) | % – % | Motor soğutma sıvısı termostat yuvaları |
| Polipropilen (PP-HP500N) | 100 – 200 bar | Pürüzsüz (Ra < 2,0 μm) | 40% – 60% | Beyaz eşya sıvı hatları ve kapı kolları |
Sıkça Sorulan Sorular (SSS)
Su destekli enjeksiyon kalıplama neden gaz destekli kalıplamadan daha hızlıdır?
Suyun ısı kapasitesi ve ısıl iletkenliği, nitrojen gazınınkinden önemli ölçüde yüksektir. Soğuk suyun doğrudan içi boş çekirdeğe enjekte edilmesi, kalıp su kanalları dış yüzeyi soğuturken parça duvarının iç kısmından ısı çeker ve çevrim sürelerini 70%'ye kadar azaltır.
Su destekli kalıplama nasıl daha pürüzsüz iç boru duvarları üretir?
Su, eriyik reçineyi tekdüze hidrostatik basınçla kavite duvarlarına iten sıkıştırılamaz bir akışkandır. Tekdüze sıvı basıncı, gaz parmaklanmasını, köpürmeyi veya iç yüzey gözenekliliğini önleyerek yüksek hızlı akışkan akışına uygun, cam gibi pürüzsüz bir iç çap sağlar.
Kalıp açılmadan önce parça içindeki suya ne olur?
Kalıp açılmadan önce, yüksek basınçlı sıkıştırılmış hava, içerideki suyu tahliye valfleri aracılığıyla bir geri kazanım deposuna geri temizler. Hava ile temizleme, içi boş kanalı tamamen kurutarak parça çıkarma sırasında pres tablasına su dökülmesini önler.