
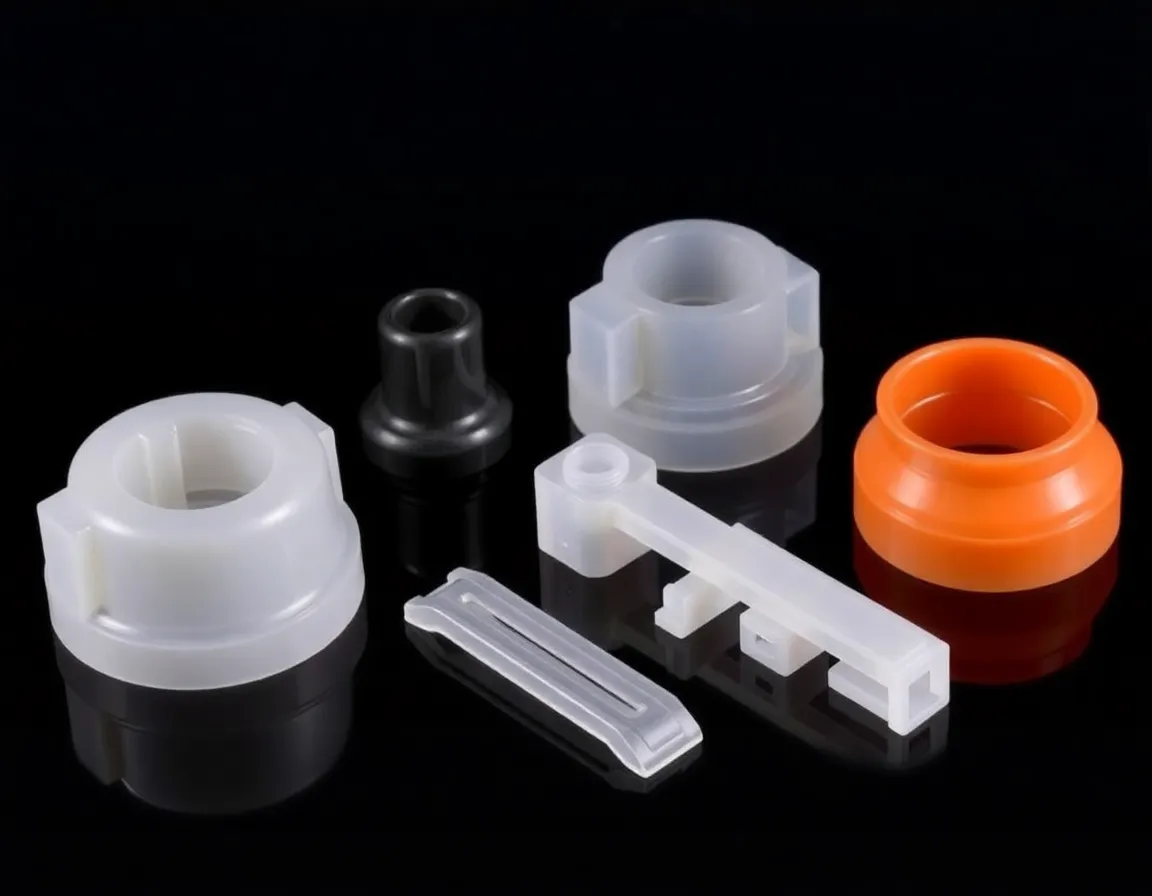
現代の製造業の世界では、許容される誤差の範囲が日々縮小しています。医療機器の微細な部品から複雑な自動車用コネクタに至るまで、毎回完璧に嵌合する部品への需要はかつてないほど高まっています。ここで登場するのが 厳密公差プラスチック成形 です。標準的な射出成形は多くの製品にとって十分ですが、厳密公差成形は時計製造に匹敵する精度を要求する専門分野です。.
しかし、標準的な成形作業と厳密公差を達成する成形とを分けるものは何でしょうか。それは優れた機械を持っていることだけではなく、技術、科学、そして厳格なプロセス管理の組み合わせです。本記事では、この困難な製造プロセスを極めるための5つの秘訣を探ります。.
厳密公差プラスチック成形とは何か?
秘密を掘り下げる前に、「タイト公差」とは何を意味するのかを定義することが不可欠です。プラスチック業界では、標準公差は多くの場合、次のような一般的なガイドラインによって規定されています。 SPI(米国プラスチック工業協会) の規格です。これらの標準公差では、数千分の1インチのばらつきが許容される場合があります。.
タイト公差プラスチック成形, とは、一方で、公称設計寸法にはるかに近い寸法を達成する製造プロセスを指します。「タイト」は部品のサイズに対して相対的なものですが、一般に±0.001インチ(0.025 mm)未満の公差を指し、一部のマイクロ成形用途では、公差は±0.0001インチもの精度に達することがあります。.
これらの寸法を達成するのは困難です。なぜなら、プラスチックは本質的に不安定だからです。冷却されると収縮し、水分を吸収し、圧力や熱に反応します。タイト公差を極めることは、プラスチックを動かす要因となる変数を極めることを意味します。.
秘訣1:製造容易性のための設計(DFM)と材料科学
成功への第一の秘訣は、金型が切削されたり機械が起動されたりするはるか前、設計の段階にあります。部品の設計自体が物理法則に逆らっている場合、その部品をタイト公差で成形することはできません。.
材料選定の決定的な役割
すべてのプラスチックが同じように作られているわけではありません。樹脂の選択は公差管理の基盤です。ポリカーボネート(PC)やアクリル(PMMA)などの非晶性ポリマーは、一般にポリプロピレン(PP)やナイロン(PA)などの半結晶性ポリマーよりも優れた寸法安定性を提供します。.
半結晶性材料は明確な融点を持ち、液体から固体へと転移する際に大きな体積収縮を起こします。この収縮は予測や制御が困難です。一方、非晶性材料は一定の温度範囲で軟化し、収縮は予測しにくいもののより均一です。さらに、ガラス繊維などの添加剤は収縮を低減できますが、異方性挙動(流れ方向と直交方向で収縮が異なる)をもたらし、公差の予測を複雑にします。.
肉厚の均一性
もう一つの重要な設計上の側面は肉厚です。肉厚のばらつきはタイト公差の敵です。部品に厚い部分と薄い部分がつながっている場合、厚い部分はよりゆっくり冷却されます。この冷却差は反り、内部応力、ひけを引き起こします。.
- 均一性: 部品全体を通して一貫した公称肉厚を維持します。.
- 移行部: 厚さを変更する必要がある場合は、急激な段差ではなく緩やかな移行部を使用してください。.
- リブとボス: リブとボスは、ひけや反りを防ぐために、主壁(通常は公称肉厚の50~60%)よりも薄く設計してください。.
秘密2:金型こそが機械である
厳しい公差の成形において、射出成形機は搬送手段と見なされることが多いですが、精密な計測器は金型そのものです。どれほど高度なプレス機であっても、粗悪に作られた金型では厳しい公差の部品を生産することは決してできません。.
工具鋼と構造
金型は、たわむことなく巨大な射出圧力に耐えられる十分な剛性を備えていなければなりません。金型プレートがたわむと、キャビティの寸法が変化し、部品の寸法が不安定になります。H13やS136などの高品質な工具鋼は、寿命と安定性のために不可欠です。.
ゲート設計と位置
ゲートは溶融プラスチックの入口です。その設計は、材料がキャビティ内へどのように流れ込み、どのように保圧されるかを決定します。厳しい公差のためには、ゲート位置が重要です。なぜなら、それがポリマー鎖の配向と収縮の方向を決定するからです。.
厳しい公差の成形における一般的な手法は、 多キャビティのバランス. 金型に複数のキャビティがある場合、ランナーシステムは、各キャビティがまったく同じタイミングと圧力で充填されるようにバランスが取られていなければなりません。1つのキャビティがより早く充填されると、保圧の仕方が異なり、キャビティ間で寸法差が生じます。.
冷却チャネルの設計
冷却は単にサイクルタイムの問題ではなく、寸法管理の問題です。不均一な冷却は反りの主な原因です。金型には、部品の輪郭に沿ったコンフォーマル冷却チャネルを備える必要があります。これにより、部品が均一に冷却され、射出後に部品をねじれさせたり反らせたりする内部応力が最小限に抑えられます。.
秘密3:プロセス最適化と科学的成形
優れた設計と精密な金型ができたら、堅牢なプロセスを確立しなければなりません。「科学的成形」はこれを実現するための方法論です。それは、成形の「芸術」(見た目が良くなるまで調整を繰り返すこと)から、データ駆動型の科学へと移行するものです。.
デカップリング成形プロセス
厳しい公差を達成するために、成形業者はしばしば「デカップリング成形」プロセスを使用します。これは射出段階を2つの異なるステップに分離します:
- 速度制御充填: スクリューが設定速度で前進し、金型を約95〜98%まで充填します。.
- 圧力制御保圧: 機械が圧力制御に切り替わり、残りの体積を充填して収縮を補償します。.
これらの段階を分離することで、成形業者は毎回一貫して部品が充填されることを保証できます。速度から圧力への切り替え点が最も重要な変数です。これが変動すると、部品の寸法も変動します。.
ゲートシール調査
プラスチックはゲートが凍結するまで金型内に流れ続けます。保圧時間が短すぎると、部品は保圧不足となり寸法が小さくなります。長すぎると、過保圧となって寸法が大きくなったり、応力が生じたりする可能性があります。ゲートが凍結するのに必要な正確な時間を決定するために、 ゲートシール調査 が実施されます。この時点を超えて保圧を保持しても無意味であり、部品に応力を加えるだけです。.
溶融温度と粘度
プラスチックの粘度は、金型への充填のしやすさに影響します。溶融温度は非常に狭い範囲内で制御する必要があります。温度が変動すると粘度が変化し、金型を充填するのに必要な圧力も変化します。これは部品の最終寸法に直接影響します。充填終了時に 溶融圧力センサー を使用することで、これをリアルタイムで監視できます。.
秘訣4:温度制御と冷却ダイナミクス
金型設計のセクションで冷却について触れましたが、温度のプロセス制御は厳しい公差成形における秘密兵器です。プラスチックは加熱されると膨張し、冷却されると収縮します。部品が離型される際の温度が、室温に達した後の最終寸法を決定します。.
安定した金型温度
金型温度調節器は、設定温度を±1°F以内に維持できる能力が必要です。金型温度が変動すると、プラスチックの収縮率も変動します。例えば、高温の金型は一般的に収縮の大きい部品を生産します(冷却が遅く、ポリマー鎖が緩和する時間があるため)。一方、低温の金型は収縮の小さい部品を生産します。.
離型後の収縮
一部の材料、特にナイロンやPBTのような半結晶性プラスチックは、金型から取り出された後も収縮を続けます。これは離型後収縮として知られています。これらの材料で厳しい公差をマスターするには、部品をアニーリングまたはコンディショニングする必要がある場合があります。アニーリングは、部品を特定の温度まで加熱し、ゆっくりと冷却することで内部応力を緩和し、寸法を安定させます。.
水分管理
吸湿性材料(ABSやポリカーボネートのように空気中の水分を吸収する材料)は、成形前に適切に乾燥させる必要があります。樹脂に水分が含まれていると、成形プロセス中に加水分解を起こし、ポリマー鎖を分解する可能性があります。これにより機械的特性が低下し、収縮率が変化するため、厳しい公差を維持することが不可能になります。.
秘訣5:計測と品質保証
測定できないものは管理できません。厳しい公差のプラスチック成形をマスターするための最後の秘訣は、厳格な計測および品質保証システムの導入です。目視検査だけでは不十分であり、確固たるデータが必要です。.
工程内モニタリング
現代の射出成形機には、キャビティ圧力を監視するセンサーを装備することができます。キャビティ圧力は部品品質の最も信頼できる指標です。金型内部の圧力曲線を監視することで、粘度や金型温度の変動を検出し、ショートショットやバリをリアルタイムでチェックすることができます。.
適切な測定ツール
厳しい公差を検証するには、公差自体よりも高精度な測定ツールが必要です。標準的なノギスは、±0.002インチ未満の公差にはしばしば不十分です。.
- 三次元測定機(CMM): これらは3D寸法解析のゴールドスタンダードです。.
- 光学式コンパレータ: 部品に触れることなく、小さく複雑な2Dプロファイルを測定するのに最適です。.
- レーザーマイクロメータ: 直径や幅を高速かつ非接触で測定するために使用されます。.
環境管理
プラスチックは環境の影響を受けやすい材料です。成形直後に測定した部品は、24時間後に測定した同じ部品よりも大きくなります(冷却と吸湿によるものです)。したがって、品質管理の測定は、部品が平衡状態に達した後に、空調管理された部屋で行う必要があります。.
さらに、測定室自体も温度管理する必要があります。検査室の温度が10°F変動するだけで、プラスチック部品が膨張または収縮し、厳しい公差の検査に不合格となる可能性があります。.
結論
厳しい公差のプラスチック成形を極めることは、総合的な取り組みです。部品設計、金型工学、科学的な成形プロセス、そして細心の品質管理の融合が必要です。既製品として購入できるプロセスではなく、開発し、洗練させていく必要があります。.
以下に注力することで: 設計段階での製造性, 、投資すること: 精密金型, 、活用すること: 科学的成形技術, 、厳格に管理すること: 温度と冷却, 、そして依拠すること: 堅牢な計測, 、メーカーは最も厳しい仕様を満たす部品を製造する能力を引き出すことができます。医療、航空宇宙、エレクトロニクスなどの業界が設計の小型化と複雑化を進め続ける中、これら5つの秘訣の習得が成功と失敗を分ける決定的な要因となるでしょう。.