
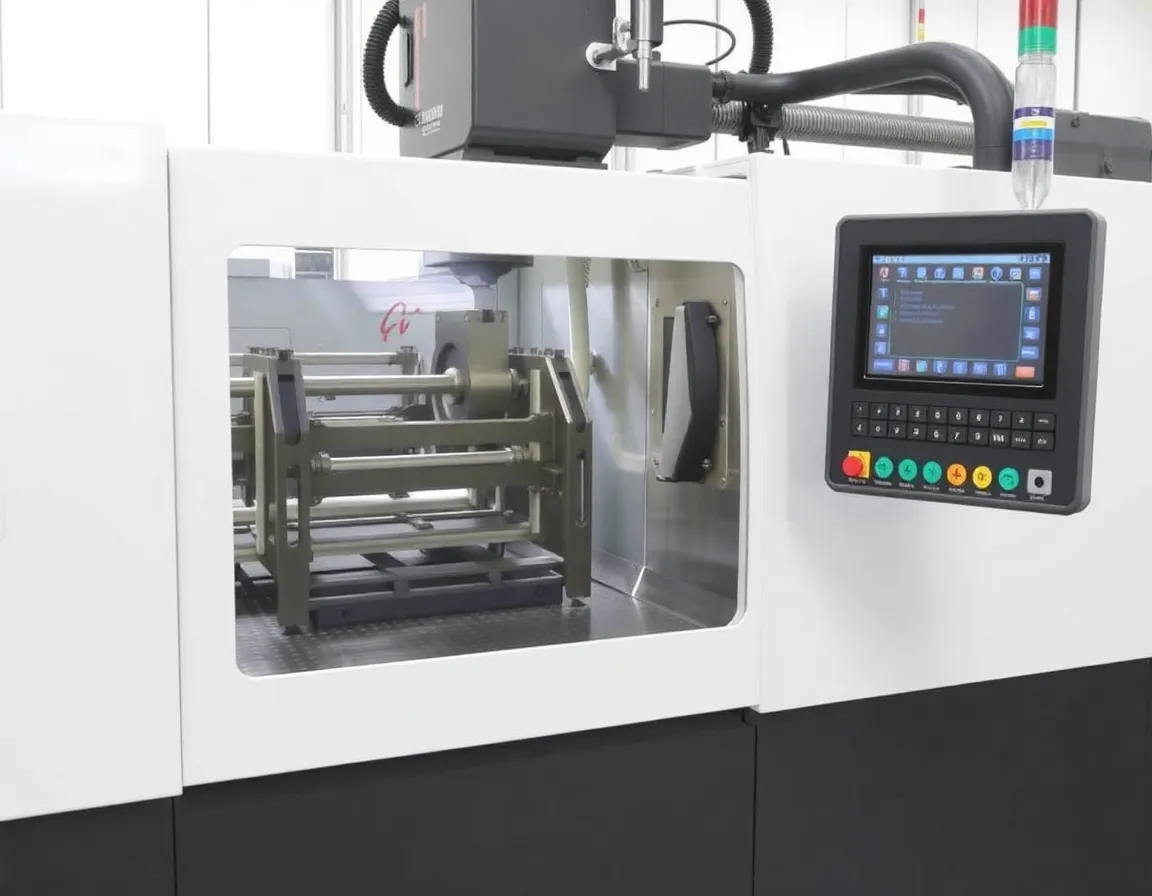
高精度射出成形とは何か?
高精度射出成形は、しばしばマイクロメートル単位で測定される極めて厳しい寸法公差を持つプラスチック部品を生産するために設計された特殊な製造プロセスです。通常±0.005インチ(0.127 mm)以上の公差を実現する標準的な射出成形とは異なり、高精度射出成形は材料や部品の形状に応じて±0.001インチ(0.025 mm)あるいはそれ以上の公差を安定して維持することができます。.
このレベルの精度は、数千分の1インチの差が機能する医療機器と失敗したインプラントの違い、あるいは信頼性の高い自動車コネクタと安全上の危険の違いを意味する業界にとって極めて重要です。高精度射出成形は、高度な金型、精密機械、厳格なプロセス管理、特殊材料を組み合わせることで、標準的な成形では到底達成できない結果を実現します。.
この究極ガイドでは、高精度射出成形の仕組み、それがもたらす利点、それを活用する業界、そして成功を確実にするベストプラクティスについて探求します。.
高精度射出成形の仕組み
射出成形で厳しい公差を達成することは、単一の要因によるものではなく、すべての変数が最適化された注意深く制御されたシステムの結果です。そのプロセスは最初のショットが成形されるはるか前から始まり、すべての生産サイクルを通じて続きます。.
精密金型と金型設計
金型は高精度射出成形の基盤です。精密金型は、キャビティとコアの寸法をミクロン単位で達成するために、CNC加工、放電加工(EDM)、ワイヤEDMを用いて高級工具鋼から加工されなければなりません。金型設計は、ポリマーによって異なり0.2%から2.5%の範囲に及ぶ材料収縮を考慮に入れなければなりません。エンジニアはMoldflowなどの高度なシミュレーションソフトウェアを使用して、金型を切削する前に収縮、反り、流動挙動を予測します。.
厳しい公差のための主要な金型に関する考慮事項には以下が含まれます:
- バランスの取れたランナーシステム すべてのキャビティにわたって均等な充填圧力を確保するため
- 精密冷却チャネル 均一な除熱のために部品表面の近くに配置
- 硬化工具鋼インサート 数百万サイクルにわたる摩耗に耐えるため
- 厳密なシャットオフとインターロック バリと寸法ドリフトを防ぐため
機械とプロセス制御
高精度射出成形には、油圧式ではなく電動射出成形機が必要です。電動プレスは、ショット位置において±0.01 mmの再現性、より速い応答時間、および優れたエネルギー効率を提供します。機械は、射出速度、圧力、保圧時間、冷却時間をリアルタイムで監視および調整する閉ループプロセス制御を備えていなければなりません。.
公差に直接影響するプロセスパラメータには以下が含まれます:
- 射出速度と圧力 – 充填のばらつきが収縮の変動を引き起こす
- 溶融温度 – 変動が粘度と流動挙動を変化させる
- 金型温度 – 金型温度の不均一が反りと異方収縮を引き起こす
- 保圧力と保圧時間 – 最終部品の密度と寸法を決定する
- 冷却時間 – 冷却不足が離型後の収縮と寸法不安定性を引き起こす
材料選定
すべてのプラスチックが高精度射出成形に適しているわけではありません。ポリカーボネート(PC)、ポリサルフォン(PSU)、ポリエーテルイミド(PEI)などの非晶性ポリマーは、一般にポリプロピレンやナイロンなどの半結晶性材料よりも収縮率が低く、予測しやすい傾向があります。ただし、半結晶性材料も、その収縮挙動が十分に特性評価され、それに応じて金型が設計されていれば使用できます。.
精度に影響する材料要因には以下が含まれます:
- 収縮率と異方性 – 流動方向に平行および垂直な方向での収縮の差
- 吸湿性 – 吸湿性材料は成形後に膨張する可能性があります
- 熱膨張係数 – 温度範囲全体にわたる寸法安定性に影響します
- 充填材含有量 – ガラス繊維や炭素繊維は収縮を低減しますが、金型の摩耗を増加させます
高精度射出成形の利点
高精度射出成形への投資は、単なる寸法適合を超えた数々の利点をもたらします。.
一貫した部品品質と互換性
部品が厳しい公差で成形されると、機能的に互換性を持ちます。これは、異なる生産ロットの部品を調整なしで組み合わせる必要がある組立作業にとって不可欠です。例えば医療機器では、シリンジのプランジャーが別のサイクルで成形されたバレルに対して完全に密閉する必要があります。高精度成形はこれを可能にします。.
組立コストとスクラップ率の低減
緩い公差は、しばしば手作業による修正、選別、または組立不良につながります。高精度成形は、初回で仕様を満たす部品を生産することで、こうした隠れたコストを排除します。スクラップ率は、標準成形での5~10%から、高精度プロセスでは1%未満まで低下させることができます。.
性能と信頼性の向上
航空宇宙コネクタ、自動車燃料インジェクター、手術器具などの重要な用途では、厳しい公差が性能に直接影響します。±0.001インチの公差を持つ歯車は、±0.005インチのものよりも滑らかに噛み合い、騒音が少なく、長持ちします。高精度成形は、物理的な部品が設計意図と一致することを保証します。.
微細化のための設計自由度
製品が小型化するにつれて—ウェアラブル医療センサー、マイクロ流体チップ、小型光学部品などを考えてみてください—微細な形状を高精度で成形する能力が不可欠になります。高精度射出成形は、寸法の完全性を犠牲にすることなく、0.1 mmもの小さな形状や0.2 mmまでの薄肉厚を実現します。.
高精度射出成形の用途
いくつかの産業では、ミッションクリティカルな部品のために高精度射出成形に依存しています。.
医療・医薬品
医療機器は最高レベルの精度と清浄度を要求します。用途には以下が含まれます:
- インスリンペン部品および自動注射器部品
- ラボオンチップ診断用のマイクロ流体デバイス
- カテーテルコネクタおよびルアー継手
- 整形外科インプラントトライアルおよび手術ガイド
- シール一体型の薬剤送達デバイスハウジング
自動車および輸送
現代の車両は安全性、効率性、快適性のために精密プラスチック部品に依存しています。例には以下が含まれます:
- 燃料インジェクタボディおよびスロットルボディ部品
- トランスミッションセンサーおよびソレノイドハウジング
- LEDヘッドライト光学系およびライトガイド
- EVバッテリーセルホルダーおよびバスバー絶縁体
- ADASセンサーブラケットおよびカメラハウジング
エレクトロニクスと通信
民生用電子機器およびネットワークインフラには、小型化された高精度のプラスチック部品が求められます:
- スマートフォンのカメラレンズホルダーおよびアクチュエータ部品
- 光ファイバコネクタおよびフェルール
- 基板対基板コネクタのハウジング
- マイクロスイッチおよび精密ギア
- アンテナモジュールおよびRFシールド
航空宇宙および防衛
航空宇宙分野の用途では、軽量で高強度、かつ寸法的に安定した部品が求められます。高精度射出成形は以下に用いられます:
- キャビン内装のファスナーおよびトリムクリップ
- 電気コネクタのバックシェル
- ドローンの構造部品
- 光学照準器のハウジングおよびマウント
厳しい公差を達成するためのベストプラクティス
高精度射出成形の成功には、設計、金型、加工、品質管理の各段階における規律が不可欠です。以下のベストプラクティスが重要です。.
製造性設計(DFM)
部品設計者と成形業者の早期の協働が極めて重要です。DFMレビューでは以下に対応すべきです:
- 均一な肉厚 差別収縮や反りを防ぐため
- 適切な抜き勾配 (最低1~2度)を設けて円滑な離型を実現
- リブとボスの設計 厚肉部やひけ跡を避ける
- ゲート位置と種類 流動と保圧を制御するため
- 公差スタックアップ解析 重要寸法が達成可能であることを確保するため
科学的射出成形
科学的成形は試行錯誤をデータ駆動型のプロセス開発に置き換えます。このアプローチには以下が含まれます:
- 各種せん断速度における材料の粘度特性の評価
- 実験計画法(DOE)を実施して重要なプロセスパラメータを特定
- 寸法が小さな変動にもかかわらず安定する加工ウィンドウの確立
- キャビティ圧力センサーを使用して金型内部の実際の充填・保圧状態を監視
金型内センサーとリアルタイム監視
高精度成形は、金型キャビティ内で直接圧力と温度を測定するセンサーから恩恵を受けます。これらのセンサーはリアルタイムのフィードバックを提供し、ショットごとにプロセスパラメータを自動調整するために使用できます。このレベルの制御によりばらつきが低減され、すべての部品が公差要件を満たすことが保証されます。.
環境管理
生産エリアの温度と湿度の変動は、材料の挙動や部品の寸法に影響を与える可能性があります。高精度成形施設では、しばしば以下を備えた管理環境を維持しています:
- ±1°C以内の温度安定性
- 吸湿性樹脂の水分吸収を防ぐための湿度管理
- 医療用および光学部品向けのクリーンルーム条件(ISOクラス7以上)
- 敏感な測定機器のための振動絶縁
計測と品質保証
測定しないものは制御できません。高精度射出成形には堅牢な計測戦略が必要です:
- 三次元測定機(CMM) 精密な3D寸法分析用
- 光学コンパレータおよびビジョンシステム 小さな特徴の高速検査用
- レーザースキャン 複雑な自由曲面用
- 統計的工程管理(SPC) 部品が公差外になる前に傾向を監視しドリフトを検出するため
- 初品検査(FAI) および規制産業向けのPPAP文書
継続的なメンテナンスと金型の手入れ
金型は時間とともに摩耗し、わずかな摩耗でも寸法のずれを引き起こす可能性があります。予防保全プログラムには以下を含めるべきです:
- ベントと冷却チャネルの定期的な清掃
- ゲート、ランナー、エジェクタピンの点検
- 部品品質に影響を与える前の摩耗したインサートの交換
- メンテナンス後の金型の定期的な再認定
結論
高精度射出成形は単一の技術ではなく、精密な金型、高度な機械制御、慎重な材料選定、厳格な品質管理を組み合わせた包括的な分野です。これにより、製造業者は医療機器から航空宇宙に至る産業に貢献しながら、最も厳しい寸法要件を満たすプラスチック部品を生産することができます。.
製品がより小型化、複雑化、高要求化するにつれて、高精度射出成形の重要性はますます高まるばかりです。本ガイドで概説するベストプラクティス—DFM、科学的成形、金型内センシング、環境制御、堅牢な計測—に従うことで、製造業者は厳しい公差を一貫してかつコスト効率よく達成できます。新しい医療機器を開発する場合でも、自動車部品を最適化する場合でも、高精度射出成形への投資は、品質、信頼性、顧客満足度において利益をもたらす戦略的な決定です。.