
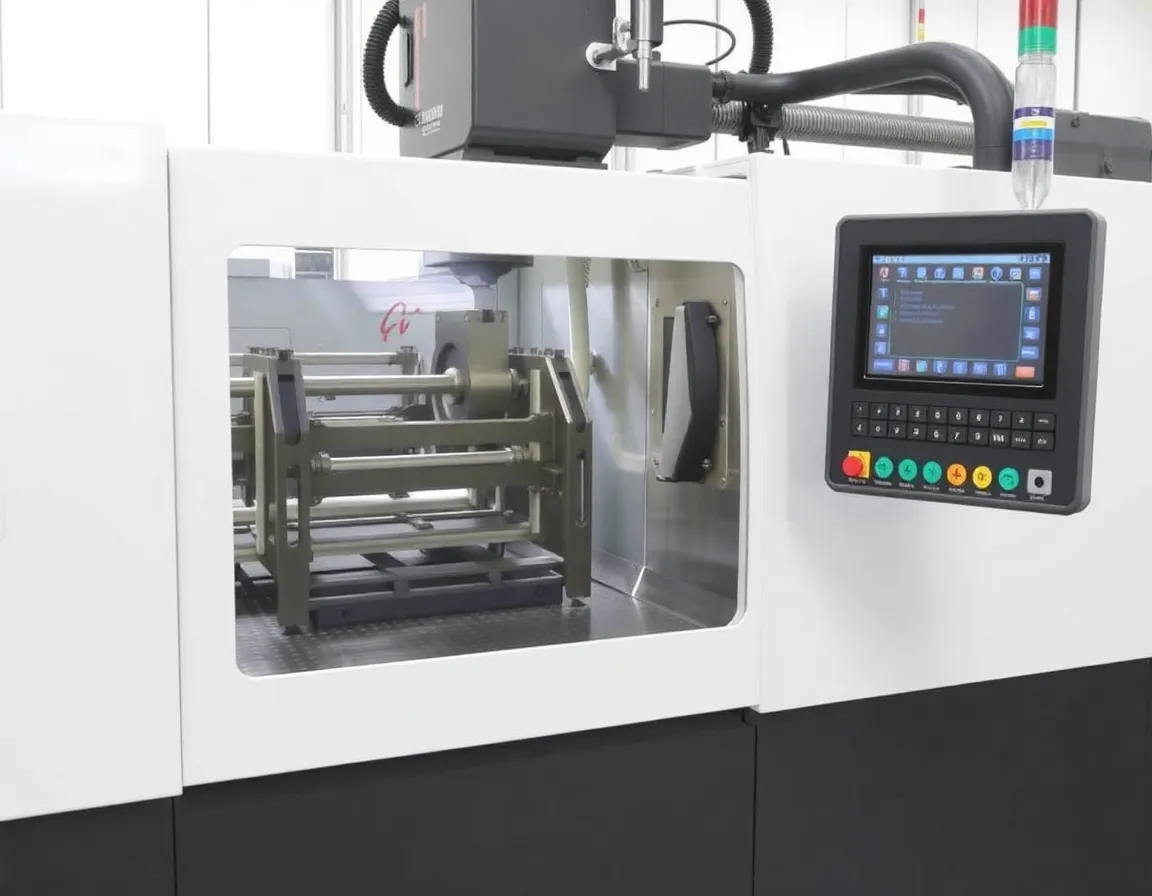
Yüksek Hassasiyetli Enjeksiyon Kalıplama Nedir?
Yüksek hassasiyetli enjeksiyon kalıplama, genellikle mikrometre cinsinden ölçülen son derece sıkı boyutsal toleranslarla plastik bileşenler üretmek için tasarlanmış özel bir üretim sürecidir. Tipik olarak ±0,005 inç (0,127 mm) veya daha gevşek toleranslar elde eden standart enjeksiyon kalıplamanın aksine, yüksek hassasiyetli enjeksiyon kalıplama, malzemeye ve parça geometrisine bağlı olarak ±0,001 inç (0,025 mm) veya daha da sıkı toleransları tutarlı bir şekilde koruyabilir.
Bu hassasiyet düzeyi, birkaç binde bir inçin işleyen bir tıbbi cihaz ile başarısız bir implant arasındaki veya güvenilir bir otomotiv konektörü ile bir güvenlik tehlikesi arasındaki farkı yaratabileceği sektörler için kritik önem taşır. Yüksek hassasiyetli enjeksiyon kalıplama, standart kalıplamanın asla eşleşemeyeceği sonuçlara ulaşmak için gelişmiş takım tezgahlarını, hassas makineleri, titiz süreç kontrolünü ve özel malzemeleri bir araya getirir.
Bu nihai kılavuzda, yüksek hassasiyetli enjeksiyon kalıplamanın nasıl çalıştığını, sunduğu avantajları, ona dayanan sektörleri ve başarıyı garantileyen en iyi uygulamaları inceleyeceğiz.
Yüksek Hassasiyetli Enjeksiyon Kalıplama Nasıl Çalışır
Enjeksiyon kalıplamada dar toleranslara ulaşmak tek bir faktöre bağlı değildir—her değişkenin optimize edildiği dikkatle kontrol edilen bir sistemin sonucudur. Süreç, ilk parça kalıplanmadan çok önce başlar ve her üretim döngüsü boyunca devam eder.
Hassas Takım ve Kalıp Tasarımı
Kalıp, yüksek doğruluklu enjeksiyon kalıplamanın temelidir. Hassas bir kalıp, CNC işleme, elektrik deşarj işleme (EDM) ve tel EDM kullanılarak yüksek kaliteli takım çeliklerinden işlenmeli ve kavite ile çekirdek ölçüleri mikron düzeyinde elde edilmelidir. Kalıp tasarımı, polimere göre değişen ve %0,2% ile %2,5% arasında olabilen malzeme çekmesini hesaba katmalıdır. Mühendisler, kalıp kesilmeden önce çekme, çarpılma ve akış davranışını tahmin etmek için Moldflow gibi gelişmiş simülasyon yazılımları kullanır.
Dar toleranslar için temel takım hususları şunları içerir:
- Tüm gözleri aynı anda dolduran tüm kavitelerde eşit dolum basıncı sağlamak için
- Hassas soğutma kanalları düzgün ısı uzaklaştırma için parça yüzeyine yakın yerleştirilmiş
- Sertleştirilmiş takım çeliği gömlekler milyonlarca çevrim boyunca aşınmaya direnmek için
- Sıkı kapatmalar ve kilitlemeler çapak ve boyutsal kaymayı önlemek için
Makine ve Süreç Kontrolü
Yüksek doğruluklu enjeksiyon kalıplama, hidrolik olanlar yerine elektrikli enjeksiyon kalıplama makineleri gerektirir. Elektrikli presler, enjeksiyon konumunda ±0,01 mm tekrarlanabilirlik, daha hızlı tepki süreleri ve daha iyi enerji verimliliği sunar. Makine, enjeksiyon hızını, basıncını, tutma süresini ve soğutma süresini gerçek zamanlı olarak izleyen ve ayarlayan kapalı döngü süreç kontrolü ile donatılmalıdır.
Toleransları doğrudan etkileyen süreç parametreleri şunları içerir:
- Enjeksiyon hızı ve basıncı – tutarsız dolum değişken çekmeye yol açar
- Eritme sıcaklığı – dalgalanmalar viskoziteyi ve akış davranışını değiştirir
- Kalıp sıcaklığı – düzensiz kalıp sıcaklığı çarpılmaya ve farklı çekmelere neden olur
- Paketleme basıncı ve süresi – nihai parça yoğunluğunu ve boyutlarını belirler
- Soğutma süresi – yetersiz soğutma kalıp sonrası çekmeye ve boyutsal kararsızlığa neden olur
Malzeme Seçimi
Tüm plastikler yüksek hassasiyetli enjeksiyon kalıplamaya uygun değildir. Polikarbonat (PC), polisülfon (PSU) ve polieterimid (PEI) gibi amorf polimerler, genellikle polipropilen veya naylon gibi yarı kristalin malzemelere kıyasla daha düşük ve daha öngörülebilir çekme sergiler. Bununla birlikte, çekme davranışları iyi karakterize edildiğinde ve kalıp buna göre tasarlandığında yarı kristalin malzemeler de kullanılabilir.
Hassasiyeti etkileyen malzeme faktörleri şunları içerir:
- Çekme oranı ve anizotropi – akışa paralel ve dik yönlerdeki çekme farklılıkları
- Nem emilimi – higroskopik malzemeler kalıplama sonrası şişebilir
- Termal genleşme katsayısı – sıcaklık aralıkları boyunca boyutsal kararlılığı etkiler
- Dolgu içeriği – cam veya karbon elyafı çekmeyi azaltır ancak takım üzerindeki aşınmayı artırır
Yüksek Hassasiyetli Enjeksiyon Kalıplamanın Avantajları
Yüksek hassasiyetli enjeksiyon kalıplamaya yatırım yapmak, salt boyutsal uyumun ötesine geçen çeşitli avantajlar sunar.
Tutarlı Parça Kalitesi ve Değiştirilebilirlik
Parçalar dar toleranslarda kalıplandığında işlevsel olarak birbirinin yerine kullanılabilir. Bu, farklı üretim partilerinden gelen bileşenlerin ayar yapılmadan birbirine uyması gereken montaj işlemleri için gereklidir. Örneğin tıbbi cihazlarda, bir enjektör pistonu ayrı bir çevrimde kalıplanmış bir gövdeye kusursuz şekilde sızdırmazlık sağlamalıdır. Yüksek hassasiyetli kalıplama bunu mümkün kılar.
Azaltılmış Montaj Maliyetleri ve Hurda Oranları
Gevşek toleranslar genellikle manuel yeniden işleme, ayıklama veya montaj hatalarına yol açar. Yüksek hassasiyetli kalıplama, ilk denemede spesifikasyonu karşılayan parçalar üreterek bu gizli maliyetleri ortadan kaldırır. Hurda oranları standart kalıplamada %5–10 iken yüksek hassasiyetli süreçlerde %1'in altına düşebilir.
Geliştirilmiş Performans ve Güvenilirlik
Havacılık konektörleri, otomotiv yakıt enjektörleri ve cerrahi aletler gibi kritik uygulamalarda dar toleranslar performansı doğrudan etkiler. ±0,001 inç toleranslı bir dişli, ±0,005 inç toleranslı olana göre daha düzgün geçirir, daha az gürültü üretir ve daha uzun ömürlüdür. Yüksek hassasiyetli kalıplama, fiziksel parçanın tasarım amacıyla eşleşmesini sağlar.
Minikleştirme için Tasarım Serbestliği
Ürünler küçüldükçe—giyilebilir tıbbi sensörleri, mikroakışkan çipleri ve minyatür optik bileşenleri düşünün—küçük özellikleri yüksek hassasiyetle kalıplama yeteneği temel hale gelir. Yüksek hassasiyetli enjeksiyon kalıplama, boyutsal bütünlükten ödün vermeden 0,1 mm kadar küçük özellikleri ve 0,2 mm'ye kadar inen cidar kalınlıklarını mümkün kılar.
Yüksek Hassasiyetli Enjeksiyon Kalıplamanın Uygulamaları
Birçok sektör, kritik öneme sahip bileşenler için yüksek hassasiyetli enjeksiyon kalıplamaya bağımlıdır.
Medikal ve Farmasötik
Tıbbi cihazlar, en yüksek düzeyde hassasiyet ve temizlik gerektirir. Uygulamalar şunları içerir:
- İnsülin kalemi bileşenleri ve oto-enjektör parçaları
- Çip üzerinde laboratuvar teşhisi için mikroakışkan cihazlar
- Kateter konektörleri ve luer bağlantı parçaları
- Ortopedik implant denemeleri ve cerrahi kılavuzlar
- Entegre contalı ilaç dağıtım cihazı muhafazaları
Otomotiv ve Ulaşım
Modern araçlar, güvenlik, verimlilik ve konfor için hassas plastik bileşenlere dayanır. Örnekler şunları içerir:
- Yakıt enjektörü gövdeleri ve gaz kelebeği gövdesi bileşenleri
- Şanzıman sensörleri ve solenoid muhafazaları
- LED far optikleri ve ışık kılavuzları
- EV batarya hücresi tutucuları ve busbar yalıtkanları
- ADAS sensör braketleri ve kamera muhafazaları
Elektronik ve Telekomünikasyon
Tüketici elektroniği ve ağ altyapısı, minyatürleştirilmiş, yüksek hassasiyetli plastik parçalar gerektirir:
- Akıllı telefon kamera lens tutucuları ve aktüatör bileşenleri
- Fiber optik konektörler ve ferruleler
- Karttan karta konektör yuvaları
- Mikro anahtarlar ve hassas dişliler
- Anten modülleri ve RF kalkanları
Havacılık ve Savunma
Havacılık uygulamaları hafif, yüksek mukavemetli ve boyutsal olarak kararlı bileşenler gerektirir. Yüksek hassasiyetli enjeksiyon kalıplama şunlar için kullanılır:
- Kabin içi bağlantı elemanları ve kaplama klipsleri
- Elektrik konektörü arka kabukları
- Drone yapısal bileşenleri
- Optik nişangah yuvaları ve montajları
Sıkı Toleranslara Ulaşmak İçin En İyi Uygulamalar
Yüksek hassasiyetli enjeksiyon kalıplamada başarı, tasarım, kalıplama, işleme ve kalite kontrol alanlarında disiplin gerektirir. Aşağıdaki en iyi uygulamalar esastır.
Üretilebilirlik İçin Tasarım (DFM)
Parça tasarımcıları ile kalıpçılar arasındaki erken işbirliği kritik önem taşır. DFM incelemeleri şunları ele almalıdır:
- Düzgün cilt kalınlığı diferansiyel çekme ve çarpılmayı önlemek için
- Uygun çıkış açıları temiz çıkış için (minimum 1–2 derece)
- Kaburga ve boss tasarımı kalın kesitlerden ve çekinti izlerinden kaçınan
- Yolluk konumu ve tipi akış ve dolgu basıncını kontrol etmek için
- Tolerans yığın analizi kritik boyutların elde edilebilir olduğundan emin olmak için
Bilimsel Enjeksiyon Kalıplama
Bilimsel kalıplama, deneme-yanılmayı veri odaklı süreç geliştirme ile değiştirir. Yaklaşım şunları içerir:
- Malzemenin çeşitli kayma hızlarındaki viskozitesinin karakterize edilmesi
- Kritik süreç parametrelerini belirlemek için bir Deney Tasarımı (DOE) yürütülmesi
- Küçük dalgalanmalara rağmen boyutların kararlı kaldığı bir işleme penceresinin oluşturulması
- Kalıp içindeki gerçek dolum ve paketleme koşullarını izlemek için kavite basınç sensörlerinin kullanılması
Kalıp İçi Sensörler ve Gerçek Zamanlı İzleme
Yüksek hassasiyetli kalıplama, basınç ve sıcaklığı doğrudan kalıp kavitesinde ölçen sensörlerden fayda görür. Bu sensörler, proses parametrelerini atıştan atışa otomatik olarak ayarlamak için kullanılabilecek gerçek zamanlı geri bildirim sağlar. Bu düzeyde kontrol, varyasyonu azaltır ve her parçanın tolerans gereksinimlerini karşılamasını sağlar.
Çevresel Kontrol
Üretim alanındaki sıcaklık ve nem dalgalanmaları malzeme davranışını ve parça boyutlarını etkileyebilir. Yüksek hassasiyetli kalıplama tesisleri genellikle aşağıdakilerle kontrol edilen ortamlar sürdürür:
- ±1°C içinde sıcaklık kararlılığı
- Higroskopik reçinelerde nem emilimini önlemek için nem kontrolü
- Medikal ve optik parçalar için temiz oda koşulları (ISO Sınıf 7 veya daha iyi)
- Hassas ölçüm ekipmanları için titreşim izolasyonu
Metroloji ve Kalite Güvencesi
Ölçmediğiniz şeyi kontrol edemezsiniz. Yüksek hassasiyetli enjeksiyon kalıplama, sağlam bir metroloji stratejisi gerektirir:
- Koordinat Ölçüm Makineleri (CMM) hassas 3D boyutsal analiz için
- Optik karşılaştırıcılar ve görüntüleme sistemleri küçük özelliklerin yüksek hızlı denetimi için
- Lazer tarama karmaşık serbest formlu yüzeyler için
- İstatistiksel Süreç Kontrolü (SPC) eğilimleri izlemek ve parçalar tolerans dışına çıkmadan önce sapmayı tespit etmek için
- İlk Numune Muayenesi (FAI) ve düzenlemeye tabi sektörler için PPAP dokümantasyonu
Sürekli Bakım ve Kalıp Bakımı
Kalıplar zamanla aşınır ve küçük aşınmalar bile ölçülerin sapmasına neden olabilir. Önleyici bakım programı şunları içermelidir:
- Havalandırma kanallarının ve soğutma kanallarının düzenli temizliği
- Girişlerin, yollukların ve itici pimlerin denetimi
- Parça kalitesini etkilemeden önce aşınmış insertlerin değiştirilmesi
- Bakım sonrası kalıbın periyodik olarak yeniden kalifiye edilmesi
Sonuç
Yüksek hassasiyetli enjeksiyon kalıplama tek bir teknik değil, hassas kalıpçılık, gelişmiş makine kontrolü, dikkatli malzeme seçimi ve titiz kalite yönetimini birleştiren kapsamlı bir disiplindir. Üreticilerin tıbbi cihazlardan havacılığa kadar çeşitli sektörlere hizmet vererek en zorlu boyutsal gereksinimleri karşılayan plastik bileşenler üretmesini sağlar.
Ürünler küçüldükçe, daha karmaşık ve daha zorlu hale geldikçe, yüksek hassasiyetli enjeksiyon kalıplamanın önemi daha da artacaktır. Bu kılavuzda özetlenen en iyi uygulamaları—DFM, bilimsel kalıplama, kalıp içi algılama, çevresel kontrol ve sağlam metroloji—izleyerek üreticiler dar toleransları tutarlı ve maliyet etkin bir şekilde elde edebilir. İster yeni bir tıbbi cihaz geliştiriyor olun ister bir otomotiv bileşenini optimize ediyor olun, yüksek hassasiyetli enjeksiyon kalıplamaya yatırım yapmak kalite, güvenilirlik ve müşteri memnuniyeti açısından getiri sağlayan stratejik bir karardır.