
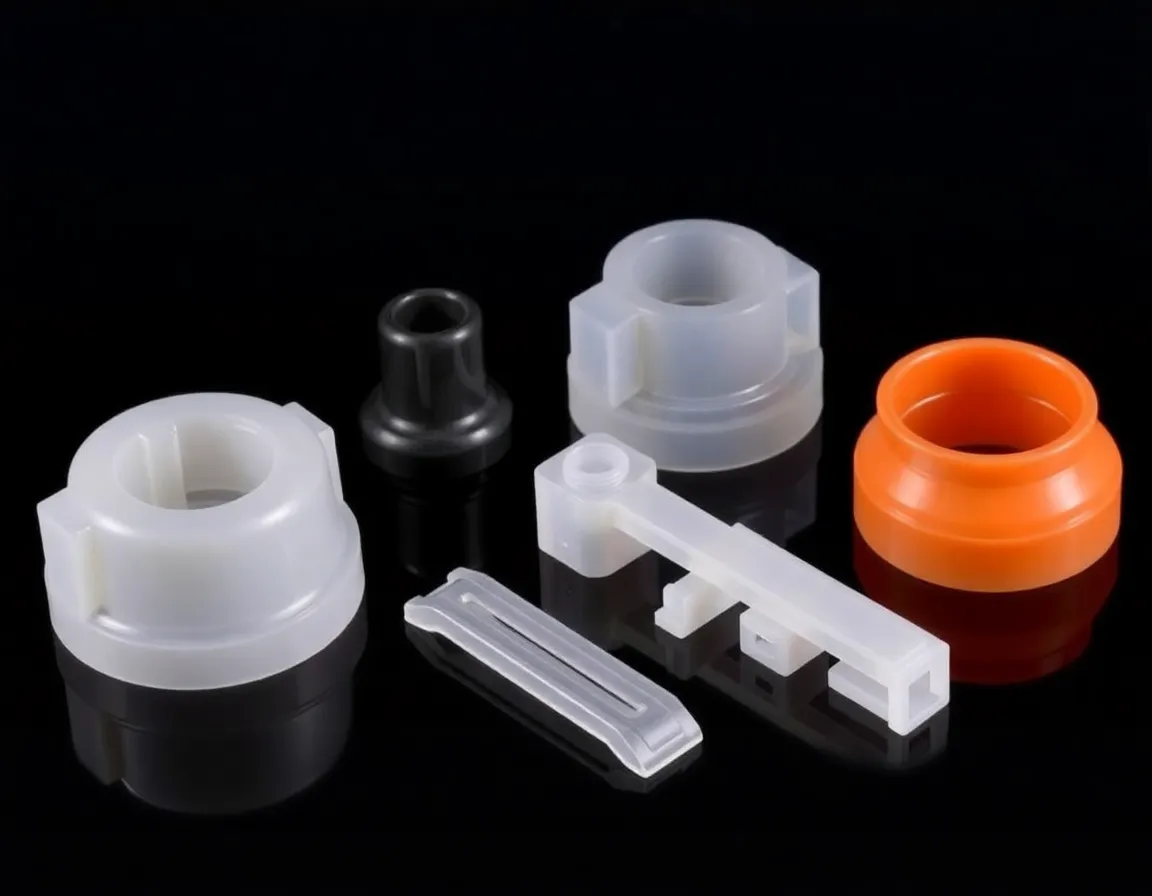
Modern imalat dünyasında hata payı her geçen gün azalıyor. Tıbbi cihazlardaki mikroskobik bileşenlerden karmaşık otomotiv konektörlerine kadar, her seferinde mükemmel uyum sağlayan parçalara olan talep hiç bu kadar yüksek olmamıştı. İşte bu noktada sıkı toleranslı plastik kalıplama devreye giriyor. Standart enjeksiyonlu kalıplama birçok ürün için yeterli olsa da, dar toleranslı kalıplama, saat yapımına benzer bir hassasiyet düzeyi gerektiren özel bir disiplindir.
Peki, standart bir kalıplama işini dar toleranslara ulaşan bir işten ayıran nedir? Bu sadece iyi bir makineye sahip olmakla ilgili değildir; sanat, bilim ve titiz süreç kontrolünün bir birleşimidir. Bu makalede, bu zorlu imalat sürecinde ustalaşmanın beş sırrını inceleyeceğiz.
Dar Toleranslı Plastik Kalıplama Nedir?
Sıkı toleransın sırlarına dalmadan önce, "sıkı tolerans" ile ne kastettiğimizi tanımlamak elzemdir. Plastik sektöründe standart toleranslar genellikle, SPI (Plastik Sanayi Derneği) standartlarında bulunanlar gibi genel kılavuzlar tarafından yönetilir. Bu standart toleranslar, birkaç binde bir inçlik varyasyonlara izin verebilir.
Sıkı toleranslı plastik kalıplama, öte yandan, nominal tasarıma önemli ölçüde daha yakın boyutlar elde eden üretim süreçlerini ifade eder. "Sıkı" parçanın boyutuna göre göreceli olsa da, genellikle ±0,001 inçten (0,025 mm) daha küçük toleransları ifade eder ve bazı mikro kalıplama uygulamalarında toleranslar ±0,0001 inç kadar hassas olabilir.
Bu boyutları elde etmek zordur çünkü plastik doğası gereği kararsızdır. Soğudukça büzülür, nemi emer ve basınç ile ısıya tepki verir. Sıkı toleranslarda ustalaşmak, plastiğin hareket etmesine neden olan değişkenlerde ustalaşmak anlamına gelir.
Sır 1: Üretilebilirlik için Tasarım (DFM) ve Malzeme Bilimi
Başarının ilk sırrı, kalıp kesilmeden veya makine açılmadan çok önce gerçekleşir. Bu, tasarım masasında gerçekleşir. Parça tasarımının kendisi fizik yasalarına karşı koyuyorsa, bir parçayı sıkı toleranslarla kalıplayamazsınız.
Malzeme Seçiminin Kritik Rolü
Tüm plastikler eşit yaratılmamıştır. Reçine seçimi, tolerans kontrolünün temelidir. Polikarbonat (PC) ve Akrilik (PMMA) gibi amorf polimerler, genellikle Polipropilen (PP) veya Naylon (PA) gibi yarı kristalli polimerlere göre daha iyi boyutsal kararlılık sunar.
Yarı kristalli malzemeler keskin bir erime noktasına sahiptir ve sıvıdan katıya geçerken önemli hacimsel büzülme yaşar. Bu büzülmeyi tahmin etmek ve kontrol etmek zordur. Ancak amorf malzemeler bir sıcaklık aralığında yumuşar ve daha az öngörülebilir ama daha düzgün şekilde büzülür. Ayrıca cam elyafı gibi katkı maddeleri büzülmeyi azaltabilir ancak anizotropik davranış (büzülmenin akış ve akışa dik yönlerde farklı olması) yaratarak tolerans tahminini karmaşıklaştırır.
Et Kalınlığı Tekdüzeliği
Bir diğer kritik tasarım unsuru da et kalınlığıdır. Et kalınlığındaki değişimler sıkı toleransların düşmanıdır. Bir parçada ince bir bölüme bağlı kalın bir bölüm varsa, kalın bölüm daha yavaş soğur. Bu farklı soğuma, çarpılmaya, iç gerilmelere ve çekinti izlerine yol açar.
- Tekdüzelik: Parça boyunca tutarlı nominal et kalınlığını koruyun.
- Geçişler: Kalınlık değişmek zorundaysa, ani basamaklar yerine kademeli geçişler kullanın.
- Kaburgalar ve Çıkıntılar: Çökmeyi ve çarpılmayı önlemek için kaburgaları ve çıkıntıları ana duvardan daha ince (genellikle nominal duvarın -60'ı) tasarlayın.
Sır 2: Makine Kalıptır
Dar toleranslı kalıplamada, enjeksiyon makinesi genellikle bir taşıma aracı olarak görülür, ancak hassas alet kalıbın kendisidir. Kötü yapılmış bir kalıp, pres ne kadar gelişmiş olursa olsun asla dar toleranslı parçalar üretemez.
Takım Çeliği ve Yapı
Kalıp, sapma olmadan muazzam enjeksiyon basınçlarına dayanacak kadar rijit olmalıdır. Kalıp plakaları saparsa, kavite boyutları değişir ve parça boyutları tutarsız olur. H13 veya S136 gibi yüksek kaliteli takım çelikleri, uzun ömür ve stabilite için gereklidir.
Yolluk Tasarımı ve Konumu
Yolluk, erimiş plastiğin giriş noktasıdır. Tasarımı, malzemenin kaviteye nasıl aktığını ve nasıl dolduğunu belirler. Dar toleranslar için yolluk konumu kritiktir çünkü polimer zincirlerinin yönelimini ve büzülme yönünü belirler.
Dar toleranslı kalıplama için yaygın bir teknik Çoklu Kavite Dengesi. Bir kalıpta birden fazla kavite varsa, yolluk sistemi her kavitenin tam olarak aynı anda ve basınçta dolacak şekilde dengelenmelidir. Bir kavite daha hızlı dolarsa, farklı şekilde dolar ve kaviteler arasında boyutsal farklılıklara yol açar.
Soğutma Kanalı Tasarımı
Soğutma sadece çevrim süresiyle ilgili değildir; boyutsal kontrolle ilgilidir. Düzensiz soğutma, çarpılmanın başlıca nedenidir. Kalıp, parçanın konturunu takip eden konformal soğutma kanallarına sahip olmalıdır. Bu, parçanın düzgün soğumasını sağlayarak, aksi takdirde parçanın çıkarıldıktan sonra burulmasına veya eğilmesine neden olacak iç gerilmeleri en aza indirir.
Sır 3: Süreç Optimizasyonu ve Bilimsel Kalıplama
İyi bir tasarım ve hassas bir kalıba sahip olduğunuzda, sağlam bir süreç oluşturmalısınız. Bunu başarmak için kullanılan metodoloji "Bilimsel Kalıplama"dır. Kalıplamanın "sanatından" (doğru görünene kadar ayar düğmelerini kurcalamak) veri odaklı bir bilime geçer.
Ayrıştırılmış Kalıplama Süreci
Sıkı toleranslar elde etmek için kalıpçılar genellikle bir "Ayrıştırılmış Kalıplama" süreci kullanır. Bu, enjeksiyon aşamasını iki ayrı adıma ayırır:
- Hız Kontrollü Dolum: Vida, kalıbı yaklaşık -98 oranında doldurmak için belirlenen hızda ileri hareket eder.
- Basınç Kontrollü Sıkıştırma: Makine, kalan hacmi doldurmak ve büzülmeyi telafi etmek için basınç kontrolüne geçer.
Bu aşamaları ayrıştırarak kalıpçı, parçanın her seferinde tutarlı şekilde doldurulmasını sağlayabilir. Hızdan basınca geçiş noktası en kritik değişkendir. Bu değişkenlik gösterirse parça ölçüleri de değişir.
Yolluk Donma Çalışması
Yolluk donana kadar plastik kalıba akmaya devam eder. Sıkıştırma basıncı çok kısa süre tutulursa parça eksik sıkıştırılmış ve küçük ölçülü olur. Çok uzun süre tutulursa aşırı sıkıştırılmış ve büyük ölçülü veya gerilimli olabilir. Yolluğun donması için gereken tam süreyi belirlemek amacıyla bir Yolluk Donma Çalışması çalışması yürütülür. Bu noktadan sonra basınç tutmak faydasızdır ve yalnızca parçaya gerilim ekler.
Eriyik Sıcaklığı ve Viskozite
Plastiğin viskozitesi, kalıbı ne kadar kolay doldurduğunu etkiler. Eriyik sıcaklığı çok dar bir aralıkta kontrol edilmelidir. Sıcaklık dalgalanırsa viskozite değişir ve kalıbı doldurmak için gereken basınç değişir. Bu, parçanın nihai ölçülerini doğrudan etkiler. Dolum sonunda bir Eriyik Basınç Sensörü kullanmak bunun gerçek zamanlı izlenmesine yardımcı olabilir.
Sır 4: Sıcaklık Kontrolü ve Soğuma Dinamiği
Kalıp tasarımı bölümünde soğutmaya değindik, ancak sıcaklığın proses kontrolü dar toleranslı kalıplamada gizli bir silahtır. Plastikler ısıtıldığında genleşir ve soğutulduğunda büzülür. Parçanın kalıptan çıkarıldığı sıcaklık, oda sıcaklığına ulaştığında nihai boyutlarını belirler.
Tutarlı Kalıp Sıcaklığı
Kalıp sıcaklık kontrol cihazı, ayar noktasını ±1°F içinde tutabilmelidir. Kalıp sıcaklığı dalgalanırsa, plastiğin büzülme oranı da dalgalanır. Örneğin, daha sıcak bir kalıp genellikle daha fazla büzülen bir parça üretir (çünkü daha yavaş soğur ve polimer zincirlerinin gevşemek için zamanı olur), daha soğuk bir kalıp ise daha az büzülen bir parça üretir.
Kalıp Sonrası Büzülme
Bazı malzemeler, özellikle Nylon ve PBT gibi yarı kristalli plastikler, kalıptan çıkarıldıktan sonra büzülmeye devam eder. Bu, kalıp sonrası büzülme olarak bilinir. Bu malzemelerle dar toleranslarda ustalaşmak için parçaların tavlanması veya şartlandırılması gerekebilir. Tavlama, iç gerilmeleri gidermek ve boyutları stabilize etmek için parçanın belirli bir sıcaklığa ısıtılmasını ve yavaşça soğutulmasını içerir.
Nem Kontrolü
Higroskopik malzemeler (ABS veya Polikarbonat gibi havadan nem emen malzemeler) kalıplamadan önce uygun şekilde kurutulmalıdır. Reçine nem içeriyorsa, kalıplama prosesi sırasında hidrolize olabilir ve polimer zincirlerini parçalayabilir. Bu, mekanik özellikleri azaltır ve büzülme oranını değiştirerek dar toleransların tutulmasını imkansız hale getirir.
Sır 5: Metroloji ve Kalite Güvencesi
Ölçmediğiniz şeyi yönetemezsiniz. Dar toleranslı plastik kalıplamada ustalaşmanın son sırrı, titiz metroloji ve kalite güvence sistemlerinin uygulanmasıdır. Görsel muayene yeterli değildir; somut verilere ihtiyacınız vardır.
Proses İçi İzleme
Modern enjeksiyon kalıplama makineleri, kavite basıncını izleyen sensörlerle donatılabilir. Kavite basıncı, parça kalitesinin en güvenilir göstergesidir. Kalıp içindeki basınç eğrisini izleyerek viskozite, kalıp sıcaklığındaki değişimleri tespit edebilir ve eksik dolgu veya çapak olup olmadığını gerçek zamanlı olarak kontrol edebilirsiniz.
Doğru Ölçüm Araçları
Dar toleransları doğrulamak için toleransın kendisinden daha hassas ölçüm araçlarına ihtiyacınız vardır. Standart kumpaslar genellikle ±0,002 inç altındaki toleranslar için yetersizdir.
- Koordinat Ölçüm Makineleri (CMM): Bunlar 3D boyutsal analiz için altın standarttır.
- Optik Karşılaştırıcılar: Parçaya dokunmadan küçük, karmaşık 2D profilleri ölçmek için idealdir.
- Lazer Mikrometreler: Çap ve genişliklerin yüksek hızlı, temassız ölçümü için kullanılır.
Çevresel Kontrol
Plastik çevresine karşı hassastır. Kalıplamadan hemen sonra ölçülen bir parça, aynı parçanın 24 saat sonra ölçülmesinden daha büyük olacaktır (soğuma ve nem emilimi nedeniyle). Bu nedenle kalite kontrol ölçümleri, parçalar dengeye ulaştıktan sonra iklimlendirilmiş bir odada yapılmalıdır.
Ayrıca, ölçüm odasının kendisi de sıcaklık kontrollü olmalıdır. Muayene odasındaki 10°F'lik bir değişim, bir plastik parçanın dar toleranslı muayeneden geçemeyecek kadar genişlemesine veya büzülmesine neden olabilir.
Sonuç
Dar toleranslı plastik kalıplamada ustalaşmak bütünsel bir çabadır. Parça tasarımı, kalıp mühendisliği, bilimsel işleme ve titiz kalite kontrolün bir araya gelmesini gerektirir. Rafdan satın alınabilecek bir süreç değildir; geliştirilmesi ve iyileştirilmesi gerekir.
Şunlara odaklanarak Üretilebilirlik için Tasarım, şunlara yatırım yaparak hassas kalıplama, şunlardan yararlanarak bilimsel kalıplama teknikleri, şunları sıkı şekilde kontrol ederek sıcaklık ve soğutma, ve şunlara güvenerek sağlam metroloji, üreticiler en zorlu spesifikasyonları karşılayan parçalar üretme yeteneğini kazanabilir. Tıbbi, havacılık ve elektronik gibi sektörler tasarımlarını küçültmeye ve karmaşıklaştırmaya devam ettikçe, bu beş sırrın ustalığı başarı ile başarısızlık arasındaki belirleyici faktör olacaktır.