
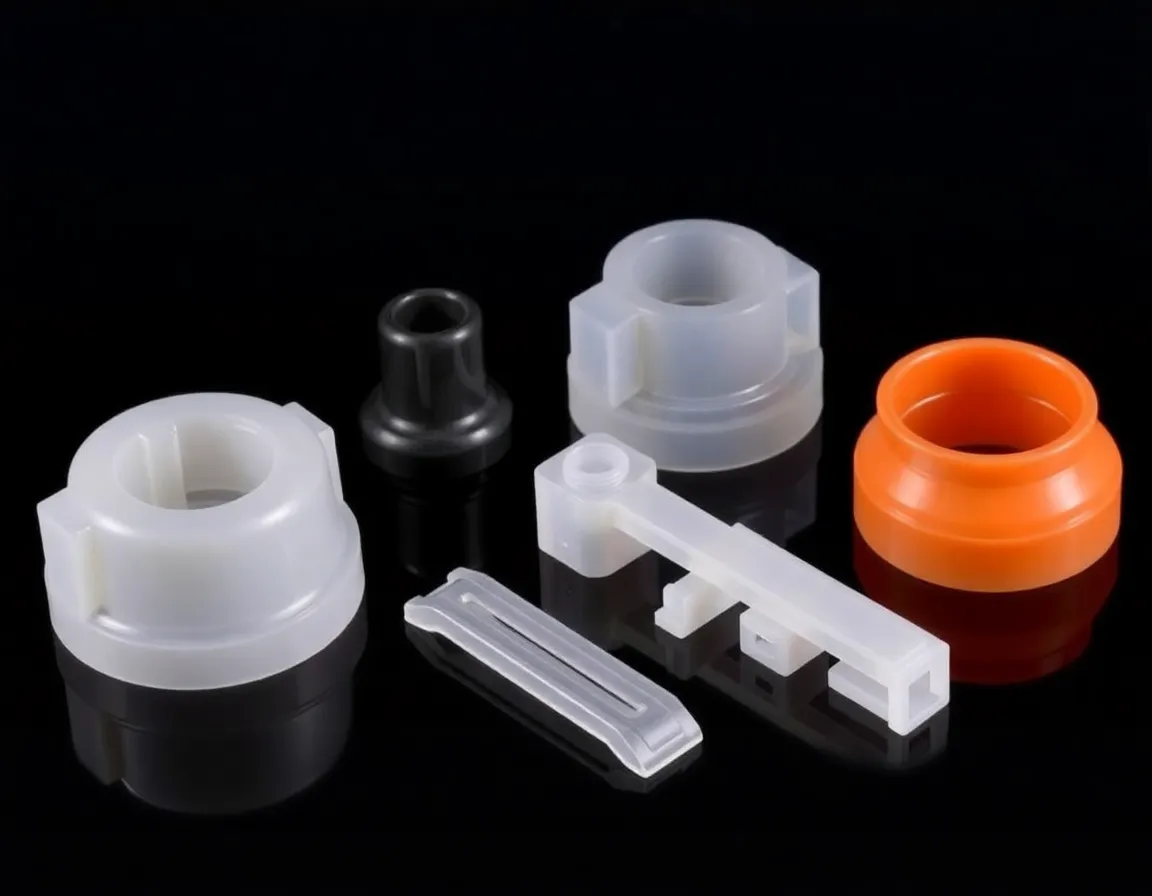
В мире современного производства допустимая погрешность сокращается с каждым днем. От микроскопических компонентов в медицинских устройствах до сложных автомобильных разъемов — спрос на детали, которые идеально подходят каждый раз, никогда не был выше. Именно здесь в игру вступает литьё пластика с жёсткими допусками . Хотя стандартное литье под давлением достаточно для многих изделий, литье с жесткими допусками — это специализированная дисциплина, требующая уровня точности, сравнимого с часовым делом.
Но что отличает стандартную литьевую работу от той, которая достигает жестких допусков? Дело не только в наличии хорошего станка; это сочетание искусства, науки и строгого контроля процесса. В этой статье мы рассмотрим пять секретов освоения этого сложного производственного процесса.
Что такое литье пластмасс с жесткими допусками?
Прежде чем углубляться в секреты, важно определить, что мы подразумеваем под "жестким допуском". В пластмассовой промышленности стандартные допуски часто регулируются общими рекомендациями, такими как приведенные в SPI (Общество индустрии пластмасс) стандарты. Эти стандартные допуски могут допускать отклонения в несколько тысячных долей дюйма.
Литье пластмасс с жесткими допусками, с другой стороны, относится к производственным процессам, которые достигают размеров, значительно более близких к номинальному проекту. Хотя "жесткий" зависит от размера детали, обычно он относится к допускам менее ±0,001 дюйма (0,025 мм), а в некоторых применениях микролитья допуски могут быть точными до ±0,0001 дюйма.
Достижение таких размеров сложно, потому что пластик по своей природе нестабилен. Он дает усадку при охлаждении, поглощает влагу и реагирует на давление и тепло. Освоение жестких допусков означает освоение переменных, которые заставляют пластик изменяться.
Секрет 1: Проектирование для технологичности (DFM) и материаловедение
Первый секрет успеха кроется задолго до того, как будет вырезана форма или включен станок. Это происходит за конструкторским столом. Вы не можете отлить деталь с жесткими допусками, если сам дизайн детали противоречит законам физики.
Критическая роль выбора материала
Не все пластмассы созданы равными. Выбор смолы — это основа контроля допусков. Аморфные полимеры, такие как поликарбонат (PC) и акрил (PMMA), обычно обеспечивают лучшую размерную стабильность, чем полукристаллические полимеры, такие как полипропилен (PP) или нейлон (PA).
Полукристаллические материалы имеют резкую температуру плавления и претерпевают значительную объемную усадку при переходе из жидкого состояния в твердое. Эту усадку трудно предсказать и контролировать. Аморфные материалы, однако, размягчаются в диапазоне температур и дают усадку менее предсказуемо, но более равномерно. Кроме того, такие добавки, как стекловолокно, могут уменьшить усадку, но вносят анизотропное поведение (усадка различается в направлениях течения и поперек потока), что усложняет прогнозирование допусков.
Равномерность толщины стенок
Еще один критический аспект дизайна — толщина стенок. Изменения толщины стенок — враг жестких допусков. Если деталь имеет толстый участок, соединенный с тонким участком, толстый участок будет остывать медленнее. Этот дифференциальный нагрев приводит к короблению, внутренним напряжениям и утяжинам.
- Равномерность: Поддерживайте постоянную номинальную толщину стенок по всей детали.
- Переходы: Если толщину необходимо изменить, используйте плавные переходы, а не резкие ступеньки.
- Ребра и бобышки: Проектируйте ребра и бобышки тоньше основной стенки (обычно 50-60% от номинальной толщины стенки), чтобы предотвратить утяжины и коробление.
Секрет 2: Форма — это станок
В литье с жесткими допусками термопластавтомат часто рассматривается как средство доставки, но сама форма является прецизионным инструментом. Плохо изготовленная форма никогда не обеспечит детали с жесткими допусками, независимо от того, насколько совершенен пресс.
Инструментальная сталь и конструкция
Форма должна быть достаточно жесткой, чтобы выдерживать огромные давления впрыска без деформации. Если плиты формы прогибаются, размеры полости изменяются, и размеры детали будут нестабильными. Высококачественные инструментальные стали, такие как H13 или S136, необходимы для долговечности и стабильности.
Конструкция и расположение литника
Литник — это точка входа расплавленного пластика. Его конструкция определяет, как материал течет в полость и как он уплотняется. Для жестких допусков расположение литника критично, поскольку оно определяет ориентацию полимерных цепей и направление усадки.
Распространенный метод литья с жесткими допусками — это Балансировка многогнёздной формы. Если форма имеет несколько полостей, литниковая система должна быть сбалансирована так, чтобы каждая полость заполнялась в точно одно и то же время и при одинаковом давлении. Если одна полость заполняется быстрее, она будет уплотняться иначе, что приведет к различиям в размерах между полостями.
Конструкция охлаждающих каналов
Охлаждение — это не только время цикла; это контроль размеров. Неравномерное охлаждение является основной причиной коробления. Форма должна иметь конформные каналы охлаждения, повторяющие контур детали. Это обеспечивает равномерное охлаждение детали, минимизируя внутренние напряжения, которые иначе вызвали бы скручивание или изгиб детали после извлечения.
Секрет 3: Оптимизация процесса и научное литье
Когда у вас есть хорошая конструкция и прецизионная форма, необходимо установить надежный процесс. "Научное литье" — это методология, используемая для достижения этого. Она уходит от "искусства" литья (подкручивания регуляторов, пока не будет выглядеть правильно) к науке, основанной на данных.
Процесс раздельного литья
Для достижения жёстких допусков литейщики часто используют процесс "развязанного литья" (Decoupled Molding). Он разделяет фазу впрыска на два отдельных этапа:
- Заполнение с контролем скорости: Шнек движется вперёд с заданной скоростью, заполняя форму примерно на 95–98%.
- Выдержка под давлением с контролем давления: Машина переключается на управление давлением, чтобы допрессовать оставшийся объём и компенсировать усадку.
Разделяя эти этапы, литейщик может обеспечить стабильное заполнение детали при каждом цикле. Точка переключения со скорости на давление — наиболее критичная переменная. Если она меняется, размеры детали будут меняться.
Исследование запирания литника
Пластик продолжает поступать в форму, пока литник не застынет. Если давление выдержки удерживается слишком короткое время, деталь будет недопрессована и иметь заниженные размеры. Если слишком долго — она может быть перепрессована и иметь завышенные размеры или напряжения. Проводится Исследование запирания литника для определения точного времени, необходимого для застывания литника. Удержание давления после этой точки бесполезно и лишь добавляет напряжения в деталь.
Температура расплава и вязкость
Вязкость пластика влияет на то, насколько легко он заполняет форму. Температура расплава должна контролироваться в очень узком диапазоне. Если температура колеблется, вязкость меняется, и давление, необходимое для заполнения формы, тоже меняется. Это напрямую влияет на конечные размеры детали. Использование датчика давления расплава в конце заполнения помогает отслеживать это в реальном времени.
Секрет 4: Контроль температуры и динамика охлаждения
Мы затрагивали охлаждение в разделе о проектировании формы, но технологический контроль температуры — это секретное оружие в литье с жёсткими допусками. Пластики расширяются при нагреве и сжимаются при охлаждении. Температура, при которой деталь извлекается, определяет её конечные размеры после достижения комнатной температуры.
Стабильная температура формы
Контроллер температуры формы должен обеспечивать поддержание заданного значения с точностью ±1°F. Если температура формы колеблется, коэффициент усадки пластика также колеблется. Например, более горячая форма обычно дает деталь с большей усадкой (поскольку она остывает медленнее и полимерные цепи успевают релаксировать), тогда как более холодная форма дает деталь с меньшей усадкой.
Усадка после извлечения из формы
Некоторые материалы, в частности полукристаллические пластики, такие как нейлон и PBT, продолжают усаживаться после извлечения из формы. Это называется усадкой после извлечения из формы. Чтобы выдерживать жесткие допуски с такими материалами, детали может потребоваться отжиг или кондиционирование. Отжиг включает нагрев детали до определенной температуры и медленное охлаждение для снятия внутренних напряжений и стабилизации размеров.
Контроль влажности
Гигроскопичные материалы (материалы, поглощающие влагу из воздуха, например ABS или поликарбонат) должны быть должным образом высушены перед формованием. Если смола содержит влагу, она может гидролизоваться в процессе формования, разрушая полимерные цепи. Это снижает механические свойства и изменяет коэффициент усадки, делая невозможным выдерживание жестких допусков.
Секрет 5: Метрология и обеспечение качества
Нельзя управлять тем, что не измеряешь. Последний секрет освоения литья пластмасс с жесткими допусками — это внедрение строгих систем метрологии и обеспечения качества. Визуального контроля недостаточно; нужны объективные данные.
Мониторинг в процессе производства
Современные термопластавтоматы могут оснащаться датчиками, контролирующими давление в полости формы. Давление в полости — наиболее надежный показатель качества детали. Отслеживая кривую давления внутри формы, можно в реальном времени выявлять колебания вязкости, температуры формы, а также обнаруживать недоливы или облой.
Правильные измерительные инструменты
Для проверки жестких допусков нужны измерительные инструменты, которые точнее самого допуска. Стандартные штангенциркули часто недостаточны для допусков менее ±0,002 дюйма.
- Координатно-измерительные машины (КИМ): Это золотой стандарт трехмерного размерного анализа.
- Оптические компараторы: Идеальны для измерения небольших сложных 2D-профилей без контакта с деталью.
- Лазерные микрометры: Используются для высокоскоростного бесконтактного измерения диаметров и ширины.
Контроль параметров окружающей среды
Пластик чувствителен к условиям окружающей среды. Деталь, измеренная сразу после формования, будет больше той же детали, измеренной через 24 часа (из-за охлаждения и влагопоглощения). Поэтому измерения в рамках контроля качества необходимо проводить в помещении с контролируемым климатом после того, как детали достигнут равновесного состояния.
Кроме того, само измерительное помещение должно иметь контроль температуры. Колебание температуры на 10°F в контрольно-измерительной комнате может вызвать расширение или сжатие пластиковой детали, достаточное для того, чтобы она не прошла контроль с жесткими допусками.
Заключение
Освоение литья пластмасс с жесткими допусками — это комплексная задача. Оно требует сочетания проектирования детали, проектирования оснастки, научно обоснованной переработки и тщательного контроля качества. Это не процесс, который можно купить в готовом виде; его необходимо разрабатывать и совершенствовать.
Сосредоточив внимание на технологичности конструкции, инвестируя в прецизионную оснастку, применяя научно обоснованные методы литья, строго контролируя температуру и охлаждение, и полагаясь на надежная метрология, производители могут получить возможность изготавливать детали, соответствующие самым строгим требованиям. Поскольку такие отрасли, как медицина, аэрокосмическая промышленность и электроника, продолжают миниатюризировать и усложнять свои конструкции, овладение этими пятью секретами станет определяющим фактором между успехом и неудачей.